



Moldes: O Componente Crucial na Lingotagem Contínua de Aço
Papel do Molde na Lingotagem Contínua de Aço
Os moldes desempenham um papel importante no processo de lingotagem contínua de aço líquido. Eles são o coração do processo de lingotagem contínua. No processo de lingotagem contínua, o aço líquido é vazado da panela para o molde de lingotagem através do tubo de imersão submerso (SEN) imerso no aço líquido. Os moldes são resfriados a água. A solidificação do líquido começa no molde por resfriamento indireto. O processo de resfriamento no molde é conhecido como processo de resfriamento primário.
No molde, uma casca fina de aço próxima às paredes do molde solidifica antes da seção central. Isso é chamado de fio e deixa a base do molde para uma câmara de spray. A maior parte do aço líquido dentro das paredes do fio ainda está fundida. O fio é imediatamente suportado por rolos resfriados a água, espaçados próximos, que suportam as paredes do fio contra a pressão ferroestática do aço líquido ainda em solidificação dentro do fio. Para aumentar a taxa de solidificação, o fio é pulverizado com grandes quantidades de água enquanto passa pela câmara de spray. Este é o processo de resfriamento secundário. A solidificação final do fio pode ocorrer após o fio ter deixado a câmara de spray.
A função do molde de lingotagem contínua é receber o aço líquido e garantir uma rápida transferência de calor para a água de resfriamento para permitir solidificação rápida. O aço líquido, ao deixar o molde, deve exibir uma casca externa suficientemente espessa para evitar que respingue sobre as partes da máquina de lingotagem contínua. O molde deve servir a esta função. Após o molde, o resfriamento adicional do fio de aço é feito através do resfriamento direto mais rápido com a ajuda de sprays diretos de água.
A solidificação surge da natureza dinâmica do processo de lingotagem. Em particular, isso se relaciona ao seguinte:
- Manuseio de fluxo de calor muito alto no molde
- Cuidado da casca sólida inicial fina e frágil para evitar breakout durante a descida do fio pelo molde
- Projeto de parâmetros de lingotagem em sintonia com a dinâmica de solidificação do grau de aço para minimização ou eliminação de defeitos superficiais e internos no produto fundido
Elementos-chave da casca de aço que deixa o molde são: formato, espessura da casca, distribuição uniforme de temperatura da casca, qualidade interna e superficial livre de defeitos com porosidade mínima e poucas inclusões não metálicas.
Operação segura (ou seja, sem breakout de metal) da máquina de lingotagem e obtenção de qualidade aceitável de aço fundido requerem compreensão tanto da engenharia de processo quanto da metalurgia da solidificação. Os aspectos importantes são o controle de atrito no molde e o impacto das características do grau na solidificação. O primeiro é um exemplo único de combinação de mecanismo de solidificação e engenharia de processo, e o último define os parâmetros de lingotagem a serem aplicados para a lingotagem de diversos graus de aço.
Molde
O molde é basicamente uma estrutura de caixa aberta, contendo um revestimento interno resfriado a água fabricado a partir de uma liga de cobre de alta pureza. Pequenas quantidades de elementos de liga são adicionadas para aumentar a resistência. A água do molde transfere calor da casca em solidificação. A superfície de trabalho da face de cobre é frequentemente revestida com cromo ou níquel para fornecer uma superfície de trabalho mais dura e evitar a captação de cobre na superfície do fio fundido, o que pode facilitar trincas superficiais no aço fundido. A profundidade do molde pode variar de 0,5 m a 2,0 m, dependendo da velocidade de lingotagem e tamanho da seção.
O molde é cônico para reduzir a formação de folga de ar. A conicidade é tipicamente 1% do comprimento do molde. Para seção transversal do molde, a conicidade é de cerca de 1 mm para molde de 1 m de comprimento. A seção transversal do molde é a seção transversal da seção sendo fundida. A seção transversal do molde diminui gradualmente de cima para baixo.
O revestimento, que consiste em revestir a parede interna do molde, visa estender a vida dos moldes de cobre. A qualidade do revestimento tem um papel significativo na determinação da vida útil do molde. Ao longo dos anos, diferentes tipos de revestimentos foram desenvolvidos, que melhoraram continuamente a qualidade e a eficiência de custo dos moldes de lingotagem contínua.
Dependendo dos requisitos do processo de lingotagem, diferentes processos e materiais de revestimento devem ser aplicados, para obter um resultado ótimo. Materiais de revestimento disponíveis são Ag, Ni, Cr, Mo, CrO, ZrO e Al2O3. O revestimento é aplicado em processo químico, eletrolítico ou térmico. Diferentes tipos de revestimentos disponíveis são os seguintes:
- Revestimento paralelo – Este tipo de revestimento previne contato direto entre o fio e o cobre, controla perdas térmicas (em todos os casos, não dissipação) variando a espessura do revestimento, e melhora a vida útil.
- Revestimento múltiplo – Este tipo de revestimento compensa pontos quentes e melhora a vida útil.
- Revestimento paralelo parcial na entrada ou saída do molde – O revestimento na entrada reduz a dissipação de calor nas áreas superiores do molde, previne sobreposição e melhora a vida útil. O revestimento na saída reduz a dissipação de calor no final do molde e melhora a vida útil.
- Revestimento cônico – Este tipo de revestimento controla a dissipação de calor ao longo do comprimento do molde e melhora a vida útil.
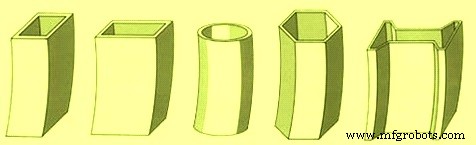
Moldes de lingotagem contínua podem ter diferentes formas e conicidades internas dependendo da seção transversal a ser fundida na máquina de lingotagem contínua. Algumas formas transversais típicas dos moldes são mostradas na Figura 1.
Requisitos Desejados do Molde
O molde deve ser resistente à erosão e distorção térmica. As propriedades desejadas do molde são as seguintes:
- Alta condutividade térmica
- Alta resistência e dureza para garantir (i) resistência ao desgaste, (ii) resistência ao creep, (iii) resistência à fadiga, e (iv) resistência a trincas
- Alta temperatura de amolecimento (manutenção das propriedades desejadas em altas temperaturas)
O controle da altura do aço líquido no molde é crucial para o sucesso da máquina de lingotagem contínua. Isso é feito controlando o nível do aço (nível do menisco). A solidificação começa no menisco do nível do aço no molde. Sensores de nível do molde são usados para controlar o nível do menisco no molde. Sensores são usados para controlar o nível do menisco.
O molde normalmente extrai cerca de 10% do calor total. A transferência de calor no molde é tanto crítica quanto complexa. Modelagem matemática e computacional são tipicamente utilizadas no desenvolvimento de maior compreensão das condições térmicas do molde, e para auxiliar no projeto adequado e práticas operacionais. A transferência de calor é geralmente considerada como uma série de resistências térmicas, como segue:
- Transferência de calor através da casca em solidificação
- Transferência de calor da superfície da casca de aço para a superfície externa do molde de cobre
- Transferência de calor através do molde de cobre
- Transferência de calor da superfície interna do molde de cobre para a água de resfriamento do molde
A solidificação inicial na lingotagem contínua ocorre na forma de congelamento parcial da curvatura do menisco originada do ponto de contato líquido-molde. A prevenção de aderência e rasgamento desta casca inicial fina durante a descida do fio em solidificação é uma das principais funções do molde. Para minimizar a aderência e rasgamento da casca, o atrito entre a superfície do fio e a parede do molde deve ser mantido abaixo de um nível crítico, dependendo da resistência da casca.
Oscilação do Molde
A minimização do atrito e a liberação contínua da casca do molde foram alcançadas através da introdução da oscilação do molde auxiliada por lubrificação. O molde é oscilado para cima e para baixo para retirar o fio parcialmente solidificado. A frequência oscilada pode ser variada. O molde também oscila verticalmente (ou em um caminho curvo quase vertical) para evitar que o aço líquido grude nas paredes do molde.
O ciclo de oscilação influencia o atrito molde-fio, incluindo a liberação do fio do molde e também define a topografia da superfície do produto fundido. Os ciclos de oscilação do molde variam em frequência, curso e padrão. Do ponto de vista da lubrificação, o ciclo de oscilação se traduz em duas fases operacionais, como abaixo:
- Fase de compressão de duração t1, definida como tempo de tira negativo, onde a escória do molde é infiltrada no espaço entre a primeira casca solidificada e o molde. O período t1 testemunha uma velocidade descendente maior do molde relativa à velocidade descendente do fio e é responsável pela liberação da casca da parede do molde e permite o desenvolvimento de tensões compressivas na casca que aumentam sua resistência selando fissuras superficiais e porosidade.
- Fase de lubrificação de duração t2, onde tensões de tração são aplicadas à primeira casca solidificada acompanhadas pela deposição da escória do molde infiltrada contra a parede do molde. Isso corresponde ao movimento ascendente do molde.
A oscilação do molde é necessária para minimizar o atrito e a aderência da casca em solidificação, e evitar rasgamento da casca e breakouts de aço líquido, que podem causar estragos no equipamento e tempo de inatividade da máquina devido a limpeza e reparos. O atrito entre a casca e o molde é reduzido através do uso de lubrificantes de molde, como óleos ou fluxos de molde em pó. A oscilação é alcançada hidraulicamente ou via cames ou alavancas acionadas por motor que suportam e reciprocam (ou oscilam) o molde.
A oscilação do molde resulta na formação de marcas de oscilação (MO) em intervalos quase regulares na superfície do produto fundido. Estas marcas podem ser acompanhadas pela formação de ganchos solidificados sob as marcas de oscilação. A formação de marcas de oscilação basicamente compreende três estágios principais:
- Solidificação parcial do menisco contra a parede do molde e o pó do molde na forma de um gancho frágil.
- Dobramento do gancho durante t1 e cura de qualquer rasgamento da casca (causado por arrasto viscoso no upstroke anterior). A linha de segregação é atribuída ao dobramento da casca, onde o líquido inter-dendrítico rico em soluto é espremido para a superfície.
- Desdobramento da casca ocorre durante o upstroke por arrasto viscoso. O upstroke também pode estar associado a transbordamento de aço líquido sobre o gancho dobrado no caso de casca forte do menisco ou elevação do nível do molde. Uma combinação de desdobramento da casca e transbordamento de metal também é possível. As marcas de oscilação tendem a ser mais profundas no caso de desdobramento da casca, enquanto são rasas e mostram superfícies sobrepostas quando ocorre transbordamento.
A forma do gancho e das marcas de oscilação está basicamente ligada à extensão do dobramento/desdobramento da casca e transbordamento sobre o menisco durante a lingotagem.
Lubrificação do Molde
Um lubrificante também pode ser adicionado ao aço líquido no molde para evitar aderência e aprisionar quaisquer partículas de escória (incluindo partículas de óxido ou carepa) que possam estar presentes no aço líquido e levá-las ao topo do banho para formar uma camada flutuante de escória.
A lubrificação no molde surge da infiltração de escória do molde no espaço fio-molde. Há estratificação da escória no espaço. O atrito no molde é considerado originar-se de dois mecanismos. O movimento do molde relativo à casca solidificada dá origem a uma força de atrito devido à viscosidade do filme de escória. A força de atrito gerada através deste mecanismo, denominada atrito líquido, está relacionada à velocidade do molde, velocidade de lingotagem, viscosidade do filme de escória líquida e espessura do filme de escória.
Se ocorre movimento relativo entre o fio e a escória do molde solidificada, a força de atrito é gerada por contato sólido-sólido. O atrito sólido resultante está relacionado ao coeficiente de atrito sólido e à pressão ferroestática do aço fundido.
A lubrificação líquida domina completamente na parte superior do molde. Por outro lado, o valor do atrito sólido é menor que o atrito líquido na parte inferior do molde, indicando dominância da lubrificação sólida. Além disso, com menor viscosidade da escória, a zona de lubrificação líquida se estende mais para a parte inferior do molde.
O conceito de atrito mencionado acima é útil para explicar a tendência aumentada de breakout por aderência com o aumento da velocidade de lingotagem. A análise de atrito indica que a prevenção de breakout do tipo aderência em lingotagem de alta velocidade requer melhoria na lubrificação na parte superior do molde, particularmente logo abaixo do menisco.
Processo de manufatura
- Palha de Aço: História, Produção e Segurança
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- Zinco: Propriedades, Aplicações e Processo de Produção
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Detecção e Controle de Inclusões em Aço Lingotado Continuamente para Qualidade Superior
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Otimização da Fundição Contínua com Resfriamento por Névoa de Ar: Eficiência e Qualidade
- Pós de Molde para Lingotamento Contínuo Premium para Produção Superior de Aço
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- Fundição por Investimento de Aço Inoxidável de Precisão: Produção Avançada de Peças Complexas