



Produção Avançada de Aço Inoxidável: Do Forno a Arco Elétrico às Modernas Técnicas Baseadas em Oxigênio
Processos de Fabricação de Aço Inoxidável
Os aços inoxidáveis contêm de 10% a 30% de cromo. Estes aços também contêm quantidades variadas de níquel, molibdênio, cobre, enxofre, titânio e nióbio, etc.
A maior parte da produção de aço inoxidável era através do forno a arco elétrico (EAF) até cerca de 1970. Com o uso de oxigênio em toneladas na produção de aço, a prática de fabricação de aço inoxidável em EAF mudou. O gás oxigênio poderia ser usado para melhorar a taxa de descarburização. Isso poderia ser alcançado injetando alto potencial de oxigênio, mas era acompanhado pela reação adversa de oxidação extensiva de cromo para a escória. Isso exigiu um período de redução bem definido no qual ferrossilício era usado para reduzir o cromo oxidado da escória.
A produção de aço inoxidável começou pelo processo duplo com o desenvolvimento bem-sucedido do processo de conversor de descarburização argônio-oxigênio (AOD). Embora o processo duplo com conversor AOD seja o proeminente, existem vários processos duplos sendo usados hoje para fabricar aços inoxidáveis. Nestes processos, há um EAF ou forno similar que funde sucata, ferro-ligas e outras matérias-primas para produzir o aço líquido. Este aço líquido, que contém a maior parte do cromo e níquel, bem como alguns outros elementos de liga, é a carga dos conversores. Os conversores são usados para alcançar aços inoxidáveis de baixo carbono. A versatilidade do processo duplo EAF-AOD levou os siderúrgicos a reexaminar o uso de diferentes conversores para fusão de aços inoxidáveis. Isso levou ao desenvolvimento de vários outros conversores para processos duplos.
O trabalho de desenvolvimento para fabricar aços inoxidáveis usando BOF (forno de oxigênio básico) convencional começou no final dos anos 1950 e início dos anos 1960. Em meados dos anos 1960, alguns siderúrgicos estavam usando conversores BOF existentes para uma descarburização parcial seguida por descarburização em uma panela sob vácuo para fabricar aços inoxidáveis de baixo carbono. Estes processos são conhecidos como processos triplos porque três unidades de processo, como EAF, um conversor para sopro prévio e uma unidade de descarburização a vácuo para refino final, estão envolvidos. Os aços passam por tratamento para descarburização final, aparo final, homogeneização e flotação de inclusões antes que a panela seja levada à operação de vazamento. Em quase todos estes processos triplos, o processamento a vácuo dos aços na panela de vazamento é a etapa final antes da lingotagem. A Figura 1 mostra a comparação das rotas de processos duplo e triplo.
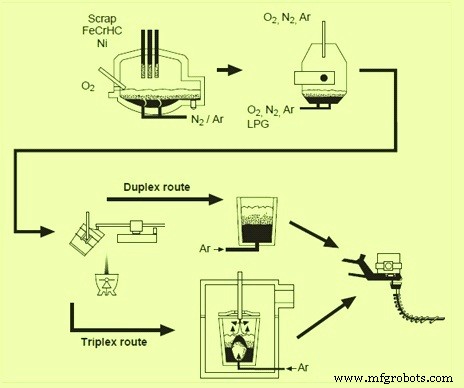
Com todos estes desenvolvimentos, atualmente existem diferentes processos disponíveis para fabricar aços inoxidáveis. Os processos disponíveis são divididos em três grupos. São eles: processos de conversor, processos de conversor com vácuo, e processos a vácuo.
Princípios Gerais de Produção de Aços Inoxidáveis
A descarburização do aço inoxidável deve minimizar a oxidação de cromo. Geralmente, aceita-se que quando oxigênio é injetado no aço inoxidável, uma mistura de cromo e ferro é oxidada. A descarburização ocorre quando o carbono dissolvido reduz os óxidos de cromo e ferro que se formam. A sequência de descarburização é, portanto:
3O₂ (g) + 4Cr = 2Cr₂O₃
Cr₂O₃ + 3C = 2Cr + 3CO (g)
A descarburização ocorre na superfície de bolhas ascendentes que se formam a partir do gás inerte injetado ou na superfície de partículas de óxido de cromo que estão sendo reduzidas e gerando CO.
A descarburização envolve técnicas para minimizar a oxidação de cromo. Existem três técnicas básicas: temperatura, diluição e vácuo.
- Técnica de temperatura – Foi usada pela fabricação de aço inoxidável em EAF antes do desenvolvimento de processos duplos. À medida que a temperatura aumenta, o teor de equilíbrio em um determinado teor de cromo diminui. No entanto, isso leva a dificuldades operacionais e altos custos.
- Técnica de diluição – É a usada pelos processos AOD e todos os processos de conversor. A injeção de gás inerte (argônio ou nitrogênio) reduz a pressão parcial de gás CO no banho, permitindo assim teores de cromo mais altos em equilíbrio com teores de carbono mais baixos.
- Aplicação de vácuo – Aplicar vácuo ao banho de metal também remove CO, permitindo teores de cromo mais altos em equilíbrio com baixos teores de carbono. É especialmente eficaz quando o teor de carbono é baixo.
O controle cuidadoso da escória, como é produzida na reação, é importante. Qualquer óxido de cromo não reduzido pelo carbono acaba na escória, que pode formar um espinélio complexo. Processamento subsequente (chamado redução) é necessário para recuperar elementos oxidados como cromo, ferro, manganês, etc. A eficácia da etapa de redução depende de muitos fatores, incluindo basicidade da escória e temperatura, condições de mistura no conversor e cinética de dissolução de adições sólidas.
Escolha das Rotas de Processo
Existem muitas rotas de processo diferentes disponíveis para o processo de fabricação de aço inoxidável. Deve-se escolher entre estas rotas baseando-se em muitos fatores que determinam custos de capital e operacionais. A escolha da rota de processo é influenciada pela disponibilidade de matéria-prima, produto desejado, processamento a jusante, logística de oficina existente e economia de capital. Também, algum grau de flexibilidade na rota de processo é desejável, pois estes fatores podem mudar no devido curso. Em geral, o fluxo do processo de fabricação de aço inoxidável pode ser classificado como duplo ou triplo. Processo duplo, onde a fabricação de aço em EAF é seguida por refino em um conversor, tende a ser flexível com relação à seleção de matéria-prima. Processo triplo, onde a fabricação de aço em EAF e refino em conversor é seguido por refino com um sistema a vácuo, é frequentemente desejável quando o produto final tem especificações de carbono e nitrogênio muito baixas. Processo triplo tende a ter tempos de ciclo totais maiores que o processo duplo porque há uma transferência extra do conversor de processo para a unidade a vácuo. Também tende a ter custos de refratário ligeiramente maiores porque há dois fornos realizando descarburização.
Para máxima flexibilidade, uma oficina deve ter um fluxo de processo que possa incorporar tanto rotas duplas quanto triplas. Isso oferece a maior flexibilidade em matérias-primas, capacidade de produção e fluxo de processo. Neste caso, apenas produtos que requerem refino a vácuo por razões econômicas e/ou de qualidade usarão uma rota tripla.
Processos de Refino por Diluição
Em um conversor, a descarburização é realizada usando o princípio da diluição. Existem diferentes conversores baseados nos gases usados. Conversores também são de sopro lateral ou inferior. Usuários de conversores de sopro lateral afirmam que o sopro lateral resulta em maiores eficiências de remoção de carbono (quantidade de oxigênio reagindo com carbono dividida pela quantidade total de gases soprados) na faixa de 0,1 a 0,005% de carbono, devido a maior tempo de residência de bolhas de gás inerte, e dessulfuração melhorada na faixa de 0,005% a menos de 0,001% de enxofre devido a melhor mistura. Os processos de diluição de conversores mais populares são descritos abaixo:
- Processo de conversor AOD – O processo é descrito em um artigo separado no link https://www.ispatguru.com/argon-oxygen-decarburization-process/
- K-BOP e K-OBM-S – O processo K-BOP da Kawasaki Steel Corporation começou como BOF convencional de sopro superior de oxigênio. Foi modificado para ter sete tubos de vento do tipo OBM (Q-BOP) no fundo. Estes tubos podiam soprar oxigênio com propano para resfriamento do tubo. Cal em pó também podia ser injetada através destes tubos. O processo K-OBM-S desenvolvido pela Voest Alpine Industrieanlagenbau (agora Siemens VAI) e evoluído do processo K-BOP da Kawasaki. O processo K-OBM-S iniciou com tubos no fundo do conversor. No entanto, algumas instalações são reatores de sopro lateral. Assim, um conversor K-OBM-S é um de sopro superior com lança e com sopro inferior ou lateral com tubos. É muito similar a um AOD moderno. No entanto, no processo K-OBM-S, hidrocarbonetos, como gás natural ou propano, são usados para proteção do tubo e isso pode ser útil no aumento da vida do refratário.
- Conversor de processo de refino de metal (MRP) – O conversor MRP foi desenvolvido pela Mannesmann Demag HüttenTechnik (agora SMS Siemag). Aço líquido fundido, que contém cromo e níquel, é carregado no conversor MRP. A descarburização é realizada usando oxigênio e gases inertes. Nos estágios iniciais de desenvolvimento, os gases eram soprados alternadamente através dos tubos no fundo do conversor. O oxigênio é soprado no banho sem diluição com qualquer gás inerte. O sopro de oxigênio desejado é seguido por sopro com gás inerte apenas. O ciclo de sopro de oxigênio seguido pelo sopro inerte é chamado de refino cíclico ou pulsado e os desenvolvedores afirmam que a lavagem com gás inerte puro pode levar a atingir baixa pressão parcial de CO e descarburização mais rápida e, assim, menor oxidação de cromo e consumo de silício para redução. A versão original do conversor agora evoluiu para o processo MRP-L no qual todo o oxigênio é soprado superiormente e gás inerte é injetado através de elementos porosos no fundo. Os tubos de fundo podem ser facilmente substituídos através do uso de um fundo intercambiável. Com tubos de fundo, há menos probabilidade de erosão nas paredes laterais do conversor. Nos últimos anos, as unidades MRP-L foram acopladas com uma unidade a vácuo como parte do processo triplo para fabricar aços inoxidáveis, especialmente aqueles que requerem níveis mais baixos de carbono e nitrogênio.
- Conversor Creusot-Loire-Uddeholm (CLU) – O processo CLU é similar ao processo AOD para fabricar aços inoxidáveis. Também usa aço líquido de um EAF. O principal ímpeto para seu desenvolvimento foi a ideia de substituir vapor como gás diluidor em vez de argônio. O conversor é de sopro inferior, diferenciando-o do conversor AOD de sopro lateral. A primeira planta comercial usando o processo CLU foi construída em 1973. O período de descarburização consiste em injetar uma mistura de oxigênio-vapor. O processo é energeticamente ineficiente, pois a reação do vapor com o banho de aço fundido é endotérmica. A oxidação de cromo é maior que no processo AOD quando a descarburização é continuada abaixo de cerca de 0,18% de carbono. Embora o objetivo original de reduzir o consumo de argônio possa ser atingido, a necessidade aumentada de silício para a etapa de redução não necessariamente leva a economia geral de custos. Além disso, o uso de vapor durante todo o período foi encontrado para levar a teores indesejáveis de hidrogênio no aço refinado. Portanto, práticas evoluíram que usam várias quantidades de vapor, argônio e nitrogênio no processo.
- Processo Krupp de sopro combinado-inoxidável (KCB-S) – A produção de aços inoxidáveis no conversor BOF usando a lança superior era praticada antes do advento do processo AOD. Após a introdução do processo AOD, a Krupp Stahl AG modificou o conversor para que sopro combinado através da lança e tubos pudesse ser praticado para refino de aços inoxidáveis. O processo foi chamado de Krupp combined blowing-stainless ou KCB-S. A introdução simultânea de gases de processo ajudou a aumentar a taxa de descarburização. O sopro através de uma lança superior e através dos tubos abaixo da superfície do banho ajudou a atingir taxas de descarburização muito altas. O aumento da taxa de descarburização levou a uma redução de até 30% nos tempos de refino comparado a um AOD convencional sozinho. Aço líquido de EAF é carregado no conversor. No início do sopro, oxigênio puro é injetado simultaneamente através da lança e tubos de parede lateral. Após uma temperatura de processo desejada ser atingida, várias adições são feitas durante o sopro. As adições consistem de cal, ferro-ligas e sucata. Após um nível crítico de carbono ser atingido, o teor de oxigênio do gás de processo é reduzido usando gases inertes como nitrogênio ou argônio. Razões oxigênio/gás inerte de 4:1, 2:1, 1:1, 1:2 e 1:4 são usadas à medida que a descarburização para níveis mais baixos é perseguida. Quando o teor de carbono de 0,15% é atingido, o uso da lança é descontinuado e os gases de processo são introduzidos apenas através dos tubos. Quando o nível de carbono alvo desejado é atingido, o sopro de oxigênio é descontinuado e silício é adicionado como ferrossilício para reduzir óxido de cromo na escória e atingir a especificação de silício requerida. A adição de cal e outros agentes fundentes com o ferrossilício leva à redução do teor de oxigênio dissolvido e melhora a dessulfuração.
- Conversor de fusão secundária de argônio (ASM) – Este processo foi desenvolvido pela MAN GHH na Alemanha. É similar ao processo AOD, exceto que os tubos estão no fundo do vaso. Quando usando oxigênio soprado superiormente, é identificado como o processo ASM-L.
- Conversor do processo de sopro superior e inferior da Sumitomo (STB) – A Sumitomo Metal Industries desenvolveu o processo de sopro superior e inferior da Sumitomo (STB). Foi desenvolvido para superar as desvantagens de um processo de sopro superior puro ou sopro inferior puro, combinando os dois conceitos em um processo. Também tentou superar duas desvantagens do processo AOD na época: erosão do tubo e taxa de fluxo de oxigênio limitada. O suprimento adicional de gases ricos em oxigênio da lança superior levou a tempos de descarburização mais curtos.
- Conversor top mixed bottom inert (TMBI) – Neste processo, o conversor é equipado com tubos de fundo para injetar apenas gases inertes como argônio ou nitrogênio. A maior parte do gás de processo é introduzida através da lança superior. A lança superior pode ser usada para introduzir a mistura desejada de gases. O processo é chamado de top mixed bottom inert (TMBI). O processo é similar aos outros processos que usam sopro combinado de gases em um conversor. A planta operada pela Allegheny Ludlum com este processo tem fornos de indução sem núcleo que fundem sucata de aço carbono e fornecem metal quente livre de cromo para conversores BOF.
- Unidades combinadas de conversor e vácuo – Os processos de conversor discutidos acima têm uma desvantagem: aços inoxidáveis com resíduos de carbono e nitrogênio muito baixos tornam-se difíceis de produzir. O período de descarburização torna-se mais longo enquanto a oxidação de cromo e consumo de argônio aumentam à medida que os níveis desejados de carbono e nitrogênio diminuem. Alguns siderúrgicos tentaram superar esta desvantagem aplicando vácuo ao conversor nos estágios muito finais do processo de descarburização. O conceito também foi promovido pela Leybould-Heraus como alternativa a AOD ou VOD. O conceito de aplicar vácuo a um conversor está sendo perseguido pela instalação de AOD/VCR pela Daido nas plantas de Shibukawa e Chita e pela Nippon Steel em suas obras de Hikari. O AOD-VCR opera como um AOD convencional até 0,08% – 0,10% C. O processo é parado para amostragem e uma tampa de vácuo é colocada no lugar. A tampa é vedada a um flange localizado cerca de metade da seção cônica do conversor. Um vácuo é puxado e usado para o restante da descarburização e redução. A dessulfuração é realizada na panela de transferência antes da carga do AOD. As principais vantagens deste processo em relação aos processos de conversor são diminuição do consumo de argônio e silício. Desvantagens incluem maior consumo de refratário, diminuição da capacidade de fundir sucata e custos e manutenção adicionais associados à produção de vapor. Quando comparado a unidades separadas de conversor e VOD, o AOD-VCR tem custos operacionais mais altos (silício, refratário e argônio), menor produtividade e teores de nitrogênio mais altos. Os custos de capital podem ser um pouco menores que ter duas unidades separadas.
Processos de Refino a Vácuo
O uso de vácuo para descarburização de aços foi desenvolvido na Alemanha. Os processos iniciais incluíram desgasificação RH, desgasificação DH e refino a vácuo Allegheny (AVR) como segunda etapa no processo duplo. Estes processos envolvem a redução da pressão acima do banho de aço para promover a evolução de gás monóxido de carbono. Os aços inoxidáveis líquidos entrando no processo a vácuo geralmente contêm carbono de cerca de 0,5% ou inferior. A maioria dos processos a vácuo é realizada em uma câmara com uma panela cheia de metal, em oposição a um vaso de refino separado usado nos processos de diluição/conversor.
Em meados dos anos 1960, o conceito de descarburização a vácuo foi usado pela Allegheny Ludlum Steel Corporation para desenvolver o processo de refino a vácuo Allegheny. Este processo tornou-se não competitivo com a introdução do processo AOD e foi descontinuado.
Processos duplos iniciais onde o processamento a vácuo era usado como segunda etapa eram muito lentos e tinham flexibilidade muito limitada com relação às matérias-primas que podiam ser usadas. Os processos a vácuo não podiam acompanhar a produtividade melhorada dos EAFs e os custos operacionais eram altos. Portanto, desenvolvimentos posteriores focaram no uso de conversores para descarburizar o aço líquido de EAFs como segunda etapa, seguido por desgasificação a vácuo para a etapa de acabamento. Tais processos são conhecidos como processos triplos para fabricar aços inoxidáveis, pois usam três processos para alcançar a química final desejada.
A Nippon Steel Corporation introduziu o processo RH-OB para fabricação de aços inoxidáveis. Ferro-gusa de um alto-forno foi alimentado a um conversor BOF onde o metal foi ligado com cromo e soprado até um nível de carbono de 0,5% – 0,6%. A descarburização final foi conduzida usando o processo RH-OB. A Nippon Steel converteu um desgasificador RH existente, que era usado para aços carbono, para que oxigênio pudesse ser injetado sob vácuo.
A Thyssen na Alemanha desenvolveu o processo de descarburização oxigênio-vácuo (VOD) em meados dos anos 1960. Nos estágios iniciais de seu desenvolvimento, o VOD foi usado para descarburizar liga fundida do EAF. Mais tarde, a descarburização preliminar foi feita em um BOF e o processo triplo EAF-BOF-VOD tornou-se mais produtivo. No início dos anos 1970, a Kawasaki Steel Corporation modificou o processo VOD usando múltiplos borbulhadores porosos na panela. Chamaram isso de processo SS-VOD (VOD de agitação forte). Em 1988, a ALZ na Bélgica modificou as instalações para fabricar aços inoxidáveis por um processo triplo consistindo de fusão EAF, conversor MRP-L e processo VOD.
As principais vantagens dos processos a vácuo incluem baixo consumo de argônio e baixa oxidação de cromo durante a descarburização final para baixos níveis de carbono. Isto último levou a menor consumo de elementos de redução para recuperação de cromo da escória. O vazamento de aço da panela usada nos processos a vácuo elimina a captação de nitrogênio e oxigênio do ar associada ao vazamento dos conversores. O processo SS-VOD, devido à forte agitação alcançada usando múltiplos borbulhadores na panela, aumentou ainda mais a capacidade de produzir níveis ainda mais baixos de carbono, nitrogênio e hidrogênio em níveis mais altos de cromo.
Uma desvantagem maior do processamento VOD é que ele é menos flexível que um AOD ou outro processo de conversor com relação ao uso de matérias-primas.
Muitos siderúrgicos também perceberam que processos a vácuo frequentemente têm custos operacionais altos e não podem competir com a facilidade de operar um processo de conversor à pressão atmosférica. No entanto, os processos a vácuo, especialmente o processo SS-VOD, têm a habilidade única de atingir níveis mais baixos de carbono e nitrogênio em aços inoxidáveis que não podem ser facilmente alcançados pelo processo AOD ou outros processos de conversor.
Fabricação Direta de Aço Inoxidável
Nos últimos anos, houve esforços para usar minérios de cromo e níquel para fabricação de aço inoxidável em vez das ferro-ligas. No Japão, várias empresas desenvolveram e estão usando tais processos comercialmente.
Os processos de fabricação direta de aço inoxidável requerem menos sucata e ferro-ligas e podem ser considerados quando a sucata de aço inoxidável e ferro-ligas não estão prontamente disponíveis em quantidades suficientes. No entanto, minérios de cromo e níquel são necessários e podem ser usados em uma usina siderúrgica integrada onde o ferro-gusa está disponível. Os processos são mais intensivos em capital que os outros processos. Portanto, sua implementação em outras plantas e locais é provavelmente limitada.
Processo de manufatura
- Passivação de Aço Inoxidável: Aumentando a Resistência à Corrosão e Desempenho
- Como o Aço Inoxidável É Produzido: Da Fundição aos Produtos Acabados
- Aço Inoxidável Austenítico: Estrutura, Vantagens e Aplicações
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Inconel vs Aço Inoxidável: Selecionando a Liga Certa para Aplicações de Alta Temperatura e Resistência à Corrosão
- Entendendo o Aço Inoxidável: Propriedades, Benefícios e Aplicações
- Monel vs. Aço Inoxidável: Qual Liga Vence na Resistência à Corrosão?
- Aço Carbono vs. Aço Inoxidável: Diferenças Principais Explicadas
- Entendendo o Aço Inoxidável: Composição, Benefícios e Aplicações
- Aço Inoxidável Antibacteriano com Cobre: Segurança e Resistência à Corrosão Aprimoradas