



Descarbonetação Avançada Argônio-Oxigênio (AOD) para Aços Inoxidáveis Premium e Ligas de Alta Qualidade
O processo de descarbonetação argônio-oxigênio (AOD) é utilizado principalmente na produção de aço inoxidável e outras ligas de alta qualidade, como aços silício, aços ferramenta, ligas base níquel e ligas base cobalto, que contêm elementos oxidáveis como cromo e alumínio. O AOD foi inventado em 1954 pela divisão Lindé da Union Carbide Corporation, que se tornou a Praxair em 1992. A Figura 1 mostra um conversor AOD.
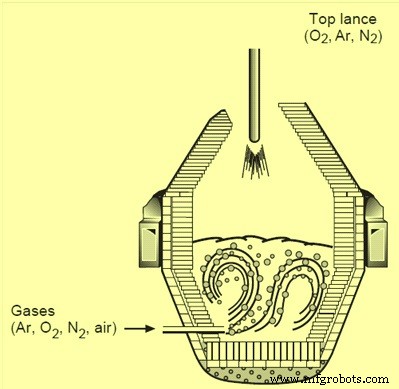
Figura 1: Conversor AOD
Visão Geral do Processo
Atualmente, mais de 75% do aço inoxidável mundial é produzido pelo processo AOD. Sua popularidade deve-se à combinação de maiores rendimentos metálicos com menores custos de matéria-prima. O processo oferece uma forma econômica de produzir aço inoxidável com perdas mínimas de elementos preciosos. Ele faz parte de um processo duplex no qual sucata ou matérias-primas virgens são primeiro fundidas em forno a arco elétrico (EAF) ou forno de indução (IF). O metal fundido é então descarbonetado e refinado no conversor AOD para teores de carbono inferiores a 0,05%.
A característica-chave do conversor AOD é que o oxigênio para descarbonetação é misturado com gás inerte (argônio ou nitrogênio) e injetado através de tuyeres submersos. Essa diluição do oxigênio com argônio minimiza a oxidação indesejada de elementos valiosos em aços especiais, como o cromo. Outros benefícios incluem controle preciso da química até 0,01% de carbono ou menos, desulfuração rápida para menos de 0,001% e remoção de chumbo para menos de 0,001%. O resultado final é um metal mais limpo com maior produtividade.
Princípio da Diluição
O processo AOD utiliza a técnica de diluição para descarbonetação do banho de aço. A injeção de gás inerte (argônio ou nitrogênio) reduz a pressão parcial de CO no banho, permitindo que teores mais altos de cromo permaneçam em equilíbrio com teores mais baixos de carbono. A energia de agitação do gás soprado através dos tuyeres submersos e a formação de monóxido de carbono no interior do banho tornam os conversores AOD os reatores metalúrgicos mais intensamente agitados. O contato íntimo gás-metal e a excelente mistura escória-metal facilitam as reações de refino.
Etapas do Refino AOD
O refino AOD compreende três etapas principais:
- Descarbonetação
- Redução
- Ajuste final de química e temperatura
1. Descarbonetação
A entrada do processo AOD é a saída do EAF ou IF. O aço líquido, contendo a maior parte do cromo e níquel necessários para a composição final, é vazado a 1.500–1.600 °C do EAF ou IF para uma panela de transferência e, em seguida, para o conversor AOD. O conversor pode ser rotacionado para baixo, de modo que os tuyeres laterais fiquem acima do nível do banho durante o carregamento.
Após a transferência do aço líquido (contendo ferro, cromo, carbono e níquel), adiciona-se ferro-cromo alto carbono e inicia-se a sopradura com mistura de gás inerte (argônio, nitrogênio) e oxigênio. Na etapa inicial, a razão oxigênio:argônio varia de 5:1 a 3:1, sendo reduzida conforme a descarbonetação avança. A sopradura com argônio permite a descarbonetação a temperaturas mais baixas. Quando o carbono atinge 30% do valor original, a razão muda para 2:1. O principal benefício da diluição ocorre na razão 1:1: a oxidação do carbono continua, mas a do cromo é limitada devido ao baixíssimo potencial de oxigênio da mistura gasosa.
Os gases de processo são injetados através de tuyeres submersos instalados na parede lateral ou no fundo do conversor. A injeção lateral proporciona máxima energia de agitação para maior eficiência de mistura, enquanto a injeção inferior melhora as características de desgaste no corpo do conversor. O número e posicionamento dos tuyeres dependem do tamanho do conversor, faixa de pesos de carga, vazões de gases e tipos de ligas refinadas.
O sistema de controle de gases fornece os gases de processo a taxas nominais de 1,0–3,0 Nm³/min/ton. O sistema controla precisamente as vazões e monitora a quantidade de gás injetado, permitindo ao operador controlar o processo e medir o oxigênio total injetado.
A descarbonetação ocorre quando o carbono dissolvido reduz os óxidos de cromo e ferro formados. As reações são:
3O₂ (g) + 4Cr = 2Cr₂O₃
Cr₂O₃ + 3C = 2Cr + 3CO (g)
A descarbonetação ocorre na superfície das bolhas ascendentes formadas pelo gás inerte injetado ou na superfície de partículas de óxido de cromo sendo reduzidas e gerando monóxido de carbono (CO).
Durante a descarbonetação, fazem-se adições para obter a composição química final adequada. Estas geralmente consistem de ferro-cromo alto carbono, sucata de aço inoxidável, sucata de aço carbono, níquel, ferro, ferromanganês alto carbono e óxido de molibdênio. Estas adições também servem para reduzir a temperatura do banho, pois as oxidações de carbono e cromo são exotérmicas. Em geral, a temperatura do banho é controlada abaixo de 1.720 °C. O peso total de adições de liga varia de 5% a 30% do peso de vazamento. Na etapa final da sopradura, a razão oxigênio:argônio muda para 1:3 a 1:2 para levar o carbono ao valor desejado (podendo ser inferior a 0,03%).
2. Redução
Na etapa de redução, carregam-se as adições de redução e agitam-se com gás inerte pelo tempo desejado. A mistura de redução consiste em ligas de silício (ferrossilício ou cromo-silício) e/ou alumínio, para redução de óxidos metálicos da escória, e agentes fundentes como cal, cal dolomítica e fluorita. O banho é então agitado com gás inerte, tipicamente por cinco a oito minutos.
Cr₂O₃ + 2Si = 3Cr + 2SiO₂
Adição adicional de silício é necessária se a especificação do aço inoxidável exigir teor de silício. A manipulação cuidadosa da escória, conforme ela precipita na reação, é importante. Qualquer óxido de cromo não reduzido pelo carbono vai para a escória, podendo formar espinélio complexo. A eficácia da etapa de redução depende de fatores como basicidade e composição da escória, temperatura, condições de mistura no conversor e cinética de dissolução das adições sólidas.
Cal e/ou cal dolomítica são geralmente adicionados antes da sopradura de oxigênio para fundir a escória de transferência e o silício no metal. Durante a sopradura, o silício oxida antes do carbono. Cal e cal dolomítica são às vezes adicionados antes do fim da sopradura para resfriar o banho e reduzir o volume de adições de redução. Adições fundentes de escória (cal, cal dolomítica e fluorita) tipicamente variam de 3% a 7% do peso total do banho.
3. Desulfuração e Ajuste Final
A formação de escória de alta basicidade e a redução do potencial de oxigênio no banho metálico criam boas condições para remoção de enxofre. Por exemplo, com enxofre inicial de 0,03%, tratamento de redução de 2–3 kg Al/ton, 2–3 kg fluorita/ton, basicidade final da escória ~1,7 e temperatura de 1.700 °C, obtêm-se teores finais de enxofre de 0,003–0,005%.
A duração da sopradura é determinada pelos teores iniciais de carbono e silício do metal quente carregado no conversor AOD. O tempo de descarbonetação varia de 20 a 35 minutos em conversores modernos (partindo de 1,5–2,5% C e visando 0,04% C). Geralmente, o conversor é girado para posição horizontal e uma amostra é coletada para análise em torno de 0,1% C.
A remoção de enxofre é uma reação escória-metal que ocorre durante a fase de redução. O fósforo, que requer condições oxidantes, não pode ser removido no processamento do conversor.
O controle de nitrogênio é uma reação gás-metal. Dependendo da especificação final de nitrogênio para o grau de aço inoxidável, o gás inerte na descarbonetação inicial pode ser nitrogênio. Após atingir certo nível de carbono, o nitrogênio é substituído por argônio. Essa prática reduz o consumo e custo de argônio, mantendo a especificação de nitrogênio desejada. Após a troca para argônio, o nitrogênio é removido do banho tanto pelo CO evoluído quanto pelo argônio. Elementos voláteis com alta pressão de vapor (chumbo, zinco, bismuto) são removidos durante o período de descarbonetação.
A transferência de enxofre para a escória ocorre pela reação:
S(banho) + CaO(escória) = CaS(escória) + O(banho)
Adições de cal diluem o enxofre no banho. Alumínio ou silício podem ser adicionados para remover oxigênio. Se o grau exigir nível extra-baixo de enxofre, o banho é desescoriado após a redução e outra escória básica é adicionada. O metal líquido e os fundentes são misturados para completar a reação de desulfuração. Na prática moderna, nível de enxofre ≤ 0,001% é facilmente alcançado com essa prática de escória dupla. Outras adições de liga de acabamento podem ser feitas ao final da etapa. Após atingir os níveis de enxofre, a escória é removida do vaso AOD e o banho metálico está pronto para vazamento.
Idealmente, nesta etapa, a química do aço líquido deve atender às especificações finais para que a carga possa ser vazada. Se necessário, matérias-primas adicionais podem ser carregadas para pequenos ajustes químicos antes do vazamento. Após o vazamento, a panela é frequentemente agitada para homogeneização da composição e temperatura, além de flotação de inclusões. Isso é feito em panela equipada com instalações de agitação, com ou sem forno de panela. Após o tratamento de panela, o aço está pronto para lingotamento contínuo.
Nos primórdios do processo AOD, o conversor era inclinado para adições de matérias-primas, coleta de amostras e medição de temperatura com termopares de imersão. O desejo de aumentar a produtividade levou ao carregamento contínuo de matérias-primas durante os períodos de sopradura e redução. Instrumentação moderna permite coleta de amostras e medição de temperatura com lança submersa especial com o conversor em posição vertical.
Conversor AOD
O conversor AOD é um vaso em forma de pera, geralmente revestido com refratário básico. Possui tampa cônica removível. A característica importante é que é normalmente soprado lateralmente. Para graus de aço que toleram nitrogênio, uma mistura de oxigênio e nitrogênio também pode ser soprada. Como aços inoxidáveis fundidos não geram espuma e a maioria dos processos de refino é soprada lateral ou inferiormente, as dimensões de um conversor de refino de inoxidáveis são menores que as de um conversor BOF (forno a oxigênio básico) comparável. Volumes internos típicos de conversores AOD variam de 0,4 a 0,8 m³/ton de peso do banho.
Para conversores que vazam em panela suspensa por guindaste, usa-se frequentemente uma seção superior de cone fatiado. A fatia permite que o guindaste se aproxime da boca do conversor. Conversores que vazam em carro-panela geralmente têm seção superior de cone concêntrico tipo BOF.
Uma usina de alta produção tipicamente possui três conversores intercambiáveis para 100% de disponibilidade do processo. A qualquer momento, um conversor está no anel de munhões basculante refinando aço, um segundo conversor recém-revestido está na estação de pré-aquecimento, e o terceiro na estação de revestimento. O conversor no anel de munhões pode ser substituído por um pré-aquecido em menos de uma hora.
O conversor AOD possui tuyeres montados na parede lateral ou no fundo. Estes tipicamente consistem em tubo de cobre com tubo externo de aço inoxidável. Um anel é formado entre os tubos. Gases de resfriamento soprados pelo anel externo (shroud) formam uma acreção metálica ou de óxido (chamada "cogumelo") na ponta do tuyere. Esta acreção protege o tuyere e o refratário circundante. Gases de processo (misturas oxigênio/inertes) sopram pelo anel interno. Existem projetos especiais para normalizar o fluxo no intervalo anelar. Tamanho e número de tuyeres dependem de parâmetros específicos do processo. Geralmente há entre dois e nove tuyeres num vaso AOD.
Tuyeres montados na parede lateral ficam submersos durante o processamento. Quando o vaso é rotacionado, os tuyeres ficam acima do banho. Neste ponto, os gases de processo podem ser desligados e um pequeno fluxo de resfriamento protege os tuyeres.
Conversores soprados inferiormente têm diversas configurações de tuyeres dependendo das vazões requeridas. Geralmente há dois a quatro tuyeres no fundo.
Uma modificação importante do processo AOD envolve o uso de lança de sopradura superior além dos tuyeres laterais. A lança pode injetar oxigênio nas vazões desejadas para aumentar a descarbonetação e/ou pós-combustão. A lança superior também pode ser projetada para soprar gases mistos (misturas gás inerte-oxigênio). A instalação de uma lança e introdução de oxigênio nos estágios iniciais da descarbonetação pode reduzir o tempo de uma carga. A tecnologia aumenta a produtividade (toneladas/hora) da aciaria. A maioria das instalações recentes de conversores inclui o uso de lança superior para sopradura de oxigênio.
Outra modificação envolve aplicação de vácuo no conversor para reduzir consumo de argônio e silício, bem como tempo de processo na produção de graus baixo carbono. A modificação é conhecida como AOD-VCR.
Refratários do Conversor AOD
As altas temperaturas na ponta do tuyere e a forte agitação do banho colocam grandes demandas sobre o refratário do conversor. Enquanto campanhas típicas de refratários BOF duram meses ou anos, campanhas de conversores de inoxidáveis duram dias ou semanas. Custos de refratários são fração significativa dos custos operacionais totais.
Existem duas escolhas básicas de tipo refratário: magnesita-cromita e dolomita. A escolha depende do padrão de operação do vaso, especificações do produto final e economia.
- Refratários magnesita-cromita têm alta resistência ao desgaste, mas custo unitário mais alto que refratários dolomíticos. Captação de cromo do tijolo é possível. Tijolos magnesita-cromita são simultaneamente ácidos e básicos, exigindo composições estritas de escória para evitar desgaste rápido.
- Refratários dolomíticos costumam ser menos custosos que magnesita-cromita e captação de cromo não é fator. Desulfuração a níveis muito baixos é geralmente mais fácil em refratários dolomíticos, pois escórias muito básicas podem ser usadas sem efeitos prejudiciais nos tijolos.
Conversores são tipicamente zonificados por espessura e qualidade do tijolo para maximizar vida do revestimento e minimizar custos. Áreas de alto desgaste (parede do tuyere, linha de escória, almofada de transferência) são zonificadas com maior espessura e refratário de qualidade superior que outras partes do conversor.
Processo de manufatura
- Fabricação de Cilindros de Oxigênio: Da Matéria-Prima à Garantia de Qualidade
- Oxigênio: Da Descoberta Antiga à Potência Industrial Moderna
- Automação, Controle e Modelagem Avançados na Siderurgia a Oxigênio Básico
- Corte Oxi-Combustível Explicado: Processo, Vantagens e Desvantagens
- Moldagem por Injeção de Plástico de Precisão: Produção Eficiente de Componentes Duráveis
- Rosqueamento CNC Explicado: Rosqueamento de Precisão para Montagens de Alta Qualidade
- Tratamento Térmico do Aço: Have, Revenimento, Normalização e Cementação para Facas Duráveis
- Soldagem por Atrito: Princípios, Vantagens, Aplicações e Limitações
- Soldagem a Gás (Oxiacetilênica): Definição, Funcionamento, Vantagens e Desvantagens
- Entendendo o Processo de Extrusão: Aplicações, Materiais e Técnicas