



Laminação a Frio de Precisão: Espessura, Acabamento e Desempenho do Aço
Laminação a Frio de Aços
O propósito principal da laminação a frio de aços é reduzir a espessura de tiras de aço laminadas a quente (normalmente na faixa de 1,5 mm a 5 mm) em espessuras mais finas (geralmente na faixa de 0,12 mm a 2,5 mm) que não podem ser normalmente alcançadas durante a laminação a quente em um trem de tiras a quente. Além da redução de espessura, a laminação a frio é feita para melhorar o acabamento superficial dos aços, para melhorar as tolerâncias de espessura, para oferecer uma gama de 'têmperas', para melhorar as características físicas e para preparar a tira para revestimento superficial.
A laminação a frio torna as chapas laminadas a frio um produto muito melhorado. Produtos de aço laminado a frio oferecem bom controle de espessura, forma, largura, acabamento superficial e outras características especiais de qualidade que complementam a necessidade de aplicações de usuário final altamente engenheiradas. Para atender aos vários requisitos de usuários finais, chapas laminadas a frio são metalurgicamente projetadas para fornecer atributos específicos como alta conformabilidade, profunda estampabilidade, alta resistência, alta resistência a amassados, boas propriedades magnéticas, soldabilidade, esmaltabilidade e pintabilidade, etc.
Processo de Laminação a Frio
A laminação a frio de tiras de aço laminadas a quente é feita abaixo da temperatura de recristalização, normalmente à temperatura ambiente. No processo de laminação a frio, geralmente nenhum calor é aplicado à tira laminada a quente antes da laminação. No entanto, a energia de atrito nas superfícies de contato da tira sendo laminada é convertida em calor. Este calor pode aumentar a temperatura da tira sendo laminada em um processo adiabático rápido para um nível de 50 °C a cerca de 250 °C.
Durante o processo de laminação a frio, a redução de espessura é devida à deformação plástica que ocorre por meio de movimento de discordâncias. O aço endurece devido ao acúmulo dessas discordâncias. Isso aumenta a resistência e o encruamento até 20%. Estas discordâncias reduzem a ductilidade do aço laminado a frio, tornando-o inútil para operações de conformação. Para recuperar a ductilidade, os aços laminados a frio precisam passar por um processo de recozimento para alívio das tensões que se acumularam na microestrutura durante o processo de laminação a frio.
A espessura da tira laminada a quente é importante, pois as propriedades do produto final laminado a frio e recozido são influenciadas pela porcentagem de redução a frio. Isso significa que a espessura de cada bobina laminada a quente é cuidadosamente controlada para fornecer ao trem de laminação a frio uma espessura específica para alcançar a porcentagem adequada de redução a frio. Entre outras coisas, a porcentagem de redução a frio afeta o comportamento de conformação do produto após o recozimento.
Através da laminação a frio, são produzidos aços de qualidade de estampagem profunda, qualidade de estampagem extra profunda e qualidade de estampagem extra profunda plus para atender aos requisitos de estampagem profunda para aplicações automotivas na indústria a jusante.
Etapas da Laminação a Frio de Aços Carbono Comuns
A laminação a frio de aços carbono comuns envolve as seguintes quatro etapas.
- Decapagem – Nesta etapa, a carepa formada na superfície da tira de aço laminada a quente é removida, pois sua não remoção tem vários efeitos prejudiciais no processamento posterior do aço durante a laminação a frio. Esta etapa é descrita em detalhes em artigo separado.
- Laminação a frio da tira decapada – É feita para redução de espessura da tira de aço laminada a quente.
- Recozimento – Após laminação a frio, o recozimento da tira laminada a frio é feito para aliviar as tensões que se acumularam na microestrutura durante o processo de laminação a frio. Esta etapa é descrita em detalhes em artigo separado.
- Laminação de têmpera ou skin pass da tira recozida – É feita para dar propriedades mecânicas desejadas, forma e rugosidade superficial, e acabamento às tiras laminadas a frio.
Laminação a Frio da Tira Decapada
A laminação a frio da tira decapada laminada a quente é realizada processando a tira de aço através de um trem de laminação que tem um desenrolador na entrada para desenrolar a bobina decapada laminada a quente e um enrolador na saída para enrolar a tira laminada a frio. Entre eles, existem um ou mais (normalmente até 6) cages de laminação para realizar a redução a frio. Cada cage tem rolos empilhados verticalmente que são acionados por enormes motores para impartir altas tensões compressivas na tira. As cages podem ser de 2-altos, 4-altos ou 6-altos. Cages de 4-altos são mais amplamente usados, pois dão vantagem máxima sobre os outros dois tipos.
Tremes de laminação a frio de uma ou duas cages são normalmente tremes reversíveis. Um trem reversível é onde o aço entra no trem de laminação de um lado, passa para o outro lado e depois volta através do trem novamente. Durante cada passagem pelo trem, a direção do movimento dos rolos é invertida. Nesta operação do trem reversível, a tira decapada é passada para frente e para trás entre mandris em cada lado do trem de uma ou duas cages. A tira é reduzida em espessura a cada passagem até que a espessura final requerida seja atingida.
Tremes de múltiplas cages (normalmente três a seis cages) são geralmente tremes contínuos tandem. Tira decapada laminada a quente é alimentada no trem tandem de laminação a frio a partir de um desenrolador de entrada e progressivamente reduzida em espessura por uma porcentagem pré-definida em cada cage para alcançar a espessura final desejada conforme a tira sai da última cage. Após a última cage, a tira é reenrolada no enrolador.
Para laminação de aços de alta liga e aços inoxidáveis, um trem Z ou trem Sendzimir é usado, que opera com um rolo de trabalho de diâmetro muito pequeno, normalmente cerca de 50 mm, apoiado por vários rolos (6 a 20 em número) em uma pilha em forma de pirâmide. Esta configuração de rolos permite que forças extremamente altas sejam exercidas através do rolo de trabalho e ainda mantenha o rolo de trabalho longe de flexão extrema. O rolo de tração no trem Sendzimir também exerce uma tensão na bobina à medida que ela passa pelo trem. A combinação de alta pressão e tensão torna o trem capaz de laminar material fino e plano.
A redução típica de tira laminada a quente em trem de laminação a frio pode variar de 50% a 90%. A redução em cada cage ou passagem deve ser distribuída uniformemente sem cair muito abaixo da redução máxima para cada passagem. Normalmente, a menor porcentagem de redução é tomada na última passagem para permitir melhor controle de planicidade, espessura e acabamento superficial.
A laminação a frio reduz a espessura da tira por compressão dentro dos rolos. No lado de entrada, os acionamentos dos rolos precisam de um suprimento de energia correspondente. Devido às altas forças de laminação aplicadas, a tira é aquecida pelo calor de conformação a um nível de até 250 °C. Para resfriar os rolos e também a tira laminada, eles são lubrificados e resfriados por óleo, água ou emulsões. Exemplos de óleos de laminação são óleo de gordura, óleo mineral ou óleo de palma; óleos de laminação sem água precisam ter pontos de fulgor acima de 300 °C. As principais razões para lubrificar são a redução de forças e momentos nos rolos, a redução de desgaste de ferramentas e a melhoria da superfície da tira.
Tremes tandem contínuos modernos de laminação a frio são capazes de laminar tiras decapadas laminadas a quente a uma espessura mínima de 0,12 mm a uma velocidade de laminação de até 2500 m/min. Tremes tandem contínuos podem ter capacidade de até 2,5 milhões de toneladas por ano.
Características dos Tremes Tandem Modernos
Tremes tandem contínuos modernos de laminação a frio são normalmente equipados com as seguintes características.
- Sistema de aperto hidráulico para manter pressão constante do rolo e/ou posição constante do rolo.
- Sistema computadorizado de controle automático de espessura hidráulico (HAGC). O sistema mantém automatica e consistentemente tolerâncias extremamente apertadas ao longo de todo o comprimento de cada bobina, independentemente da velocidade.
- Sistema de coroa variável contínua (CVC) e sistema de deslocamento aprimorado
- Sistema de controle de queda de borda
- Sistemas de medição e inspeção de tira on-line
- Sistema de tira seca após a última cage para minimizar a quantidade de óleo residual na tira
Após a laminação a frio, a tira é altamente encruada e não muito útil para a maioria das aplicações. Ela precisa ser recozida para amolecer o aço e torná-lo mais conformável.
Esquema típico de um trem tandem de laminação a frio de 5 cages é mostrado na Figura 1.
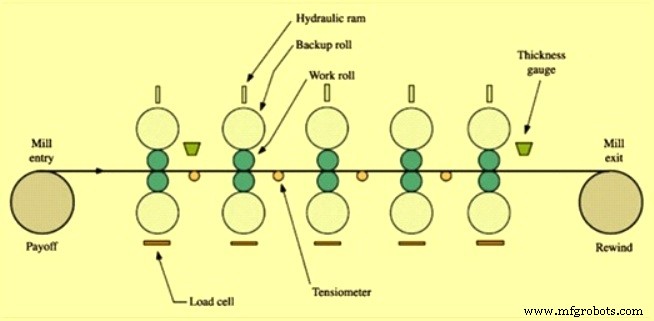
Figura 1: Esquema típico de um trem tandem de laminação a frio de 5 cages
Laminação de Têmpera ou Skin Pass da Tira Recozida
Bobinas laminadas a frio após removidas do forno de recozimento estão em sua condição de "mortas moles" e, portanto, passam por uma laminação skin pass ou laminação de têmpera em um trem skin pass. Isso envolve uma redução leve controlada da chapa de aço laminada a frio e é realizada pelos seguintes motivos.
- A planicidade da tira é uma propriedade importante para organizações que realizam processamento posterior. Isso ocorre porque bons valores de planicidade permitem operação livre de problemas de suas plantas e equipamentos. O skin passing melhora a planicidade da chapa de aço.
- Para minimizar o estiramento do aço
- Para minimizar a deformação
- O skin passing faz com que a faixa de ponto de escoamento instável, conhecida como banda de Lüders, seja transformada em um ponto de escoamento definido. Isso serve para melhorar o comportamento de fluxo durante a operação de estampagem profunda e para prevenir linhas indesejadas de tensão.
- Para obter textura de superfície de aço desejada. Definir a rugosidade desejada da superfície da tira aumenta o rendimento do processo de estampagem profunda, bem como melhora a aderência de tintas.
- Para obter propriedades mecânicas desejadas
- Para corrigir inconsistências de espessura no aço
A laminação de têmpera imprime uma pequena quantidade de redução a frio, tipicamente na faixa de 0,25% a 1,0%. A laminação de têmpera resulta em uma superfície lisa e o fenômeno do ponto de escoamento (estiramento excessivo e enrugamento em operações subsequentes) é eliminado. Isso torna o aço mais dúctil para operações posteriores de conformação e estiramento. Após a laminação de têmpera, a chapa laminada a frio é oleada com óleo preventivo de ferrugem.
Um trem skin pass único é uma instalação de laminação independente que geralmente segue o estágio de recozimento em lote e pode ser implementada de forma muito flexível. Este trem pode processar tanto tira dura quanto tira ultra-macia. Também fornece o acabamento perfeito para tira de aço laminada a frio.
Um caso especial é representado pelo que é conhecido como trem de laminação DCR, ou trem de têmpera DCR. DCR significa 'Dupla redução a frio'. Esta instalação de duas cages combina redução de espessura na primeira cage com skin passing na segunda cage. Também é possível usar ambas as cages para skin passing. Neste caso, as propriedades do aço, como um ponto de escoamento definido, são definidas na primeira cage, enquanto na segunda cage, as características de superfície desejadas são transferidas para a tira.
Tremes skin pass também podem ser instalados diretamente em linha na seção de saída de uma linha de recozimento contínuo. A tira pode ser completada na linha de processo e isso tem várias vantagens, pois os esforços e gastos com manuseio de bobinas são reduzidos substancialmente.
Tira laminada a frio pode ser produzida em várias condições como skin rolled, quarter hard, half hard e full hard, dependendo de quanto trabalho a frio foi realizado. Este encruamento (dureza) é frequentemente chamado de têmpera, embora isso não tenha nada a ver com têmpera de tratamento térmico.
Chap quarter hard podem ser dobradas (perpendicular à direção de laminação) sobre si mesmas sem fraturar. Chapas half hard podem ser dobradas 90° enquanto full hard podem ser dobradas 45°. Assim, estes materiais podem ser usados em aplicações envolvendo grandes quantidades de dobra e deformação, sem fraturar.
Processo de manufatura
- Robô Alarme Rolante: Sistema Móvel Inteligente de Despertar com Raspberry Pi e Google Calendar
- Cunha Fria: Definição, Usos e Vantagens
- Durabor® 30MnB5 – Aço de Boro Têmperavel Premium para Dureza Superior e Microestrutura Uniforme
- Durabor® 20MnB5 – Aço ao Boro Temperável Avançado para Dureza e Desempenho Superiores
- Durabor® 22MnB5: Aço de Boro Têmpera de Alto Desempenho
- Durabor® 28MnB5: Aço de Boro Têmpera para Dureza Superior
- AuAg20Cu10: Liga Ouro-Prata-Cobre 0% Trabalhada a Frio para Contatos Duráveis
- Ouro (Au) 30% Trabalhado a Frio: Resistência, Ductilidade e Potencial de Liga Aumentados
- Ouro (Au) 50% Trabalhado a Frio: Resistência Aumentada e Liga Versátil
- Ouro (Au) – 0% Trabalhado a Frio: Metal Puro, Inalterado