



Evolução das Usinas de Laminação: Uma Visão Histórica
Desenvolvimento Histórico das Usinas de Laminação
Na metalurgia, laminação é processo de conformação de metal no qual metal é passado através de um ou mais pares de rolos para reduzir espessura, tornar espessura uniforme, dar forma desejada, e/ou impartir propriedade mecânica desejada. Na laminação, material de trabalho é deformado por forças compressivas entre rolos girando constantemente. Em outras palavras, metal é passado entre rolos girantes e a força aplicada reduz espessura do material. Tanto as formas dos metais quanto suas estruturas internas são alteradas. Processo de laminação de metal pode ser comparado à laminação de massa com rolo. Laminação é um dos processos de manufatura mais importantes no mundo moderno. A grande maioria de todos os produtos metálicos produzidos hoje são submetidos a laminação em algum ponto de sua fabricação.
Usinas de laminação modernas são totalmente automatizadas, de alta velocidade e alta capacidade, frequentemente incluem tratamento metalúrgico de materiais sendo laminados para alcançar microestrutura e/ou propriedades mecânicas desejadas do material laminado. Este nível de perfeição no processo de laminação e nas usinas de laminação não foi alcançado por uma única invenção, mas é fruto de grande número de pequenas melhorias contínuas realizadas ao longo do tempo.
Origens e Primeiros Desenvolvimentos
Laminação existe há centenas de anos. Os primeiros rolos eram pequenos, acionados manualmente e usados para achatar ouro e prata na fabricação de joias e arte. Usinas de laminação foram encontradas no Oriente Médio e Sul da Ásia já em 600 a.C. (Antes da Era Comum). Estas usinas eram de forma rudimentar mas usavam os mesmos princípios básicos associados ao processo de laminação. O primeiro projeto conhecido de usina de laminação na Europa data de 1485 e é atribuído a Leonardo da Vinci. Em um de seus desenhos, ele descreveu pela primeira vez a possibilidade de "fazer um material passar" entre dois rolos cilíndricos com eixos paralelos para modificar sua espessura. Também neste caso, prevista para laminação a frio de materiais dúcteis, especialmente chumbo e estanho etc. Este projeto era muito avançado para a época e não é certo se alguma usina baseada neste projeto foi alguma vez construída.
A energia usada para acionar usinas de laminação passou por quatro fases. A primeira fase foi a fase manual. Durante esta fase, a fonte de energia necessária para laminação inicial era pequena e rolos acionados manualmente eram usados para achatar metais para joias e arte. Em máquinas posteriores, homens giravam uma cruz ou manivela ajustável, que eram anexadas aos rolos. Energia manual só podia laminar metais mais macios como ouro, prata, estanho e chumbo.
Na segunda fase, as usinas de laminação usavam energia hidráulica. Aproveitar energia de água em movimento de rio fornecia energia gratuita, forte o suficiente para laminar metais mais duros como ferro. Energia hidráulica tinha sérias desvantagens. Secas e temperaturas frias podiam reduzir fluxo de água. Além disso, rolos utilizando energia hidráulica moviam-se apenas em uma direção.
Na terceira fase, as usinas de laminação usavam energia a vapor. Energia a vapor apareceu primeiro no final dos anos 1700 devido à invenção de James Watt. Motor a vapor criou potência física que substituiu energia manual/animal. Usinas de laminação desta era aproveitaram potência criada por motores a vapor. Motores a vapor eram comumente usados para acionar usinas nos anos 1800, e no final dos anos 1800, motores a vapor eram a fonte de energia mais popular. Apesar de sua força no fornecimento de potência, motores a vapor eram amplamente ineficientes.
Na quarta fase, as usinas de laminação usavam energia elétrica. A vantagem era que geração de energia poderia ser desvinculada das usinas de laminação, já que energia elétrica era convenientemente transmitida de geradores remotos para motores diretamente anexados às usinas. Usina de laminação movida a energia elétrica apareceu pela primeira vez por volta de 1900. Energia elétrica permanece a escolha para operações hoje.
A produção anterior de ferro em chapas na Europa tinha sido por forjamento, e não por usinas de laminação. O verdadeiro ponto de virada na produção de chapas metálicas ocorreu com a introdução da usina de laminação. No século 1600, usinas de laminação, em vez de pequenos rolos acionados manualmente, eram conhecidas por estarem em operação e o ferro estava apenas sendo introduzido como metal capaz de laminação. Há relatos de duas usinas de laminação por volta de 1501. Uma usada para obter chapas de ouro com espessura uniforme das quais cunhar moedas, a segunda para cortar chapas previamente formadas em tiras. Ambas eram mais usadas como "dispositivos de acabamento" do que para redução de espessura.
Usinas de laminação mais antigas eram usinas de fendimento (slitting mills), introduzidas em 1590. Estas passavam barras planas entre rolos para formar chapa de ferro, que era então passada entre rolos ranhurados (fendedores) para produzir vergalhões de ferro. Em 1590, a usina de laminação de Leonardo da Vinci é trazida à vida utilizando dois cilindros pesados para prensar diferentes tipos de metal alterando sua espessura. A primeira planta industrial para a qual há evidência certa foi em 1615, para obter chapas de chumbo e estanho. Outras seguiram, acionadas por força manual ou hidráulica.
Usinas de laminação anteriores também eram usadas para laminar chapas pretas para produção de folhas-de-flandres. Folhas-de-flandres eram feitas laminando aço (anteriormente ferro) em usina de laminação, removendo qualquer carepa de laminação por decapagem em ácido e depois revestindo com fina camada de estanho. Chapas pretas eram uma vez produzidas individualmente ou em pequenos grupos, no que ficou conhecido como "usina de laminação em pacote". Primeiros experimentos de laminação de ferro para folha-de-flandres ocorreram por volta de 1670. Em 1697, Major John Hanbury ergueu usina em Pontypool para laminar "chapas de Pontypool" também chamadas chapas pretas. Mais tarde, estas chapas começaram a ser relaminadas e estanhadas para fazer folha-de-flandres.
No final dos anos 1700, as primeiras usinas de laminação a quente apareceram, permitindo que o ferro se tornasse material laminado mais popular. A Revolução Industrial (por volta de 1760 a 1840) criou demanda sem precedentes por ferro. Nova tecnologia foi inventada para fabricar ferro e eventualmente aço e os metais foram usados em novos produtos como maquinaria, ferrovias e navios a vapor. Devido à maior possibilidade de obtenção de material ferroso, a laminação a frio de aço começou simultaneamente. Em 1688, uma usina de laminação a frio de tamanho notável estava presente em Newcastle na Inglaterra. A primeira descrição detalhada data de alguns anos depois. É uma planta em Galles que processava barras de 700 mm de comprimento com 100 mm de largura, que podiam obter chapas de tamanho 1500 mm × 700 mm. É a primeira evidência certa do processo de laminação de aço para produzir chapa metálica, a força motriz era fornecida por rodas d'água. Galles permaneceu principal produtor europeu de chapas finas até final de 1700.
Já naquela época, entendia-se que laminação era processo muito produtivo capaz de satisfazer enorme demanda de semi-acabados, entre os quais obviamente estava a chapa metálica. No entanto, usinas de laminação ainda precisavam naquela época de quantidade substancial de trabalho manual.
Tamanhos dos produtos aumentaram continuamente à medida que o tempo passou, e na "Grande Exposição Britânica" em 1851, uma chapa metálica com mais de 6 metros de comprimento, 1 metro de largura e 11 mm de espessura, pesando mais de 500 kg, foi exposta.
O progresso nas usinas de laminação atendeu às demandas daquela época para produção dos materiais requeridos. Em 1600, chapas de chumbo para coberturas de telhados eram altamente requeridas e esta possibilidade foi então desenvolvida, no final de 1700, no meio da revolução industrial, trilhos e semi-acabados de aço eram necessários, e portanto, usinas de laminação foram desenvolvidas para satisfazer esta demanda. No início do século XIX, a estrutura da usina de laminação era essencialmente a atual, ou seja, estação de rolos de ferro fundido robusta com dois rolos de aço e possibilidade de ajustar, através de fuso, a distância dos rolos.
Henry Cort e a Laminação Moderna
Prática moderna de laminação pode ser atribuída aos esforços pioneiros de Henry Cort de Funtley Iron Mills, perto de Fareham em Hampshire, Inglaterra. Em 1783, patente foi emitida a Henry Cort para seu uso de rolos ranhurados para laminação de barras de ferro. Nos rolos ranhurados, ranhura das dimensões requeridas tornava possível laminar barras de redondos, quadrados e planos, ou outras seções. Embora Cort não fosse o primeiro a usar rolos ranhurados, ele foi o primeiro a combinar o uso de muitas das melhores características de vários processos de fabricação e conformação de ferro conhecidos naquela época. Assim, escritores modernos o chamaram de "pai da laminação moderna". Desde a usina de laminação inicial de Cort, houve desenvolvimento contínuo do processo e do tamanho das usinas. No século XVIII, laminação de formas mais complexas como redondos, quadrados, trilhos, vigas duplo-T etc. começou.
Com este novo projeto, usinas de laminação eram capazes de produzir 15 vezes mais produção por dia do que era produzido com martelo de forja. Com a invenção de Henry Cort, a pequena usina em Funtley foi capaz de produzir mais de 10.000 toneladas de barras por ano (equivalente a 200 toneladas por semana). A partir daí, estas produções das usinas de laminação aumentaram até que, apenas nos EUA, a quantidade de material laminado no ano de 1890 (excluindo todos produtos de laminação plana) era de cerca de 5 milhões de toneladas de ferro e aço (equivalente a 100.000 toneladas por semana), e em 1899, mais de 8 milhões de toneladas (equivalente a 167.000 toneladas por semana) foram laminadas, com cada libra da qual passou através de rolos ranhurados como aqueles primeiro usados na "pequena usina em Funtley".
O ano de 1810 testemunhou estabelecimento de Brandywine Iron Works and Nail Factory nos EUA, que operava usina de laminação. Brandywine Iron Works tornou-se sucesso devido à sua produção de chapa de caldeira altamente demandada, e seu produto de qualidade. Em 1867, George Fritz, então engenheiro-chefe da Cambria Iron Company, Johnson, Pensilvânia, EUA, inventou usina de desbloqueio (blooming mill) na qual lingotes de aço eram laminados em vez de reduzi-los por forjamento, como tinha sido a prática.
A usina usada por Cort, claro, era usina de laminação comum de 2-alturas. Modificação após modificação sucedeu usina de 2-alturas de Cort, trazendo à tona todos os tipos, espécies e classes, entre eles as familiares usinas reversíveis e de 3-alturas, todas evoluídas pelas demandas da civilização avançando em combinações sempre variadas e incontáveis, por algo maior e melhor, mais longo e mais forte. Sr. Fritz construiu sua primeira usina regular de 3-alturas em 1871. Esta partida da prática antiga ajudou muito a aumentar a produção. Usinas de configuração de 3 rolos surgiram na qual rolo intermediário tinha diâmetro muito menor para alcançar redução na potência requerida e permitir laminação em duas direções sem inverter movimento do motor. Até configuração de 4 rolos (já hipotetizada por Leonardo da Vinci) com dois rolos externos atuando como apoio aos dois internos para laminação de planos foram introduzidos. Usinas com número maior de rolos (com até 20 rolos) também foram desenvolvidas para laminação.
Outra melhoria no processo de laminação foi o uso de aparelhos mecânicos adicionados aos rolos. Anteriormente, material de laminação era alimentado manualmente pelo uso de ganchos e pinças. Vários inventores até aquela época buscaram realizar este trabalho por maquinaria que seria automática em sua ação, mas nenhum tinha sido realmente construído. Em 1884, mesas de rolos acionadas foram introduzidas na frente dos rolos de acabamento da usina de trilhos da Albany and Rensselaer Iron and Steel Company de Troy, Nova York. Isso funcionou tão bem que arranjo automático foi colocado na frente dos rolos de desbaste.
Patente foi concedida em 1766 a Richard Ford da Inglaterra para usina tandem. Usina tandem é aquela na qual metal é laminado em estações sucessivas. Usina tandem de Ford era para laminação a quente de vergalhões de arame.
A evolução adicional nas usinas de laminação foi desenvolvimento de usina contínua, e grande família de auxiliares que cresceram com ela. Como todas invenções, teve seu dia de pequenos começos. Há rastros de esforços tentativos feitos na França para usá-la. Primeira patente registrada e primeiro uso real para usina contínua parece ter sido a de um americano, J. E. Serrell, em 1842-43. Seu uso foi, no entanto, restrito por ele à laminação de tubo de chumbo e cobre. Outro americano, Henry B. Comer, em 1859, garantiu patente para usina contínua, mas este tipo de usina nunca foi construído. Por todas considerações, crédito para primeira usina de laminação contínua vai para Sr. George Bedson de Manchester, Inglaterra por colocar em serviço tal usina para laminação de ferro e aço, por combinar com sucesso seus elementos essenciais, e por ganhar para ela a ampla aplicação que desfrutou.
Esta usina, como seu nome implica, trabalha continuamente sobre o metal. Os rolos são colocados próximos em tandem e o metal é guiado por meio de guias diretamente de passe a passe, sem intervenção de qualquer trabalho humano. Não há interrupções, nem pegamento ou looping, mas trânsito contínuo do metal da mordida dos rolos de desbaste até descarga da estação de acabamento. Cada par de rolos, por engrenagem cuidadosamente arranjada, é acelerado de acordo com redução de cada passe sucessivo, para absorver alongamento correspondente. Fenômenos peculiares a esta usina tiveram que ser combatidos, mas porta foi imediatamente aberta para comprimentos, pesos e velocidades vastamente aumentados. Europa, naquela época, laminava facilmente lingotes de 50 libras pelo Sistema Belga ou de Looping contra usinas dos Estados Unidos laminando 15 libras em usinas comuns de 2-alturas e 3-alturas. Usina Bedson de uma vez manuseou de lingotes de 70 a 80 libras, que foi rapidamente aumentado até lingotes de 300 libras serem normalmente laminados. Nas usinas contínuas inventadas por George Bedson, bobinas de vergalhão de arame, pesando 281 libras, em comprimento 530 jardas, foram laminadas de um único lingote.
"A primeira destas usinas contínuas nos EUA que foi projetada e construída por Bedson e erguida e posta em operação na primavera de 1869 é mostrada na Fig. 1. A usina consistia de 16 estações de rolos colocadas em tandem, e laminava lingotes de 1 e 1/8 polegada, pesando de 70 a 80 libras. Laminação contínua de um lingote em plano sempre no mesmo ângulo em relação ao seu eixo, produz apenas achatamento da massa. Para obter alongamento, compressão em planos variando em ângulo com o do eixo é necessária, similar à rotação do metal pelo ferreiro sobre o chifre da bigorna entre cada golpe sucessivo. Na usina de Bedson, isso foi realizado colocando cada par de rolos (à maneira da usina universal) em ângulo de 90 graus em relação ao seu predecessor. Isso assegurou o fim desejado perfeitamente, mas implicou vasto aborrecimento no cuidado e gerenciamento da usina de laminação. Isso necessitou uso de um sistema de engrenagem acima da linha do piso e outro em cova abaixo dele. Acessibilidade a estes, como também aos próprios rolos, em troca e ajuste, era seriamente impedida. Na próxima usina contínua projetada em 1878, todos os rolos foram colocados em plano horizontal, toda engrenagem em plano único, e o requisito muito essencial de variar plano de compressão assegurado pelo uso de guias de torção, pelos quais metal era girado 90 graus ao viajar entre cada passe sucessivo, dispositivo que foi universalmente adotado nestas usinas.
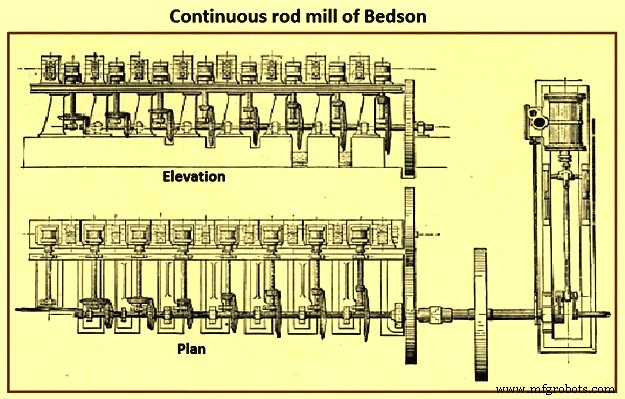
Fig. 1 Usina contínua de vergalhão de Bedson
É bastante impossível rastrear cada desenvolvimento minuto. Como em todas coisas novas, surpresas constantemente tinham que ser enfrentadas e superadas. Ajuste tornou-se inseparavelmente característica das usinas de laminação contínuas. Correspondência exata da velocidade correspondente e passes dos rolos era difícil. Sem isso, uma de duas coisas era inevitável: entrega a passe mais rápido que sua capacidade de receber, produzindo looping lateral, ou mais lento que sua capacidade de receber, produzindo estiramento. Das duas alternativas, a última era preferível, pois alívio por looping era interferido pelos guias. Era cumulativo em efeito, e causava perigo sério à segurança da usina e seus operadores. Estiramento, no entanto, lançava demanda sobre metal aquecido maior que muitos graus de bom ferro podiam suportar, por razão de suas baixas resistências à tração e falta de homogeneidade. Por esta razão, uso da usina contínua, como originalmente instalada, foi grandemente diminuído na laminação de graus comuns de ferro, tanto que a próxima usina construída pela Washburn & Moen Company, em 1877, foi usina de 3-alturas adaptada ao sistema belga. No entanto, com melhorias nos aços Bessemer e Siemens-Martin, com suas maiores resistências à tração e homogeneidade, finalmente trouxe produto para laminação para o qual usina contínua era bem adaptada.
Com aumento de peso e diminuição da seção do produto acabado, surgiu prática de laminação contínua ou simultânea do metal em usinas de 3-alturas por looping serpentina em cada lado da usina. Isto foi distinguido da laminação "ida e volta". Neste caso, metal era descarregado livre dos rolos a cada passe. Este tipo de usina foi usado pela Europa, presumivelmente primeiro na Bélgica, e daí o nome "belga" tendo vindo a ser entendido como significado de usina de looping. Foi o uso destas usinas que por algum tempo permitiu fabricantes europeus laminar lingotes de 30 e 50 libras contra 15 a 20 libras nas usinas de 3-alturas "ida e volta". Planta de usina de laminação contínua deste tipo é mostrada na Fig. 2. Em tal usina, desbaste era feito em usina de 2-alturas capaz de manusear lingotes de 4 polegadas, reduzindo a 1 e 1/8 polegadas. Deste tamanho ia para usina de looping ou belga, e laminava até vergalhão de arame comum. Este sistema foi usado em número de usinas para laminar vergalhões de arame e produtos comerciais.
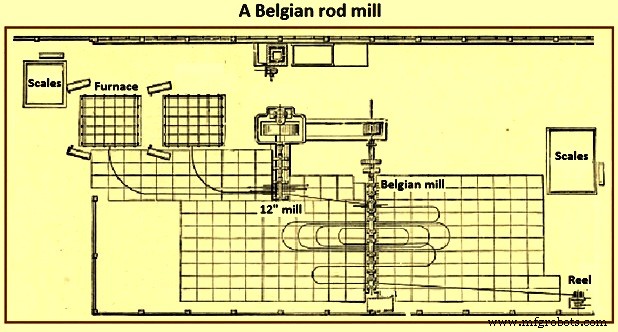
Fig. 2 Uma usina belga de vergalhão
A usina combinada ou conjunta contínua-belga (Fig. 3) foi esforços feitos durante o tempo para assegurar consolidação dos méritos de ambos os tipos de usinas. Usina deste tipo foi posta em operação em 1881 nas obras da Washburn and Moen Company. Desbastava lingotes de cerca de 100 libras de peso de 1 e 3/16 polegadas a 3/8 polegadas na usina contínua, e acabava de 3/8 polegadas na usina belga até vergalhão de arame comum. Esta foi a primeira usina deste tipo construída. Um dos principais méritos desta usina era que laminava ferro comum igualmente bem como fazia sistema de looping ou belga, e isso também com menos mão de obra. Com aumento de tamanho e peso dos lingotes, acessórios da usina começaram a crescer, embora necessidade de algo novo na extremidade de descarga da usina logo seguisse. O salto de lingotes e bobinas de 15 e 20 libras para aquelas de 70 e 80 libras forçou "política de expansão". A própria usina tinha capacidade não desenvolvida com limitação no aquecimento e enrolamento, duas funções colaterais da usina que tiveram crescimento rápido e interessante.
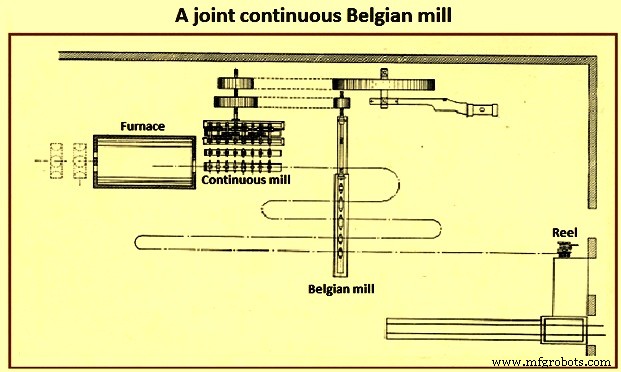
Fig. 3 Usina conjunta contínua belga
Nos anos 1880 e 1890, dois desenvolvimentos mudaram paisagens nacionais de usinas de laminação nos EUA. Primeiro, havia demanda crescente por aço, em vez de ferro. Aço era preferido pois era mais forte que ferro. Segundo, preferência emergente por chapas mais largas, que reduzia número de costuras rebitadas em vasos. Rebites criavam pontos fracos, fontes de falhas para caldeiras e navios. Empresas adotaram usinas de laminação maiores para fazer chapas mais largas, que reduziam número de costuras rebitadas.
Em 1882, Worth Brothers Company começou a operar usina de laminação de 90 polegadas em Coatesville, aumentando muito competição nos EUA. Nas próximas três décadas, Worth Brothers e Lukens Iron and Steel Company competiram pela usina de laminação mais larga. No ano de 1890, Lukens comissionou usina de chapas de 120 polegadas, Worth Brothers comissionou usina de chapas de 132 polegadas em 1896. Lukens comissionou usina de chapas de 134 polegadas em 1900 e usina de chapas de 140 polegadas em 1903. Isso foi seguido por Worth Brothers comissionando usina de chapas de 152 polegadas também em 1903. Competição terminou em 1915, quando Midvale Steel and Ordnance Company adquiriu Worth Brothers. Então em 1918, Lukens colocou em operação a maior usina de chapas do mundo.
Planos originais de Lukens eram construir usina de 3-alturas de 180 polegadas, apenas grande o suficiente para reivindicar título de usina mais larga do mundo. No entanto, nenhum fabricante de rolos podia produzir tamanho e peso requeridos dos rolos necessários para aquela usina. Em vez disso, Lukens colaborou com United Engineering and Foundry Company (UE&F) de Pittsburgh. Engenheiros de Lukens e UE&F trabalharam juntos para produzir usina de laminação de 4-alturas de 204 polegadas de largura. Esta usina laminou suas primeiras chapas em 22 de maio de 1918 e foi ampliada para 206 polegadas de largura em 1919. Esta usina manteve título de maior usina de chapas do mundo por mais de quarenta anos. A usina tinha rolos de trabalho de 34 polegadas de diâmetro (3 toneladas cada) e rolos de apoio de 50 polegadas de diâmetro (60 toneladas cada). Era capaz de laminar lingotes até 90.000 libras e chapas até 192 polegadas de largura. Tinha capacidade de laminação semanal de até 4.000 toneladas. Potência para a usina era fornecida por motor a vapor composto tandem duplo de 20.000 HP. Caixa da usina era feita de aço construído em quatro partes, tinha mais de 42 pés de altura e usava mesas de transferência que reduziam quantidade de trabalho manual.
Durante este período, sal-gema e sacos de juta eram atirados sobre o lingote para quebrar carepa do exterior à medida que passava pelos rolos da usina.
Primeira usina de laminação de trilhos foi estabelecida por John Birkenshaw em Bedlington ironworks em Northumberland, Inglaterra em 1820, onde produziu trilhos de ferro forjado com barriga de peixe em comprimentos de 15 a 18 pés. Usinas de 3-alturas para laminação de seções pesadas foram introduzidas em 1853.
Método de produção de viga I, laminada a partir de peça única de aço, foi patenteado por Alphonse Halbou T da empresa Forges de la Providence em 1849. Bethlehem Steel foi fornecedor líder de aço estrutural laminado de várias seções transversais em obras de pontes e arranha-céus americanos de meados do século XX.
Usinas de tiras a quente foram desenvolvidas na primeira metade do século XX. Usina de tiras a quente foi grande inovação em laminação de aço, com a primeira sendo erguida em Ashland, Kentucky em 1923. Isso proporcionou processo contínuo, eliminando necessidade de passar chapas sobre rolos e dobrá-las, como em usina de pacote. No final, a tira era cortada com cisalhadeira guilhotina ou enrolada em bobina. Usinas de tiras a quente iniciais não produziam tira adequada para folha-de-flandres, mas em 1929 laminação a frio começou a ser usada para reduzir calibre ainda mais. Primeira usina de tiras a quente no Reino Unido foi aberta em Ebbw Vale em 1938 com produção anual de 200.000 toneladas. Em 1961, usinas de tiras a quente iniciais tinham sido atualizadas ou substituídas por usinas de tiras a quente semi-contínuas e contínuas de maior capacidade com capacidades de cerca de 400.000 a 3 milhões de toneladas por ano.
Com comercialização da lingotamento contínuo durante os anos 1950, usinas de blocos (slabbing mills) e usinas de desbloqueio (blooming mills) desapareceram lentamente do cenário de usinas de laminação. Agora blocos, tarugos (blooms) e lingotes (billets) são sendo lingotados continuamente para laminação posterior em produtos laminados acabados (Fig. 4. Em outubro de 1989, processo de lingotamento e laminação de placa fina foi comercializado. Este processo eliminou até mesmo o trem de desbaste da usina de tiras a quente.
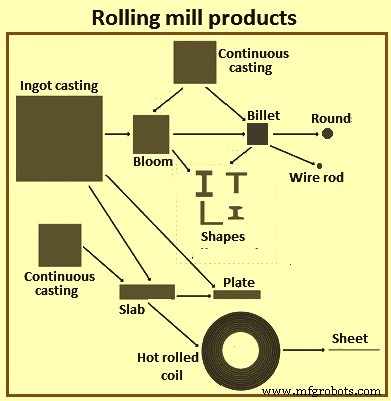
Fig. 4 Produtos de usina de laminação
Usinas de laminação continuaram a desenvolver e os desenvolvimentos ainda continuam. Usinas atuais são usinas contínuas com altas capacidades e operando em altas velocidades. As usinas são capazes de laminar materiais mais pesados e com grandes dimensões. As usinas são capazes de laminar seções mais finas. Além disso, usinas modernas não apenas laminam mas também realizam funções metalúrgicas através de tratamento térmico on-line dos materiais laminados. Usinas atuais são totalmente automatizadas. As usinas têm alta produtividade e alto rendimento. Mão de obra necessária para operar as usinas também reduziu. Produtos laminados também têm melhores tolerâncias de tamanho. No entanto, vale mencionar que laminação, como existe hoje, não pode ser atribuída a um único inventor, mas é fruto de várias pequenas melhorias contínuas que a levaram a ser o processo mais usado em processo de metalurgia de laminação. Presente, cerca de 90% dos metais usados na indústria, têm, cedo ou tarde, passado por processo de laminação.
Processo de manufatura
- Como Laminações Moldam o Aço: Por Dentro do Processo que Garante Resistência e Consistência
- Superando Obstáculos no Desenvolvimento de Novo Produto: Um Blueprint Comprovado
- O Rolo de Massa: Das Origens Etruscas à Arte Moderna
- Robô Alarme Rolante: Sistema Móvel Inteligente de Despertar com Raspberry Pi e Google Calendar
- Entendendo as Laminação: Tipos, Processos e Aplicações
- Durabor® 30MnB5 – Aço de Boro Têmperavel Premium para Dureza Superior e Microestrutura Uniforme
- Durabor® 20MnB5 – Aço ao Boro Temperável Avançado para Dureza e Desempenho Superiores
- Durabor® 22MnB5: Aço de Boro Têmpera de Alto Desempenho
- Durabor® 28MnB5: Aço de Boro Têmpera para Dureza Superior
- Laminação: Tipos de Laminação e Defeitos Comuns em Metais Laminados