



Produção de Folha-de-Flandres e Aço Livre de Estanho: Chapas Revestidas de Alta Qualidade
Produção de Folha-de-Flandres e Aço Livre de Estanho
O revestimento de estanho é o processo de revestir finamente chapas de aço com estanho (Sn), e o produto resultante é conhecido como folha-de-flandres. É mais frequentemente usado para prevenir ferrugem. A chapa de aço sobre a qual o revestimento de estanho é feito é conhecida como chapa preta. Quando cromo (Cr) e óxidos de cromo são usados para revestimento no lugar do estanho, a chapa revestida é conhecida como aço livre de estanho.
O aço livre de estanho é produzido pela aplicação de tratamento eletrolítico de ácido crômico sobre chapas de aço. No aço livre de estanho, às vezes filmes de polietileno tereftalato (PET) ou polipropileno são laminados para eliminar os processos de pintura e limpeza ao usar aço livre de estanho.
História
A indústria de folha-de-flandres baseia-se na invenção do processo de preservação de alimentos esterilizados por longos períodos por Nicolas Appert em 1810. O processo Appert foi adaptado para a preservação de alimentos em recipientes de folha-de-flandres por John Hall em 1812 em Londres. Na década de 1820, alimentos enlatados eram amplamente vendidos no Reino Unido e França, e em 1839, alimentos eram enlatados nos EUA.
A partir da década de 1880, uma série de inovações técnicas transformou a indústria de folha-de-flandres. Estas incluíram a substituição de ferro forjado por chapa preta de aço por volta de 1880, o desenvolvimento de redução a frio contínua em 1927 que eliminou a laminação a quente em pacotes, a introdução de estanhagem eletrolítica contínua em pequena escala na Alemanha em 1934 e em escala comercial nos EUA em 1937, que substituiu o processo de imersão a quente, a invenção da redução a frio dupla em 1960, e a invenção do aço livre de estanho no início dos anos 1960 no Japão e EUA.
Atualmente, existem dois processos para a estanhagem das chapas pretas: (i) processo de imersão a quente e (ii) processo de eletrodeposição.
Processo de Imersão a Quente (Hot Dip)
O processo de imersão a quente foi a primeira técnica moderna de fabricação de folha-de-flandres. Consiste na imersão a quente de chapas individuais de aço em um banho de estanho fundido. Este processo foi descontinuado em muitos países e representa apenas uma porcentagem muito pequena da produção mundial de folha-de-flandres.
Tremes de tiras a quente não produzem tira de aço adequada para estanhagem. Portanto, a bitola da tira laminada a quente é reduzida em tremes de laminação a frio para que chapas pretas adequadas para estanhagem sejam produzidas.
Folha-de-flandres feita pelo processo de imersão a quente consiste em laminação a frio de chapas pretas, decapagem ácida para remoção de qualquer carepa, recozimento para remover qualquer encruamento, e então revestimento com uma fina camada de estanho. Originalmente isso era feito produzindo pacotes individuais ou pequenos de chapas, que ficaram conhecidos como processo de moinho de pacotes. No final da década de 1920, tremes de tiras começaram a substituir moinhos de pacotes, porque podiam produzir as chapas pretas em maiores quantidades e mais economicamente.
O conjunto de estanhagem consiste de pelo menos um pote de estanho fundido, com um fluxo de cloreto de zinco (ZnCl2) no topo, e um pote de graxa. O fluxo seca a chapa e a prepara para o estanho aderir. Se um segundo pote de estanho é usado, chamado de pote de lavagem, ele contém estanho a uma temperatura mais baixa. Isso é seguido pelo pote de graxa, que contém óleo e uma máquina de estanhagem. A máquina de estanhagem tem dois pequenos rolos que são carregados por mola de forma que quando a chapa estanhada é inserida, os rolos espremem qualquer excesso de estanho. As molas na máquina de estanhagem podem ser ajustadas para diferentes forças para dar diferentes espessuras de estanho. Finalmente, o óleo é limpo com farelo fino e limpo.
O processo acima de produção de folha-de-flandres por imersão a quente foi empregado durante o século 20. O processo cresceu um pouco em complexidade com a passagem do tempo, à medida que gradualmente se descobriu que a inclusão de procedimentos adicionais era necessária para melhorar a qualidade.
Processo de Estanhagem Eletrolítica
Folhas-de-flandres são agora produzidas principalmente pela eletrodeposição de estanho sobre uma base de aço em um processo contínuo.
- A estanhagem eletrolítica contínua foi desenvolvida nos anos 1930 e 1940 na tentativa de reduzir a quantidade de estanho necessária por unidade de área, bem como para aproveitar os grandes comprimentos de tira (bobinas) que são laminados no trem de tiras a quente e trem de laminação a frio.
- As primeiras linhas de estanhagem eletrolítica começaram a operar na Alemanha em 1934 e em escala comercial nos EUA em 1937. Escassez de estanho durante a Segunda Guerra Mundial estimulou um aumento em larga escala da eletro-estanhagem, que logo se tornou a técnica de fabricação dominante de folha-de-flandres.
Alguns dos fatores que deram ao processo de estanhagem eletrolítica vantagem sobre o processo de imersão a quente estão listados abaixo.
- Processo contínuo de alta velocidade em oposição ao processo de baixa velocidade chapa por chapa da imersão a quente.
- Controle simples e preciso da espessura do revestimento sobre uma ampla faixa em oposição à espessura mínima de revestimento comparativamente alta obtida pelo processo de imersão a quente, que não é necessária para a maioria dos usos finais.
- Possibilidade de produzir folha-de-flandres com massa de revestimento diferente em cada lado para atender às diferentes condições de corrosão existentes dentro e fora de uma lata ou recipiente de folha-de-flandres.
- Consistência funcional e visual do produto obtido.
A sequência de operações que ocorre em uma linha de estanhagem eletrolítica, a velocidades de até 10 metros por segundo, é a seguinte.
- Carregamento da bobina – A bobina de chapa preta é colocada em um mandril de desenrolamento e alimentada na seção de entrada da linha de estanhagem. A ponta da nova bobina é então soldada à ponta final da bobina anterior para operar a instalação continuamente. Torres de laço acumulam um comprimento de material que é variado para permitir a soldagem de duas bobinas sem parar a operação na seção de processamento.
- Aparagem lateral – A tira de chapa preta é aparada lateralmente à largura final. A sucata é automaticamente enfardada, removida e reciclada na aciaria.
- Limpeza e decapagem – A tira é então limpa eletroliticamente, decapada e enxaguada passando por uma série de tanques para garantir que a superfície da tira de chapa preta esteja limpa e adequada para aceitar a eletrodeposição de estanho.
- Eletrodeposição – A tira passa por tanques contendo ânodos de estanho em ambos os lados da tira e em eletrólito. O estanho se dissolve do ânodo e é transportado através do eletrólito para depositar na tira. A quantidade de estanho que deposita na tira é determinada pela quantidade de corrente elétrica fluindo entre o ânodo e a tira. Para produzir revestimentos diferenciais, diferentes configurações de corrente são usadas para cada um dos bancos de ânodos. A folha-de-flandres fosca como depositada é às vezes referida como tendo acabamento mate.
- Torre de fusão – Nesta torre ocorre o processo de refluxo do estanho enquanto a folha-de-flandres eletroliticamente revestida passa pela torre. Na seção da torre de fusão, a temperatura da tira é elevada por aquecimento por resistência ou indução para pouco acima do ponto de fusão do estanho (231,9 °C) e então a tira é imediatamente resfriada com água fria. O estanho começa a derreter e reflui uniformemente pela tira. O produto agora assume a aparência brilhante ou lustrosa mais típica. Caso um acabamento mate (não fundido) de estanho seja necessário, a torre de fusão é desligada. Quando folha-de-flandres diferencialmente revestida está sendo produzida, uma marca de identificação é normalmente colocada em qualquer lado da tira logo antes da fusão.
- Tratamento químico – Uma solução de dicromato de sódio é então aplicada à folha-de-flandres eletroliticamente revestida para criar um filme protetor leve de óxido de cromo. Este processo de passivação protege a superfície da folha-de-flandres da formação de óxidos de estanho, que diminui sua lacabilidade. Dois tratamentos químicos comumente usados para folha-de-flandres eletrolítica são dicromato de sódio por imersão (SDCD) e dicromato de sódio catódico (CDC). No caso de SDCD, há resistência moderada à formação de óxido de estanho com estabilidade de armazenamento limitada e é usado onde uma superfície de estanho altamente passivada não é requerida ou é prejudicial ao uso final. O dicromato de sódio por imersão tem como objetivo não exceder 1,6 miligramas de cromo/m² de superfície. No caso de CDC, com a adição de uma corrente elétrica catódica, uma superfície altamente passivada contra a formação de óxido de estanho é fornecida. O tratamento de dicromato de sódio catódico normalmente tem objetivo de 5,4 miligramas de cromo/m² de superfície.
- Oleagem – Um filme muito fino de óleo é então aplicado eletrostaticamente à folha-de-flandres acabada. O óleo é aplicado para minimizar arranhões na superfície de estanho em trânsito e manuseio. A função primária da oleagem não é proibir a formação de ferrugem como é com produtos não revestidos. O óleo aplicado à folha-de-flandres eletroliticamente revestida é normalmente citrato de acetil tributila (ATBC). O óleo é aplicado uniformemente em ambos os lados.
- Reenrolamento – A tira de folha-de-flandres eletroliticamente revestida acabada é finalmente reenrolada na saída da linha de estanhagem eletrolítica em um mandril de recolhimento que tem diâmetro interno padrão.
- Inspeção de qualidade – Todo o processo é monitorado automatica e manualmente para garantir que a folha-de-flandres revestida esteja em conformidade com as especificações e atenda às expectativas dos clientes.
No caso de aço livre de estanho, revestimentos de cromo e óxido de cromo oferecem adesão superior de laca e boas propriedades de armazenamento. Estes revestimentos são misturas de metal cromo e óxidos de cromo. Diferente da folha-de-flandres com sua multiplicidade de pesos de revestimento, apenas um único produto padronizado revestido de cromo é normalmente produzido. A produção de aço livre de estanho segue a mesma sequência de processamento da produção de folha-de-flandres eletrolítica. As linhas de revestimento são mecanicamente similares. Durante o processo de deposição eletrolítica, cromo e óxido de cromo são depositados. O revestimento de cromo metálico em cada superfície aplicado é de cerca de 55,0 mg/m² de área. O filme de óxido varia de 7 a 22,0 mg/m², mas geralmente está no lado inferior desta faixa.
Diferente do estanho, as camadas de cromo não podem ser refluxadas. Portanto, uma linha de revestimento dedicada a revestimento de aço livre de estanho não tem torres de fusão como usadas na linha de revestimento de estanho eletrolítico para refluxar o estanho em um estado brilhante.
O produto também é oleado eletrostaticamente antes de sair da linha de revestimento. Historicamente, o óleo butil estearato (BSO) é usado para este propósito. Este óleo foi desenvolvido por sua lubrificidade para prevenir arranhões. Em alguns casos, notou-se que o óleo citrato de acetil tributila (ATBC) usado em folha-de-flandres eletrolítica é mais compatível com alguns sistemas específicos de lacagem e pintura. ATBC é preferido nestes casos em detrimento da maior lubrificidade do BSO.
Uma linha típica de revestimento de folha-de-flandres eletrolítica é mostrada na Figura 1.
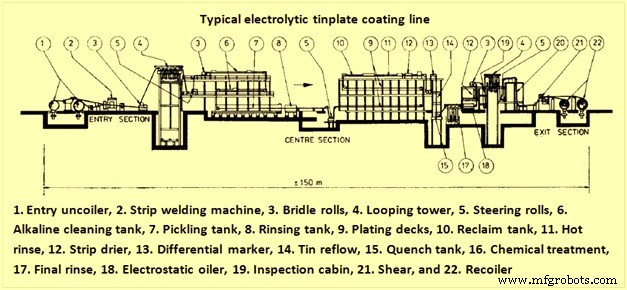
Figura 1: Linha típica de revestimento de folha-de-flandres eletrolítica
Produtos de Folha-de-Flandres e Aço Livre de Estanho
Folhas-de-flandres e produtos de aço livre de estanho são produzidos com certas características de produto padronizadas, incluindo terminologia, composição, propriedades mecânicas, acabamento superficial e pesos de revestimento, etc. Folhas-de-flandres e produtos de aço livre de estanho são descritos nos artigos cujos links são:
https://www.ispatguru.com/tinplate/, e https://www.ispatguru.com/tin-free-steel/.
Processo de manufatura
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Avaliação do Ciclo de Vida do Aço: Impulsionando o Crescimento Sustentável da Indústria
- Processo CAS-OB: Metalurgia Secundária Avançada com Tratamento por Argônio e Oxigênio
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Produção Especializada de Tubos Sem Costura de Alta Qualidade
- Otimizando a Eficiência Energética na Produção de Ferro e Aço
- Processo CLU para Aço Inoxidável: Remoção Eficiente de Carbono e Liga
- Automação na Produção de Aço: Aumentando Eficiência e Sustentabilidade
- Tratamento Térmico do Aço: Have, Revenimento, Normalização e Cementação para Facas Duráveis