



Aumentando Produtividade e Qualidade em Máquinas de Lingotamento Contínuo
Produtividade e Qualidade do Produto em Máquina de Lingotamento Contínuo
Lingotamento contínuo é o processo pelo qual aço líquido é solidificado em produto semiacabado (tarugo, bloco, placa, etc.) para laminação subsequente em laminadores a quente. O lingotamento contínuo de aço líquido foi introduzido para aplicação comercial nos anos 1950. No curto período desde sua introdução, o processo evoluiu com ampla variedade de novos desenvolvimentos direcionados a atingir produtividade melhorada e qualidade superior do produto. Esses desenvolvimentos incluem novos conceitos de projeto de máquinas de lingotamento contínuo, práticas metalúrgicas, e aplicação de controle de processo e automação por sistemas computacionais.
A principal força motriz por trás desses desenvolvimentos tem sido o reconhecimento de que melhoria substancial no rendimento e economia de energia são possíveis, com efeito dramático no custo operacional. Através desses desenvolvimentos, foi possível atingir grandes melhorias de qualidade do produto de lingotamento contínuo. Máquinas modernas produzem produtos de aço lingotado com qualidade totalmente equivalente e superior à de produtos produzidos a partir de lingotes. Máquinas modernas produzem eficientemente essencialmente todos os graus de aços, incluindo as mais altas qualidades para aplicações críticas.
Melhoria da Produtividade
Dois métodos para melhorar produtividade do processo de lingotamento contínuo incluem melhorar a vazão da máquina (ton/h) e a taxa de operação líquida (net-working ratio). A vazão é melhorada aumentando velocidade de lingotamento e área de seção transversal, enquanto a taxa de operação líquida é melhorada diminuindo tempo de inatividade da máquina.
A velocidade de lingotamento é limitada por vários fenômenos:
- Alta velocidade resulta em aumento significativo na velocidade de fluxo do aço líquido no molde. Qualquer perturbação mínima no fluxo perturba formação da casca solidificante no molde, retarda flutuação de inclusões, e pode levar a arraste de pó de lingotamento no fio. Flutuações excessivas de nível e ondas no menisco no molde pioram com velocidade maior. Isso pode causar problemas de qualidade superficial e até breakouts por aderência (sticker breakouts). Pode ser abordado mudando projeto do bico (direcionando fluxo mais para baixo, ou adicionando porta vertical inferior), aplicando agitação eletromagnética, mudando pó de lingotamento, e usando outros métodos para controlar padrão de fluxo no molde.
- Alta velocidade resulta em deformações axiais excessivas causadas pela oscilação e forças de retirada necessárias para superar atrito na interface entre casca solidificante e molde. Trincas transversais e breakouts associados podem limitar velocidade, especialmente se há desalinhamento, cone excessivo do molde, ou camada líquida descontínua de pó de lingotamento. Tensões são pequenas se camada líquida do pó puder ser mantida contínua sobre toda superfície do molde e alinhamento for bom.
- Com alta velocidade, deformações de membrana excessivas podem ser geradas na casca fina pela pressão ferrostática do banho líquido abaixo do molde. Isso pode levar a trincas e breakouts se casca não for espessa o suficiente na saída do molde. Espessura crítica da casca deve ser da ordem de 3 mm para maioria dos graus de aço. Isso é facilmente atingido por qualquer velocidade viável, mostrando que outros critérios são mais importantes.
- Qualquer não uniformidade local no crescimento da casca por causa de alta velocidade pode levar a regiões localmente quentes e finas na casca, que podem iniciar trincas longitudinais e breakouts mesmo se casca estiver acima da espessura crítica em média. Normalmente abordado otimizando comportamento do pó de lingotamento durante solidificação inicial, prática de oscilação, e projeto de cone, de forma que lubrificação do pó seja contínua, fluxo de calor inicial seja baixo e uniforme, e cone da parede do molde corresponda ao perfil de encolhimento da casca. Graus peritéticos e aços inoxidáveis austeníticos são mais suscetíveis. Superaquecimento do aço líquido entrando no molde também pode contribuir, especialmente perto das faces onde jato do bico submerso bifurcado incide.
- Protuberância excessiva do fio abaixo do molde pode resultar de alta velocidade e levar a variedade de trincas internas e até breakouts se protuberância for extrema. Protuberância pode ser controlada escolhendo rolos de suporte suficientes, mantendo alinhamento dos rolos, controlando resfriamento por spray abaixo do molde, e evitando mudanças bruscas no passo dos rolos, sprays, ou reduzindo velocidade.
- A distância abaixo do menisco do ponto de solidificação final do centro do fio aumenta em proporção direta com velocidade para dada espessura de seção e limita velocidade máxima em máquina particular. O corte a tocha e sistema de suporte de rolos devem estender-se para acomodar esse aumento no comprimento metalúrgico. Comprimento metalúrgico não pode ser significativamente encurtado aumentando intensidade do resfriamento por spray.
- Reaquecimento do fio abaixo do fim das zonas de resfriamento por spray pode acontecer por causa de alta velocidade. Esse reaquecimento gera tensão de tração interna e trincas de rasgo a quente (hot-tear), que crescem em severidade com velocidade. Deve ser cuidado durante projeto das zonas de spray. Zona de resfriamento por spray deve ser estendida para evitar essas trincas.
- Existem várias preocupações especiais de qualidade que às vezes impõem limites à velocidade. Por exemplo, em aços de ultra-baixo carbono, velocidade é limitada a limite superior relativamente lento para reduzir "pencil pipe" e outros defeitos de bolha devido a aprisionamento de bolhas de argônio no raio interno de máquinas de molde curvo. Velocidade só pode ser aumentada em tais situações por mudanças cuidadosas nas condições operacionais que evitem esses defeitos específicos. Portanto, consideração cuidadosa de muitos fenômenos diferentes é necessária para aumentar velocidade. Há pelo menos oito critérios separados requeridos a serem satisfeitos, dos quais cinco mais importantes que podem limitar velocidade para uma dada operação são temperatura, protuberância, deformação, tensão e fratura no produto lingotado. Sempre necessário encontrar velocidades críticas de lingotamento para evitar problemas de qualidade relacionados a protuberância abaixo do molde.
Breakout é um dos problemas operacionais que afeta mais adversamente a produção das máquinas de lingotamento contínuo. Ocorre da seguinte forma: durante solidificação inicial do aço líquido em molde de lingotamento contínuo, a casca de solidificação pode não formar adequadamente em alguma posição por qualquer razão, e quando essa posição sai da extremidade inferior do molde, aço líquido flui para fora através da parte defeituosa da casca. Breakout não apenas diminui produção, mas inflige dano pesado ao equipamento, exigindo extenso trabalho de reparo. Para prevenir breakout, é essencial garantir que casca de solidificação inicial sólida seja formada estavelmente no molde. Os fatores principais que afetam solidificação inicial do aço líquido em molde de lingotamento contínuo são temperatura do aço, pó de lingotamento, revestimento de cobre do molde, e água de resfriamento primário.
O essencial para aumentar produção da máquina de lingotamento contínuo baseada em solidificação inicial estável é manutenção de equilíbrio adequado da temperatura do aço no molde, remoção de calor, e velocidade de lingotamento. Quando tanto temperatura do aço quanto velocidade são altas, a casca de solidificação não se desenvolve suficientemente, e pode haver caso onde aço líquido rompe a casca imediatamente abaixo do molde (breakout por refusão). Isso indica que, para aumentar produção sem breakout, temperatura do aço líquido e velocidade devem ser controladas adequadamente.
Aumentar tempo de trabalho e tempo de lingotamento de uma máquina também é forma eficaz de aumentar produção. Em relação a máquinas de lingotamento contínuo, esses termos são definidos como:
Tempo de calendário = Tempo de operação líquida + Tempo de inatividade
Tempo de operação líquida = Tempo de lingotamento + Tempo de preparação da máquina
As chaves para maior capacidade de produção são como diminuir tempo de inatividade para aumentar razão de tempo de operação líquida para tempo de calendário e como diminuir tempo de preparação da máquina para elevar razão de tempo de lingotamento.
Melhorias de produtividade também podem ser alcançadas melhorando taxa de operação líquida. Taxa pode ser melhorada diminuindo tempo de inatividade e assim aumentando tempo que máquina está realmente lingotando (tempo de utilização da máquina) enquanto mantém capacidade de produzir variedade de tamanhos de produtos lingotados e graus de aço.
Para reduzir tempo de inatividade e prevenir problemas da máquina como quebra de rolos segmentados e mancais, máquinas normalmente passam por parada periódica de 12 a 24 horas a cada três a quatro semanas para troca de segmentos.
Os cinco fatores principais (Fig. 1) que contribuem para tempo de inatividade e devem ser abordados:
- Tempo de preparação da máquina após conclusão de sequência de lingotamento
- Troca de molde necessária para lingotar diferentes tamanhos de seção
- Paradas da máquina ou fio por falhas como breakout, entupimento de bicos do cadinho bloqueados por aço frio ou acúmulo de inclusões, e fluxo não controlado de aço líquido da panela de vazamento (ex.: running stopper)
- Calor fora de especificação em composição e/ou temperatura
- Manutenção da máquina de lingotamento contínuo.
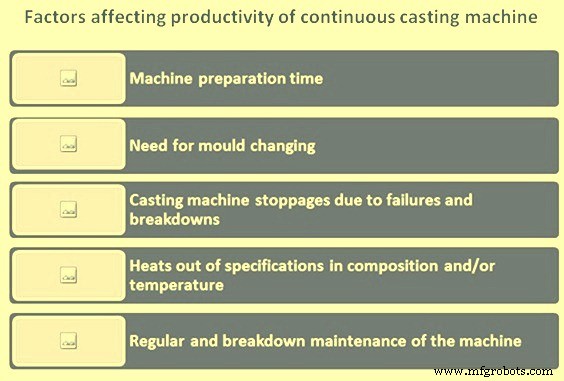
Fig. 1 Fatores afetando produtividade da máquina de lingotamento contínuo
Além de práticas melhoradas de controle e técnicas durante aciaria, a influência desses fatores foi reduzida desenvolvendo novos conceitos operacionais e projetos de equipamentos nas máquinas de lingotamento contínuo. Principais mudanças nos conceitos operacionais incluem:
- Lingotamento em sequência para reduzir tempo de preparação da máquina
- Fendimento (slitting) do produto lingotado para reduzir frequência de troca de molde e reduzir estoque de moldes
- Uso de moldes com ajuste de largura variável para reduzir tempo de troca
- Moldes divididos ou partidos (split moulds) para reduzir tempo de troca e estoque de moldes e aumentar taxa de lingotamento (ton/hora/fio)
- Barra dummy de alimentação superior (inserção descendente) para reduzir tempo de preparação
- Uso de agitação eletromagnética que permite aumentar velocidade de lingotamento, aumentando produtividade da máquina
O número de caldeiras (heats) lingotadas através de máquina sem interrupção entre inserções da barra dummy difere de máquina para máquina dependendo de fatores como tamanho de lote de produção da mesma química, vida útil de bicos de entrada submersos, e ocorrência de entupimento de bicos e outros problemas no sistema de vazamento.
O trabalho de preparação entre lingotamentos inclui extração da peça final, inserção da barra dummy, troca de cadinho, e vedação do molde. A peça final do lingotamento anterior é cuidadosamente extraída para prevenir sangramento (bleeding), problema de escória fundida ou aço fluindo da extremidade superior, onde solidificação é frequentemente insuficiente. Fazer isso rapidamente é importante para encurtar tempo de preparação.
Quanto à inserção da barra dummy, o tipo de inserção descendente é atualmente preferido porque a barra pode ser inserida enquanto a peça final é extraída. No caso de tipo de inserção ascendente, em contraste, inserção deve esperar até peça final sair completamente da máquina, aumentando tempo de preparação em 10 a 20 minutos.
Qualidade do Produto
A qualidade do aço lingotado continuamente depende das práticas de aciaria e lingotamento empregadas. É afetada pela interação de fatores químicos e físicos que devem ser rigorosamente controlados para obter todo potencial do processo.
Defeitos típicos experimentados no lingotamento contínuo incluem:
- Defeitos superficiais: (i) seção transversal deformada (incluindo concavidade e convexidade), (ii) trincas (longitudinais e transversais), (iii) dobras (laps), carepa e inclusões e escória aprisionadas, e (iv) marcas de oscilação, etc.
- Defeitos subsuperficiais: (i) microfuros (pinholes) e bolhas (blowholes), (ii) inclusões, e (iii) trincas
- Defeitos internos: (i) trincas (centrais, diagonais e meia-distância), (ii) porosidade, (iii) inclusões, e (iv) segregação, etc.
Formação de trincas ocorre devido a ampla gama de causas físicas. Técnicas usadas para eliminar ou reduzir ocorrência de trincas externas e internas incluem:
- Trincas superficiais – Molde e resfriamento secundário, lubrificação do molde, revestimentos do molde, controle de desgaste do molde, alinhamento da máquina e velocidade de lingotamento.
- Trincas internas (e porosidade) – Tipo de máquina, alinhamento, agitação eletromagnética, reduções em linha, endireitamento multiponto, lingotamento por compressão, temperatura do aço líquido e velocidade de lingotamento.
Dobras (laps) e crostas (scabs) relacionam-se a controle de velocidade de lingotamento e integridade do fluxo de vazamento entre cadinho e molde. Marcas de oscilação são função do grau de aço lingotado e tipo de oscilação do molde.
Microfuros e bolhas são controlados por desoxidação e proteção do fluxo do cadinho (tundish stream shrouding). Segregação de linha central foi minimizada por baixa temperatura de lingotamento, agitação eletromagnética e velocidade de lingotamento.
A frequência de inclusões, seja na superfície, subsuperfície ou interior das seções lingotadas, foi progressivamente reduzida através de melhorias, por exemplo, em aciaria, desoxidação e práticas de proteção, e projeto de equipamentos. Essas melhorias formam parte integral de esforço contínuo para aprimorar ainda mais qualidade dos produtos de aço lingotado continuamente.
Os desenvolvimentos mais significativos recentes na melhoria da qualidade do produto incluem:
- Conceito de aços limpos (clean steels)
- Aplicação de agitação eletromagnética
- Resfriamento ar-névoa (air-mist) para reduzir ainda mais incidência de trincas superficiais.
Um dos objetivos primários é produzir produto de aço lingotado com superfície que não requeira condicionamento antes de processamento posterior.
Os requisitos dos usuários de aço diversificaram-se, e maior funcionalidade é buscada em termos de redução de peso, melhor trabalhabilidade, maior resistência, etc. Controle mais rigoroso de defeitos superficiais e eliminação de defeitos internos são agora cada vez mais demandados. Tudo isso, junto com busca de maior rendimento e produtividade, tornou o nível de qualidade requerido para processos de aciaria e lingotamento contínuo altamente exigente. Por outro lado, é verdade que tais requisitos de usuários cada vez mais rigorosos ajudaram a elevar a capacidade técnica das práticas de aciaria e lingotamento contínuo.
Minimizar inclusões no molde é uma das questões de qualidade mais importantes do lingotamento contínuo. Inclusões deterioram propriedades mecânicas do aço sob tensão, flexão, expansão de furo, conformação por prensagem, e outros tipos de trabalho, e causam defeitos superficiais. Portanto, é de grande importância minimizar contaminação do aço e remover inclusões dele no processo de lingotamento contínuo.
Os defeitos superficiais típicos originados em processos de aciaria são devidos a inclusões de alumina e pó de lingotamento. São aprisionados na casca de aço durante solidificação inicial, e quando o aço é laminado em laminador, são esticados e formam defeitos em estrias na superfície normalmente conhecidos como spills, scabs, ou slivers. Tais inclusões perto da superfície do produto lingotado podem ser removidas por escarificação (scarfing), mas como escarificação envolve custos e diminui rendimento, é preferível minimizar seu aprisionamento durante solidificação inicial no molde da máquina de lingotamento contínuo. A agitação eletromagnética do molde faz o aço imediatamente dentro das cascas de solidificação fluir a velocidade prescrita ou mais rápida para prevenir inclusões de serem aprisionadas nas cascas.
Quanto ao pó de lingotamento, para prevenir seu aprisionamento, a viscosidade do pó é geralmente aumentada. Também a precisão de controle do nível do aço líquido no molde é melhorada, a oscilação do molde é modificada, e o influxo de aço líquido no molde é tornado mais estável. Como resultado, defeitos superficiais devidos a inclusões originadas do pó de lingotamento diminuem marcadamente.
Além disso, para minimizar quantidade de inclusões chegando ao molde, medidas são tomadas para separar inclusões do aço no cadinho tanto quanto possível. Uma medida é aumento da capacidade do cadinho. Um cadinho serve como suporte intermediário para garantir fluxo estável de aço da panela ao molde de lingotamento contínuo, e no caso de máquina de múltiplos fios, distribuir aço aos fios. Aumentando tamanho do cadinho, é possível deixar inclusões flutuarem para superfície do aço líquido mais facilmente e suprimir suspensão de escória no aço na posição de vazamento da panela.
Processo de manufatura
- Rastreabilidade de Produtos: Fortalecendo Qualidade e Segurança
- Estetoscópio de Áudio-IA: Monitoramento em Tempo Real de Saúde e Qualidade de Máquinas
- Maximizando Confiabilidade: Manutenção e Peças Premium para Máquinas de Perfuração e Cisalhamento Mecânicas
- Impulsione a Produtividade da Oficina Mecânica com Punções e Matrizes de Alta Qualidade
- Mancais de Fuso: Precisão e Garantia de Qualidade
- Aprimore o Corte de Metal e Madeira com uma Máquina de Serra Fita de Alto Desempenho
- Maximizando Produtividade Combinando Fresamento e Torneamento com Ferramentas de Torre
- Maximizando Eficiência com Retificadoras Cilíndricas
- Entendendo Máquinas de Fundição sob Pressão: Funcionamento e Benefícios
- Investindo em Torneiros Qualificados e Equipamentos Premium: A Chave do Nosso Sucesso