



Molde de Lingotamento Contínuo: O Coração Essencial para Qualidade do Aço e Eficiência Produtiva
Molde de Lingotamento Contínuo
No processo de lingotamento contínuo, o aço líquido flui de uma panela, através de um distribuidor (tundish) para o molde. O molde é considerado o coração do processo de lingotamento contínuo e desempenha papel fundamental na eficiência do processo e na qualidade do fio. É no molde que a forma final do lingote e a qualidade superficial do fio são produzidas. Se as condições não forem corretas no molde, a qualidade do fio não pode ser corrigida posteriormente. Uma vez no molde, o aço líquido solidifica contra as paredes do molde de cobre refrigerado a água, formando uma casca sólida. O molde é basicamente uma estrutura de caixa aberta contendo um revestimento interno refrigerado a água fabricado de liga de cobre de alta pureza. A caixa pode ter muitas formas e tamanhos para fundir diferentes semiacabados, como blocos (blooms), tarugos (billets), tarugos redondos (round beam blanks), placas (slabs) e placas finas (thin slabs).
Uma vez concluído o processo de refino do aço líquido durante a aciaria, o aço líquido contido na panela é normalmente enviado a uma máquina de lingotamento contínuo. O aço é vazado da panela para o distribuidor e deste para um molde de cobre refrigerado a água, que induz a formação de uma casca de aço solidificada fina (Fig. 1). O fluxo entre vasos é impulsionado pela gravidade. Entre o distribuidor e o molde, essa força motriz é proporcional à altura do aço líquido entre a superfície superior do aço líquido no distribuidor e o nível do aço líquido no molde. O controle da taxa de fluxo para o molde é conseguido por bicos dosadores, hastes de fechamento (stopper rods) ou comportas deslizantes (slide gates). O nível do metal no molde, conhecido como "menisco", é muito importante para a qualidade superficial do produto fundido. Condições controladas com precisão e consistentes são necessárias para todos os parâmetros no molde para a qualidade superficial do produto fundido.
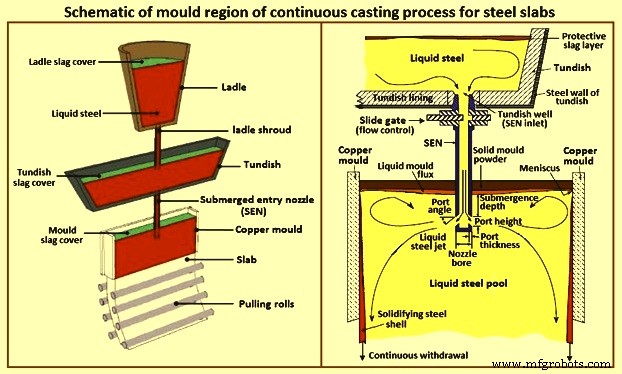
A principal função do molde é produzir e estabilizar uma casca sólida resistente o suficiente para conter a pressão metálica do núcleo líquido e, assim, conter a fase líquida na entrada da zona de resfriamento secundário por aspersão. Se o sistema do molde não funcionar corretamente, pode ocorrer um vazamento (break-out) e o núcleo de aço líquido quente pode se romper, derramando aço líquido sobre a máquina e causando uma situação muito perigosa.
Controle de Nível e Lubrificação
As taxas de fluxo de metal são igualadas às velocidades de fundição de placas usando uma haste de fechamento no distribuidor, uma comporta deslizante ou um bico dosador logo acima do tubo de imersão (shroud) para controlar a taxa de entrega. Tarugos são normalmente fundidos com bicos dosadores fixos, e a velocidade do fio é ajustada a quaisquer mudanças na taxa de fluxo de aço. É muito importante para a boa qualidade superficial do produto fundido que o nível do menisco de aço líquido seja controlado com precisão dentro de uma faixa apertada de operação, pelo menos dentro de ± 5 mm do ponto de ajuste e normalmente dentro de ± 3 mm. A medição do nível pode ser alcançada por vários métodos.
Como há movimento relativo entre o fio e a parede do molde, alguma forma de lubrificação é necessária. Um filme fino de óleo lubrificante ou de fluxo lubrificante é interposto entre o molde e a fase líquida quente para evitar seu contato direto com o molde, o que pode potencialmente pôr em risco e danificar o próprio molde.
O aço líquido no molde de placas é normalmente coberto com uma camada de pó de molde (pó de fundição) para proteger o aço da reoxidação e absorver inclusões. O pó tem baixo ponto de fusão e flui sobre o aço líquido para fornecer lubrificação do molde e ajudar a controlar a transferência de calor. Também serve para proteger o aço líquido contra reoxidação, isolar termicamente a superfície livre e absorver qualquer inclusão que possa flutuar para a superfície. Óleo de colza, que desde então foi substituído por óleos sintéticos, tem sido tipicamente usado para evitar aderência ao molde no caso de fundição de tarugos.
Evolução e Importância Tecnológica
O desenvolvimento e uso crescente do lingotamento contínuo transformaram os moldes de simples recipientes para aço líquido no componente principal necessário para atingir metas de qualidade e produção. A escolha de materiais cada vez mais sofisticados, que aumentam a vida útil do produto e melhoram suas características de troca de calor, aliada a estudos sobre conicidade (taper) ótima, transformaram com sucesso o molde em um objeto na vanguarda da tecnologia moderna. Suas características são específicas para cada máquina de lingotamento contínuo, sendo continuamente desenvolvidas para melhoria tecnológica.
Durante o lingotamento contínuo, as placas de cobre do molde controlam a forma e a solidificação inicial do produto de aço, onde a qualidade é criada ou perdida. Manter um molde confiável, livre de trincas, dentro de tolerâncias dimensionais próximas, também é crucial para segurança e produtividade. Os custos associados à manutenção do molde são uma fração significativa dos custos operacionais de uma máquina de fundição. Portanto, é importante compreender o comportamento térmico e mecânico do molde.
Um gradiente de temperatura extremo ocorre através das placas de cobre e isso causa distorções geométricas do molde. Além disso, longas horas de operação a altas temperaturas geram fluência (creep). Essa fluência resultante também está associada a um fenômeno de fadiga térmica, causado pelos muitos ciclos de aquecimento e resfriamento à temperatura ambiente sofridos pelo molde durante os transientes inicial e final da sequência de fundição, comportamento mecânico e para prever danos potenciais a sistemas finos de escória-molde, a fim de melhor entender o papel desempenhado pela dinâmica da máquina no processo de dano ao molde. Além disso, fenômenos de atrito podem potencialmente ocorrer entre o fio e o molde. O atrito entre o aço em solidificação e o molde é basicamente deslizante (com uma pequena fração de atrito aderente). Esses danos podem acabar tendo consequências catastróficas.
Requisitos de Desempenho e Materiais
Os requisitos de desempenho que devem ser atendidos pelos moldes e materiais de molde dependem da aplicação específica e dos níveis de tensão envolvidos. Esses níveis de tensão são principalmente predeterminados pela máquina e pelos parâmetros de fundição. Isso significa que muitas formas de fundição diferentes são necessárias, dependendo do tipo e construção do molde. Ao projetar um novo molde, o perfil correto deve ser escolhido para alcançar alta qualidade do produto, velocidades de fundição ótimas, operações de fundição suaves e longa vida útil do molde.
Na posição do menisco, após o contato inicial muito curto e próximo entre o aço líquido e o molde, uma casca totalmente definida é formada. Uma vez que a casca existe, normalmente há uma barreira entre a casca de aço solidificado e a parede do molde. Essa barreira pode ser fluxo de fundição líquido ou sólido, um intervalo de ar, ou uma combinação de todos estes. Uma vez formada a casca nascente, ela começa a crescer em espessura. No entanto, inicialmente a espessura é muito pequena, e a temperatura da casca é alta, de modo que a casca é muito maleável. Isso significa que o molde deve fornecer suporte para a casca a fim de manter a seção transversal necessária do fio. Esse suporte deve ser contínuo ao redor da circunferência e ao longo do comprimento do molde por tempo suficiente até que a casca se torne relativamente auto-sustentável.
Os requisitos impostos aos materiais modernos de molde são altos para processos de fundição near-net-shape desenvolvidos nos últimos anos. Aqui, velocidades de fundição muito altas são alcançadas e uma proporção muito maior do aço líquido deve solidificar para formar uma casca de fio suficientemente estável. As temperaturas extremas resultantes exigem moldes com níveis de resistência mais altos. Ao mesmo tempo, uma alta tensão térmica alternada pode ocorrer, por exemplo, em rolos de fundição. Essa ampla variedade de requisitos impostos ao molde deve ser atendida por materiais altamente desenvolvidos e expertise de sistema.
O molde de cobre refrigerado a água de fluxo contínuo é o elemento-chave da máquina de lingotamento contínuo. Atenção especial deve ser dada a problemas associados ao projeto e requisitos de materiais para os moldes. Vários projetos diferentes têm sido usados, incluindo moldes de tubo de parede fina, moldes maciços e moldes feitos de placas. Moldes de placas têm fornecido boa vida útil do molde e evitado a necessidade de fabricar moldes a partir de blocos maciços de cobre.
Para garantir desempenho ótimo, os moldes devem manter suas especificações originais nas temperaturas médias de operação o maior tempo possível e, acima de tudo, ter capacidade adequada de transferência de calor. Tensões térmicas, que surgem principalmente nas faces quentes na área do menisco, resultam em deformação mais ou menos rápida e permanente do molde, encurtando assim sua vida. A gravidade desse fenômeno está relacionada ao nível de temperatura dentro do molde, e às diferenças de temperatura entre as faces quentes e frias, e entre a área do menisco e a área imediatamente abaixo dela. A solução apropriada para cada uma das várias condições de operação depende da escolha correta do material para o molde.
Materiais de Molde
Aço, latão e cobre têm sido usados para moldes, mas o material mais destacado é cobre quase puro com pequenas adições de elementos de liga que promovem endurecimento por precipitação ou elevam a temperatura de recristalização, pois ambos os efeitos aparentemente proporcionam maior vida útil do molde. Materiais populares de molde são cobre DHP (desoxidado de alto fósforo), CuAg, CuCrZr, CuNiBe e CuNiP. Revestimentos de molde são aplicados para estender a vida útil.
Cobre DHP
As propriedades do material cobre DHP são amplamente conhecidas. O cobre DHP ainda hoje é o material mais amplamente usado para fabricar moldes para lingotamento contínuo de tarugos, onde o fluxo térmico é normalmente moderado e a espessura dos moldes não excessiva.
Cobre com Prata
O material cobre com prata é obtido adicionando 0,10% de prata ao cobre. Isso aumenta a temperatura de recristalização em cerca de 100 °C. Devido às suas propriedades, esta liga é usada para fabricar moldes para fundição de blocos e placas, onde a temperatura no menisco atinge e excede 300 °C. Tais altas temperaturas são devidas à espessura considerável das paredes e ao alto fluxo térmico dentro do molde.
O fato de este material manter sua dureza inicial (HB superior a 80) por longos períodos de exposição a 300 °C também possibilita o reprocessamento de placas que foram submetidas a desgaste repetido antes de atingir a espessura mínima prescrita. Cobre com prata também é amplamente usado para moldes que produzem tarugos em condições especiais, como fundição fracamente sequencial, altas velocidades de fundição, condições de resfriamento não ótimas, alto delta de temperatura da água de resfriamento, entre outros.
Ligas Estruturalmente Endurecidas
Para melhorar as propriedades mecânicas a altas temperaturas de ligas de cobre com alta condutividade térmica, especialistas em metalurgia recorreram a ligas estruturalmente endurecidas. Os principais elementos usados para essas ligas de cobre, cuja solubilidade geralmente varia de acordo com variações de temperatura, são principalmente Be, Cr, Co, Cd, Fe, Mg, Mn, Ni, Nb, P, Si, Sn, Ti, Zr. Existem várias ligas que podem ser obtidas em solução saturada desses elementos, mas os resultados nem sempre são compatíveis com requisitos industriais, como lidar com problemas de poluição, custos elevados e perda excessiva de condutividade térmica. Portanto, o número de ligas que podem ser usadas na prática é consideravelmente reduzido. A porcentagem de adição de elementos é ainda mais restrita pela necessidade de harmonizar um alto nível de dureza com um alto grau de condutividade térmica. A liga CuCrZr (cobre-cromo-zircônio) satisfaz todos os requisitos acima mencionados, e também é usada porque suas excelentes propriedades permitem manter sua dureza por longos períodos de exposição a altas temperaturas.
Nova Liga CuNiP
O notável sucesso no desenvolvimento do processo de lingotamento contínuo aumentou muito a necessidade de realizar ajustes no molde que permitam à tecnologia de lingotamento contínuo atender às expectativas dos players deste setor. Atualmente, enfrentando o desafio, a gama de materiais tradicionais foi ampliada com uma nova liga (CuNiP), cuja composição química pode ser alterada de acordo com aplicações individuais, personalizando assim cada tipo de molde para atender aos requisitos específicos de cada usuário. A liga em questão permite combinar corretamente condutividade térmica e resistência mecânica a altas temperaturas, num esforço para minimizar o problema de variações de temperatura ao redor de todo o perímetro do molde. Isso traz vantagens óbvias para as condições de solidificação sem tensão térmica excessiva na pele solidificada, bem como no próprio molde. A condutividade térmica controlada desta nova liga diminui consideravelmente o estado crítico das condições de resfriamento, que normalmente estão ligadas a três variáveis: (i) espessura do filme lubrificante, (ii) fluxo térmico, e (iii) contração da pele sólida. Como resultado, tensão térmica excessiva e problemas de trincamento são ambos eliminados.
Revestimentos de Molde
A superfície do molde de cobre em contato com o aço líquido quente é frequentemente revestida para fornecer uma superfície de trabalho mais dura e evitar captação de cobre na superfície do fio fundido, o que pode facilitar o desenvolvimento de trincas superficiais no produto fundido. Um revestimento de cromo e níquel é geralmente usado, frequentemente com uma camada intermediária de níquel para melhorar a aderência. A tecnologia de revestimento de cromo avançou consideravelmente. Agora o depósito, com espessura adequada às várias necessidades, garante resultados completamente satisfatórios em todos os níveis.
Atualmente, revestimentos metálicos e cerâmicos estão disponíveis. O revestimento cerâmico permite maior vida útil do molde, mas não é amplamente usado devido ao seu alto custo e baixa troca térmica. Ao contrário, o revestimento metálico é à base de níquel ou cromo. Apesar de sua fragilidade e baixa resistência ao desgaste, o cromo é o elemento metálico mais usado em revestimento de molde.
Normalmente, revestimentos especiais Ni-Cr são usados para revestir tubos de molde de cobre extrudado. Este revestimento consiste em um revestimento de dupla camada de níquel e cromo. O componente em contato com a face quente do cobre extrudado é uma liga de níquel, que é então recoberta com uma camada de cromo duro. Esta abordagem deriva da experiência adquirida na produção de moldes de quatro placas. Consequentemente, o processo fundamental de aplicar uma camada de níquel entre o cromo e o cobre para alcançar uma vida útil muito maior para o molde é particularmente útil para evitar a formação de trincas no revestimento de cromo, especialmente na zona do menisco do molde. A liga de níquel, de fato, tem um coeficiente de expansão térmica quase o dobro do cromo. Portanto, o revestimento de liga de níquel é mais capaz de tolerar a maior expansão do cobre que ocorre na zona do menisco durante o processo de fundição.
Até agora, o niquelação da superfície interna de um tubo de molde extrudado de peça única provou ser particularmente difícil, com questões técnicas focadas na regularidade e qualidade superficial do revestimento de níquel. Com o advento do processo de revestimento Ni-Cr desenvolvido, agora é possível obter uma superfície niquelada lisa e consistente tanto nos cantos quanto nas faces planas da face quente do tubo de molde. Testes comparativos de campo em várias usinas siderúrgicas confirmaram um aumento significativo na vida média dos tubos de molde revestidos com revestimento Ni-Cr, em comparação com tubos de molde revestidos com revestimento de cromo convencional.
É um fato operacional bem conhecido que a remoção de um tubo de molde extrudado de peça única de serviço é determinada pelas condições de desgaste de suas dimensões internas. Se não tratadas, essas condições de desgaste podem levar a problemas de solidificação e/ou defeitos no produto final fundido. Também é um fato operacional bem conhecido que os cantos do tubo de molde tendem a desgastar mais rápido que outras áreas dentro do tubo de molde, o que é função da solidificação rápida que ocorre nos cantos. Para resolver este problema, foi desenvolvido um método de aplicação do revestimento de cromo com características geométricas específicas, onde a espessura do cromo nos cantos é maior.
Esta geometria de revestimento única fornece um revestimento que resiste melhor ao desgaste dos cantos, enquanto ao mesmo tempo preserva as propriedades de transferência de calor necessárias para a solidificação adequada das faces planas. Testes comparativos de laboratório e de campo confirmaram que esta geometria de revestimento nova e única aborda consideravelmente o problema do desgaste dos cantos.
O revestimento de cromo ainda é amplamente usado para moldes de placas para blocos e tarugos de viga, e a tecnologia é bem conhecida. Moldes de placas para fundição de placas são geralmente niquelados, e têm graus variados de espessura e configurações diversas. Uma fina camada de cromo é às vezes aplicada para aumentar a durabilidade do revestimento de níquel.
Além do Níquel, que está disponível em duas configurações de dureza diferentes, novas ligas de níquel e cobalto foram recentemente testadas, e estas proporcionam melhor resistência ao desgaste. A escolha de uma das soluções padrão descritas acima depende inteiramente das condições operacionais específicas que cada usuário adota, e dos requisitos de manutenção e reusinagem dos moldes. Através de testes comparativos, o usuário deve estabelecer a melhor espessura de revestimento para aumentar a disponibilidade e custo-efetividade, o que por sua vez garante maior vida útil do molde.
Otimização de Parâmetros
Para a otimização dos moldes, os parâmetros a serem considerados são: (i) química do aço fundido, (ii) fluxo de molde, (iii) velocidade de fundição, (iv) conicidade do molde, (v) espessura da parede, (vi) condições de resfriamento (qualidade da água, vazão, velocidade), (vii) ajuste do guiador de fio, (viii) ajuste da unidade de oscilação, e (ix) mudanças de largura, etc. Portanto, é necessário examinar cuidadosamente cada caso individual para ajuste fino.
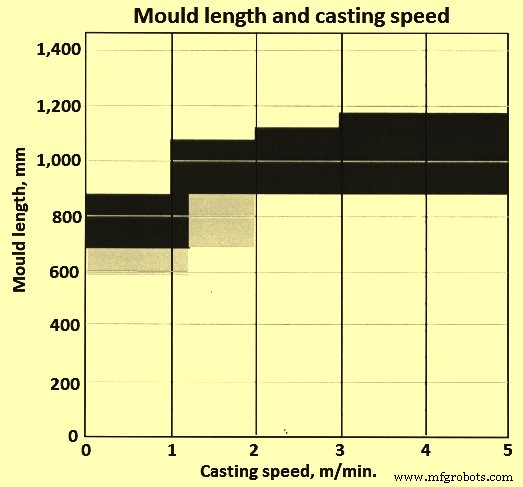
O comprimento mais adequado para um molde de lingotamento contínuo foi encontrado na faixa de 510 mm a 915 mm, uma faixa que parece permanecer constante independentemente do tamanho da seção. A Fig. 2 mostra a velocidade de fundição em relação ao comprimento do molde. Este resultado surpreendente pode ser explicado pelas taxas mais altas de remoção de calor alcançadas com seções menores e taxas de fundição mais altas. Além disso, uma pele mais fina pode ser permitida para seções menores saindo do molde do que para seções maiores porque o abaulamento (bulging) da casca em solidificação é menos severo. Em taxas de fundição mais altas, o uso de uma conicidade aumentada no molde é necessário para manter altas taxas de remoção de calor, particularmente para as faces estreitas de moldes de placas.
Tipos de Arranjos de Molde
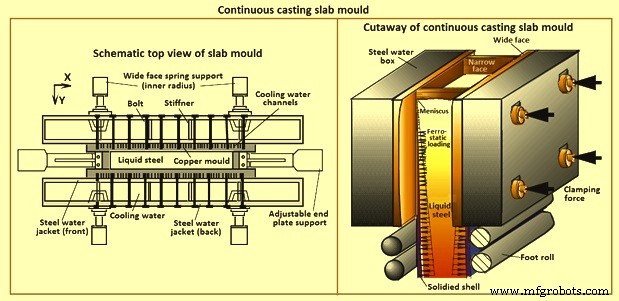
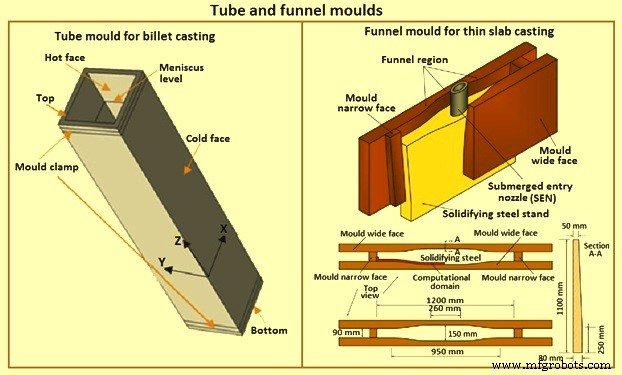
Existem três alternativas que normalmente se aplicam para arranjos de molde de lingotamento contínuo: (i) moldes de placas para placas e blocos maiores (Fig. 3), (ii) moldes tubulares para tarugos, blocos menores e redondos (Fig. 4), e (iii) moldes de bloco com canais de resfriamento perfurados, usados para formas complexas como tarugos de viga (beam blanks). Para fundição de placas finas na produção de tiras compactas, molde em forma de funil é usado (Fig. 4). Moldes de placas e tubulares são tipos populares de moldes, enquanto moldes de bloco e funil são caros devido à quantidade de cobre usada e à extensão de usinagem necessária para a produção do molde.
Moldes de Placas
A produção de moldes de placas envolve a fundição de uma placa que é subsequentemente laminada a quente (ou forjada) e então laminada a frio. A placa inteira é então inspecionada ultrassonicamente. Apenas placas que passaram no teste 100% são então trabalhadas com máquinas CNC de alta precisão, para alcançar conformidade com as tolerâncias mais rigorosas estabelecidas nas especificações técnicas. Esta etapa também inclui a soldagem de pinos de aço quando os moldes de placas são projetados para este tipo de configuração. Finalmente, revestimento galvanizado resistente ao desgaste é aplicado se solicitado, após o qual o molde de placa vai para inspeção final.
Em moldes de placas, as placas do molde são feitas de cobre e têm tipicamente 30 mm a 60 mm de espessura. Estas são montadas nos casacos de água (water jackets). Estes conjuntos de placas são então fixados juntos para formar as faces necessárias do molde definindo a seção transversal do produto a ser fundido. O resfriamento é alcançado por resfriamento a água em ranhuras atrás da placa de cobre. A fixação da placa de cobre é normalmente feita por parafusos, fixando nas placas de cobre.
Os moldes normalmente usam um sistema de resfriamento a água em circuito fechado. A água de resfriamento é circulada passando pelas placas do molde em ranhuras usinadas na face fria da placa de cobre. A água é roteada através da estrutura do molde para uma câmara de distribuição na parte inferior do molde, depois sobe pelas ranhuras de resfriamento até o topo do molde e entra em uma câmara de coleta antes de retornar através da estrutura do molde para a estação de tratamento de água. As ranhuras de resfriamento podem estar localizadas no cobre ou no casaco de água de apoio.
Quando a solidificação inicial da casca ocorre no menisco, o aço sofre uma mudança de fase de líquido para sólido junto com a contração de volume associada. A seção transversal do fio, portanto, encolhe, seguindo a solidificação inicial no menisco. Para acompanhar a contração do material em solidificação e apoiar o fio recém-criado, as placas do molde têm seção transversal e largura cônicas (taper). As conicidades originalmente seguiam um perfil linear simples. Hoje, conicidades muito mais complexas com perfis múltiplos ou parabólicos estão sendo aplicadas, que acompanham mais de perto a contração do produto. Valores típicos para faces estreitas de placas são 0,9% a 1,2% por metro e para faces largas de placas valores são 0,35% a 0,45% por metro.
Moldes Tubulares
A produção de moldes tubulares começa com a fundição de barras com seção transversal circular. Estas são subsequentemente extrudadas a quente ou forjadas. O tubo extrudado é então trefilado a frio e conformado para atingir as características geométricas e mecânicas requeridas pelas especificações técnicas, que claro também inclui conicidade. Para esta última etapa, que é de longe a mais crucial no ciclo de produção, deve ser usada uma prensa bem equipada, potente e mais bem equipada. A conformação é realizada com equipamento de aço especial, específico para cada molde e produzido com máquinas CNC. Finalmente, o molde tubular passa por usinagem e é então cromado internamente, antes de ser inspecionado e medido.
Para moldes tubulares, não há descontinuidade ao redor da circunferência do cobre do molde, sendo o molde formado por um tubo de cobre. Portanto, não há necessidade de fixar as placas individuais juntas. Um casaco de água é arranjado ao redor de toda a circunferência do tubo. É necessário centralizar o tubo do molde dentro do casaco de água. Tubos podem tipicamente ter 10 mm a 12 mm de espessura para tarugos pequenos e até 30 mm ou 40 mm de espessura para fundição de seções redondas grandes.
Em um molde tubular, o resfriamento é alcançado por um anel de água ao redor de toda a circunferência do tubo. A espessura do anel deve ser uniforme para alcançar fluxo uniforme de água ao redor de toda a circunferência e, portanto, transferência de calor uniforme. Normalmente, a água flui da base para o topo do molde, da mesma forma que no molde de placas. Como os moldes tubulares usam cobre mais fino que os moldes de placas, é necessário operar em velocidades de água mais altas para suprimir a ebulição nucleada. Velocidades típicas podem estar nas regiões de 11 m/s a 13 m/s.
Em moldes tubulares também, conicidades são aplicadas às faces de resfriamento do tubo para compensar a contração da seção transversal da casca/fio recém-definida. No caso de fundição de tarugos, as velocidades de fundição são bastante altas (até 6 m/min), e a contração é mais pronunciada. Conicidades parabólicas têm sido aplicadas beneficamente para dar bom suporte à seção transversal da casca/fio.
Historicamente, quando conicidades complexas não eram aplicadas, combinadas com velocidades de fundição mais altas, a casca muito fina do tarugo encolhia e se afastava na região dos cantos do molde. Isso então levava a uma redução na transferência de calor e um retardamento do crescimento da casca nos cantos, o que por sua vez dava condições potenciais de vazamento (break-out) ou perigo de problemas de qualidade como trincas próximas aos cantos. As novas seções transversais complexas visam reduzir o efeito do afastamento da casca nos cantos e, portanto, dar um crescimento de casca mais uniforme. No caso de moldes tubulares, o fator limitante de vida é normalmente a perda de conicidade devido à distorção próxima ao menisco.
Molde Funil para Placas Finas
Na fundição de placas finas, a peça de tecnologia mais inovadora incorporada é o conceito de redução do núcleo líquido (LCR - Liquid Core Reduction). O molde em forma de funil é a primeira concretização deste conceito. Possivelmente imaginado por um jogador de rúgbi, a forma foi projetada para acomodar o bico de imersão submerso, uma tecnologia obrigatória para fundir aços carbono Al-killed limpos.
Oscilação do Molde
Moldes oscilantes foram adotados quase universalmente, embora moldes fixos possam ser usados com sucesso com sistemas de lubrificação eficientes. A oscilação é geralmente sinusoidal, um movimento que pode ser alcançado facilmente com arranjos mecânicos simples. Um curso razoavelmente curto e uma alta frequência são usados para fornecer um curto período de "stripping negativo" durante cada oscilação, no qual a velocidade média descendente do movimento do molde é maior que a velocidade de retirada do fio de fundição na direção de fundição. As frequências de oscilação estão sendo aumentadas de 50 ciclos por minuto (cpm) a 60 cpm para 250 cpm a 300 cpm, com os benefícios de marcas de oscilação mais rasas, menos trincas e requisitos de condicionamento reduzidos.
Processo de manufatura
- Palha de Aço: História, Produção e Segurança
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- Zinco: Propriedades, Aplicações e Processo de Produção
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Detecção e Controle de Inclusões em Aço Lingotado Continuamente para Qualidade Superior
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Otimização da Fundição Contínua com Resfriamento por Névoa de Ar: Eficiência e Qualidade
- Pós de Molde para Lingotamento Contínuo Premium para Produção Superior de Aço
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- Fundição por Investimento de Aço Inoxidável de Precisão: Produção Avançada de Peças Complexas