



Otimizando Transferência de Calor para Lingotamento Contínuo de Aço de Qualidade
Transferência de Calor durante Lingotamento Contínuo de Aço
Durante lingotamento contínuo (LC) de aço, controle cuidadoso do resfriamento do fio (strand) e crescimento da casca ao longo da máquina é de grande importância. Esses fatores desempenham papel importante na formação de trincas e outros defeitos que podem se formar no produto de aço lingotado. Para garantir produtos lingotados livres de defeitos, o fio deve ser resfriado segundo padrão que depende de grau de aço, dimensões do produto, velocidade de lingotamento, e projeto da máquina. Por outro lado, controle do comprimento do banho líquido é elemento-chave na otimização da velocidade de lingotamento com respeito à boa produtividade. Assim, a transferência de calor desempenha papel muito importante na operação das máquinas de LC, especialmente ao lingotar graus de aço sensíveis a trincas. De fato, muitos fenômenos diversos controlam simultaneamente a complexa sequência de eventos que governam transferência de calor no processo de LC.
A temperatura do aço líquido no cadinho (tundish) é tipicamente 30 °C a 50 °C maior que a temperatura de liquidus. No início do processo, o aço líquido é resfriado em molde resfriado a água para formar casca solidificada que pode suportar banho líquido na saída do molde. Temperatura típica no final do molde é 1100 °C e no centro do fio 1550 °C. Como o aço não solidifica a temperatura fixa, mas sobre faixa de temperatura, existe região pastosa (mushy zone) onde o aço não é nem completamente sólido nem completamente líquido. Graus de aço usados em lingotamento contínuo são completamente sólidos abaixo de temperatura variando de 1350 °C a 1500 °C, e solidificação inicia a temperatura variando de 1450 °C a 1525 °C. Isso depende fortemente do teor de elementos de liga no aço.
Mecanismos de Transferência de Calor
Transferência de calor no produto de aço solidificando em LC ocorre de forma complexa, pois calor a ser extraído origina-se de mudanças de entalpia no fio de aço tanto por diminuições de temperatura quanto por mudanças de fase. A primeira é chamada mudança de calor sensível e a segunda calor latente. Além disso, mudanças de fase envolvem não apenas mudanças entre fases sólidas, mas também condições produzidas pela solidificação de uma liga. Por exemplo, zona pastosa existe entre temperaturas de liquidus e solidus que dependem do teor de carbono do aço. Adicionalmente, resistência térmica aumenta à medida que espessura da casca de aço aumenta do menisco ao fundo do molde. Transferência de calor nessa região é por condução.
Solidificação do aço no processo de lingotamento contínuo inicia no molde, segue nas zonas de resfriamento secundário e termina sob condições de resfriamento a ar. Tecnologia de lingotamento requer transferência de calor muito efetiva da superfície do fio para sistemas de resfriamento a água.
A ocorrência de transferência de calor durante resfriamento primário (aço líquido para molde), secundário (zonas de spray) e terciário (radiação livre) são os principais fenômenos conectados com lingotamento contínuo de aço líquido. Tanto a previsão do comportamento térmico quanto determinação de tais sistemas de transferência de calor são importantes, pois influenciam diretamente na solidificação, especialmente durante etapa inicial de formação da casca sólida dentro do molde.
Resfriamento e solidificação no lingotamento contínuo ocorrem principalmente nas seções de molde e resfriamento secundário. Resfriamento no molde deve ser suficiente para resfriar aço líquido ao ponto onde camada sólida é formada na superfície de espessura suficiente para suportar mecanicamente o banho de aço líquido dentro da casca à medida que sai do molde. O processo de resfriamento secundário, por outro lado, deve ser suficiente para completar solidificação iniciada no molde. Velocidade de resfriamento é parâmetro crítico por outras razões também, pois taxa excessivamente grande tende a produzir trincas na zona de curvatura do produto lingotado e taxa excessivamente lenta resulta em banho líquido excessivamente longo.
Processos que influenciam transferência de calor no processo de LC de aço líquido são: condução e convecção na área de aço líquido, condução na casca solidificada, transporte de calor entre camada externa da casca e superfície da parede do molde, condução de calor no molde, transferência de calor no molde entre paredes dos canais e água de resfriamento, transferência de calor na zona de resfriamento secundário por convecção e radiação, transferência de calor entre fio solidificando e rolos por condução. Adicionalmente, efeitos térmicos relacionados a transformações de fase que acompanham solidificação têm influência significativa na transferência de calor.
Controle de transferência de calor no molde e zonas de resfriamento secundário desempenha papel essencial na solidificação do aço líquido. Os limites de troca de calor limitam velocidade de lingotamento e influenciam essencialmente formação da casca sólida.
Transferência de Calor no Molde de LC
Transferência de calor no molde de LC é crítica e governada por muitos fenômenos complexos. Modelagem matemática e computacional são tipicamente utilizadas para desenvolver maior compreensão das condições térmicas do molde, e auxiliar em práticas adequadas de projeto e operação. A transferência de calor transversal predominante pode ser considerada como fluxo de energia térmica através de série de resistências térmicas, da fonte de alta temperatura do núcleo de aço líquido no molde ao sumidouro de água de resfriamento do sistema de resfriamento do molde. As resistências térmicas de transferência de calor são:
- Transferência de calor através da casca solidificante
- Transferência de calor da superfície da casca de aço (pele) para superfície interna do revestimento de cobre
- Transferência de calor através do molde de cobre
- Transferência de calor da superfície externa do revestimento de cobre para água de resfriamento do molde
Na região do molde, transferência de calor é controlada pelo seguinte (Fig. 1):
- Convecção de superaquecimento líquido para superfície da casca
- Solidificação (evolução de calor latente na zona pastosa)
- Condução através da casca sólida
- Tamanho e propriedades da interface entre casca e molde
- Condução através do molde de cobre
- Convecção para água de resfriamento do molde
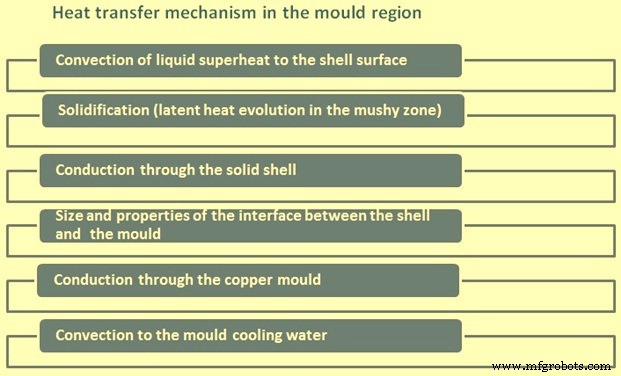
Fig. 1 Mecanismo de transferência de calor na região do molde
Transferência de calor da superfície da casca de aço para superfície interna do revestimento de cobre é a mais complexa e é a etapa controladora no molde. Envolve principalmente dois mecanismos: (i) condução, e (ii) radiação. A característica saliente dessa etapa é o encolhimento do aço solidificante (função do grau de aço e condições operacionais da máquina), e a tendência resultante para formação de um intervalo de ar (air gap) entre casca de aço e superfície do molde.
A formação do intervalo de ar é complexa e pode variar tanto na direção transversal quanto longitudinal. Assim, tem efeito variável no mecanismo de transferência de calor e na magnitude do fluxo de calor. Por exemplo, à medida que intervalo de ar se forma, transferência de calor prossegue principalmente de condução para radiação com resultante diminuição no fluxo de calor. Em geral, essa etapa representa a maior resistência térmica de todas as quatro, especialmente em relação à transferência através do revestimento de cobre e deste para água de resfriamento.
Todo padrão de remoção de calor no molde depende da dinâmica de formação do intervalo. Em geral, largura do intervalo tende a aumentar com distância crescente do menisco à medida que casca solidifica e encolhe para longe da superfície do molde. Além, à medida que espessura da casca aumenta com distância do menisco, tende a resistir ao efeito oposto de protuberância (bulging) da pressão ferrostática para reduzir o intervalo.
Após o aço próximo à superfície do molde ter sido resfriado abaixo da temperatura de solidus, desenvolvimento do intervalo se inicia. Determinação do tamanho real do intervalo é difícil devido a três fatores: (i) movimento oscilante do molde, (ii) movimento do produto lingotado no molde relacionado à velocidade de lingotamento, e (iii) movimento aleatório do produto no plano perpendicular à direção de lingotamento. Presença de pó de lingotamento junto com gases no intervalo é fator adicional que torna transferência de calor mais complexa. Como resultado, resistência térmica no intervalo é difícil de ser determinada com precisão. Após sair do molde, superfície da placa é resfriada com spray de água e no ar. O fluxo de calor então removido da superfície do fio em resfriamento é proporcional à diferença de temperatura da superfície do fio e temperatura do meio de resfriamento. Área de transferência de calor no molde pode ser dividida em três zonas: (i) zona de contato direto do aço líquido com paredes do molde, (ii) zona intermediária onde camada de aço solidificado aparece, e (iii) zona com intervalo de ar em desenvolvimento. Desenvolvimento do intervalo causa gradiente de temperatura muito alto entre casca do fio solidificando e parede do molde. Mudança nos parâmetros do intervalo tem influência significativa no curso do processo de cristalização, e constitui fonte potencial de perturbações para curso estável do processo. Portanto, para avaliação da estabilidade do sistema, é vital conhecer influência da geometria do intervalo na operação térmica do molde.
Transferência de calor na superfície interna do cobre é ainda complicada pelos efeitos de lubrificação do molde. Outro fator influenciando transferência de calor nessa superfície é o cone (taper) do molde, que tende a aumentar transferência de calor porque opõe-se ao efeito de formação do intervalo.
Em geral, fluxo de calor local ao longo do comprimento do molde atinge valor máximo no menisco do aço líquido ou logo abaixo, e diminui ao longo do comprimento. Fluxo de calor médio para todo molde aumenta com aumento da velocidade de lingotamento.
Transferência de calor através do revestimento de cobre é por condução. Depende da condutividade térmica do cobre e sua espessura; quanto maior a espessura, maior a temperatura da face quente do revestimento. Transferência de calor da superfície externa do revestimento de cobre para água de resfriamento do molde é realizada por convecção forçada. Embora temperatura em massa da água, tipicamente cerca de 40 °C, esteja geralmente abaixo de sua temperatura de saturação a dada pressão, ebulição ainda é possível em regiões locais na superfície externa do molde se temperatura local for suficientemente alta para bolhas de vapor nuclearem na superfície, passarem para água de resfriamento mais fria, e condensarem. Esse efeito aumenta transferência de calor. Ebulição nucleada pode resultar em ciclagem do campo de temperatura através do molde de cobre (tanto na face fria quanto quente) e pode resultar em deterioração da qualidade do produto lingotado. Ebulição pode ser suprimida aumentando velocidade da água no sistema de resfriamento ou elevando pressão da água. Ebulição incipiente é mais provável em moldes de tarugos, que têm temperaturas de face fria mais altas que moldes de placas por causa de suas espessuras de parede menores. Valores típicos para temperatura de face fria estão na faixa de 150 °C para moldes de tarugos e 100 °C para moldes de placas.
Controle de transferência de calor no molde é realizado por sistema de água de resfriamento por convecção forçada, normalmente projetado para acomodar altas taxas de transferência de calor que resultam do processo de solidificação. Em geral, água de resfriamento entra na base do molde, passa verticalmente através de série de canais paralelos localizados entre parede externa do molde e jaqueta de contenção de aço, e sai no topo do molde. Parâmetros primários de controle são:
- Volume de água na temperatura, pressão e qualidade requeridas.
- Velocidade de fluxo da água uniformemente através das passagens ao redor do perímetro do revestimento do molde.
Tipicamente, sistema fechado de recirculação pressurizado é empregado. Taxa de fluxo de água deve ser suficiente para absorver calor do fio sem aumento excessivo na temperatura em massa da água. Grande aumento pode resultar em diminuição da efetividade de transferência de calor e temperaturas mais altas do molde. Pela mesma razão, temperatura de entrada da água no molde também não deve ser excessiva. Também pressão adequada da água do molde é requerida. Pressões mais altas tendem a suprimir ebulição, mas pressões excessivamente altas podem causar deformação mecânica do molde.
Qualidade da água é fator importante com relação a deposição de incrustação (scale) no revestimento do molde. Deposição pode ser problema sério porque causa resistência térmica adicional na interface molde-água que aumenta temperatura da parede do molde levando a efeitos adversos como geração de vapor e redução na resistência do revestimento de cobre. Tipo e quantidade de incrustação formada dependem principalmente da temperatura e velocidade da água de resfriamento, temperatura da face fria do molde, e tipo de tratamento de água.
Para atingir velocidade de fluxo adequada, sistema de resfriamento é projetado de forma que velocidade seja alta o suficiente para produzir coeficiente efetivo de transferência de calor na interface molde-água. Velocidade muito baixa produz maior resistência térmica nessa interface, que pode levar a ebulição e seus efeitos adversos. Em geral, quanto maior a velocidade da água de resfriamento, menor a temperatura do molde. Sistema de resfriamento também deve ser projetado para manter distribuição requerida de velocidade de fluxo uniformemente ao redor do molde e maximizar área das faces diretamente resfriadas a água. Distribuição uniforme pode ser atingida por projeto geométrico adequado das passagens de água com uso de cabeçotes (headers) e placas de distribuição (bale plates).
Monitoramento dos parâmetros operacionais do sistema de resfriamento do molde fornece avaliação do processo de lingotamento. Por exemplo, com taxa de fluxo de água de resfriamento constante, calor removido de uma face do molde é diretamente relacionado à diferença entre temperaturas de entrada e saída da água (delta T). Assim, delta T excessivamente grande indica taxa de fluxo anormalmente baixa para uma ou mais faces, enquanto delta T excessivamente pequeno indica acúmulo anormalmente grande de incrustação para uma ou mais faces. Delta T desigual para faces opostas resulta de fluxo de vazamento assimétrico, distorção do molde, ou desalinhamento do fio.
Transferência de Calor na Seção de Resfriamento Secundário
Abaixo do molde, transferência de calor ocorre por contato direto da casca de aço com meio de resfriamento, água, ou mistura ar-água de bicos de spray. Resfriamento nessa seção é frequentemente referido como resfriamento secundário. Nessa seção, calor é extraído devido a sprays de água atomizada por ar de alta pressão, radiação e contato com rolos de suporte e guias. Nessa zona, transferência de calor é caracterizada pelo coeficiente combinado de transferência de calor. Aqui, calor é transferido nos três modos (condução, convecção e radiação). Mas também os rolos, especialmente rolos de suporte internamente resfriados, dissipam muito calor do fio.
Na área de resfriamento secundário, fluxo de calor removido da superfície do aço lingotado pode ser expresso por:
q = K (Ts – Tw) + qR
Onde q é fluxo de calor total, K é coeficiente de transferência de calor, Ts é temperatura de superfície, Tw é temperatura da água de resfriamento e qR é fluxo de calor por radiação.
A principal variável influenciando resfriamento secundário é temperatura de superfície. O termo teórico "temperatura de Leidenfrost" tem impacto muito prático na operação e projeto de máquina de LC. Eficiência de resfriamento por spray depende fortemente da temperatura de superfície. Camada de vapor estável pode ser formada na superfície resfriada. Camada de vapor estável protege superfície de contato direto com refrigerante e resfriamento é de baixa intensidade. Estabilidade da camada de vapor está acoplada à temperatura de superfície. Quando temperatura diminui e camada de vapor colapsa, resfriamento cresce instantaneamente.
A temperatura de superfície real e a "temperatura de Leidenfrost" para condições relevantes de lingotamento e resfriamento secundário podem mudar significativamente a intensidade de resfriamento. Temperatura de Leidenfrost é termo teórico com impacto muito prático no lingotamento contínuo. Não existe método teórico existente para prever temperatura de Leidenfrost. Só pode ser obtida por medição.
Intensidade de resfriamento pode ser dez vezes maior em região de baixa temperatura em comparação à intensidade em região de alta temperatura. A fronteira entre essas duas áreas de temperatura é a temperatura de Leidenfrost.
Principais funções do sistema de spray de água são prover:
- Quantidade adequada de água para obter solidificação completa sob restrições da operação de LC, ou seja, grau de aço, velocidade, etc.
- Capacidade de regular condições térmicas do fio desde abaixo do molde até operação de corte, ou seja, temperatura de superfície do fio e gradientes térmicos no fio
- Funções auxiliares como resfriamento dos rolos de contenção.
É necessário controlar tanto níveis de temperatura quanto gradientes térmicos no fio para evitar ocorrência de defeitos superficiais e internos como forma imprópria e trincas. Em alta temperatura, propriedades de resistência da casca de aço desempenham papel crítico na capacidade da casca de suportar forças externas e internas impostas pela operação de LC. Forças primárias são aquelas exercidas pela pressão ferrostática do núcleo líquido e tração da operação de retirada. Em particular, ductilidade do aço próximo à temperatura de solidus é baixa e casca é suscetível a formação de trincas. É importante controlar gradientes de temperatura porque deformações térmicas podem ser causadas que excedem resistência do aço resultando em trincas. Deformações térmicas excessivas resultam de mudanças na taxa de extração de calor por super-resfriamento ou sub-resfriamento. Esta última ocorre devido a reaquecimento, causado quando resfriamento por spray é terminado inadequadamente e fio reaquece por transferência de calor do interior com aumento de temperatura antes de decair por radiação para o ambiente. Sob essas condições, deformações excessivas e trincas podem resultar. Esse efeito pode ser reduzido estendendo e variando operação de resfriamento por spray para proporcionar transição suave com área de resfriamento por radiação.
Assim, no projeto de sistema de resfriamento secundário, condições térmicas ao longo do fio devem ser estabelecidas que satisfaçam integridade e qualidade do produto. Por exemplo, temperaturas de superfície ao longo do fio são especificadas. Geralmente na faixa de 700 °C a 1200 °C. Baseado nessa informação, taxas de resfriamento ao longo do fio são determinadas a partir de equações de transferência de calor. Parâmetros importantes nesses cálculos incluem coeficiente de convecção dos sprays de água e fluxo de água (quantidade de água por unidade de área de contato superficial). Tipo de bico de spray, posição do bico em relação à superfície do fio, número de bicos e pressão de água são selecionados para prover fluxo e distribuição requeridos ao longo do setor de resfriamento secundário. Múltiplos bicos são tipicamente usados em cada nível ao longo do fio com padrão sobreposto.
Geralmente, série de zonas de resfriamento é estabelecida ao longo do fio, cada uma com mesmas configurações de bicos e características de transferência de calor. Como taxas de resfriamento requeridas diminuem ao longo do comprimento do fio, seu fluxo de água em zonas sucessivas diminui.
Durante operação, mudanças no fluxo de água são feitas para compensar mudanças nas condições de lingotamento como velocidade, temperatura de superfície do fio, temperatura da água de resfriamento e grau de aço.
Três formas básicas de transferência de calor – radiação, condução e convecção – ocorrem na região de resfriamento secundário.
Radiação é forma predominante nas regiões superiores da câmara de resfriamento secundário e é descrita pela equação:
Q = KEA (Ts⁴ – Ta⁴)
Onde K é constante de Stefan-Boltzmann, E é constante de emissividade (tipicamente 0,8), A é área de superfície, e Ts e Ta são temperaturas de superfície do aço e ambiente, respectivamente.
À medida que produto passa pelos rolos, calor é transferido através da casca por condução e também através da espessura dos rolos, como resultado do contato associado. Essa forma é descrita pela lei de Fourier:
Q = kA (Ti – To) / delta X
Para transferência condutiva através da casca de aço, k é condutividade térmica da casca, A e delta X são área de seção transversal e espessura da casca, respectivamente. Ti e To são temperaturas interna e externa da casca. Essa transferência também ocorre através dos rolos de contenção.
Convecção é mecanismo que ocorre por gotículas ou névoa de água pulverizada movendo-se rapidamente dos bicos, penetrando camada de vapor próxima à superfície do aço, que então evapora. Esse mecanismo convectivo é descrito matematicamente pela lei de resfriamento de Newton:
q = hA (Ts – Tw)
Onde coeficiente de transferência de calor 'h' (constante) é determinado experimentalmente para fluxos de água selecionados, tipos de bicos, pressão de água de spray (e pressão de ar se névoa de ar é utilizada), e finalmente temperaturas de superfície do aço. A é área de superfície. Ts e Tw são temperaturas de superfície do aço e água de spray, respectivamente.
Especificamente, transferência de calor do resfriamento secundário serve às seguintes funções:
- Aumentar e controlar taxa de solidificação, e para alguns lingotadores atingir solidificação completa nessa região
- Regulação de temperatura do fio via ajuste de intensidade de spray de água
- Resfriamento de contenção da máquina de LC
O papel do sistema de resfriamento secundário é controlar estado térmico do fio desde saída do molde até sua solidificação completa. Para garantir produtos de LC livres de defeitos, fio deve ser resfriado segundo padrão que depende de grau de aço, tamanho do fio, velocidade de lingotamento, e projeto da máquina. Tipicamente, grandes flutuações de temperatura devem ser evitadas assim como altas taxas de resfriamento ou reaquecimento. Reaquecimento superficial leva a tensões térmicas na área próxima à frente de solidificação, e isso pode levar, dependendo da quantidade de reaquecimento e grau de aço, a trincas na face central ou trincas a quente em geral. Também é importante que temperatura de superfície do fio na área de curvatura ou endireitamento esteja fora da faixa de baixa ductilidade do aço a ser lingotado. Se não, há risco de trincas superficiais.
Transferência de Calor Além da Seção de Resfriamento Secundário
Do fim da seção de resfriamento secundário à seção de corte, fio é principalmente resfriado no ar por convecção e radiação apenas.
Processo de manufatura
- Detecção e Controle de Inclusões em Aço Lingotado Continuamente para Qualidade Superior
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Otimização da Fundição Contínua com Resfriamento por Névoa de Ar: Eficiência e Qualidade
- Pós de Molde para Lingotamento Contínuo Premium para Produção Superior de Aço
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- Guia Essencial da Lingotamento Contínuo de Aço: Processo e Benefícios
- Melhoria da Qualidade do Aço com Agitação Eletromagnética sem Contato na Lingotagem Contínua
- Moldes: O Componente Crucial na Lingotagem Contínua de Aço
- Gerenciamento de Calor Eficaz em PCB: Técnicas para Desempenho Térmico Ideal
- Tratamento Térmico do Aço: Have, Revenimento, Normalização e Cementação para Facas Duráveis