



Máquinas e Equipamentos de Lingotamento Contínuo: Padrão da Indústria para Produção de Aço
Máquina de Lingotamento Contínuo e seus Equipamentos
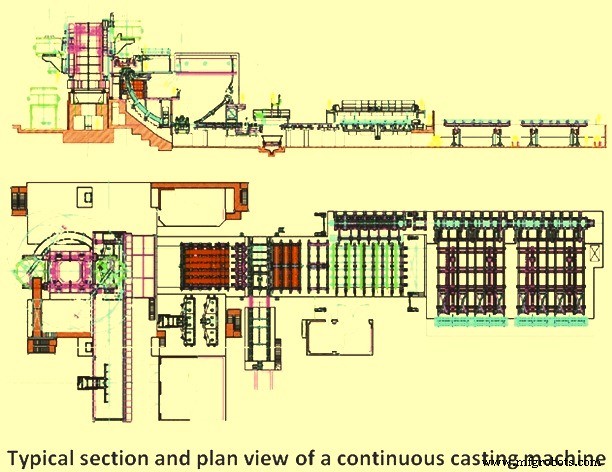
O lingotamento contínuo (LC) é um método de produzir um fio sólido infinito a partir de aço líquido, solidificando-o continuamente à medida que se move através de uma máquina de LC. É a rota de processo predominante em uma siderúrgica moderna, que liga a aciaria à laminação a quente. Uma vista típica em seção e planta de uma máquina de LC é mostrada na Fig. 1.
Tipos de Máquinas de Lingotamento Contínuo
As máquinas de LC evoluíram do tipo estritamente vertical para máquinas curvas, a fim de limitar a altura de instalação, mantendo altas velocidades de lingotamento. Nos últimos anos, máquinas de LC com design mecânico mais sofisticado vêm sendo construídas. Essas máquinas aplicam diversas técnicas para atingir maiores velocidades e produtividades, com endireitamento progressivo ou curvamento progressivo sobre um núcleo líquido. Os principais tipos de máquinas de LC em operação atualmente são:
- Máquina de LC vertical simples com molde reto e corte na posição vertical
- Máquina de LC vertical com molde reto, curvamento e endireitamento de ponto único
- Máquina de LC vertical com molde reto, curvamento e endireitamento progressivos
- Máquina tipo arco com molde curvo e endireitamento
- Máquina tipo arco com molde curvo e endireitamento progressivo
Em todos os casos, o curvamento e endireitamento são geralmente realizados em uma ou várias etapas. O curvamento e endireitamento em múltiplas etapas reduzem as tensões mecânicas e o risco de trincas no fio.
Evolução e Comparativo dos Tipos
A primeira máquina de LC construída para lingotamento de aço líquido foi uma máquina vertical simples. O desenvolvimento posterior levou a muitos tipos de máquinas com diversas formas de curvamento e endireitamento. O principal objetivo desses desenvolvimentos tem sido construir máquinas de LC mais baixas e simples, com menor necessidade de espaço, menores custos de investimento e alta flexibilidade na produção e manutenção.
Um dos principais problemas da máquina de LC vertical é que a distância entre o molde e o ponto de corte é limitada. Por isso, a velocidade de lingotamento é baixa, o que significa baixa taxa de produção. A vantagem da máquina vertical é que não há curvamento ou endireitamento do fio. No caso de grandes seções de fio, a tensão causada pela pressão ferroestática do aço líquido dentro do fio pode levar ao abaulamento da casca solidificada.
O alto abaulamento pode levar à formação de defeitos graves, como segregações e trincas. É, portanto, muito importante suportar o fio suficientemente para evitar o abaulamento. Quanto mais alta a máquina, maior o risco de abaulamento. Esta também é uma das razões para o desenvolvimento de máquinas mais baixas, ou seja, lingotadeiras curvas ou do tipo arco.
Remoção de Inclusões Não Metálicas
Uma característica importante no lingotamento contínuo é a remoção de inclusões não metálicas do aço líquido. Devido à sua menor densidade em comparação ao aço líquido, as inclusões conseguem flutuar para cima a partir do líquido. Nas máquinas de LC retas, as inclusões flutuam mais facilmente até o menisco (superfície líquida próxima à parede do molde) do que nas máquinas tipo arco. Isso ocorre porque, nas máquinas tipo arco, algumas inclusões podem se fixar no arco interno da casca do fio enquanto fluem para cima. Isso resulta em maior quantidade de inclusões e distribuição desigual no fio lingotado. Portanto, máquinas de LC verticais ou do tipo curvamento vertical têm a vantagem de permitir que as inclusões flutuem melhor até o menisco do que nas máquinas tipo arco.
Atualmente, o tipo mais comum de máquina de LC é o tipo arco com molde curvo. O fio deixa esse molde curvo em um arco, sem necessidade de curvamento após o molde, apenas com endireitamento na parte inferior da máquina. No caso de fios maiores, especialmente blocos (slabs), máquinas de LC com curvamento vertical também são hoje cada vez mais populares, devido à crescente necessidade de limpeza do aço. É importante saber que muitos outros fatores, além do design da máquina de LC, afetam a limpeza e a qualidade do aço.
Classificação por Dimensões do Fio
As máquinas de LC são normalmente nomeadas de acordo com as dimensões do fio, como máquinas de LC de tarugos (billets), blocos (blooms) e placas (slabs), etc. Existem também máquinas de LC para lingotar redondos e outras formas, como blocos para vigas (beam blanks).
Lingotamento de placas finas (thin slab), lingotamento inline de tiras (inline strip casting) e lingotamento de forma quase final (near net shape casting, "dog bone") são alguns dos desenvolvimentos mais recentes no campo de máquinas de LC.
Máquinas de LC Horizontal
Máquinas de LC horizontal têm vantagens de baixa altura e baixos custos de construção sobre as máquinas convencionais. Esses tipos têm sido usados para lingotamento contínuo de muitos metais, como cobre e ligas de cobre, mas para o aço, a tecnologia é tão complexa que não é amplamente utilizada para lingotamento contínuo de aço líquido.
Critérios de Escolha
A escolha entre os tipos de máquinas de lingotamento depende de uma otimização complexa dos requisitos específicos da instalação para produtividade, qualidade do produto, complexidade da máquina e custo. Com a introdução de designs mais recentes, houve uma adoção crescente de máquinas de LC tipo arco com moldes curvos para lingotamento de placas e, em menor grau, para tarugos e blocos. Máquinas de LC curvas são normalmente mais simples de construir (menor custo) e manter do que máquinas verticais com curvamento, pois o curvador é eliminado. No entanto, para alguns graus de aço, por exemplo, graus para chapas, limitações de qualidade e velocidade de lingotamento eram anteriormente mais restritivas nessas máquinas curvas. Recentemente, com desenvolvimentos tecnológicos de práticas de aço limpo e agitação eletromagnética, máquinas de LC curvas superaram essas restrições. Em geral, a complexidade do processo e da máquina varia muito entre os tipos de produto a serem lingotados (tarugo, bloco, placa, etc.). Isso se deve às características termo-mecânicas das seções lingotadas e às diferentes aplicações do produto lingotado.
Seções de tarugo são auto-sustentadas na zona de resfriamento secundário, enquanto placas geralmente não são. Geralmente, máquinas de LC de tarugo tendem a ser simples em design, com vazamento a céu aberto, controles automáticos limitados e sem suporte de rolos na zona de resfriamento secundário. Por outro lado, máquinas de LC de placa são complexas e usam toda a gama de subsistemas, como proteção total do jato de vazamento, controles computadorizados e contenção total por rolos em toda a máquina. Máquinas de LC de bloco são intermediárias entre esses dois extremos.
Equipamentos da Máquina de Lingotamento Contínuo
Os principais equipamentos de uma máquina de LC constituem: (i) torre de panela com sistema de pesagem e manipulador de tampa de panela, (ii) cadinho (tundish) e carro de cadinho com sistema de pesagem, pré-aquecedor e secador de cadinho, (iii) molde e oscilação do molde com controle de nível e agitador eletromagnético, (iv) resfriamento secundário consistindo em resfriamento do fio, contenção e guiamento, (v) extração e endireitador, (vi) barra falsa (dummy bar), estacionamento e unidade de rolo de desconexão da barra falsa, (vii) rolo de pinça e unidade de corte por maçarico, (viii) sistema de identificação do produto, e (ix) mesa de rolos e sistema de descarga do produto. Alguns desses equipamentos são descritos em mais detalhes abaixo.
Torre de Panela
Uma parte muito importante de uma máquina de LC é a torre de panela. Ela é montada na base de concreto armado. Suporta as panelas de vazamento de aço, que podem pesar até 300 t. Por meio da torre de panela, as panelas são alternadamente giradas para posições de vazamento e carregamento. Essa função garante a operação ininterrupta da máquina de LC. Enquanto uma panela é esvaziada, uma panela cheia é posicionada do outro lado.
Os mancais da torre de panela, apesar de submetidos a altas forças e momentos de tombamento consideráveis, atingem vidas úteis superiores a 10 anos.
A torre de panela suporta as panelas e seu sistema hidráulico com braços rotativos permite que as panelas sejam erguidas e baixadas mantendo a posição horizontal. Células de carga do tipo extensômetro são incorporadas na torre para permitir monitoramento contínuo do peso das panelas. Motor CA de frequência variável é normalmente usado para o mecanismo de transmissão. A torre geralmente possui mecanismo de resposta a emergências para garantir a segurança dos operadores. Também costuma ter poço de visita para facilitar a manutenção. É normalmente equipada com manipulador de tampa de panela.
Cadinho (Tundish)
As principais funções do cadinho são servir como reservatório de aço entre a panela de vazamento e o molde e, no caso de máquinas de LC de múltiplos fios, distribuir o aço líquido nos diferentes moldes. O primeiro item é de especial importância durante a troca de panela. Além de ser um reservatório de aço líquido, o cadinho vem sendo cada vez mais utilizado como vaso de reação metalúrgica, visando melhorar o controle de limpeza, temperatura e composição do aço.
Cadinhos são geralmente de forma alongada e geometricamente simples. Existem muitos tipos e formatos. Um design comum para máquinas de LC de tarugos e blocos de múltiplos fios é o tipo calha (trough) com caixa de vazamento deslocada no ponto médio, enquanto para máquinas de LC de placas o cadinho é uma caixa curta ou em forma de tina. O jato de vazamento da panela é direcionado para baixo até uma posição no fundo do cadinho protegida com um tampão (pouring pad) resistente ao desgaste. Essa posição costuma ser o mais longe possível do bico do cadinho para minimizar turbulência. Em outras localidades, o cadinho é revestido com tijolos ou placas refratárias. Diques e barreiras (weirs and dams) são usados como dispositivos de controle de fluxo, que aumentam o tempo de residência e reduzem os efeitos prejudiciais da turbulência na superfície do aço líquido, nos jatos que entram no molde e em zonas mortas.
Bicos para proteção do jato de vazamento contra reoxidação entre panela e cadinho e entre cadinho e molde são usados hoje em quase todas as máquinas de LC, pelo menos na lingotagem de aços de alta qualidade. Tanto bicos controlados por haste (stopper rod) quanto comportas deslizantes (slide gates) de diversos designs são usados para controlar o fluxo de aço da panela para o cadinho e do cadinho para o molde. A superfície livre do aço líquido no cadinho é geralmente coberta com escória para evitar reoxidação e perdas de calor.
A taxa de vazamento do aço líquido é controlada pelo diâmetro do bico e pela pressão ferroestática (altura do aço líquido no cadinho) acima do bico. Diferentes diâmetros são selecionados dependendo da seção a ser lingotada e da velocidade de lingotamento requerida. Bicos controlados por haste são usados para lingotar placas e grandes seções quando se produzem aços desoxidados com alumínio. Nesta aplicação, a taxa de vazamento é controlada manual ou automaticamente pelo posicionamento da cabeça da haste em relação à abertura do bico. Anteriormente, bicos sobredimensionados eram usados para lingotar aços desoxidados com alumínio devido ao acúmulo de alumina, de modo que a haste podia ser erguida para compensar a redução da vazão.
Desenvolvimentos recentes em práticas de desoxidação, juntamente com o uso de borbulhamento de argônio através da haste e unidades de bico, minimizaram o problema de acúmulo de alumina. Outro desenvolvimento no controle do fluxo de aço líquido do cadinho é a aplicação de sistemas de comporta deslizante, semelhantes aos empregados nas panelas. Esses sistemas também permitem a troca de bicos durante o lingotamento, bem como a mudança de diâmetro do bico.
O carro de cadinho geralmente adota design semissuspenso e é montado na plataforma principal de operação. É geralmente acionado hidraulicamente e usado para suportar e transportar o cadinho para lingotamento ou aquecimento. Também incorpora mecanismo de pesagem para medição de peso, permitindo monitoramento contínuo do peso do aço líquido.
Molde
O molde é o coração da máquina de LC e a origem de muitos defeitos pode ser relacionada aos fenômenos que ocorrem no molde. Por isso, os fenômenos do molde e seu controle são de importância especial. A principal função do molde é estabelecer uma casca sólida com resistência suficiente para conter seu núcleo líquido ao entrar na zona de resfriamento secundário por spray. Elementos-chave do produto são: forma, espessura da casca, distribuição uniforme de temperatura da casca, qualidade interna e de superfície livre de defeitos, com porosidade mínima e poucas inclusões não metálicas.
O molde é uma estrutura de caixa aberta que contém um revestimento interno fabricado em liga de cobre, que serve como interface com o aço líquido sendo lingotado e fornece a forma desejada à seção lingotada. O revestimento é rigidamente conectado a uma estrutura externa de suporte de aço.
Moldes podem ser tubulares ou de placas e, dependendo do tipo de máquina de LC, podem ser retos ou curvos. Para maiores seções transversais do fio, como placas, moldes de placas são normalmente usados. O material do molde deve atender a muitos requisitos. Materiais de molde geralmente consistem de cobre e algumas ligas de cobre. Para evitar desgaste do material de cobre, os moldes são tipicamente revestidos com cromo ou outro material duro. O molde é resfriado por água e esse resfriamento é chamado de resfriamento primário. Para evitar ebulição ou formação de bolhas nos canais de água, o que torna o resfriamento instável, a velocidade da água nos canais deve ser suficientemente alta, mesmo até 10 m/s ou mais, e a temperatura da água não deve exceder 50 °C. Também é importante que a água seja limpa e que nenhum depósito seja aceito na superfície resfriada.
O aço encolhe à medida que solidifica e resfria. Como resultado, os moldes são normalmente cônicos ou multi-cônicos para compensar a contração do fio e garantir um bom contato entre o molde e a casca, assegurando assim uma transferência de calor boa e suave da casca para o molde. Para prevenir o alto atrito entre o molde e o aço, o molde oscila e o pó de lingotamento (ou óleo em alguns casos) é usado como lubrificante. O pó de lingotamento é muito eficaz para manter baixo o atrito do molde e alta a qualidade de superfície do fio. O pó é adicionado na superfície do aço manualmente ou usando alimentadores automáticos. É importante ter um banho estável de pó de lingotamento líquido no topo do nível do aço para garantir alimentação constante e suave do pó líquido na interface molde-aço.
Tipos de Design de Molde
Existem dois tipos de design de molde: (i) molde tubular, e (ii) molde de placas. Moldes tubulares convencionalmente consistem de um revestimento de cobre em uma peça, que geralmente tem paredes relativamente finas e é restrito a lingotadeiras de tarugos e blocos menores. Moldes de placas consistem de um revestimento de cobre de 4 peças fixado a placas de aço. Em alguns designs de moldes de placas, pares opostos de placas podem ser ajustados em posição para fornecer diferentes tamanhos de seção. Por exemplo, a largura da placa pode ser alterada pelo posicionamento das placas de face estreita, e a espessura da placa pode ser alterada pela substituição das placas de face estreita por outras de tamanho diferente. O molde de placas é inerentemente mais adaptável que a configuração fixa do molde tubular. Além de permitir mudanças de tamanho, também podem ser feitas alterações na conicidade do molde (para compensar diferentes características de contração de diferentes graus de aço), bem como facilidade de fabricação e recondicionamento.
Durante a operação de lingotamento, o revestimento de cobre é submetido a distorção (mudança nas dimensões internas do molde). Ela é causada principalmente por desgaste do molde e deformação do molde devido a tensões térmicas e mecânicas.
Controle de Transferência de Calor no Molde
O controle de transferência de calor no molde é realizado por um sistema de resfriamento a água por convecção forçada, normalmente projetado para acomodar as altas taxas de transferência de calor resultantes do processo de solidificação. Em geral, a água de resfriamento entra na base do molde, passa verticalmente através de uma série de canais de água paralelos localizados entre a parede externa do molde e uma camisa de contenção de aço, e sai no topo do molde. Os parâmetros primários de controle são: (i) o volume de água na temperatura, pressão e qualidade requeridas, e (ii) a velocidade de fluxo da água uniformemente através das passagens ao redor do perímetro do revestimento do molde.
Oscilação do Molde
A oscilação do molde é necessária para minimizar o atrito e a aderência da casca em solidificação, evitar rasgos na casca e vazamentos de aço líquido (breakouts), que podem causar estragos no equipamento e paradas de máquina devido a limpeza e reparos. O atrito entre a casca e o molde é reduzido através do uso de lubrificantes de molde, como óleos ou fundentes em pó. A oscilação é obtida hidraulicamente ou via cames ou alavancas acionados por motor, que suportam e reciprocam (ou oscilam) o molde.
Cames acionados por motor, que suportam e reciprocam o molde, são usados principalmente. Os ciclos de oscilação do molde são muitos e variados em relação a frequência, amplitude e padrão. Muitos sistemas de oscilação são projetados para que o ciclo possa ser alterado quando diferentes tamanhos de seção ou graus de aço são lingotados na mesma máquina. No entanto, há uma característica que foi adotada quase sem exceção, que aplica um "negative strip" (deslizamento negativo) à casca em solidificação. O "negative strip" é obtido projetando o "down stroke" (curso descendente) do ciclo de forma que o molde se mova mais rápido que a velocidade de extração da seção sendo lingotada. Nessas condições, tensões compressivas são desenvolvidas na casca em solidificação, o que tende a selar fissuras e porosidade superficiais, aumentando assim a resistência da casca. Durante o "up stroke" (curso ascendente), o molde retorna muito rapidamente à posição inicial e o ciclo é repetido. Assim, a forma do ciclo de oscilação é não simétrica em relação ao tempo.
Agitação Eletromagnética (EMS)
Sistemas de agitação eletromagnética (EMS) criam força eletromagnética, que atua em cada unidade de volume do aço e provocam um movimento de agitação no aço líquido. Um sistema EMS consiste em: (i) grupo de potência incluindo transformador e distribuidores de alta e baixa tensão, (ii) conversor de frequência, (iii) agitador (stirrer), (iv) monitor/controlador, e (v) sistema de água de resfriamento. A aplicação da técnica de agitação eletromagnética promove a formação de uma zona cristalina equiaxial no fio. Causa o refinamento da estrutura de solidificação, redução no teor de inclusões e melhoria na qualidade da superfície, subsuperfície e estrutura interna do produto lingotado.
Resfriamento Secundário
Tipicamente, o sistema de resfriamento secundário compreende uma série de zonas, cada uma responsável por um segmento de resfriamento controlado do fio em solidificação à medida que progride pela máquina. O meio pulverizado é água ou uma combinação de ar e água.
Três formas básicas de transferência de calor ocorrem nesta região:
- Radiação – É a forma predominante de transferência de calor nas regiões superiores da câmara de resfriamento secundário.
- Condução – À medida que o produto passa pelos rolos, o calor é transferido através da casca por condução e também através da espessura dos rolos, como resultado do contato associado. Esta forma segue a lei de Fourier. Também ocorre através dos rolos de contenção.
- Convecção – Este mecanismo ocorre por gotículas ou névoa de água pulverizada em movimento rápido a partir dos bicos de spray, penetrando a camada de vapor próxima à superfície do aço, que então evapora.
Especificamente, a transferência de calor do resfriamento secundário serve às seguintes funções:
- Aumentar e controlar a taxa de solidificação, e para algumas máquinas de LC atingir a solidificação completa nesta região
- Regulação da temperatura do fio via ajuste da intensidade da água de spray
- Resfriamento da contenção da máquina
Contenção do Fio (Strand Containment)
Nas máquinas de LC, o fio lingotado deve ser suportado por rolos e guiado do plano vertical para o horizontal. A região de contenção é parte integral da área de resfriamento secundário. Uma série de rolos de contenção contém o fio, estendendo-se através das faces opostas do fio. Rolos de contenção de aresta também podem ser necessários. O foco desta área é fornecer guiamento e contenção do fio até que a casca em solidificação seja auto-sustentável.
Para evitar compromissos na qualidade do produto de aço, deve-se dar cuidadosa consideração à minimização das tensões associadas ao arranjo dos rolos e ao desdobramento do fio. Assim, o layout dos rolos, incluindo espaçamento e diâmetros, é cuidadosamente selecionado para minimizar abaulamento entre rolos e tensões na interface líquido/sólido.
Para restringir deflexões, os rolos são suportados em vários mancais de rolamento. Esses mancais são submetidos a altas cargas, baixas velocidades, respingos de água e altas temperaturas. Os rolos são normalmente suportados em mancais de rolos esféricos e cilíndricos de diversos designs (abertos, vedados, não divididos ou divididos). Nos segmentos superiores, mancais de agulhas são geralmente usados.
O suporte do fio requer manter a forma do fio, pois o próprio fio é uma casca em solidificação contendo um núcleo líquido que possui forças de abaulamento ferroestáticas da pressão de cabeça relacionada à altura da máquina. A área de maior preocupação é alta na máquina. Aqui, a força de abaulamento é relativamente pequena, mas a casca é mais fina e em seu ponto mais fraco. Para compensar essa fraqueza inerente e evitar ruptura da casca e consequentes vazamentos de aço líquido, o diâmetro do rolo é pequeno com espaçamento apertado. Logo abaixo do molde, todas as quatro faces são tipicamente suportadas, com apenas as faces largas suportadas em regiões mais baixas da máquina.
Curvamento e Endireitamento
Tão importantes quanto a contenção e guiamento do fio do plano vertical para o horizontal são as forças de desdobramento e endireitamento. À medida que o desdobramento ocorre, o raio externo da casca sólida está sob tensão, enquanto o raio interno está sob compressão. A tensão resultante é determinada pelo raio do arco junto com as propriedades mecânicas do grau de aço sendo lingotado. Se a tensão ao longo do raio externo for excessiva, trincas podem ocorrer, afetando seriamente a qualidade do aço. Essas tensões são tipicamente minimizadas pela incorporação de um processo de desdobramento em múltiplos pontos, no qual os raios se tornam progressivamente maiores para endireitar gradualmente o produto no plano horizontal.
Barra Falsa (Dummy Bar)
Barras falsas são geralmente de diferentes tipos segundo seu design: (i) barras falsas rígidas, (ii) barras falsas com partes móveis rígidas e seções expansíveis (pneumáticas), e (iii) barras falsas com partes móveis (tipo corrente).
Barras falsas do tipo rígido são fáceis de operar e simples em design. Têm confiabilidade operacional. Barras falsas tipo corrente são usadas em qualquer tipo de máquina de LC. Dependendo da mobilidade das seções, as correntes de barras falsas podem ter seções rígidas ou expansíveis. Barras falsas com seções rígidas são equipadas com mecanismos hidráulicos de movimentação e fixação de rolos. Barras falsas com seções expansíveis são usadas com fixação de rolos por molas. Alguns operadores de LC preferem usar barras falsas rígidas para máquinas de LC de múltiplos fios do tipo radial, que permitem acelerar o processo de preparação do fio da máquina.
A barra falsa rígida é uma viga curva de mesma seção transversal a ser lingotada na máquina. A viga é curvada para corresponder ao raio de curvatura do eixo do processo da máquina. A alimentação da barra falsa rígida no molde é realizada para cima através do guia de rolos da máquina. Barras falsas rígidas são fáceis de fabricar e usar.
O design da cabeça de uma barra falsa baseia-se no método de alimentação, colocação no molde, instalação da vedação e resfriamento, bem como no método de conexão e separação da seção lingotada. O dispositivo para remoção e armazenamento de barras falsas é projetado para cada fio específico. Entrega e alimentação das barras falsas no molde, sua separação da seção lingotada e remoção após passagem pelos guias de rolos, e manutenção em posição não operacional são realizados por meio de máquinas especiais, frequentemente equipadas com mecanismos auxiliares especiais. Barras falsas podem ser alimentadas no molde de duas formas: para baixo e para cima.
Instalações Após a Seção de Curvamento e Endireitamento
Após o endireitamento, o fio é transportado em mesas de rolos para uma máquina de corte onde a seção é cortada no comprimento desejado. Existem dois tipos de máquinas de corte: (i) maçaricos oxicombustíveis e (ii) tesouras mecânicas. Maçaricos oxicombustíveis são empregados para grandes seções, como placas e blocos. Tarugos são cortados por maçaricos ou tesouras. Após o corte no comprimento desejado, o produto lingotado passa pelo sistema de identificação do produto, onde a identificação é marcada por punção ou pintura. Após isso, dependendo da forma ou grau, a seção de aço lingotado é colocada em armazenamento intermediário, ou carregada a quente no forno de reaquecimento para laminação a quente ou vendida como produto semiacabado. No caso de seções menores, o produto lingotado é transferido para leitos de resfriamento, que são predominantemente do tipo viga caminhante com viramento (turn over walking beam) para manter a retidão do produto.
Processo de manufatura
- Máquinas de Fresamento: Tipos, Funções e Aplicações na Fabricação CNC
- Máquina de Mandrilar Explicada: Tipos, Usos e Aplicações
- Máquina de Torneamento Monofuso EvoDeco e Linha Completa Tornos/Almac CNC
- Principais Características Que Definem Máquinas e Equipamentos Industriais
- Máquinas CNC Explicadas: Tipos, Componentes e Principais Vantagens
- Fundição de Bronze Explicada: Processo, Aplicações e Usos Industriais
- Máquinas de Chanfro Explicadas: Propósito, Aplicações e Principais Características
- Guia Especialista para Máquinas de Furação e Rosqueamento: Personalização e Versatilidade
- Entendendo Fresadoras: Tipos, Funções e Aplicações
- Fundição sob Pressão (Die Casting): Princípio de Funcionamento, Tipos e Aplicações Industriais