



Guia Completo do Lingotamento Contínuo de Aço: Processo, Equipamentos e Considerações Essenciais
Entendendo o Processo de Lingotamento Contínuo de Aço
O lingotamento contínuo (LC) de aço é um processo pelo qual o aço líquido é solidificado em um produto semiacabado (tarugo, bloco, blank de viga, redondo ou placa) para laminação subsequente nos laminadores. A operação básica de uma máquina de LC é converter aço líquido de uma dada composição em um fio de forma e tamanho desejados através de um grupo de operações como operação do molde, zona de resfriamento por spray, operação do endireitador, etc. Para um lingotamento contínuo bem-sucedido, é necessário entender o comportamento do processo sob diferentes condições para essas operações. O processo de lingotamento contínuo basicamente compreende as seguintes seções:
- Um cadinho (tundish), localizado acima do molde, para receber o aço líquido da panela de vazamento e alimentá-lo ao molde a uma taxa regulada.
- Uma zona de resfriamento primário consistindo de molde de cobre resfriado a água, através do qual o aço líquido é alimentado do cadinho para gerar uma casca externa de aço solidificada suficientemente forte para manter a forma do fio à medida que passa para a zona de resfriamento secundário.
- Uma zona de resfriamento secundário em associação com uma seção de contenção posicionada abaixo do molde, através da qual o fio de aço (aindamostly líquido) passa e é pulverizado com água ou uma mistura de água e ar (névoa de ar) para solidificação adicional do fio.
- Uma seção para desdobramento e endireitamento do fio de aço. Esta seção não existe em máquinas de lingotamento vertical reto.
- Uma seção de corte consistindo de maçaricos de corte ou tesouras mecânicas para o corte dos fios de aço solidificados nos comprimentos desejados para remoção.
- Uma mesa de saída para leitos de resfriamento ou diretamente para uma área de transferência de produto.
No processo de LC, o aço líquido flui da panela de vazamento, através de um cadinho para o molde. Geralmente é protegido da exposição ao ar por uma cobertura de escória sobre cada vaso (panela, cadinho e molde) e por tubos cerâmicos entre os vasos.
Início do Processo
Para iniciar o processo de lingotamento contínuo, uma barra falsa (dummy bar) (conectada a um sistema de extração mecânico externo) é inserida no molde e posicionada de forma que o topo da barra falsa feche o fundo do molde. O aço líquido é entregue em uma panela de vazamento ao piso de lingotamento, onde é vazado a uma taxa controlada no cadinho. O aço líquido flui através dos bicos no fundo do cadinho e preenche o molde. Quando o nível do aço líquido no molde atinge uma posição predeterminada, a extração da barra falsa é iniciada. Uma vez no molde, o aço líquido solidifica contra as paredes do molde de cobre resfriado a água, formando uma casca sólida. Rolos de acionamento mais abaixo na máquina de LC extraem continuamente a barra falsa do molde. A velocidade de extração da barra falsa é pré-ajustada com base na velocidade de lingotamento requerida ou na taxa de fluxo de aço líquido do cadinho. Quando a cabeça da barra falsa, que agora está presa à forma solidificada sendo lingotada, atinge uma certa posição no sistema de extração, ela é mecanicamente desconectada e a barra falsa é removida. A forma sólida lingotada continua através do sistema de extração até o equipamento de corte a uma taxa (velocidade de lingotamento) que corresponde ao fluxo de aço líquido entrante, de modo que o processo idealmente funcione em estado estacionário.
Solidificação e Comprimento Metalúrgico
A solidificação do aço líquido, que começou no molde resfriado a água, continua progressivamente à medida que o fio de aço se move através da máquina de LC. A solidificação começa no nível do menisco do aço líquido no molde, formando uma casca de aço em contato com as paredes do molde. A distância do nível do menisco até o ponto de solidificação completa dentro da máquina de LC é chamada de comprimento metalúrgico. O ponto de solidificação completa deve ocorrer naturalmente à frente do ponto de corte do fio e, em muitas máquinas de LC, está à frente do endireitador.
As condições de lingotamento são estabelecidas de forma que a resistência da casca de aço solidificado ao sair do molde seja suficiente para suportar a pressão ferroestática do aço líquido no molde. Para evitar a aderência da casca solidificada à parede do molde, este oscila na direção vertical. O atrito entre a casca de aço e o molde é minimizado pela introdução de lubrificantes de molde, como óleos ou fundentes que formam uma escória fluida.
Resfriamento Secundário e Contenção
Abaixo da saída do molde, a casca de aço em solidificação atua como um recipiente para suportar o aço líquido remanescente. Calor adicional é removido do fio nas zonas de resfriamento secundário, que consistem em uma série de sprays de água e névoa de ar. As vazões são rigorosamente controladas para obter taxas de resfriamento ótimas e manter a temperatura de superfície até que o núcleo líquido esteja sólido. Unidades de rolos de suporte são fornecidas para conter o fio, evitar movimento transversal e prevenir abaulamento da casca quente em solidificação pela pressão ferroestática interna. O sistema de resfriamento e contenção do fio é projetado, assim como o molde, para prevenir defeitos externos e internos na seção lingotada e garantir a qualidade requerida do produto de aço.
A área de resfriamento secundário e contenção é seguida, em certos tipos de máquina, por uma unidade de curvamento e um endireitador, presente em todas as máquinas.
Após o endireitamento, a seção lingotada é cortada no comprimento desejado, seja por maçaricos ou tesouras. Os comprimentos de corte a quente são então transportados por uma mesa de rolos de saída para leitos de resfriamento ou agrupados e transferidos diretamente para operações subsequentes de laminação.
Requisitos do Aço Líquido
Controle de Temperatura
O controle de temperatura é crítico para o processo de LC. Geralmente, o aço líquido para lingotamento contínuo deve ser vazado a uma temperatura de vazamento mais alta. A temperatura de vazamento é mais alta, pois deve compensar as perdas de calor associadas ao tempo de transferência aumentado para a máquina de LC. A temperatura para o lingotamento contínuo também deve ser mantida dentro de limites mais estreitos. Se a temperatura for muito alta, geralmente ocorre vazamento (breakout); se for muito baixa, ocorre solidificação prematura do aço líquido nos bicos do cadinho. A temperatura de lingotamento também pode afetar a estrutura de cristalização do aço lingotado. Estruturas ótimas são normalmente obtidas com baixos superaquecimentos que precisam ser uniformes durante todo o processo de lingotamento. A prática comum geralmente usada para atingir a temperatura uniforme é agitar o aço líquido na panela de vazamento pela injeção de uma pequena quantidade de argônio no aço líquido.
Desoxidação
O aço líquido para lingotamento contínuo também deve ser totalmente desoxidado (morto) para prevenir a formação de sopros ou microfuros (pinholes) na superfície ou próximo à superfície do aço lingotado. Esses sopros ou microfuros geralmente resultam em costuras no processo de laminação subsequente. Normalmente, duas práticas são usadas para desoxidação do aço líquido, dependendo do grau de aço produzido e das aplicações do produto. Estas são: (i) desoxidação com silício com pequena adição de alumínio para aços de grão grosso, e (ii) desoxidação com alumínio para aços de grão fino. Aços desoxidados com silício são mais fáceis de lingotar que aços desoxidados com alumínio. Isso ocorre porque depósitos de alumina no bico do cadinho, que causam entupimento do bico, são evitados.
Aplicação do Cadinho (Tundish)
No processo de LC, o aço líquido é transferido primeiro de uma panela para o cadinho. Então, o aço líquido é distribuído em diferentes fios de moldes, através de um bico para cada fio. O cadinho é essencialmente uma caixa retangular com bicos localizados ao longo do fundo. O seguinte é possível graças ao cadinho:
- Alcançar estabilidade dos jatos de aço líquido entrando no molde de lingotamento e, por sua vez, atingir uma velocidade de lingotamento constante.
- Lingotar uma sequência de cargas (heats).
- Trocar a panela de vazamento vazia por uma cheia sem interromper o fluxo de aço líquido nos moldes.
- Fazer um grau misto com aço de dois graus diferentes de duas cargas diferentes, se necessário.
- Proporcionar possibilidade de evitar inclusões e escória de entrarem no cadinho e, assim, escorregarem para o molde.
Cadinhos são normalmente pré-aquecidos antes do lingotamento para minimizar perdas de calor do aço líquido durante os estágios iniciais do lingotamento e, assim, evitar solidificação do metal, particularmente nas áreas críticas dos bicos. Tampas de cadinho também são usadas para reduzir perdas de calor por radiação durante toda a operação de lingotamento.
Proteção do Jato de Aço Líquido (Shrouding)
Durante o lingotamento a jato livre (open stream casting), o aço líquido flui diretamente, através do ar, da panela de vazamento para o cadinho ou do cadinho para o molde. Nessas condições, o jato de aço líquido desprotegido capta oxigênio (e algum nitrogênio) do ar e inclusões prejudiciais são formadas no aço líquido. Essas inclusões são transferidas para o molde de lingotamento, onde são retidas dentro da seção lingotada ou flutuam para a superfície do aço líquido. As presentes na superfície do aço líquido são posteriormente aprisionadas na casca em solidificação e resultam em defeitos de superfície ou rompimento da casca abaixo do molde. Além da formação direta de inclusões no jato de aço exposto, o ar arrastado no jato também pode reagir com o aço líquido tanto no molde quanto no cadinho.
Para evitar esses problemas, normalmente a operação de LC é realizada empregando jato de aço líquido protegido (shrouded). Ênfase é geralmente colocada na proteção do jato entre o cadinho e o molde devido à gravidade do problema. No entanto, a proteção do jato entre panela e cadinho é agora amplamente usada, especialmente no caso de lingotamento de aços desoxidados com alumínio, onde a prevenção de inclusões de alumina é de suma importância. Existem dois tipos básicos de proteção com grande número de variações e combinações: (i) proteção a gás, e (ii) proteção por tubo cerâmico.
Proteção a Gás
No caso de proteção a gás, nitrogênio ou argônio é usado como gás de proteção.
Proteção por Tubo Cerâmico
Tubos cerâmicos são normalmente usados para lingotamento de aço desoxidado com alumínio. São usados tanto entre a panela de vazamento e o cadinho, quanto entre o cadinho e o molde. Uma extremidade do tubo é fixada à panela (ou cadinho) com a outra extremidade imersa no aço quando o cadinho ou molde está sendo preenchido com aço líquido. Tubos cerâmicos são geralmente feitos de sílica fundida ou grafite-alumina.
O design mecânico do tubo cerâmico é importante, especialmente na extremidade de saída imersa no aço líquido. Um tipo é o design de passagem reta. Outro tipo, geralmente usado no molde, tem design multiponto (aberturas), como um tubo bifurcado com o fundo fechado e duas aberturas laterais próximas ao fundo. Este tipo de proteção evita a penetração profunda do jato de vazamento no molde e modifica o padrão de fluxo no molde. Assim, as inclusões no jato de vazamento não são aprisionadas na seção em solidificação, mas sobem para a superfície do aço líquido e são removidas com a escória formada pelo pó de lingotamento.
Controle do Fluxo de Aço Líquido
Alguns dos fenômenos importantes que regem o processo de lingotamento contínuo e determinam a qualidade do aço lingotado são descritos aqui. O aço líquido flui para o molde através das aberturas no bico de imersão submersa (SEN - Submerged Entry Nozzle), que geralmente é bifurcado. As altas velocidades produzem números de Reynolds excedendo 100.000 e comportamento totalmente turbulento. Gás argônio também é geralmente injetado no bico para prevenir entupimento. As bolhas resultantes fornecem flutuabilidade que afeta significativamente o padrão de fluxo no bico e no molde. Essas bolhas também coletam inclusões e podem ficar aprisionadas na casca de aço em solidificação, levando a defeitos superficiais graves no produto de aço lingotado.
Geralmente, o jato de aço líquido saindo do bico flui através do molde e impinge contra a casca de aço em solidificação na face estreita. O jato carrega superaquecimento, que pode erodir a casca onde incide em regiões localmente finas. No caso extremo, essa erosão pode causar um vazamento (breakout), onde o aço líquido estoura através da casca.
Geralmente, o jato de aço líquido impingindo na face estreita divide-se para fluir para cima em direção à superfície livre superior e para baixo em direção ao interior do fio. Zonas de recirculação de fluxo são formadas acima e abaixo de cada jato. Este padrão de fluxo muda radicalmente com o aumento da taxa de injeção de argônio ou com a aplicação de forças eletromagnéticas, que podem frear ou agitar o líquido. O padrão de fluxo pode flutuar com o tempo, levando a defeitos, por isso o comportamento transitório é importante.
O fluxo líquido ao longo da superfície livre superior do molde é muito importante para a qualidade do aço lingotado. A velocidade horizontal ao longo da interface induz fluxo e controla a transferência de calor nas camadas líquida e sólida de fundente, que flutuam na interface livre superior. Cobertura inadequada de fundente líquido leva a solidificação inicial não uniforme e uma variedade de defeitos superficiais.
Se a velocidade horizontal da superfície for muito grande, o fluxo de cisalhamento e possíveis vórtices associados podem arrastar fundente líquido para o aço. Este fenômeno depende muito da tensão superficial dependente da composição da interface e da possível presença de bolhas de gás, que se acumulam na interface e podem até criar espuma. Os glóbulos de fundente então circulam com o fluxo de aço e podem posteriormente ser aprisionados na casca de aço em solidificação mais abaixo na máquina de LC, formando inclusões sólidas internas.
O aço líquido contém inclusões sólidas, como alumina. Estas partículas têm várias formas e tamanhos e movem-se através do campo de fluxo enquanto colidem para formar aglomerados maiores e podem se fixar a bolhas. Elas ou circulam até o fundente do molde na superfície superior, ou são aprisionadas na casca em solidificação para formar defeitos internos fragilizantes no aço lingotado final.
Pó de lingotamento é adicionado à superfície superior para fornecer isolamento térmico e químico para o aço líquido. Este pó à base de óxido sinteriza e derrete na camada líquida superior que flutua na interface livre superior do aço. A taxa de fusão do pó e a capacidade do fundente derretido de fluir e absorver inclusões prejudiciais de alumina do aço dependem de sua composição. É governado pela termodinâmica dependente do tempo. Parte do fundente líquido ressolidifica contra a parede fria do molde, criando uma borda de fundente sólido que inibe a transferência de calor no menisco. Outro fundente é consumido no vão entre a casca de aço e o molde pelo movimento descendente da casca, onde incentiva transferência de calor uniforme e ajuda a prevenir aderência.
A oscilação periódica do molde é necessária para prevenir a aderência da casca em solidificação às paredes do molde e incentivar a infiltração uniforme do fundente do molde no vão. Esta oscilação afeta as flutuações de nível e defeitos associados. Também cria depressões periódicas na superfície da casca (chamadas marcas de oscilação), que afetam a transferência de calor e atuam como sítios de iniciação de trincas.
Molde e Transferência de Calor
A função primária do sistema de molde é conter e iniciar a solidificação do aço líquido para atingir os seguintes objetivos:
- Forma do produto lingotado (configuração geral e espessura da casca)
- Distribuição de temperatura
- Qualidade interna e de superfície. Isso inclui estrutura de lingotamento, uniformidade química junto com ausência de trincas, porosidade e inclusões não metálicas.
Uma das características mais importantes do molde é sua capacidade de transferência de calor. Um molde é basicamente uma estrutura de caixa que contém um revestimento interno fabricado de uma liga de cobre que serve como interface com o aço líquido sendo lingotado. Existem pequenas passagens de água entre o revestimento interno e a estrutura de suporte do molde para a água de resfriamento que absorve calor do aço líquido em solidificação em contato com o revestimento. A lubrificação do molde permite melhor transferência de calor na parte superior do molde. Mais um fator que influencia a transferência de calor nesta superfície do molde é a conicidade do molde. Esta tende a aumentar a transferência de calor porque opõe a formação de gap de ar entre a casca de aço e a superfície do molde.
Além da capacidade de transferência de calor, a resistência a alta temperatura e a resistência contra desgaste e deformação do molde também são muito importantes. Embora o material de construção do revestimento interno seja geralmente cobre laminado a frio de alta pureza, cobre com pequenas quantidades de prata é comumente usado para obter maior resistência a temperatura elevada. A superfície de trabalho do revestimento é frequentemente revestida com cromo ou níquel para fornecer uma superfície de trabalho mais dura e também evitar captação de cobre na superfície do fio lingotado.
Resfriamento Secundário, Contenção do Fio e Extração
Nas máquinas de LC recentes, resfriamento secundário, contenção do fio e extração formam um sistema estreitamente integrado e interligado que também inclui curvamento e endireitamento do fio. Nos designs anteriores de máquinas de LC, havia uma maior separação funcional e física dos componentes desta parte da operação de lingotamento.
O sistema de resfriamento secundário, contenção e extração estende-se da base do molde através da solidificação completa do fio até as operações de corte. O sistema é capaz de produzir uma seção lingotada que tem a forma adequada junto com qualidade interna e de superfície. Para atingir isso, a seção em solidificação saindo do molde é resfriada em uma série de zonas de spray e contida e extraída por uma série de conjuntos de rolos até que a seção lingotada solidificada atinja a máquina de corte e a mesa de rolos horizontal.
O sistema de resfriamento secundário é geralmente dividido em um número de zonas para controlar a taxa de resfriamento à medida que o fio lingotado progride pela máquina de LC. Este sistema normalmente consiste de sprays de água ou sprays de névoa ar-água direcionados à superfície do fio através de aberturas entre os rolos de contenção.
Principais Funções de Transferência de Calor do Resfriamento Secundário
- A quantidade requerida de água para atingir a solidificação completa sob as restrições da operação de LC, como grau de aço e velocidade de lingotamento, etc.
- O sistema tem a capacidade de regular as condições térmicas do fio desde abaixo do molde até a operação de corte, como temperatura de superfície do fio e gradientes térmicos no fio.
- Funções auxiliares como resfriamento dos rolos de contenção.
É essencial que tanto os níveis de temperatura quanto os gradientes térmicos sejam controlados no fio de aço para evitar a ocorrência de defeitos superficiais e internos, como forma imprópria e trincas. Em alta temperatura, as propriedades de resistência da casca de aço têm um papel crítico em sua capacidade de suportar as forças externas e internas impostas pela operação de LC. As forças primárias são aquelas exercidas pela pressão ferroestática do núcleo líquido e pela tração da operação de extração. Em particular, a ductilidade do aço próximo à temperatura de solidus é baixa e a casca de aço é propensa à formação de trincas. É importante controlar gradientes de temperatura porque tensões térmicas podem ser causadas que excedem a resistência do aço, resultando em trincas. Tensões térmicas excessivas resultam de mudanças na taxa de extração de calor por super-resfriamento ou sub-resfriamento. Condições de sub-resfriamento podem ocorrer por reaquecimento, produzido quando o resfriamento por spray é terminado inadequadamente e o fio reaquece por transferência de calor do interior com aumento de temperatura antes de decair por transferência de calor por radiação para o ambiente. Nessas condições, tensões excessivas e trincas podem resultar. O efeito pode ser reduzido estendendo e variando a operação de resfriamento por spray de água para fornecer uma transição suave com a área de resfriamento por radiação.
Portanto, durante o design do sistema de resfriamento secundário, as condições térmicas ao longo do fio devem ser estabelecidas, que satisfaçam a integridade e qualidade do aço lingotado. Por exemplo, as temperaturas de superfície ao longo do fio são especificadas. Elas estão normalmente na faixa de 1200 °C a 700 °C. Baseado nesta informação, as taxas de resfriamento ao longo do fio são determinadas a partir de equações de transferência de calor. Parâmetros importantes nestes cálculos incluem o coeficiente de convecção dos sprays de água e a quantidade de água por unidade de área de contato superficial (fluxo de água). O tipo e número de bicos de spray, posição do bico em relação à superfície do fio de aço, e pressão da água são selecionados para fornecer o fluxo de água e distribuição requeridos através das zonas de resfriamento secundário. Múltiplos bicos são normalmente usados em cada nível ao longo do fio de aço, com padrão sobreposto.
Geralmente, uma série de zonas de resfriamento é estabelecida ao longo do fio, cada uma com as mesmas configurações de bicos e características de transferência de calor. O fluxo de água em zonas sucessivas diminui, pois as taxas de resfriamento requeridas diminuem ao longo do comprimento do fio.
Durante a operação de LC, mudanças no fluxo de água são feitas para compensar mudanças nas condições de lingotamento, como velocidade de lingotamento, temperatura de superfície do fio, temperatura da água de resfriamento e grau de aço.
O sistema de água de spray é normalmente um sistema de recirculação.
Contenção Mecânica e Extração do Fio
O fio de aço é contido por uma série de rolos de retenção que se estendem através de suas duas faces opostas das seções lingotadas em direção horizontal. Rolos de aresta também podem ser posicionados através do outro par de faces em direção perpendicular à direção de lingotamento para aumentar ainda mais a contenção. O equipamento mecânico de contenção e extração do fio forma parte integral do sistema de resfriamento secundário. As funções básicas deste equipamento são: (i) suportar e guiar o fio da saída do molde até as operações de corte do fio, e (ii) acionar o fio a uma velocidade controlada através da máquina de LC. O objetivo final em ambas as funções é minimizar o estresse e tensões mecânicas incorridas durante o processo de LC.
O suporte do fio envolve a restrição da forma de aço em solidificação que consiste em uma casca sólida com núcleo líquido. A pressão ferroestática, criada pela altura do aço líquido presente, tende a abaulhar o aço, especialmente nos níveis superiores logo abaixo do molde, onde a espessura da casca solidificada é pequena. Abaulamento neste local pode causar defeitos no aço lingotado, como trincas internas, ruptura da casca e vazamento (breakout). O abaulamento é controlado por um espaçamento apropriado de rolos, que é normalmente muito próximo logo abaixo do molde. O espaçamento dos rolos aumenta progressivamente nos níveis mais baixos da máquina de LC à medida que a espessura da casca aumenta. Todas as quatro faces do fio lingotado são geralmente suportadas abaixo do molde e normalmente duas faces são suportadas nos níveis mais baixos. Além da pressão ferroestática e espessura da casca, o espaçamento dos rolos também é baseado na temperatura de superfície do fio e no grau de aço lingotado.
Além de conter o fio, a série de rolos que guia o fio através de um arco prescrito do vertical para o horizontal deve ser forte o suficiente para suportar as forças de reação do curvamento. Durante o curvamento, o raio externo da casca de aço sólido está em tensão enquanto o raio interno está em compressão. A tensão resultante, que é função do raio do arco e da resistência do grau de aço particular sendo lingotado, pode ser crítica. Tensão excessiva no raio externo resulta em falha do aço e trincas superficiais. Para minimizar a ocorrência de defeitos superficiais, mas, ao mesmo tempo, manter um raio de arco efetivo mínimo, o curvamento de três pontos (triple point bending) é atualmente adotado (três arcos, com raios progressivamente menores).
Um endireitador multi-rolos é geralmente instalado após a conclusão do curvamento. Este endireitador endireita o fio lingotado e completa a transição do plano vertical para o horizontal. Durante o endireitamento, o fio é desdobrado, o que inverte as forças de tensão e compressão nas faces horizontais do fio.
O fio é puxado através das diferentes partes da máquina de LC por rolos de acionamento (drive rolls) que são normalmente localizados nas seções de rolos vertical, curva e horizontal. Este sistema de múltiplos rolos de acionamento é projetado para produzir forças de compressão na superfície do fio para melhorar a qualidade da superfície. O objetivo é empurrar o fio através da máquina de LC, em oposição a puxar o fio com as tensões de tração associadas que tendem a causar defeitos superficiais. Além disso, o uso de múltiplos conjuntos de rolos de acionamento distribui a força de tração requerida ao longo do comprimento do fio lingotado e, como resultado, reduz os efeitos prejudiciais das forças de tração. O posicionamento adequado dos rolos de acionamento também pode reduzir tensões adversas de curvamento e endireitamento exercendo uma força de compressão compensatória (colocando rolos de acionamento antes de um conjunto de rolos de curvamento). Em todos os casos, a pressão exercida pelos rolos de acionamento para segurar o fio não deve ser excessiva. Pressão excessiva pode deformar a forma da seção sendo lingotada.
Após o endireitamento, o fio lingotado é transportado em mesas de rolos para a máquina de corte onde a seção é cortada no comprimento desejado. Existem dois tipos de máquinas de corte: (i) maçaricos oxicombustíveis, e (ii) tesouras mecânicas. Maçaricos oxicombustíveis são geralmente usados para grandes seções, como placas e blocos. Seções menores, como tarugos, são cortadas por maçaricos ou tesouras. O produto de aço lingotado é então agrupado ou transportado diretamente para os laminadores ou para os leitos de resfriamento, que são principalmente do tipo viga caminhante (walking beam) para manter a retidão do aço lingotado.
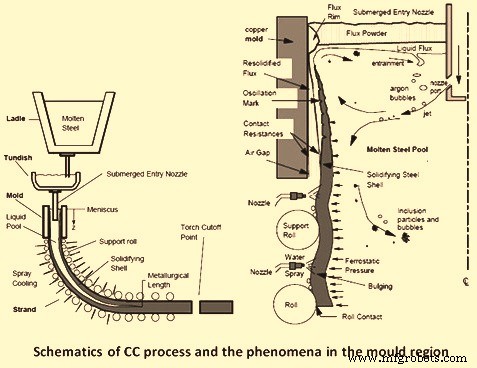
O esquema do processo de LC e os fenômenos na região do molde são mostrados na Fig. 1.
Processo de manufatura
- Fabricação Especializada de Eixos: Processos de Precisão e Soluções Personalizadas
- Processo de Fundição: Das Origens Antigas à Manufatura Moderna
- Passos Essenciais do Processo de Fundição: 4 Fases Principais Explicadas
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Fundição por Investimento de Aço Inoxidável de Precisão: Produção Avançada de Peças Complexas
- Melhoria Contínua Baseada em Dados: Alimentando a Excelência Operacional
- Dominando a Formação de Casca na Fundição de Precisão: Guia para Precisão e Qualidade
- Dominando a Fundição de Precisão em Aço Inoxidável: Precisão, Durabilidade e Aplicações Industriais
- Dominando o Processo de Cisalhamento: Técnicas e Melhores Práticas
- Processo de Fundição em Areia: Etapas, Tipos de Areia, Ferramentas e Boas Práticas