



Automação na Produção de Aço: Aumentando Eficiência e Sustentabilidade
O aço é uma liga de ferro geralmente contendo menos de 1% de carbono. Devido às suas propriedades versáteis e possibilidades de reciclagem, o aço é o material básico para o desenvolvimento sustentado na sociedade industrial moderna. Ele fornece uma ampla gama de usos em quase todos os setores importantes da indústria, como fabricação de aparelhos e máquinas, construção de pontes e edifícios, engenharia de energia e ambiental, e indústrias automotiva e de transporte.
O aço é e continuará sendo o material de engenharia e construção mais importante na era moderna. A indústria siderúrgica é um setor industrial muito dinâmico. Passos contínuos estão em andamento no sentido de aumentar a eficiência de recursos e energia, reduzir emissões e proporcionar ambientes de trabalho seguros e saudáveis. Para alcançar isso, a indústria siderúrgica deve se destacar no ambiente atual, que é um ambiente de negócios altamente dinâmico e interativo. Condições de mercado, novos requisitos de produto, custos de matéria-prima e gestão de processos, etc., todos afetam o desempenho da indústria siderúrgica.
A indústria siderúrgica é uma importante força motriz da economia e, portanto, deve ser administrada eficientemente. Além disso, precisa de investimentos pesados e, portanto, é essencial que opere economicamente para se manter saudável. Seus produtos são indispensáveis para outras indústrias, como automotiva e construção. Qualidade, confiabilidade e eficiência econômica na produção de produtos de aço só podem ser garantidas por meio de instalações de fabricação automatizadas.
Os processos da indústria siderúrgica são altamente intensivos em energia e compreendem muitas operações unitárias complexas. Minério de ferro e carvão precisam de pré-processamento antes de serem alimentados em um reator, e metais líquidos de diferentes reatores precisam ser manuseados com cuidado. Além disso, o aço líquido deve ser convertido em forma sólida e depois laminado em produtos acabados. Cada uma dessas operações tem participação na qualidade do aço produzido e também precisa de monitoramento constante. Existem muitos sistemas disponíveis para monitorar e controlar cada operação unitária. Os sistemas de controle de processo na indústria siderúrgica variam desde controle manual até controles totalmente automatizados.
Tecnologias Básicas e Avançadas
Os processos na indústria siderúrgica precisam ser equipados com dois tipos de tecnologias: (i) tecnologias básicas, e (ii) tecnologias avançadas.
Tecnologias básicas são aquelas tecnologias que são fundamentais para os processos de produção. São geralmente as tecnologias tradicionais desenvolvidas com base em princípios científicos. São aquelas tecnologias que são necessárias para a produção do produto na produtividade e nível de eficiência necessários com baixo consumo específico de materiais de entrada. Tecnologias básicas normalmente consistem em tecnologias químicas, mecânicas, metalúrgicas ou de produção.
As tecnologias avançadas de manufatura de hoje usam as seguintes cinco ferramentas tecnológicas que têm o maior potencial para influenciar a qualidade dos produtos, além de influenciar a melhoria na produtividade e eficiência do processo:
- Automação – Uma nova geração de sistemas de automação é usada no processo de produção, que vincula o processo de fabricação com sistemas de controle remoto frequentemente através de tecnologia da informação. Estes novos sistemas de automação são equipados com sensores de contato ou não-contato remotos e interfaces padronizadas, e, em alguns casos, eliminam totalmente a interferência humana. Isso ajuda a eliminar as deficiências de qualidade nos produtos introduzidas por erros humanos. A automação também permite a fabricação do produto com melhores precisões e tolerâncias apertadas de forma custo-efetiva.
- Engenharia computacional integrada de materiais – Esta ferramenta cria modelos computacionais para simular as propriedades dos produtos. Ao equipar os processos de produção com esses modelos, não apenas ajuda na produção de produtos que atendem aos requisitos de especificação, mas também reduz as taxas de rejeição de produtos. Esta ferramenta ajuda a estabilização do processo muito rapidamente durante o início do processo de fabricação. Também reduz a carga de testes do produto após sua fabricação. Isso também ajuda o processo a produzir produtos de forma melhor, mais rápida e mais barata.
- Manufatura digital – A digitalização dos controles durante o processo de fabricação ajuda a identificar e corrigir automaticamente as falhas nos produtos durante cada etapa do processo de produção. Isso, por sua vez, melhora as taxas de aceitação do produto.
- Internet industrial e automação flexível – Com a ajuda de tal automação, o hardware de processo pode ser interligado para que equipamentos e máquinas possam se comunicar uns com os outros e ajustar automaticamente a qualidade do produto com base nos dados gerados por sensores.
- Processo de manufatura aditiva – Esta é uma ferramenta muito avançada que cria objetos tridimensionais baseados em modelos digitais depositando sucessivamente camadas finas de materiais. O uso desta ferramenta elimina totalmente a produção de produtos que estão fora das tolerâncias dimensionais.
A automação, embora seja parte das tecnologias avançadas, frequentemente os termos tecnologias avançadas e automação são usados indistintamente. Neste artigo, ambos os termos também são usados indistintamente.
As tecnologias avançadas de manufatura ajudam a atender a várias necessidades da indústria siderúrgica. Estas novas tecnologias de processo aumentam a produtividade e a capacidade de resposta aos clientes, tornando possível para as usinas siderúrgicas modificar e ajustar rapidamente e facilmente os processos de produção de acordo com os requisitos dos clientes. Como resultado, as usinas siderúrgicas podem gerar uma maior diversidade de produtos a partir dos processos de produção. Estas tecnologias avançadas combinam a eficiência da produção em massa com a manufatura personalizada com produtos feitos especificamente para atender às necessidades dos clientes. Isso é um tanto difícil e, muitas vezes, proibitivamente caro de fazer ao usar tecnologias convencionais durante os processos de fabricação.
A aplicação de tecnologias avançadas às tecnologias básicas nos processos de fabricação é uma tendência recente. As aplicações de tecnologia avançada de manufatura têm um grande impacto na qualidade do produto. Avanços rápidos em tecnologia da informação, sensores e nano-materiais estão dramaticamente não apenas baixando os custos dos processos de manufatura de ponta, mas também melhorando seu desempenho de forma significativa com relação à qualidade dos produtos. Lentamente, mas seguramente, a digitalização começou a permear todos os aspectos dos processos de produção, da engenharia à gestão da cadeia de suprimentos ao chão de fábrica, o que está tornando os sistemas de produção mais inteligentes, altamente conectados e mais orientados à qualidade do produto. Isso está ajudando a indústria siderúrgica não apenas a melhorar a produtividade, mas também a se tornar mais responsiva às necessidades cambiantes dos clientes.
A palavra 'Automação' é derivada das palavras gregas "Auto" (próprio) e "Matos" (movimento). Automação, portanto, é o mecanismo para sistemas que "se movem por si mesmos". No entanto, além deste sentido original da palavra, sistemas automatizados também alcançam desempenho significativamente superior ao que é possível com sistemas manuais, em termos de potência, precisão e velocidade de operação. Portanto, automação é normalmente referida como a substituição total ou parcial de uma função anteriormente realizada pelo operador humano.
Historicamente, a automação provou ser uma maneira eficiente de alcançar produção custo-efetiva na manufatura, bem como na indústria de processos, como a indústria siderúrgica. Em geral, a automação também aliviou os humanos de tarefas pesadas, perigosas, complexas, entediantes e demoradas. A automação também foi extensiva não apenas no processo de produção real da indústria siderúrgica, mas também em tarefas de apoio (ex.: manuseio de materiais, transporte e armazenamento, etc.). Além disso, a automação pode fornecer soluções em situações altamente críticas em termos de tempo, nas quais há tempo insuficiente para um operador humano responder e tomar ação apropriada ou em outros tipos de situações onde o ser humano se prova insuficiente em um ou mais aspectos.
Automação é definida como um conjunto de tecnologias que resulta na operação de máquinas e sistemas sem intervenção humana significativa e alcança desempenho superior à operação manual.
A automação consiste em tecnologias eletromecânicas (computadores) aplicadas aos sistemas de processo para o propósito de controle dos processos de produção para aliviar ou substituir um operador humano. Esta definição é ampla na intenção da automação, mas focada em sua forma – computadores. Computadores compõem a geração atual de sistemas de controle e serão cada vez mais confiados no futuro para realizar processamento automático de dados e fornecer aos operadores informações cruciais para a tomada de decisão efetiva.
Sistemas de automação usam instrumentos de campo e sensores para a coleta de dados e sua transmissão à unidade de processamento, que após análise dos dados envia sinais aos equipamentos de controle para o propósito de controlar parâmetros de processo de modo que estes parâmetros sejam mantidos dentro dos limites aceitáveis.
Objetivos da automação incluem aumento na confiabilidade e disponibilidade operacional das linhas de produção. De fato, a automação é aplicada a sistemas homem-máquina (humano-computador) para vários propósitos, que incluem: (i) desempenho melhorado, (ii) segurança operacional aprimorada, e (iii) aumento da economia de força de trabalho. O desempenho do sistema pode ser melhorado alocando a um computador funções que os humanos não podem realizar devido a limitações inerentes em capacidades físicas e mentais. Por exemplo, processos dinâmicos demasiado complexos para operadores humanos responderem manualmente precisam ser realizados através do uso de automação. O desempenho do sistema também pode ser melhorado alocando a um computador funções que operadores humanos podem realizar, mas são mal adaptados ou que causam alta carga de trabalho e níveis de estresse.
O papel do sistema de automação na indústria siderúrgica inclui o funcionamento suave, preciso e estável dos processos de produção, basicamente empregado para produzir produtos de aço acabados a partir de materiais brutos/semi-acabados usando energia, mão de obra, equipamentos e infraestrutura. Como a indústria siderúrgica é essencialmente uma "atividade econômica sistemática", o objetivo fundamental da indústria é obter lucro, que pode ser maximizado produzindo produtos de qualidade em maiores volumes com menor custo e tempo de produção, e, portanto, a implantação de sistema de automação na indústria siderúrgica torna-se essencial.
Vantagens da automação incluem: (i) controle do processo de produção, (ii) melhoria no processo de fabricação, especialmente tornando o processo mais estável ao garantir facilidade de operação, (iii) melhoria na produtividade, (iv) redução no ciclo de produção da matéria-prima ao produto, (v) redução no consumo específico de materiais e energia, (vi) melhoria na qualidade do produto, (vii) redução no custo de produção, (viii) melhoria na saúde dos equipamentos, (ix) gestão ambiental, e (x) segurança de operadores e equipamentos. A segurança operacional de sistemas tecnologicamente avançados, muito comuns na indústria siderúrgica moderna, pode ser aprimorada através da automação, que visa remover erros humanos dos sistemas substituindo operadores por máquinas virtualmente infalíveis. A automação resulta em aumento da capacidade e produtividade humana, e redução da carga de trabalho e fadiga do operador.
Desvantagens do uso de automação na indústria siderúrgica incluem: (i) baixa satisfação no trabalho do operador, (ii) falha do operador em atender a eventos críticos do sistema (vigilância), (iii) confiança excessiva do operador nos sistemas automatizados (complacência), (iv) baixa proficiência dos operadores em caso de emergências que requerem assumir o controle manual (degradação de habilidade), e (v) perda de consciência situacional do operador. De fato, a gestão de algumas usinas siderúrgicas vê a automação como redução do papel do operador a um apertador de botões, retirando dele o uso de seu conhecimento e experiência no controle dos processos. Esta armadilha do funcionamento passivo do operador sob automação causa nos operadores: (i) falta de vigilância, (ii) complacência, e (iii) perdas em termos de (habilidades manuais) e consciência situacional.
Apesar dos avanços tecnológicos para desenvolver processos de produção automatizados que podem realizar funções mais eficientemente, confiavelmente, precisamente ou a menor custo que operadores humanos na indústria siderúrgica, a automação ainda não substituiu humanos nos processos de produção. Em termos leigos, no entanto, é fácil pensar em sistemas automatizados como não incluindo humanos. No entanto, a maioria desses sistemas "não tripulados", como operações automáticas de montagem de placas de circuito, envolvem operadores humanos em papéis de supervisão ou monitoramento.
O controle de supervisão que o humano como supervisor pode ser visto como uma ou mais das cinco funções genéricas e interconectadas. Estas funções são as seguintes:
- A primeira função do supervisor é planejar o que precisa ser feito durante algum período antes de qualquer automação ser ligada.
- A segunda função é ensinar (ex.: instruir, comandar, programar) o sistema automatizado com o que ele precisa saber para realizar sua função designada para aquele período.
- A terceira função é ligar a automação e monitorar a ação automática e detectar quaisquer desvios ou falhas.
- A quarta função do supervisor é intervir na ação automática, se necessário, e decidir sobre ajustes necessários à automação.
- A quinta e última função é avaliar o desempenho e aprender com a experiência observada.
Com a automação, a função que é atribuída a um operador é a de monitor do sistema. Ele é requerido a escanear displays sem tomar qualquer ação para mudar o estado do sistema, a menos que necessário. O único propósito deste monitoramento é determinar se um sistema está funcionando normalmente ou se intervenção humana é requerida. A decisão de intervir no controle de processo é influenciada por: (i) a precisão com que um operador percebe os valores das variáveis do sistema, (ii) a probabilidade de perder um evento crítico enquanto concentra em outras informações, (iii) as recompensas e penalidades associadas a eventos críticos, (iv) a estratégia formulada por um operador, (v) a correlação entre eventos, e (vi) o limiar abaixo do qual um operador não aborda um evento crítico. Em caso de falha do controle de automação, torna-se necessário para o operador assumir os controles do processo, para o qual o operador tem que ter as habilidades e o sistema deve prover esta tomada de controle.
Existem sempre situações na indústria siderúrgica quando o operador como componente no sistema de produção tem que estar envolvido para poder manusear máquinas e equipamentos durante situações imprevistas. Consequentemente, tanto sistemas automatizados avançados quanto trabalhadores humanos qualificados que trabalham juntos são necessários para alcançar produção flexível e eficiente. Robustez e flexibilidade dos processos de produção são, portanto, as questões-chave para a automação. No entanto, como na indústria siderúrgica os processos são muito complexos e também a personalização do produto aumentou esta complexidade, tornou-se um requisito que a indústria siderúrgica adote um nível e extensão aumentados de automação.
A automação está sempre associada ao controle, que é um conjunto de tecnologias que alcança padrões desejados de variações de parâmetros operacionais e sequências para máquinas e sistemas fornecendo os sinais de entrada necessários. Existem algumas diferenças nos sentidos em que estes dois termos são geralmente interpretados em contextos técnicos. Estes são dados abaixo:
- Sistemas de automação podem incluir sistemas de controle, mas o inverso não é verdadeiro. Sistemas de controle podem ser partes de sistemas de automação.
- A principal função dos sistemas de controle é garantir que as saídas sigam os pontos de ajuste (set points). No entanto, sistemas de automação podem ter funcionalidade muito maior, como calcular pontos de ajuste para sistemas de controle, monitorar desempenho do sistema, inicialização ou desligamento da planta, agendamento de tarefas e equipamentos, etc.
Sistemas de automação são essenciais para usinas siderúrgicas onde a maioria dos processos tem sequências complexas de muitas operações. Portanto, hoje a automação na indústria siderúrgica tornou-se indispensável, pois desempenha um papel muito especial. Enquanto nos estágios iniciais era usada apenas para controle de processo, hoje fornece informações adicionais sobre a condição da planta, o que ajuda no planejamento e preparação precisa da manutenção e reparo da planta e equipamentos. Hoje a automação realiza funções de diagnóstico que são usadas para manutenção baseada em condição. Ajuda no aumento da confiabilidade dos equipamentos e sua disponibilidade para a produção.
A automação de usina siderúrgica precisa de várias características, que incluem: (i) a rigidez dos requisitos de precisão de controle, (ii) a confiabilidade para suportar operação contínua de 24 horas em uma usina onde as operações nunca param, (iii) processamento massivo de informações devido à grande escala da operação, (iv) a rigidez do requisito de alta resposta, e (v) a dificuldade de operações estáveis e "incorporação", devido à complexidade dos processos de fabricação.
A capacidade de um operador humano de controlar um sistema automatizado pode ser diretamente impactada pelo nível de planejamento de tarefas e interação de desempenho mantido com o controlador computadorizado. Por outro lado, a capacidade do operador de responder e tomar decisões baseadas em informações do sistema é normalmente influenciada por vários níveis de automação. Sob estas situações, o nível de automação na indústria siderúrgica pode ser: (i) manual, que é controle humano sem assistência de computador, (ii) suporte à decisão, onde controle do operador com entrada na forma de recomendações do computador, (iii) consensual, onde o computador controla as ações mas consentimento do operador é requerido para realizar ações, (iv) monitorado, no qual caso o controle do computador é implementado automaticamente a menos que o humano vete, e (v) automação total, onde há controle completo do computador sem interação do operador.
Sistemas de automação podem ser categorizados baseados na flexibilidade e nível de integração nas operações do processo de fabricação. Vários sistemas de automação usados na indústria siderúrgica podem ser classificados como segue:
- Automação fixa – É normalmente equipamento de propósito especial, customizado, para automatizar uma sequência fixa de operações. É usado em produção de alto volume com equipamento dedicado, que tem um conjunto fixo de operações e projetado para ser eficiente para este conjunto. Sistemas de fluxo contínuo e produção em massa discreta usam esta automação. A automação fixa é geralmente associada a altas taxas de produção e design inflexível do produto de aço.
- Automação programável – Este sistema de automação é usado para uma sequência de operações mutável e configuração das máquinas usando controles eletrônicos. No entanto, esforço de programação não trivial pode ser necessário para reprogramar a máquina ou sequência de operações. Investimento em equipamento programável é menor, pois o processo de produção não é alterado frequentemente. O sistema consiste em equipamentos projetados para acomodar uma classe específica de mudanças de produto. Este tipo de automação é tipicamente usado em processos em lote onde a variedade de trabalho é baixa e o volume de produto é médio a alto, e às vezes em produção em massa também.
- Automação flexível – Este tipo de automação tem flexibilidade e é usado para fabricar uma variedade de produtos. Neste sistema de automação, operadores dão comandos de alto nível na forma de códigos inseridos no computador identificando produto e sua localização na sequência e as mudanças de nível inferior são feitas automaticamente. Cada máquina de produção recebe configurações/instruções do computador. As máquinas carregam/descarregam automaticamente as ferramentas requeridas e realizam suas instruções de processamento. Após o processamento, os produtos são automaticamente transferidos para a próxima máquina. É tipicamente usado em oficinas de trabalho e processos em lote onde as variedades de produtos são altas e os volumes de trabalho são médios a baixos. No entanto, este tipo de automação está associado a taxas de produção mais baixas e produtos que precisam de mudanças frequentes devido à sua dependência da demanda.
- Sistema de automação integrada – Denota automação completa de uma oficina de uma usina siderúrgica, com todos os processos funcionando sob controle de computador e sob coordenação através de processamento de informação digital. Inclui tecnologias como projeto e fabricação auxiliados por computador, planejamento de processo auxiliado por computador, ferramentas de máquina de controle numérico computadorizado, sistemas de usinagem flexíveis, sistemas automatizados de armazenamento e recuperação, sistemas automatizados de manuseio de materiais como robôs e guindastes e transportadores automatizados, escalonamento e controle de produção computadorizados. Pode também integrar um sistema de negócios através de um banco de dados comum. Em outras palavras, simboliza a integração total de operações de processo e gestão usando tecnologias de informação e comunicação.
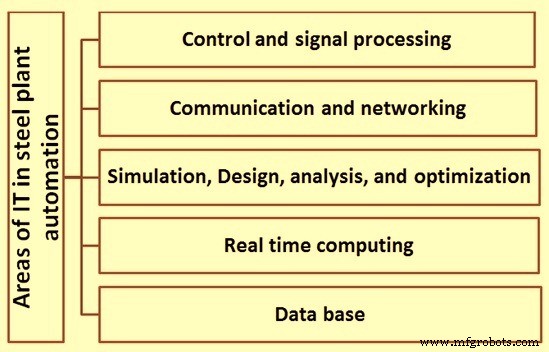
A automação de usina siderúrgica faz uso extensivo de "Tecnologia da Informação" (TI). A Fig. 1 abaixo mostra algumas das principais áreas de TI usadas no contexto da automação de usina siderúrgica.
No entanto, a automação de usina siderúrgica é distinta de TI nos seguintes sentidos:
- A automação de usina siderúrgica também envolve quantidade significativa de tecnologias de hardware, relacionadas a instrumentação e sensoriamento, atuação e acionamentos, eletrônica para condicionamento de sinal, comunicação e display, sistemas computacionais embarcados e autônomos, etc.
- Como os sistemas de automação de usina siderúrgica estão ficando mais sofisticados dia a dia em termos do conhecimento e algoritmos que usam, eles abrangem áreas maiores de operação compreendendo várias unidades ou a usina siderúrgica inteira, e integram produção com outras áreas de funcionamento da usina siderúrgica, como gestão de materiais, gestão de relacionamento com cliente, gestão financeira, gestão de qualidade do produto, gestão de controle de custos e gestão de vendas, etc., o uso de TI aumentou dramaticamente na automação de usina siderúrgica.
Quando comparada a indústrias intensivas em mão de obra, a indústria siderúrgica pode ser vista como muito intensiva em capital, assim o papel e aplicações de automação são frequentemente diferentes. Em vez de linhas de produção totalmente automatizadas, a automação é amplamente usada para melhorar a controlabilidade dos processos, qualidade dos produtos e tarefas auxiliares automatizadas, como manuseio de materiais. As características distintivas do sistema de automação de usina siderúrgica incluem as seguintes:
- O sistema de automação siderúrgica é geralmente reativo no sentido de que recebe estímulos de seu ambiente no qual está funcionando e, por sua vez, produz respostas que estimulam seu ambiente. Naturalmente, um componente crucial do sistema de automação de usina siderúrgica é sua interface com o ambiente.
- O sistema de automação de usina siderúrgica tem que ser em tempo real. Por isso, entende-se que o cálculo não apenas tem que ser correto, mas também deve ser produzido a tempo. Um resultado preciso, que não é oportuno, pode ser menos preferível que um resultado menos preciso produzido a tempo. Portanto, o sistema de automação deve ser projetado com considerações explícitas de cumprimento de prazos de tempo de computação.
- O sistema de automação de usina siderúrgica deve ser de missão crítica, no sentido de que o mau funcionamento de qualquer componente do sistema de automação pode trazer consequências catastróficas em termos de perda de equipamentos e até perda humana. Portanto, cuidado extraordinário é requerido durante seu projeto para torná-lo impecável. Apesar disso, mecanismos elaborados são frequentemente implantados para garantir que quaisquer circunstâncias imprevistas também possam ser tratadas de maneira previsível. Tolerância a falhas a emergências devido a falhas de hardware e software é frequentemente incorporada no sistema de automação.
Níveis de Automação
Existem cinco níveis de automação comumente empregados na indústria siderúrgica. Estes níveis são dados abaixo:
- Nível 0 – Neste nível, praticamente não há automação e todo controle do equipamento e processo consiste em controle manual.
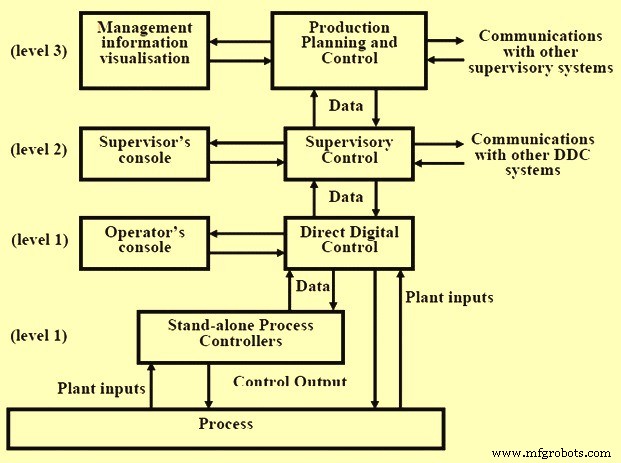
- Nível 1 – A automação de nível I é restrita aos processos de produção. Inclui controle de equipamentos e processos de produção. Inclui controlador digital dedicado (DDC). Não inclui rede. A automação de nível 1 utiliza cada vez mais instrumentos de campo modernos, I/Os remotos, barramentos de campo e interfaces gráficas. Em diferentes oficinas de usina siderúrgica, os modernos acionamentos CA fornecem novas ferramentas para controle avançado de velocidade e torque. Também a utilização de servohidráulica proporcionou novas possibilidades melhoradas para controlar a produção de aço em ampla faixa, desde máquinas de lingotamento contínuo a pequenos manipuladores. Geralmente, os sistemas de controle de nível 1 hoje são capazes de lidar com sistemas MIMO (multi-entrada e multi-saída) e sistemas em cascata cada vez mais complexos com precisão melhorada.
- Nível 2 – Este nível de automação inclui controle de supervisão. O controle de supervisão combina as funções de programação de produção e informação de gestão com as funções de controle de processo para formar um sistema de controle hierárquico. Também inclui modelos de processo, manuseio automático de materiais, ajuste de ferramentas, embalagem e outros sistemas auxiliares. Utiliza modelos de processo físicos para suplementar o controle de nível 1, fornecendo valores de ajuste calculados ao controle de processo de nível 1. O monitoramento e diagnóstico de processo também desempenham papel importante nos sistemas de nível 2. Em sistemas grandes, um computador separado pode ser necessário para lidar com cada nível, mas em sistemas pequenos, dois ou mais níveis operacionais podem ser colapsados em um nível de computador. Os controladores digitais dedicados no nível 1 não requerem intervenção humana, pois suas tarefas funcionais são completamente fixadas pelo projeto do sistema e não são interagidas, on-line, por operadores. Todos os outros níveis têm interfaces humanas, conforme indicado. Os sistemas de automação de nível 2 oferecem duas capacidades principais: (i) controle otimizado apertado de cada unidade operacional da usina baseada nos níveis de produção e restrições definidas pelo sistema de planejamento e controle de produção (PPC) de nível 3, fornecendo pontos de ajuste operacionais ótimos aos processos de fabricação, com este controle reagindo diretamente a quaisquer emergências que ocorram em sua própria unidade, e (ii) confiabilidade e disponibilidade geral melhoradas do sistema de controle total através de detecção de falhas, tolerância a falhas, redundância e outras técnicas aplicáveis incorporadas na especificação e operação do sistema.
- Nível 3 – O sistema de automação de nível 3 contém recursos de agendamento e monitoramento de status de entrega. Inclui funções de planejamento e controle de produção. Ambas as funções de planejamento de produção e controle de produção estão incluídas neste nível. Também inclui planejamento de manutenção e análise de dados. Este sistema é um sistema de automação totalmente integrada. Com este nível de automação, o encarregado de operação remota pode visualizar todos os dados. Planejamento de recursos empresariais (ERP) é uma tecnologia popular baseada em software relacionada à automação de nível 3.
- Nível 4 – É como controles de nível 3, mas sob este nível, controle por satélite de uma área remota é possível. O nível 4 conecta pedidos de clientes e materiais e faz alocação de capacidade para produção. Este complexo sistema ERP é usado para gerenciar o acompanhamento e documentação completos da cadeia de suprimentos de pedidos.
A Fig. 2 mostra a hierarquia funcional de um sistema de controle nos diferentes níveis de automação.
Sistema de Controle Distribuído
Sistema de controle distribuído (DCS) é a plataforma tecnológica que realiza as automações de nível 1 e nível 2. Controles de nível 1 e nível 2 podem ser alcançados normalmente através de controladores lógicos programáveis (CLPs), sistemas baseados em microprocessador, bem como controladores programáveis (PCs) / estações de trabalho, conforme requerido. No DCS, cada um dos sistemas de automação da oficina é subdividido de acordo com os requisitos funcionais e cobre as funções de controle de malha aberta e fechada das diferentes seções da oficina de produção.
O sistema de controle distribuído tem evoluído rapidamente desde meados dos anos 1980, de ser essencialmente substituição de painel em sua concepção, para se tornar redes abrangentes de informação, computação e controle de planta, totalmente integradas à corrente principal das operações da planta. Este progresso foi impulsionado em parte pela revolução tecnológica em tecnologia de microprocessador e software, bem como pela necessidade econômica.
DCSs baseados em microprocessador fizeram sua estreia em meados dos anos 1970. Inicialmente, foram concebidos como substitutos funcionais para instrumentação eletrônica de painel e foram empacotados de acordo. Os sistemas iniciais utilizavam displays de painel discretos semelhantes aos seus equivalentes de instrumentação eletrônica. Estes sistemas evoluíram rapidamente, adicionando estações de trabalho baseadas em vídeo e controladores compartilhados capazes de expressar estratégias complexas de controle regulatório e de sequência orientadas a operações unitárias contendo dezenas de elementos funcionais, como PID (proporcional-integral-derivativo), lead/lag/totalizadores, elementos de tempo morto, temporizador decorrido, circuitos lógicos e calculadoras de propósito geral.
No início até meados dos anos 1980, a indústria de computadores pessoais amadureceu, marcada com o IBM PC sistema operacional de disco (DOS) como padrão. Isso deu origem à indústria de software, que entregou pacotes de software de alta qualidade, ricos em recursos e baratos. Com isso, tornou-se possível desenvolver um pacote SCADA (supervisão, controle, alarme e aquisição de dados) relativamente barato para uma plataforma de computador pessoal e integrá-lo com estes pacotes de software "shrink-wrap" de propósito geral, como planilha eletrônica, editoração eletrônica ou gerenciamento de banco de dados, e poderia-se ter uma alternativa muito custo-efetiva ao DCS. Devido a limitações de desempenho e adequação geral destas ofertas de PC, esta abordagem teve apelo principalmente em aplicações não críticas sensíveis a custo e onde existia baixo risco de segurança ou perigo. Este conceito, no entanto, criou uma expectativa e visão do futuro, ou seja, arquiteturas abertas.
O DCS foi desenvolvido mais e agora inclui ferramentas para abordar aplicações de controle de processo em tempo real, incorporando os pacotes shrink-wrap de baixo custo em seus sistemas. Tais pacotes incluem: (i) gerenciamento de banco de dados relacional, (ii) pacotes de planilha, (iii) capacidades de controle estatístico de processo, (iv) sistemas especialistas, (v) simulação de processo baseada em computador, (vi) projeto e desenho auxiliados por computador, (vii) gerenciamento de display orientado a objetos, (viii) gerenciamento de display orientado a janelas, e (ix) troca de informação com outros sistemas de planta.
Durante o final dos anos 1980 e início dos anos 1990, a indústria de computadores continuou sua transformação. A rede de sistemas em um todo coeso prometeu (novamente) revolucionar a indústria siderúrgica, que mal havia absorvido o impacto da revolução do PC. Padrões de software e comunicações começaram a se firmar, tornando a interoperabilidade entre plataformas de computação díspares e software de aplicação uma realidade de curto prazo. A organização siderúrgica, incluindo o chão de fábrica, poderia ser moldada em um todo coeso, fazendo os vários sistemas departamentais trabalharem cooperativamente a um custo de integração aceitável. Estas adicionaram novos recursos tecnológicos ao DCS, incluindo: (i) padrões de sistema operacional aberto, como UNIX ou POSIX, etc., (ii) modelo de comunicações de interconexão de sistemas abertos (OSI), (iii) modelo de computação cooperativa cliente-servidor, (iv) protocolos X-window para comunicações de estações de trabalho, (v) sistemas de gerenciamento de banco de dados relacional distribuído, (vi) acesso SQL (Structured Query Language) a bancos de dados relacionais distribuídos, (vii) programação orientada a objetos e linguagens independentes de plataforma, e (viii) engenharia de software auxiliada por computador.
Estes caracterizam a tecnologia DCS moderna. DCSs hoje são plataformas de computação distribuída com desempenho suficiente para suportar aplicações de processo em tempo real de grande escala. Estruturalmente, DCSs tradicionalmente são organizados em cinco subsistemas principais: (i) estações de trabalho de operação que atuam como IHM (interface homem-máquina) e fornecem capacidade de visualização, (ii) subsistemas de controlador que realizam controle digital direto, (iii) subsistemas de coleta de dados, (iv) subsistemas de computação de processo para otimização e supervisão de processo, e (v) redes de comunicação. Padrões de comunicação de sistemas abertos estão permitindo que DCSs recebam informação de um conjunto de plataformas de computação compatíveis semelhantes, incluindo negócios, informação de laboratório, manutenção e outros sistemas de planta, bem como fornecer informações em suporte a aplicações, como dadas abaixo.
- Sistemas automatizados de armazenamento e linha de embalagem, de modo que um pedido completo possa ser coordenado desde o recebimento de matérias-primas até o envio do produto final.
- Sistemas de gerenciamento de informação de laboratório (LIMS), que realizam análise em processo, bem como inspeções de garantia de qualidade.
- Escalonamento automatizado de produção para uma usina acessando o sistema de negócios e conectando-se a sistemas de planejamento de recursos de manufatura e pacotes de escalonamento de capacidade finita.
Aplicação de sistemas DCS pode ser encontrada em algumas áreas de operações em grandes usinas siderúrgicas integradas.
Processo de manufatura
- Como o Molibdênio Fortalece o Aço: Principais Aplicações na Indústria
- O Papel Crítico do Nióbio na Produção Moderna de Aço
- Sistemas I/O de Automação de Processo: Tendências de Mercado, Descentralização e Conectividade de Campo Baseada em Ethernet
- Por Que o Níquel é Crucial para o Desempenho do Aço Inoxidável
- A Automação de Processos Pode Impulsionar Seu Crescimento no Instagram?
- O Papel Transformador da Automação na Manufatura Moderna
- Usinagem 5 Eixos: 10 Elementos-Chave de Automação para Precisão
- Transforme Seu Negócio com Automação de Manufatura Inteligente
- Automação Industrial 4.0: Revolucionando a Eficiência da Produção
- Tratamento Térmico do Aço: Have, Revenimento, Normalização e Cementação para Facas Duráveis