



Técnicas Avançadas de Forjamento de Metais: Processos e Aplicações
A forja de metais é um processo de deformação onde o metal é prensado, martelado ou comprimido sob grande pressão em peças de alta resistência conhecidas como forjados. O processo de forja é inteiramente diferente do processo de fundição (ou fundição), pois o metal usado para fazer peças forjadas não é derretido nem vazado como no processo de fundição.
Forja é definida como um processo de conformação de metal no qual a forma específica da peça de trabalho de metal é obtida no estado sólido por forças compressivas aplicadas através do uso de matrizes e ferramentas. Durante o processo de forja, ocorre deformação controlada do metal. O processo de forja é realizado por martelamento ou prensagem do metal. Nos tempos modernos, a forja industrial é feita tanto com prensas quanto com martelos alimentados por ar comprimido, eletricidade, hidráulica ou vapor.
Todos os metais e ligas são forjáveis, mas a classificação de forjabilidade de diferentes metais e ligas pode variar de alta a baixa ou ruim. Os fatores envolvidos são a composição, estrutura cristalina e propriedades mecânicas, todos considerados dentro de uma faixa de temperatura. Quanto mais ampla a faixa de temperatura, maior a classificação de forjabilidade. A maior parte da forja é feita em peças de trabalho aquecidas. Forja a frio também pode ocorrer em temperaturas ambiente.
O processo de forja é um dos mais antigos processos conhecidos de conformação de metais, com sua origem há alguns milhares de anos. O processo remonta a 8000 a.C. e evoluiu da arte manual da ferraria simples. Tradicionalmente, a forja era realizada por um ferreiro usando martelo e bigorna. Usar martelo e bigorna é uma forma bruta de forja. A ferraria ou forja evoluiu ao longo dos séculos. Então como agora, uma série de golpes compressivos de martelo realiza a conformação ou forja da peça. A forja moderna usa martelos de impacto acionados por máquina ou prensas que deformam a peça de trabalho por pressão controlada.
Vantagens da Forja sobre a Fundição
O processo de forja é superior à fundição no sentido de que as peças formadas têm microestruturas mais densas, padrões de grão mais definidos e menos porosidade, tornando tais peças muito mais fortes que uma fundição.
A forja refina a estrutura de grão e melhora as propriedades mecânicas do metal. Com projeto adequado, o fluxo de grão pode ser orientado na direção das tensões principais encontradas no uso real. Fluxo de grão é a direção do padrão que os cristais tomam durante a deformação plástica. Propriedades mecânicas (como resistência, ductilidade e tenacidade) são muito melhores em uma forja do que no metal base, que tem cristais orientados aleatoriamente. O fluxo de grão direcional da forja garante alta resistência da peça com resistência à fadiga superior, propriedades mecânicas e solidez metalúrgica. A forja elimina vazios internos e porosidade, e produz integridade estrutural inigualável.
O processo de forja produz peças de propriedades mecânicas superiores com mínimo desperdício de material. O material inicial no processo de forja tem uma geometria relativamente simples. Este material é deformado plasticamente em uma ou mais operações em um produto de configuração relativamente complexa. A forja geralmente requer ferramental relativamente caro. Portanto, o processo é economicamente atrativo quando um grande número de peças deve ser produzido e/ou quando as propriedades mecânicas requeridas no produto acabado só podem ser obtidas por um processo de forja.
Classificação dos Processos de Forja
Os processos de forja podem ser classificados das seguintes maneiras diferentes.
Baseado na Temperatura da Peça de Trabalho
Baseado na temperatura da peça de trabalho sendo forjada, o processo de forja pode ser: (i) forja a quente, (ii) forja a morno, e (iii) forja a frio.
Forja a Quente
A forja a quente é o processo de forja mais amplamente utilizado. No processo de forja a quente, a forja é realizada a uma temperatura acima da temperatura de recristalização do metal, o que significa na temperatura em que novos grãos são formados no metal. Este tipo de calor extremo é necessário para evitar o endurecimento por deformação (strain hardening) do metal durante a deformação.
Em condições reais durante a fabricação industrial, o atrito desempenha um papel no processo. As forças de atrito na interface matriz-peça opõem-se ao espalhamento do material próximo às superfícies, enquanto o material no centro pode expandir mais facilmente. O resultado é criar uma forma de barril na peça. Este efeito é chamado de "barrilamento" (barreling) em termos de forja de metais. O barrilamento é geralmente indesejável e pode ser controlado pelo uso de lubrificação eficaz. Outra consideração, durante a fabricação de forja a quente, que geralmente atua para aumentar o efeito de barrilamento, é a transferência de calor entre o metal quente e a matriz mais fria. O metal mais próximo às superfícies da matriz resfria mais rápido que o metal em direção ao centro da peça. O material mais frio é mais resistente à deformação e expande menos que o material mais quente no centro, causando também um efeito de barrilamento.
As vantagens da forja a quente são: (i) altas taxas de deformação e, portanto, fácil fluxo do metal, (ii) recristalização e recuperação são possíveis, e (iii) forças requeridas são menores. Desvantagens da forja a quente são: (i) lubrificação em altas temperaturas é difícil; (ii) oxidação e formação de carepa ocorrem na peça de trabalho, (iii) acabamento superficial ruim, (iv) tolerâncias menos precisas, e (v) possível empenamento do material durante o processo de resfriamento.
Forja a Morno
No processo de forja a morno, a faixa de temperatura durante a forja pode ser de acima da temperatura ambiente até abaixo da temperatura de recristalização. Na forja a morno, a peça de trabalho é aquecida abaixo da temperatura de recristalização do metal (até 700°C a 800°C no caso de aço), a fim de reduzir a tensão de escoamento e as pressões de forja.
Peças com fluxo radial como configurações redondas com flanges centrais, peças retangulares, e peças não axissimétricas com simetria de 3 dobras e 6 dobras têm sido produzidas por extrusão a morno. Há momentos em que práticas de forja a morno são selecionadas sobre forja a frio, especialmente para graus de aço de carbono mais alto ou onde recozimentos intermediários podem ser eliminados.
Comparada com forja a frio, a forja a morno tem as vantagens potenciais de: (i) cargas de ferramental reduzidas, (ii) cargas de prensa reduzidas, (iii) maior ductilidade do metal, (iv) eliminação da necessidade de recozimento prévio à forja, e (v) propriedades favoráveis no estado forjado que podem eliminar tratamento térmico. Vantagens da forja a morno são: (i) altas taxas de produção, (ii) boas tolerâncias dimensionais e acabamento superficial para as peças forjadas, (iii) economia significativa de material e usinagem, (iv) fluxo de grão favorável para melhorar resistência, e (v) maior tenacidade da peça forjada.
Forja a Frio
A maior parte da forja é feita como trabalho a quente, a temperaturas de até 1250°C. A forja a frio abrange muitos processos, como dobra, trefilação a frio, conformação a frio de cabeças, perfuração, extrusões, laminação de roscas e mais, para produzir uma gama diversificada de formas de peças. Estas incluem vários componentes tipo eixo, geometrias em forma de copo, peças ocas com hastes e eixos, todos os tipos de configurações encabeçadas (upset) e dobradas, bem como combinações. Com forja a frio de vergalhão, fio ou barra de aço, peças tipo eixo com dobras em 3 planos e características de design encabeçadas não são incomuns. Peças típicas são mais custo-efetivas na faixa de 5 kg ou menos. Peças simétricas até 3 kg prontamente se prestam a processamento automatizado. Opções de material variam de aços de baixa liga e carbono a aços inoxidáveis séries 300 e 400, ligas de alumínio selecionadas, latão e bronze.
No processo, um tarugo de barra quimicamente lubrificado é forçado em uma matriz fechada sob pressão extrema. O metal não aquecido assim flui para a forma desejada. No caso de extrusão direta, o aço flui na direção da força do êmbolo. É usado quando o diâmetro da barra deve ser diminuído e o comprimento aumentado. Extrusão inversa, onde o metal flui oposto à força do êmbolo, gera peças ocas. No encabeçamento (upsetting), o metal flui em ângulo reto à força do êmbolo, aumentando assim o diâmetro e reduzindo o comprimento.
Durante o processo de forja a frio, a forja é realizada na temperatura ambiente ou próxima dela do metal. Aços carbono e ligas padrão são os mais comumente forjados a frio. A forja a frio é geralmente preferida quando o metal já é macio, como alumínio. Este processo é geralmente menos caro que forja a quente e o produto final requer pouco ou nenhum trabalho de acabamento. A forja a frio também é menos suscetível a problemas de contaminação, e o componente final apresenta um acabamento superficial geral melhor. Vantagens da forja a frio incluem: (i) taxas de produção são muito altas com vida excepcional de matriz, (ii) melhora propriedades mecânicas, (iii) menos atrito entre superfície da matriz e peça de trabalho, (iv) lubrificação é fácil, (v) nenhuma oxidação ou carepa na peça. Desvantagens da forja a frio incluem: (i) pode haver tensão residual, (ii) equipamento de forja mais pesado e potente é necessário, (iii) ferramental mais forte é requerido, e (iv) projeto e fabricação de ferramental são críticos.
Frequentemente escolhida para características de design integrais, como flanges e bosses embutidos, forjados a frio são frequentemente usados em peças de direção e suspensão automotiva, sistemas de freio antitravamento, ferragens, componentes de defesa e outras aplicações onde alta resistência, tolerâncias apertadas e produção em volume os tornam uma escolha econômica.
Baseado em Equipamentos de Forja
Componentes forjados são moldados ou por um martelo ou prensa. Forja no martelo é realizada em uma sucessão de impressões de matriz usando golpes repetidos. A qualidade da forja, e a economia e produtividade do processo de martelo dependem do ferramental e da habilidade do operador. Na forja por prensa, a peça de trabalho é geralmente golpeada apenas uma vez em cada impressão de matriz e o projeto de cada impressão torna-se mais importante enquanto a habilidade do operador é menos crítica.
Forja por Martelo
O tipo mais comum de equipamento de forja é o martelo e bigorna. O martelo é o tipo de equipamento menos caro e mais versátil para geração de carga e energia para realizar um processo de forja. Esta tecnologia é caracterizada por golpes de impacto múltiplos entre matrizes contorneadas. Martelos são principalmente usados para forja a quente.
Forja por Prensa
Na forja por prensa, o metal é moldado não por meio de uma série de golpes como na forja por martelo, mas por meio de uma única ação de compressão contínua.
Baseado no Arranjo das Matrizes
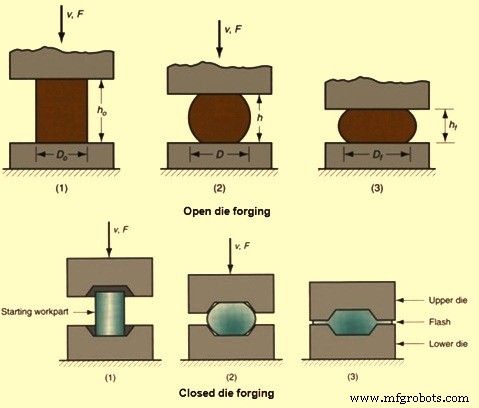
Baseado no arranjo das matrizes, o processo de forja pode ser: (i) forja a matriz aberta, e (ii) forja a matriz fechada. (Fig. 1)
Forja a Matriz Aberta
A forja a matriz aberta é o tipo de processo de forja no qual matrizes planas sem perfil pré-cortado nas matrizes são usadas. As matrizes são de forma simples e são usadas para permitir que o material se deforme livremente nas direções laterais da carga aplicada. O movimento da peça de trabalho é a chave para este método. Peças de trabalho maiores pesando mais de 100 toneladas e cerca de 25 m de comprimento podem ser marteladas ou prensadas em forma desta maneira. A forja a matriz aberta é adequada apenas para formas simples porque o processo dá menor precisão dimensional. Há necessidade de alta habilidade dos operadores. As matrizes de forjas a matriz aberta são simples e menos caras. O processo de forja é o mais simples quando comparado com outros processos de forja.
A forja a matriz aberta é chamada assim porque o metal não é confinado lateralmente por matrizes de impressão durante a forja. Este processa progressivamente o material inicial na forma desejada, mais geralmente entre matrizes de face plana. Na prática, a forja a matriz aberta compreende muitas variações de processo, permitindo uma gama extremamente ampla de formas e tamanhos a serem produzidos. De fato, quando critérios de projeto ditam integridade estrutural ótima para um componente de metal enorme, a pura capacidade de tamanho da forja a matriz aberta a torna a clara escolha de processo sobre alternativas não-forja. No extremo superior da faixa de tamanho, forjas a matriz aberta são limitadas apenas pelo tamanho do material inicial, ou seja, o maior lingote que pode ser fundido.
Praticamente todos os materiais ferrosos e não-ferrosos forjáveis podem ser forjados a matriz aberta, incluindo alguns materiais exóticos como superligas de endurecimento por envelhecimento e ligas refratárias resistentes à corrosão.
A capacidade de forma a matriz aberta é de fato ampla em latitude. Além de barras redondas, quadradas, retangulares, hexagonais e outras formas básicas, processos a matriz aberta podem produzir o seguinte:
- Eixos sólidos escalonados (fusos ou rotores) cujo diâmetro aumenta ou diminui (degraus) em múltiplas localizações ao longo do eixo longitudinal.
- Peças ocas que são cilíndricas em forma e geralmente com comprimento muito maior que o diâmetro da peça. É possível alterar comprimento, espessura de parede, DI (diâmetro interno) e DE (diâmetro externo) conforme necessário.
- Peças semelhantes a anéis podem parecer arruelas ou aproximar-se de cilindros ocos em forma, dependendo da razão de altura para espessura de parede.
- Cascas de metal com forma de contorno como vasos de pressão, que podem incorporar bocais extrudados e outras características de design.
Não diferente de operações sucessivas de forja em uma sequência de matrizes, múltiplas operações de forja a matriz aberta podem ser combinadas para produzir a forma requerida. Ao mesmo tempo, estes métodos de forja podem ser adaptados para atingir a quantidade adequada de deformação total e estrutura de fluxo de grão ótima, maximizando assim a melhoria de propriedades e desempenho final para uma aplicação particular. Forjar um blank de engrenagem integral e cubo, por exemplo, pode envolver múltiplas operações de estiramento ou forja sólida, então encabeçamento. Similarmente, blanks para anéis podem ser preparados por encabeçamento de um lingote, então perfuração do centro, antes de forjar o anel.
Forja a Matriz Fechada
A forja a matriz fechada também é chamada de forja por matriz de impressão. O processo de forja consiste em martelar ou prensar metal entre duas matrizes (chamadas ferramental) que contêm um perfil pré-cortado da peça desejada. Na forja a matriz fechada, o material é totalmente confinado na cavidade criada pelas metades superior e inferior da matriz. Peças pesando alguns gramas a mais de 25 toneladas podem ser feitas usando este processo. Algumas das peças menores também podem ser forjadas a frio. Forja a matriz fechada de aço, alumínio, titânio e outras ligas pode produzir uma variedade quase ilimitada de formas 3-D. Estas forjas são rotineiramente produzidas em prensas hidráulicas, prensas mecânicas e martelos.
Como o nome implica, duas ou mais matrizes contendo impressões da forma da peça são trazidas juntas conforme o material de forja sofre deformação plástica. Como o fluxo de metal é restrito pelos contornos da matriz, este processo pode produzir formas mais complexas e tolerâncias mais apertadas que processos de forja a matriz aberta. A forja a matriz fechada permite que peças com forma mais precisa sejam formadas. O processo requer pressões de interface mais altas, controle muito preciso de volume de material e projeto adequado de matriz.
A forja a matriz fechada é uma forma de forja por matriz de impressão, que não depende da formação de rebarba (flash) para alcançar preenchimento completo da matriz. O material é deformado em uma cavidade que permite pouca ou nenhuma fuga de material excedente, colocando assim maiores demandas no projeto da matriz.
Flexibilidade adicional na conformação de formas tanto simétricas quanto não-simétricas vem de várias operações de pré-formação (às vezes dobra) antes da forja em matrizes de acabamento. Geometrias de peças variam desde algumas das mais fáceis de forjar, formas esféricas simples, sólidos retangulares tipo bloco, e configurações tipo disco, até os componentes mais intrincados com seções finas e longas que incorporam webs finas e projeções verticais relativamente altas como costelas e bosses. Embora muitas peças sejam normalmente simétricas, outras incorporam todos os tipos de elementos de design (flanges, projeções, furos, cavidades, bolsos, etc.) que se combinam para tornar a forja muito não-simétrica. Além disso, peças podem ser dobradas ou curvas em um ou vários planos, sejam elas basicamente longitudinais, equidimensionais ou planas.
Na forja a matriz fechada, a peça de trabalho é primeiro forjada grosseiramente próxima à forma final pela matriz de bloqueio (blocking die). A peça de trabalho é então forjada à forma e dimensões finais pela matriz de acabamento. Ambas a matriz de bloqueio e a matriz de acabamento são usinadas no mesmo bloco de matriz. Maior número de matrizes é necessário dependendo da complexidade do trabalho. As duas metades da matriz fecham e o trabalho é deformado sob alta pressão. A forja a matriz fechada fornece alta precisão dimensional/controle apertado de tolerâncias e é adequada para formas complexas. Matrizes são complexas e mais caras e altas taxas de produção são necessárias para justificar altos custos.
O projeto da matriz depende do conhecimento de resistência e ductilidade do material da peça de trabalho, sensibilidade do material à taxa de deformação e temperatura, características de atrito, forma e complexidade da peça de trabalho, e distorção da matriz sob altas cargas de forja. O material da matriz requer resistência e tenacidade a alta temperatura, endurecibilidade e capacidade de endurecer uniformemente, resistência a choques mecânicos e térmicos, e resistência ao desgaste para resistir ao desgaste abrasivo devido a carepas presentes na peça de trabalho. A seleção do material adequado da matriz depende do tamanho da matriz, composição e propriedades da peça de trabalho, complexidade da forma, número de etapas de execução, temperatura de forja, tipo de operação de forja, custo do material da matriz, número de forjados necessários, e transferência de calor da peça de trabalho para as matrizes, etc. Materiais normais de matriz são aços para ferramentas e matrizes.
A maioria dos metais e ligas de engenharia pode ser forjada via processo convencional de forja a matriz fechada. Estes incluem aços carbono e ligas, aços para ferramentas, e aços inoxidáveis, ligas de alumínio e cobre, e certas ligas de titânio. Materiais sensíveis a taxa de deformação e temperatura (magnésio, superligas de níquel altamente ligadas, ligas refratárias e algumas ligas de titânio) podem necessitar de processos de forja mais sofisticados e/ou equipamentos especiais para forja em matrizes de impressão.
Outros Processos de Forja
Forja de Anel Laminação Sem Costura (Seamless Rolled Ring Forging)
A forja de anel por laminação sem costura é tipicamente realizada perfurando um furo em uma peça grossa e redonda de metal (criando uma forma de donut), e então laminando e comprimindo (ou em alguns casos, martelando) o donut em um anel fino. Diâmetros de anéis podem variar de alguns centímetros a cerca de 10 metros.
Anéis forjados pelo processo de laminação de anel sem costura podem pesar de menos de 1 kg até 150 toneladas. Em termos de desempenho, não há igual para anéis forjados, de seção transversal circular, usados em geração de energia, mineração, aeroespacial, equipamentos fora de estrada e outras aplicações críticas.
Configurações de anel sem costura podem ser planas (como uma arruela), ou apresentar paredes verticais mais altas (em torno de uma seção cilíndrica oca). Alturas de anéis laminados variam de alguns centímetros a mais de 3 metros. Dependendo do equipamento usado, razões de espessura de parede para altura de anéis tipicamente variam de 1:16 até 16:1, embora proporções maiores tenham sido alcançadas com processamento especial. De fato, tubos sem costura até 1200 mm de diâmetro e mais de 6 metros de comprimento são extrudados em prensas de forja.
Embora formas básicas com seções transversais retangulares sejam a norma, anéis apresentando seções transversais complexas e funcionais podem ser forjados para atender virtualmente quaisquer requisitos de design. Aptamente nomeados, estes anéis laminados contorneados podem ser produzidos em milhares de formas diferentes com contornos nos diâmetros interno e/ou externo. Uma vantagem-chave de anéis contorneados é uma redução significativa em operações de usinagem. Não surpreendentemente, anéis contorneados personalizados podem resultar em consolidação de peças com economia de custo. Comparados a anéis laminados sem costura de face plana, as dimensões máximas (altura da face e DE) de anéis laminados contorneados são um pouco menores, mas ainda são muito impressionantes em tamanho.
Alta resistência tangencial e ductilidade tornam anéis forjados bem adequados para componentes resistentes a torque e pressão, como engrenagens, mancais de motor para aeronaves, mancais de roda, acoplamentos, espaçadores de rotor, discos e caixas vedados, flanges, vasos de pressão e corpos de válvulas. Materiais incluem não apenas aços carbono e ligas, mas também ligas não-ferrosas de alumínio, cobre e titânio, bem como ligas base níquel.
Operações de Forja
Várias operações de forja são: estiramento (drawing), recalque (swaging), encabeçamento (upsetting), fullering, solda de forja, aplainamento e assentamento, bordamento, dobra, corte e perfuração.
- Estiramento – Operação de estiramento é realizada para alongar a peça de trabalho e diminuir a área de seção transversal. A operação de estiramento ocorre quando as forças atuam na direção perpendicular ao eixo longitudinal.
- Recalque – Recalque é realizado por processo de forja a frio. Esta operação é usada para alterar as dimensões da peça de trabalho e é feita usando a força das matrizes aplicada ao material.
- Encabeçamento – Encabeçamento é realizado para aumentar a área de seção transversal da peça de trabalho. Para obter o resultado requerido, a operação de encabeçamento é realizada na direção paralela ao eixo longitudinal. A operação de encabeçamento é geralmente realizada na produção de porcas e parafusos.
- Fullering – É um processo típico de forja a matriz aberta. Fullering é usado principalmente como uma etapa anterior para ajudar a distribuir o material do trabalho em preparação para operações posteriores de forja de metal. Isso ocorre frequentemente quando um processo de fabricação requer várias operações de forja para completar. No fullering, matrizes abertas com superfícies convexas são usadas para deformar a peça de trabalho. O resultado é causar o fluxo de metal para fora de uma área e para ambos os lados.
- Solda de forja – Esta é a operação para aumentar o comprimento unindo duas peças de metal. É realizada aplicando golpe de martelo ou pressão quando as peças de trabalho atingem a temperatura de forja.
- Aplainamento e assentamento – Fullering deixa uma superfície corrugada na peça de trabalho. Mesmo após um trabalho ser forjado em forma com um martelo, as marcas do martelo permanecem na superfície superior do trabalho. Para remover as marcas de martelo e corrugação e obter uma superfície lisa no trabalho, um aplainador ou conjunto de martelo é usado. Este processo é conhecido como aplainamento ou assentamento.
- Bordamento – Durante o processo, o material da peça de trabalho é colocado entre as duas matrizes e há golpe na borda do material para obter uma forma requerida. Bordamento é frequentemente uma operação primária de forja por queda.
- Dobra – É uma operação de forja muito comum. É uma operação para dar uma volta a vergalhão e chapa de metal. Esta operação é necessária onde peças forjadas têm formas dobradas.
- Corte – Com a ajuda de martelos e cinzel, é possível cortar vergalhões e chapas em duas peças. Esta operação de forja é realizada quando o vergalhão está em condição quente.
- Perfuração – É a operação de forja pela qual furos são feitos com a ajuda do cilindro oco. Quando aplicamos pressão nos furos da matriz cilíndrica, então ela move-se para baixo para fazer um furo na chapa.
Equipamentos de Forja
O desenvolvimento contínuo da tecnologia de forja requer um entendimento sólido e fundamental das capacidades e características dos equipamentos. O equipamento usado na forja influencia o processo de forja, pois afeta a taxa de deformação e condições de temperatura e determina a taxa de produção. Os requisitos de um dado processo de forja também devem ser compatíveis com as características de carga, energia, tempo e precisão de uma dada máquina de forja.
O tipo mais comum de equipamento de forja é o martelo e bigorna. A escolha do equipamento de forja depende de vários fatores, incluindo tamanho e complexidade da peça, material, e a qualidade das peças a serem produzidas. Martelos são frequentemente preferidos para lotes pequenos a médios devido ao ferramental mais rápido. Este equipamento de forja pode ser dividido em dois tipos básicos: (i) máquinas restritas por trabalho, e (ii) máquinas restritas por curso.
Máquinas Restritas por Trabalho (Work-Restricted Machines)
Em máquinas restritas por trabalho, a quantidade de deformação que pode ser alcançada durante cada curso ou golpe da máquina é limitada pela energia ou força máxima disponível. Se a capacidade de energia ou força é menor que a necessária para deformar a peça, então mais de um curso ou golpe é requerido. Máquinas que se enquadram nesta categoria são martelos, prensas de fuso de atrito e prensas hidráulicas.
Martelos
Martelos são os tipos mais comuns de máquinas usadas. São frequentemente preferidos para lotes pequenos a médios devido a configurações de ferramental mais rápidas e custos indiretos menores. Também são usados para forjados alongados e de tipo ramificado, porque áreas de matriz podem ser fornecidas para o maior número de matrizes de pré-forma requeridas para tais formas. Os vários tipos de martelos usados são dados abaixo.
- Martelos de queda por gravidade – São o tipo mais antigo de equipamento de forja disponível. O princípio de operação é que o bloco de matriz móvel é elevado por um mecanismo de elevação e então liberado, de modo que cai sobre a matriz fixa presa à bigorna. A quantidade de deformação que pode ser realizada é determinada pela energia potencial do bloco de matriz móvel em sua altura máxima. Esta energia potencial é convertida em energia cinética conforme o bloco de matriz cai e é então dissipada na deformação da peça de trabalho. Vários mecanismos de elevação são usados, incluindo meios de atrito com tábuas, freios de banda ou correias, ou um cilindro de elevação empregando vapor, ar comprimido ou fluido hidráulico. Estas máquinas estão disponíveis em uma faixa de energias de golpe de 0,6 kNm a 400 kNm.
- Martelos de dupla ação ou de potência – Estas máquinas são similares aos martelos de gravidade no sentido de que um cilindro de elevação eleva o tup móvel, mas potência também é aplicada ao tup móvel descendente para aumentar a capacidade de energia. Classificações de energia para pesos de tup similares são consideravelmente maiores que para martelos de gravidade, e as velocidades de fechamento de matriz também são maiores. A potência vem de cilindros de vapor, ar comprimido ou hidráulicos de dupla ação. Martelos de dupla ação são fabricados em uma faixa de classificações de energia de 3 kNm a 830 kNm.
- Martelo de contra-golpe vertical – Nestes máquinas, dois tups com massas quase iguais são acionados por cilindros de dupla ação um em direção ao outro e impactam no centro da máquina. Mais energia é dissipada na peça de trabalho que nas fundações e subsolo comparado a martelos de ação simples. Capacidades de energia muito altas estão disponíveis nestas máquinas, que variam de 30 kNm a 2000 kNm.
- Martelo de contra-golpe horizontal – Estas máquinas também são chamadas de impactadores e dois rams são atuados por cilindros de dupla ação. Material aquecido é posicionado verticalmente entre as matrizes por um mecanismo de transferência automática. Faixa típica de classificação de energia varia de 4 kNm a 55 kNm.
Prensas de Fuso (Screw Presses)
Em prensas de fuso, o ram superior e a matriz são conectados a um grande fuso vertical que pode ser rotacionado por um volante, de modo que o ram pode mover-se para cima e para baixo relativo à matriz fixa na base da máquina. O ram tem uma quantidade limitada de energia para cada curso, assim golpes múltiplos são geralmente empregados similar aos martelos. Prensas de fuso estão disponíveis em classificações de 63 toneladas a 6300 toneladas.
Prensas Hidráulicas
Prensas hidráulicas estão disponíveis em uma ampla faixa de tamanhos até a maior com capacidade de 50.000 toneladas ou mais. A matriz móvel é presa a um ram atuado por um grande cilindro hidráulico. Vários cursos, forças e velocidades de fechamento podem ser obtidos em prensas hidráulicas. Em alguns casos, prensas hidráulicas são equipadas com rams auxiliares movendo-se horizontalmente, e estes permitem que depressões laterais sejam forjadas em algumas peças, embora isso não seja feito em grande extensão.
Máquinas Restritas por Curso (Stroke-Restricted Machines)
Em máquinas restritas por curso, a quantidade de deformação que pode ser feita é fixada pelo curso da máquina. Se força ou energia suficiente para realizar a operação não está disponível, então a máquina trava e uma máquina maior deve ser usada. Prensas mecânicas se enquadram nesta categoria, pois um manivela ou excêntrico determina a quantidade de movimento do ram.
Prensas Mecânicas
Prensas mecânicas pertencem a uma classe de máquinas-ferramenta que abrangem uma ampla faixa de diferentes tipos de máquinas. Primariamente, a prensa mecânica transforma a força rotacional de um motor em um vetor de força transacional que realiza a ação de prensagem. Portanto, a energia em uma prensa mecânica vem do motor. Estes tipos de prensas são geralmente mais rápidas que prensas hidráulicas ou de fuso (na verdade, a prensa de fuso também pode ser classificada como uma prensa mecânica). Diferente de algumas prensas, em uma prensa mecânica, a aplicação de força varia tanto em velocidade quanto em magnitude ao longo da distância do curso. Ao realizar uma operação de fabricação usando uma prensa mecânica, a faixa correta do curso é essencial. Em prensas mecânicas, uma manivela, junta de joelho, yoke escocês, ou mecanismo de cunha móvel é usado para aplicar um movimento de compressão vertical entre a matriz superior móvel e uma matriz inferior fixa.
Defeitos de Forja
Durante o processo de forja, há possibilidade de ocorrência de alguns defeitos. No processo de forja a quente, os defeitos comuns são: fragilidade a quente (hot shortness), bandas de cisalhamento, cavitação de contorno de grão. No processo de forja a frio, os defeitos comuns são: trincas superficiais, banda de cisalhamento e estouro central (centre burst). Os defeitos comuns durante a operação de forja são: (i) preenchimento incompleto da matriz, (ii) desalinhamento da matriz, (iii) dobras de forja (forging laps), (iv) penetração incompleta de forja, (v) diferenças microestruturais resultando em variação pronunciada de propriedades, (vi) fragilidade a quente, devido a alta concentração de enxofre no aço e níquel, (vii) superfície com picaduras, já que carepas de óxido ocorrendo em alta temperatura aderem às matrizes, (viii) flambagem, em forja de encabeçamento, devido a alta tensão compressiva, (ix) trincas superficiais, devido a diferencial de temperatura entre superfície e centro, ou trabalho excessivo da superfície em temperatura muito baixa, e (x) microtrincas devido a tensão residual. Também defeitos como: (i) solda a frio (cold shut), (ii) deslocamento de matriz (die shift), (iii) fluxo de grão impróprio, (iv) folhas (flakes), (v) cavidades de carepa (scale pits), e (vi) trincas na rebarba (flash) podem ocorrer.
- Solda a frio (Cold shut) – É devida a processo de soldagem incompleto. As duas superfícies do material das peças de trabalho estão se tocando. A causa principal para a solda a frio é resfriamento excessivo, cantos agudos e alto atrito. Para evitar a solda a frio, o raio do filete é aumentado na matriz.
- Deslocamento de matriz (Die shift) – É devida ao desalinhamento das metades das matrizes. Para melhorar as formas, as matrizes são feitas em duas metades. Para evitar o deslocamento de matriz, é necessário alinhar as metades da matriz corretamente e fornecer entalhes nas partes superior e inferior da matriz. Assim, durante o alinhamento, se o entalhe coincidir em ambos os lados, formas adequadas podem ser alcançadas.
- Defeito de seção não preenchida – O metal em movimento não preenche a câmara da matriz completamente. Pode ser devido a projeto impróprio da matriz de forja, aquecimento ruim e menor quantidade de matéria-prima.
- Cavidades de carepa (Scale pits) – São devidas à limpeza irregular na superfície externa da forja. As carepas e óxidos ficam enraizados na superfície acabada.
- Defeito de fluxo de grão impróprio – É devida a projeto impróprio da matriz, pelo qual o material em fluxo não flui para baixo. Para evitar o fluxo de grão impróprio, projeto adequado da matriz é importante.
- Folhas (Flakes) – São descontinuidades internas que são basicamente encontradas no arranjo. São causadas principalmente por resfriamento impróprio. Para evitar o defeito de folhas, procedimentos adequados de resfriamento devem ser seguidos.
- Tensões residuais – São devidas a resfriamento impróprio e deformação não-uniforme da forja. Para evitar este defeito durante um período de tempo, resfriamento lento em forno ou sob cinzas a forja é feito.
- Trincas superficiais – São devidas a baixas temperaturas e trabalho excessivo. Para evitar trincas superficiais, temperaturas adequadas são usadas para o processo de forja.
- Forja incompleta – É principalmente devida à forja ocorrendo nas superfícies, o que causa nenhuma quebra do interior da forja. Para evitar, é preferível usar martelos de golpe leve para o processo.
- Trinca na rebarba (Cracking at the flash) – É devida à espessura incompleta da rebarba. Portanto, para evitar a trinca na rebarba, é necessário aumentar a espessura da rebarba.
Processo de manufatura
- Metais Refratários & Ligas: Materiais Essenciais de Alta Temperatura para Aeroespacial
- Projetando Fluxos de Trabalho de Processos: Harmonizando Talento Humano e Automação Robótica
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Tecnologias Avançadas para Aumentar a Eficiência da Sinterização de Minério de Ferro
- FASTMET e FASTMELT: Tecnologias Avançadas de Redução de Ferro para Produção Eficiente de Metal
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Guia Completo para Fabricação de Refratários Moldados
- Processo CLU para Aço Inoxidável: Remoção Eficiente de Carbono e Liga