



Cilindros e Oficina de Cilindros para Laminação: Soluções Especializadas para Desempenho e Durabilidade
Os cilindros são os principais e muito custosos consumíveis em uma laminadora. Eles são usados para laminar aço na laminadora e seu desempenho depende de muitos fatores, que incluem os materiais utilizados e as cargas a que são submetidos durante o serviço. O projeto do cilindro é influenciado pelas limitações aplicadas pela carga de laminação, a resistência do cilindro e o torque disponível para laminação. No caso de laminação plana, também é influenciado pela folga feita para flexão do cilindro e pela curvatura (camber) dos cilindros. O projeto do cilindro deve contemplar a carga e o torque requeridos para qualquer passe. Além disso, deve garantir que as dimensões físicas e o material do cilindro sejam capazes de suportar as cargas mais pesadas que surgem durante a sequência de laminação. Outro fator importante onde a vida do cilindro está em questão são as propriedades de desgaste do material do cilindro.
Materiais dos Cilindros
Na laminação de aços, o material dos cilindros deve ser capaz de suportar cargas que deformam plasticamente o material a ser laminado sem ser ele próprio deformado plasticamente. Na laminação de aço quente, este não é um problema difícil e cilindros de ferro ou aço são adequados se operados a uma temperatura consideravelmente menor que a do material laminado. Se cilindros de ferro ou aço são usados em qualquer caso particular depende do serviço específico que têm de realizar e se tenacidade, resistência a trincas térmicas ou carga de choque ou propriedades de desgaste duro é o mais importante.
Os cilindros podem ser classificados de acordo com os materiais dos cilindros (Fig. 1) e o método de fabricação, a primeira subdivisão principal sendo: (i) cilindros de ferro, e (ii) cilindros de aço. Esta divisão depende do teor de carbono do material. No caso dos cilindros, a linha divisória é geralmente tomada em cerca de 2,4% C. Normalmente, os cilindros são referidos como sendo de base aço abaixo deste valor, e de base ferro acima deste valor. Existe uma distinção estrutural marcante entre estes dois tipos, pois não há carbono grafítico livre nos cilindros de base aço. Os cilindros de aço podem ser fundidos ou forjados, dando uma subdivisão adicional. Outra divisão que atravessa a classificação acima é a de cilindros duplos duplex fundidos duas vezes, que podem ser fundidos com uma superfície externa de metal duro e um metal mais tenaz e forte formando o centro do cilindro.
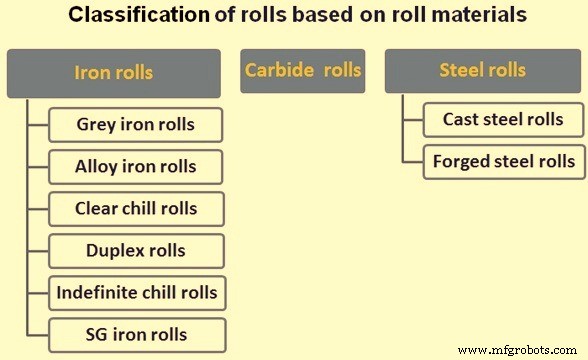
Cilindros de Ferro
Os cilindros de ferro são dos seguintes tipos:
- Cilindros de ferro cinzento – São fundidos em molde de areia e consistem de ferro fundido cinzento (contém folhas de grafite livre). A estrutura do cilindro é uniforme em todo o seu corpo e é muito resistente a trincas por fogo (fire cracking). É em certa medida autolubrificante devido ao grafite livre, o que é uma vantagem onde colares de encosto são usados para resistir ao encosto final durante a laminação. Uma análise típica do material do cilindro é: carbono (C) – 2,5% a 3%, silício (Si) – 0,5% a 1%, manganês (Mn) – 0,4% a 0,8%, fósforo (P) – 0,5% máx., e enxofre (S) – 0,1% máx. O P é permitido até 0,5% para aumentar a fluidez do metal durante a vazamento, mas é vantajoso reduzir este se temperaturas de vazamento mais altas forem possíveis, pois o P é prejudicial às propriedades do ferro fundido. O S é mantido no mínimo e o Si é escolhido para regular o teor de grafite livre, pois a presença de Si promove a grafitização. O Mn é usado para neutralizar o S e para desoxidar o metal. Teor de Mn muito alto resiste à grafitização.
- Cilindros de ferro ligado – Para melhorar a qualidade do ferro fundido cinzento, vários elementos de liga podem ser adicionados para dar ao cilindro maior dureza. Estes cilindros de ferro ligado têm apenas pequenas quantidades de níquel (Ni), cromo (Cr) e molibdênio (Mo) e dão desgaste e resistência ligeiramente melhores que o ferro cinzento comum. O cilindro de ferro ligado com maiores quantidades de adições de liga é muito mais duro e desgasta melhor, embora naturalmente seja mais caro e deva render maior tonelagem laminada. A presença de Ni promove a formação de grafite, mas como está em forma muito finamente distribuída, leva a maior tenacidade e resistência a trincas por fogo. O Cr aumenta a tendência a formar carbono combinado e restringe a formação de grafite, dando um ferro muito mais duro, mas mais frágil. Mo e tungstênio (W) promovem a formação de carbono combinado e, além disso, adicionam resistência a alta temperatura. Com um ferro ligado ao Cr, há tendência a quebra de colar em cilindros de perfis devido à fragilidade e, além disso, um bom suprimento de água é necessário para resfriar os cilindros para evitar trincas por fogo. Uma análise típica do cilindro é: C – 3%, Si – 1%, Ni – 1% (ou Mo – 0,5%) e Cr – 1%. Uma marca comum de cilindro de ferro ligado é o ferro 'Adamite'. A dureza dos cilindros é uma medida da resistência ao desgaste e é geralmente expressa em graus de dureza Shore escleroscópica. Os cilindros de ferro cinzento relativamente macios têm dureza de 30–40 graus Shore, mas estes podem ser aumentados para a faixa de 38–50 graus nos cilindros de ferro ligado. Este último é um ferro cinzento, mas o grafite é finamente dividido e a matriz é mais dura. Cilindros mais macios são favorecidos para as etapas de desbaste e intermediárias de laminação e os de grão ligado mais duros para acabamento.
- Cilindros de resfriamento definido (clear chill ou definite chill) – Um cilindro de resfriamento definido tem uma camada superficial de ferro branco produzida por indução de resfriamento rápido na superfície (por meio de um resfriador no molde) que restringe a formação de grafite livre. O núcleo é de ferro cinzento devido à taxa de resfriamento mais lenta e a zona intermediária é uma mistura de ferro branco e cinzento. Os pescoços e extremidades não devem ser resfriados e, portanto, mantêm maior tenacidade. A camada resfriada é dura e resistente ao desgaste, mas é frágil. Geralmente tem cerca de 25 mm de espessura em cilindros lisos, mas pode ser aumentada onde sulcos rasos são requeridos. A análise é similar aos cilindros de ferro cinzento, embora o teor de C seja maior. Menor C dá menor dureza, mas fortalece o cilindro e reduz a incidência de trincas superficiais e descamação, portanto é usado em casos de alta tensão, como na laminação de chapas. A dureza superficial pode estar entre 55 e 65 graus Shore, mas os cilindros têm boa resistência a mudança de temperatura e trincas por fogo. Um cilindro de resfriamento parcial é produzido resfriando partes escolhidas do tambor (ex.: passes de acabamento) e deixando o resto como ferro cinzento. Elementos de liga podem ser adicionados a cilindros de resfriamento para dar valores de dureza de 65 a 90 graus Shore e podem conter cerca de 4,5% de Ni com Cr para equilibrar a tendência a formar grafite livre. Os cilindros de resfriamento com Ni dizem ter tendência a endurecimento por trabalho e são mais adequados para laminação a frio devido à sua suscetibilidade a trincas por fogo.
- Cilindros compostos ou duplex – Um método de combinar uma superfície muito dura com um núcleo tenaz é fundir o cilindro por vazamento duplo. O primeiro vazamento dá uma casca de ferro branco altamente ligado que resfria rapidamente na superfície em um molde resfriado, após o qual o segundo vazamento (frequentemente de ferro cinzento) desloca o centro fundido de ferro ligado e o substitui por um núcleo tenaz. A dureza da casca é de 75–95 graus Shore.
- Resfriamento indefinido – Com este tipo de cilindro, há uma camada muito fina, claramente definida, de grafite livre branca e nenhuma zona de mistura intermediária. As camadas superficiais contêm partículas muito pequenas de grafite e a estrutura muda suavemente para o núcleo cinzento. A dureza diminui lentamente no início a partir da superfície a uma taxa de cerca de 1 grau Shore por 10 mm de profundidade e depois mais rapidamente em direção ao centro macio. Portanto, há uma boa profundidade utilizável. A superfície é mais resistente a trincas por fogo e descamação que o cilindro de resfriamento definido e os cilindros aderem melhor ao material laminado. Um cilindro de resfriamento indefinido ligado com dureza superficial de 55 a 75 graus Shore pode conter Ni, Cr e Mo. Estes cilindros podem ser tratados termicamente para endurecê-los contra cargas de choque. Um exemplo deste tipo é o Adamite de resfriamento indefinido. Estes cilindros podem ser tratados termicamente e são resistentes a descamação e trincas por fogo.
- Cilindros de ferro grafite esferoidal – Cilindros de ferro grafite esferoidal (SG) estão encontrando uso em algumas laminadoras. Possuem grafite na forma nodular quando fundidos pelo uso de um procedimento especial de fundição envolvendo a adição de magnésio (Mg). O ferro grafite esferoidal tem resistência e tenacidade muito maiores, a primeira sendo cerca de duas vezes a de um ferro de grafite laminar de alto desempenho e a última aumentada cerca de doze vezes. A maioria dos cilindros tem estrutura perlítica, mas a estrutura acicular também está disponível, dando melhor resistência ao desgaste. Um bom acabamento pode ser obtido nos cilindros, embora cuidado na usinagem seja necessário, pois fumos nocivos são liberados. As propriedades de desgaste dos cilindros de ferro SG são de que desgastam uniformemente e a uma taxa similar ao ferro de grafite laminar. São adequados para uso onde um cilindro de ferro normal não é forte o suficiente e onde cilindros de aço dão vida ruim devido a desgaste excessivo, mas, como são mais caros que cilindros de ferro e aço, cuidado na escolha da aplicação é necessário. Dureza pode ser obtida até 80 graus Shore ou mais.
Cilindros de Aço
Os cilindros de aço podem ser fundidos ou forjados. São muito mais fortes e tenazes que os cilindros de ferro e são usados, portanto, onde um cilindro de ferro é considerado não forte o suficiente. Permitem reduções mais pesadas, especialmente onde sulcos profundos são requeridos. Quebras devido a carga de choque são muito menos prováveis de ocorrer e as propriedades podem ser variadas consideravelmente por tratamento térmico adequado. No entanto, cilindros de aço-carbono desgastam mais rapidamente que cilindros de ferro devido à sua baixa dureza.
- Cilindros de aço fundido – Podem variar consideravelmente de acordo com a análise. O cilindro de C direto tem de 0,40% a 0,90% C e a dureza é de 28 a 36 graus Shore. Laminadoras pesadas (florão, blocos e desbaste pesado) usam os graus mais baixos (até 0,60% C), enquanto os cilindros de desbaste de tarugos usam os graus mais altos. A adição de cerca de 0,5% Mo a este tipo de cilindro, junto com pequenas quantidades de Ni e Cr (ou Mn mais alto), dá maior resistência e reduz a gravidade de quaisquer trincas por fogo que possam ocorrer. A dureza é de 30–42 graus Shore. Cilindros mais altamente ligados geralmente estão dentro das faixas de análise com C – 0,80% a 1,0%, Mn – 0,60% a 0,90%, Ni – 1,0% a 2,5%, Cr – 0,50% a 1,10% e Mo – 0,20% a 0,40%. Um cilindro C-Cr (C – 1%, Cr – 1,5% a 1,75%) também é fabricado. Estes cilindros são geralmente tratados termicamente, a faixa de dureza é 35–55 graus Shore e são comumente usados como cilindros de apoio em laminadoras de 4 altos. Um aço ligado contendo tungstênio (W) e com dureza de 40–50 graus Shore é muito resistente a trincas por fogo e às vezes usado para cilindros de desbaste em laminadoras de tiras a quente. Cilindros de base aço ligado fundido também são fabricados com análise variando C – 0,9% a 2,5%, Si – 0,5% a 1,0%, Mn – 0,4% a 0,6%, Ni – 0,25% a 1,0% e Cr – 0,5% a 1,5%. O teor de C está em uma faixa mais alta que no cilindro de aço fundido. Todo o C está em forma combinada. A faixa de dureza é 30–55 graus Shore, de acordo com o teor de C, e os cilindros desgastam bem e são fortes. A vida está em linha com o custo. Bom resfriamento a água é requerido.
- Cilindros de aço forjado – Estes cilindros são forjados a partir de um lingote de aço fundido e o trabalho mecânico necessário resulta em uma estrutura mais tenaz melhorada. Na forma de aço C (0,35% a 0,75% C), são usados para laminadoras de florão, blocos e desbaste pesado na extremidade inferior da faixa de C e para laminadoras intermediárias menores na extremidade superior da faixa. Isso é um tanto arbitrário e depende das condições particulares da laminadora. São normalizados antes do uso e a faixa de dureza é 24–30 graus Shore. Na forma de aço ligado, podem ser tratados termicamente para dar uma ampla faixa de dureza. Na faixa de 50–55 graus Shore, são usados para grandes cilindros de apoio, em torno de 80 graus Shore para pequenos cilindros de apoio em laminação a frio, e 90–100 graus Shore (totalmente endurecidos) para cilindros de trabalho em laminação a frio. Uma análise típica é 1% C, 1,5% a 1,75% Cr e 0,5% Ni. Cilindros de aço forjado na faixa de dureza de laminação a quente são altamente resistentes a carga de choque.
Cilindros de Carboneto
Carboneto de tungstênio, WC ou W₂C, é um composto químico contendo tungstênio e carbono. Sua dureza extrema o torna útil na fabricação de cilindros de laminadora para vida prolongada em aplicações onde longas campanhas de laminação são requeridas. WC em combinação com materiais aglutinantes em forma de pó são misturados, moídos, granulados e compactados em blocos brutos de forma quase final, que são finalmente sinterizados em forno a vácuo. Alguns cilindros são então prensados isotopicamente a quente (HIP). Os cilindros são então retificados usando rodas de diamante ou torneados em torno usando ferramentas de corte muito duras às dimensões requeridas. Estes cilindros são normalmente usados em blocos de acabamento de arame e em algumas aplicações de laminação de perfis. Estes cilindros requerem água de resfriamento de alta qualidade em uma faixa de pH estreita e dureza limitada. O uso de água de resfriamento fora da faixa de pH recomendada lixivia o aglutinante do cilindro, causando falha prematura da superfície do cilindro. Vários graus de cilindros de carboneto estão disponíveis baseados no tamanho de grão e teor de aglutinante e composição do aglutinante. A faixa de aplicação nos últimos anos estendeu o uso de cilindros de carboneto de volta às laminadoras intermediárias, usando uma manga de carboneto montada em um eixo de aço. A montagem é realizada por método mecânico ou criando um cilindro composto por prensagem e sinterização de um anel de carboneto no eixo.
Efeito dos Elementos de Liga nos Cilindros
Os efeitos dos elementos de liga nos cilindros são dados na Tabela 1.
| Tabela 1 Efeitos dos elementos de liga nos cilindros | ||
|---|---|---|
| Elemento | Cilindros de ferro ligado | Cilindros de aço ligado |
| Carbono (C) | Aumenta dureza, fragilidade e resistência ao desgaste. Diminui ductilidade, profundidade de resfriamento | Aumenta dureza, fragilidade e resistência ao desgaste. Diminui resistência a choque |
| Silício (Si) | Aumenta grafite, adiciona limpeza, Diminui profundidade de resfriamento | Limpa o aço na proporção de 0,20%–0,35%, Adiciona dureza, Desoxidante, promove vazamento saudável |
| Fósforo (P) | Aumenta dureza e fragilidade | Aumenta dureza e fragilidade, Diminui ductilidade, Tem tendência a segregar |
| Enxofre (S) | Aumenta dureza, fragilidade e profundidade de resfriamento | Aumenta dureza e fragilidade. Diminui ductilidade. Deve ser usado com discrição |
| Manganês (Mn) | Reduz resfriamento em faixas baixas, aumenta resfriamento em faixas altas, aumenta dureza em combinação com níquel e cromo, aumenta fragilidade | Aumenta dureza e fragilidade. Limpa para resistência à tração e resistência ao desgaste |
| Níquel (Ni) | Aumenta resistência, dureza e resistência ao desgaste. Diminui profundidade de resfriamento | Aumenta resistência, dureza e resistência a trincas por fogo em combinação com Cr e outros |
| Molibdênio (Mo) | Aumenta resistência, dureza e resistência a trincas por fogo, refina grão | Aumenta resistência e dureza |
| Vanádio (V) | Aumenta profundidade de resfriamento, resistência e resistência a trincas por fogo, Reduz ductilidade | Aumenta tenacidade, dureza e susceptibilidade a tratamento térmico |
| Cromo (Cr) | Endurecedor em todos os momentos; usado em combinação com Ni ou Mo ou ambos, aumenta profundidade de resfriamento | Endurecedor – funciona melhor em combinação com Ni ou Mo ou ambos |
| Cobre (Cu) | Em pequenas quantidades similar a Ni | Similar a Ni |
| Boro (B) | Endurecedor, usado com discrição | Aumenta dureza |
Tipos de Cilindros Usados em Diversas Laminadoras a Quente
Os tipos de cilindros usados em laminadoras de florão e blocos, tarugos e barras comerciais, laminadoras de perfis, laminadoras de chapas e laminadoras de tiras a quente são dados nas Tabelas 2, 3, 4, 5 e 6, respectivamente. A seleção de qualquer cilindro particular depende de demandas de produção, custo inicial, qualidades específicas requeridas, etc. Colaboração próxima com o fabricante de cilindros é desejável para garantir que esses requisitos sejam satisfeitos na medida do possível.
| Tabela 2 Tipos de cilindros para laminadoras de florão e blocos | |
|---|---|
| Tipo de cilindro | Dureza superficial (Graus Shore) |
| Aço forjado, 0,4% C | 24–30 |
| Aço fundido, 0,4 a 0,9% C, Dúctil | 28–36 |
| Aço ligado fundido, 0 a 0,5% Mo + Ni, Cr, Mn, forte, tenaz, resistente a trincas por fogo | 30–42 |
| Aço fundido Adamite, Alto C em solução completa + Ni, Cr, Bom desgaste mas precisa de resfriamento copioso para evitar flutuações de temperatura | 30–48 |
| Tabela 3 Tipos de cilindros para laminadoras de tarugos e barras comerciais | |
|---|---|
| Tipo de cilindro | Dureza superficial (Graus Shore) |
| Aço forjado 0,75% C, Cilindros de estande de desbaste | 35 |
| Aço fundido – 0 a 0,5% Mo + Ni, Cr, Mn, Forte, tenaz, resistente a trincas por fogo | 30–42 |
| Cilindros de grão perlítico, Ferro fundido, Forte, tenaz e resistente a trincas por fogo, Cilindros de fio-máquina (strand rolls) | 30–38 |
| Cilindros de grão especial, Melhoria no acima | 35–40 |
| Aço fundido Adamite, Alto C em solução completa + Ni e Cr, Bom desgaste mas precisa de controle de flutuações, Cilindros de desbaste | 30–48 |
| Cilindros de resfriamento indefinido C direto, Flutuações de temperatura devem ser evitadas, Cilindros de estande intermediário | 35–40 |
| Cilindros de grão ligado Adamite, Muito boa penetração de dureza, requer controle de temperatura e pode ter ampla faixa de dureza e resistência, Cilindros de fio-máquina | 35–50 |
| Cilindros de resfriamento C direto, Alta resistência a mudanças de temperatura, quebra e microtrincas superficiais, Cilindros de perfis pequenos | 55–65 |
| Cilindros de resfriamento indefinido ligado Adamite, Melhoria no acima, Cilindros ovais e guias | 55–70 |
| Cilindros de resfriamento indefinido ligado totalmente duro, Melhoria no Adamite, ex.: Nironite | 65–85 |
| Cilindros de ferro fundido ligado de alta liga com bom endurecimento por trabalho, Cilindros de laminadora de guias | 65–90 |
| Grafite esferoidal, Cilindros de desbaste de tarugos | 55 |
| Grafite esferoidal, Laminadoras de barras. Maioria dos estandes resistência a trincas por fogo, Cilindros de desbaste | 60–65 |
| Tabela 4 Tipos de cilindros para laminadoras de perfis | |
|---|---|
| Tipo de cilindro | Dureza superficial (Graus Shore) |
| Cilindros de aço forjado, Desbaste, Intermediário e Acabamento | 24–30 |
| Aço fundido, 0,4 a 0,9% C, Desbaste | 28–36 |
| Cilindros de grão perlítico, Forte, tenaz e resistente a trincas por fogo, Desbaste, Intermediário e Acabamento | 30–38 |
| Aço fundido, 0 a 0,5% Mo + Ni, Cr, Mn, Forte, tenaz e com boa resistência a trincas por fogo, Desbaste | 30–42 |
| Aço fundido Adamite, Alto carbono em solução completa + Ni, Cr, Bom desgaste mas precisa de resfriamento copioso para evitar flutuações de temperatura, Desbaste | 30–48 |
| Cilindros de grão especial – melhoria no acima | 35–40 |
| Aço hipereutetoide com Ni, Cr e Mo, Resistência ao desgaste e resistência em proporções aproximadamente iguais, Desbaste e Semi-acabamento | 35–45 |
| Cilindros de resfriamento indefinido C direto, Flutuações de temperatura devem ser evitadas, Cilindros de estande intermediário | 38–40 |
| Cilindros de liga Adamite, Muito boa penetração de dureza, Requerem controle de temperatura, Fabricados em ampla faixa de dureza e resistência, Intermediário e Acabamento | 38–50 |
| Aço fundido com Cr e W, Alta resistência a microtrincas e trincas por fogo, Semi-acabamento | 40–50 |
| Cilindros de resfriamento indefinido ligado Adamite, Melhoria no acima, Intermediário e Acabamento | 55–70 |
| Grafite esferoidal para Cilindros de desbaste reversíveis | 45 |
| Grafite esferoidal para Laminadoras de perfis pequenos | 60–65 |
| Tabela 5 Tipos de cilindros para laminadoras de chapas | |
|---|---|
| Tipo de cilindro | Dureza superficial (Graus Shore) |
| Cilindros de grão perlítico, Ferro fundido, Forte, tenaz e resistente a trincas por fogo, Desbaste | 30–38 |
| Ferro fundido, 0 a 0,5% Mo + Ni, Cr, Mn, Forte, tenaz e com boa resistência a trincas por fogo | 40–42 |
| Cilindros de grão especial, Melhoria no Perlítico | 35–40 |
| Cilindros de resfriamento C direto, Alta resistência a mudanças de temperatura, quebra e microtrincas superficiais | 55–65 |
| Como acima mas incluindo 0,4 a 1,0% Mo, Cilindros de trabalho, Condições da laminadora devem ser estáveis | 55–65 |
| Cilindros de resfriamento indefinido ligado. Flutuações de temperatura devem ser evitadas por resfriamento, Cilindros de trabalho e Acabamento | 65–85 |
| Cilindros de resfriamento ligado, Ferro fundido ligado Ni, Bom endurecimento por trabalho, Acabamento | 65–90 |
| Cilindros de resfriamento composto ligado, Casca externa de ferro branco ligado formando superfície de trabalho e restante de ferro cinzento tenaz, Bom para acabamentos superfinos, vantagem da casca ser auto-endurecível, Cilindros de trabalho | 75–95 |
| Tabela 6 Tipos de cilindros para laminadoras de tiras a quente | |
|---|---|
| Tipo de cilindro | Dureza superficial (Graus Shore) |
| Cilindros de aço forjado, Cilindros de trabalho | 24–30 |
| Aço fundido Adamite, Alto carbono em solução completa com Ni e Cr, Bom desgaste mas precisa de controle de temperatura por resfriamento, Cilindros de trabalho | 30–38 |
| Aço hipereutetoide com Ni, Cr e Mo, Resistência ao desgaste e resistência em proporções iguais, Cilindros de desbaste | 35–45 |
| Cilindros de resfriamento indefinido C direto, Flutuações de temperatura devem ser evitadas, Cilindros de estande intermediário | 38–40 |
| Cilindros de grão ligado Adamite, Muito boa penetração de dureza mas requerem controle de temperatura, Fabricados em ampla faixa de dureza e resistência, Intermediário e Acabamento | 35–50 |
| Aço fundido com Cr e W, Alta resistência a microtrincas e trincas por fogo, Cilindros de desbaste | 40–50 |
| Cilindros de resfriamento C direto, Alta resistência a mudanças de temperatura, quebra e microtrincas superficiais | 55–65 |
| Como acima mas incluindo 0,4–1,0% Mo, Condições da laminadora devem ser mais estáveis e controladas mais rigorosamente, Cilindros de trabalho | 55–65 |
| Cilindros de resfriamento indefinido ligado Adamite, Melhoria no acima, Cilindros de Acabamento a Quente e Planificação | 55–70 |
| Cilindros de resfriamento indefinido ligado, Melhoria no Adamite, Cilindros de trabalho | 65–85 |
| Cilindros de resfriamento ligado, cilindro de ferro fundido, Qualidades similares mas melhoradas aos cilindros de resfriamento indefinido ligado | 65–90 |
| Cilindros de resfriamento indefinido ligado Manganite, Muito resistentes a microtrincas por fogo, marcação de cauda, machucaduras e descamação, Cilindros de trabalho do trem | 75–85 |
| Grafite esferoidal, Cilindros de desbaste | 60–65 |
| Grafite esferoidal, Cilindros de acabamento | 65–70 |
| Grafite esferoidal, Cilindros de apoio | 50–55 |
Oficina de Cilindros (Roll Shop)
As funções da oficina de cilindros incluem as seguintes:
- Receber o conjunto de cilindros da laminadora após a conclusão de uma campanha de laminação.
- Lavar o conjunto de cilindros e desmontar os cilindros do conjunto.
- Os cilindros são inspecionados quanto a trincas por fogo e o diâmetro é medido. Também são inspecionadas as partes individuais dos cilindros e os mancais dos cilindros rotacionados quando necessário.
- A retífica/regravação do cilindro é planejada e realizada conforme o plano.
- O cilindro retificado/regravado é armazenado em racks de cilindros e aguarda sua montagem conforme o cronograma de laminação da usina.
- As camisas (chocks) após a desmontagem são enviadas à área de montagem para montar o cilindro retificado/regravado conforme o cronograma de laminação.
- A montagem do cilindro e da camisa é realizada em pares.
- O par de cilindros montado é enviado à laminadora.
Inspeções de camisas e mancais são realizadas periodicamente. A função da oficina de cilindros também inclui a retífica de lâminas de cisalhamento que se tornaram cegas durante seu uso na laminadora. A oficina de cilindros moderna em uma laminadora possui as seguintes instalações:
- Máquinas de retífica de cilindros CNC totalmente automáticas de serviço pesado, médio e leve e carregadores de cilindros no caso de laminadoras planas
- Máquinas de corte de sulcos de cilindros CNC totalmente automáticas de serviço pesado, médio e leve e carregadores de cilindros no caso de laminadoras de perfis e produtos longos
- Máquinas de retífica de cilindros e anéis de carboneto de tungstênio no caso de laminadoras de arame e laminadoras de perfis leves
- Máquinas de encamisamento e desencamisamento para todos os tipos de cilindros
- Máquinas de texturização
- Tornos para cilindros
- Tornos, fresadoras e mandrilhadoras
- Equipamentos de aquecimento por indução e têmpera
- Máquinas de lavagem para camisas
- Basculadores para camisas
- Retificadoras de lâminas de cisalhamento
- Instalações de resfriamento e lavagem de cilindros
- Racks de armazenamento de cilindros
- Carros de transferência de cilindros
- Outros dispositivos usados nas operações diárias da oficina de cilindros
A oficina de cilindros mantém dados individuais de desempenho dos cilindros e realiza análise completa dos dados dos cilindros para melhorar a longevidade da vida dos cilindros. Para isso, a oficina trabalha em estreita cooperação com os fornecedores de cilindros, de modo a realizar melhorias nas especificações químicas e físicas dos cilindros no próximo ciclo de aquisição. A oficina de cilindros também coopera com a agência investigadora durante a análise de falha de cilindro em caso de quebra de cilindro, fornecendo-lhes os dados do histórico do cilindro de seus registros.
As funções da oficina de cilindros também incluem a tomada de ação oportuna de aquisição dos cilindros para que possam disponibilizar os cilindros à usina conforme a necessidade da usina. A ação de aquisição deve ser tomada com vistas ao estoque de cilindros, que deve ser mantido sob controle.
Quando a vida do cilindro termina e seu diâmetro de sucata é atingido, ele é transferido para a área de cilindros de sucata para sua disposição. Da mesma forma, cilindros quebrados também são transferidos para a área de cilindros de sucata após a investigação da quebra do cilindro ser concluída.
Existem duas soluções de software usadas pelas oficinas de cilindros modernas. São elas: sistema de gerenciamento de oficina de cilindros (RSMS) e sistema de gerenciamento de defeitos de cilindros (RDMS) para controle e análise completos das operações da oficina de cilindros. O RSMS permite análises desde o monitoramento do processo real de retífica/gravação até a coleta e processamento de dados de produção, consumo e necessidade, com mínimo dispêndio de recursos. O RDMS é uma ferramenta poderosa que aumenta e otimiza a produtividade através de funções profundas de gerenciamento de defeitos e ações corretivas automáticas. Além disso, a oficina de cilindros precisa ser totalmente integrada à laminadora e deve haver troca de dados entre o sistema da usina e o sistema da oficina de cilindros.
O layout da oficina de cilindros é muito importante para otimizar a logística de movimentos dos cilindros. Além disso, passagens precisam ser fornecidas para o livre movimento de empilhadeiras.
A automação do manuseio de cilindros dentro da oficina de cilindros requer a aplicação de medidas de segurança para impedir o acesso de pessoal às áreas onde as operações são realizadas automaticamente e, portanto, não supervisionadas diretamente por pessoal. Há necessidade de fornecer barreiras de segurança para delimitar os limites da área de trabalho automática. Nesta área, o acesso é permitido apenas para fins de manutenção ou emergência.
Processo de manufatura
- Fundição e Laminação de Placas Finas: Aprimorando a Produção de Produtos Planos
- Carepa de Laminação: Geração, Transporte e Usos Práticos na Siderurgia
- Vigas Universais (I/H): Projeto, Laminação e Aplicações
- Laminação de Aço em Laminador de Tiras a Quente: Do Reaquecimento ao Bobinamento
- Dominando o Processo de Laminação em Laminadores de Produtos Longos
- Fundamentos da Laminação de Aço: Da Lingotagem aos Produtos Acabados
- Punções de Pino Elástico: Principais Aplicações e Usos Industriais
- Entendendo Mill Turn e Turn Mill: Um Guia Detalhado
- Entendendo Fresadoras: Tipos, Funções e Aplicações
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais