



Otimizando o Desempenho do Aço: Estratégias de Desfosforação
Os efeitos do fósforo (P) nas propriedades dos aços são resumidos na Tabela 1. Pode-se ver que o P tem efeitos tanto positivos quanto negativos nas propriedades do aço.
| Tabela 1: Efeitos do fósforo nas propriedades dos aços | ||
|---|---|---|
| Nº | Propriedade | Efeito do fósforo |
| 1 | Resistência | Fortemente positivo (fortalece a ferrita) |
| 2 | Endurecibilidade por cozimento (Bake hardenability) | Positivo |
| 3 | Ductilidade | Fortemente negativo |
| 4 | Galvanneal | Pode melhorar resistência ao pó |
| 5 | Fosfatabilidade | Positivo |
| 6 | Esmaltação | |
| a. Fish scaling (escama de peixe) | Negativo | |
| b. Decapagem (Pickling) | Positivo | |
| 7 | Soldabilidade | Não prejudicial para teores < 0,1% |
| 8 | Perda no núcleo em laminação de motor | Fortemente negativo |
| 9 | Tenacidade à fratura | Fortemente negativo |
Aços com baixo teor de P são necessários para aplicações onde alta ductilidade é requerida, como chapas finas, aço para estampagem profunda e dutos, etc. Nos primórdios, o controle de P não era considerado um grande desafio na produção de aço, pois minérios de ferro com baixos teores de P estavam prontamente e baratamente disponíveis. No entanto, no passado recente, devido aos altos preços do minério de ferro, minérios de menor preço de fontes que normalmente têm maior teor de P estão sendo usados, e isso tornou o controle de P uma atividade importante durante a produção de aço.
Além do P proveniente dos minérios de ferro, o P também entra no aço líquido devido à reciclagem da escória do conversor BOF (Basic Oxygen Furnace). A reciclagem da escória do BOF é feita através da planta de sinterização ou diretamente no alto-forno, a fim de recuperar o teor de ferro e cal da escória e minimizar questões relacionadas à disposição de escória. O sinter ou a escória do BOF alimentados ao alto-forno inevitavelmente aumentam o teor de P do ferro-gusa e, portanto, as cargas de P no processo de aciaria.
Desfosforação na Aciaria Primária
Em usinas siderúrgicas integradas, a remoção de P normalmente ocorre durante o processo de aciaria primária, geralmente o processo BOF. Para atender às novas demandas de controle de P, é necessário melhorar o entendimento sobre a termodinâmica e cinética da reação de partição de P entre escória e banhos metálicos durante o processo de aciaria.
A desfosforação de aços tornou-se uma técnica metalúrgica muito importante no processo de aciaria para produzir aços de alta qualidade. Como o teor de P é controlado pelas reações no BOF, a técnica de escória dupla (double slag practice) tem sido geralmente aplicada para obter aços mortos (killed steels) com baixo P. No entanto, esta técnica é acompanhada pelo aumento do tempo operacional e diminuição do rendimento do aço. Além dos problemas de produtividade com esta técnica, uma enorme quantidade de escória de BOF também é gerada durante a operação do BOF.
O fósforo também pode ser removido durante o processo de refino do aço. De fato, mais de 90% do P de entrada no banho pode ser removido no BOF. A capacidade de refino da escória depende de muitas variáveis, como composições da escória e do metal, temperatura, tempo e intensidade da agitação escória/metal.
O teor de P no aço líquido durante o vazamento, desoxidação, sopro de gás inerte e lingotamento pode aumentar gradualmente devido à sua introdução com desoxidantes e redução a partir de uma escória. Esta possibilidade deve ser levada em conta para manter as condições de desfosforação no aço líquido. Como resultado de reações entre o aço, escória e desoxidantes, o equilíbrio de P desloca-se para um aumento no teor de P no aço, apesar de uma diminuição significativa na temperatura. Neste caso, a desfosforação depende substancialmente da razão entre o peso do aço e da escória. O papel destes fatores pode ser deduzido da seguinte equação de balanço de P:
(P na escória da panela) + (P no aço da panela) = (P no metal vazado) + (P na escória retida pelo aço na panela) + (P dos desoxidantes).
Reação do Fósforo e Equilíbrio Termodinâmico
Os estudos iniciais abrangentes sobre desfosforação foram conduzidos durante a década de 1940. Estes estudos observaram que FeO e CaO são constituintes necessários da escória para a desfosforação do aço. Estes estudos também mostraram que a reação de desfosforação é exotérmica e que a capacidade da escória para desfosforação diminui com a temperatura. Os estudos também observaram que a desfosforação é aprimorada pela diminuição da temperatura e aumento do teor de FeO e basicidade da escória.
Muitas correlações foram desenvolvidas para prever a razão de partição de P como função da composição do metal e da escória, bem como da temperatura. No entanto, ainda existem discordâncias nos dados de laboratório e a partição de equilíbrio de P que pode ser prevista.
Embora a quantificação do equilíbrio de P seja extremamente importante, muitos fornos de aciaria não operam em equilíbrio, geralmente devido à formação de escória líquida, cinética e restrições de tempo. Assim, é importante saber o quão próximo do equilíbrio os fornos de aciaria operam, a fim de sugerir composições de escória ótimas para promover a desfosforação.
Foi observado durante os estudos iniciais que as condições de agitação e a composição da escória são duas variáveis-chave para permitir a remoção ótima de P. Além disso, supersaturar a escória com CaO e MgO não parece beneficiar o processo em qualquer extensão.
Foi descoberto durante estes estudos que fenômenos interfaciais dinâmicos na interface metal-escória provavelmente desempenham papel significativo no comportamento cinético do sistema, devido à troca de elementos ativos de superfície, como oxigênio (O2), que dramaticamente baixa a tensão interfacial e causa emulsificação espontânea. Também foi descoberto que o P não desempenha papel na emulsificação espontânea e é rapidamente removido antes do início dos fenômenos interfaciais dinâmicos. A emulsificação é causada talvez pela desoxidação do metal após a remoção de P ter ocorrido e o metal ter se tornado supersaturado com O2 por razão desconhecida. A área de superfície estimada aumenta rapidamente em mais de uma ordem de magnitude durante os períodos inicial e intermediário da reação. A gota de metal se quebra em centenas de pequenas gotículas, efetivamente emulsificando o metal na escória. Com o tempo, a área de superfície diminui e as gotículas de metal coalescem. Resultados similares foram observados para uma gota de ferro (Fe) sendo oxidada.
Na década de 1950, propôs-se que era satisfatório considerar a reação ocorrendo em sua forma mais simples, conforme abaixo:
2P + 5O = P₂O₅ (líquido)
A energia livre associada à reação foi avaliada usando uma estimativa da entropia de fusão de P₂O₅, de modo que:
ΔG = -740.375 + 535,365 T J/mol
A T superior a 1382 K, ΔG torna-se positivo, o que resulta na decomposição de P₂O₅ em P e O. Assim, a remoção de P requer que P₂O₅ precise ser reduzido. O coeficiente de atividade de P₂O₅ é aumentado por sílica (SiO₂) e diminuído por óxidos básicos como CaO e MgO.
Durante a década de 1980, estudos adicionais foram realizados sobre partição de P em vários sistemas de escória. Estes estudos indicaram que a razão de distribuição de P aumenta com aumento do teor de CaO na escória e com diminuição da temperatura. Também é visto que o efeito de CaF₂ na desfosforação é o mesmo que CaO sem elevar o ponto de fusão da escória. Os efeitos de óxido de bário (BaO) e óxido de sódio (Na₂O) na partição de P também foram estudados. Estes estudos concluíram que as equivalências de CaO de Na₂O e BaO são 1,2 e 0,9 em base de porcentagem em peso, respectivamente.
A distribuição de P nos diferentes sistemas de escória foi estudada numerosas vezes e várias correlações foram desenvolvidas. As várias conclusões destes estudos são resumidas abaixo:
- Os teores de CaO, MgO, SiO₂, P₂O₅, FeO e MnO da escória têm influência na partição de P.
- A escória líquida é totalmente ionizada e o P na escória existe como íon fosfato.
- O log da partição de P aumenta com 2,5 log % FeO como predito pela termodinâmica e o aumento da basicidade da escória também aumenta o coeficiente de partição.
- O aumento da basicidade da escória (CaO/SiO₂) até 2,0 tem forte efeito crescente na partição de P. No entanto, o aumento é muito menos pronunciado com basicidades acima de 2,5.
- A razão de partição de P inicialmente aumenta com aumento do teor de FeO, mas depois diminui após certo nível ser atingido. Este nível é função da basicidade da escória e da temperatura. Estas conclusões também valem para teores de FeO na escória entre 15% e 25%. Mais especificamente, a partição de P é independente de teores de FeO acima de 19%. Adicionalmente, a partição de P parece ser menor com aumento do teor de MgO a temperaturas de 1600 °C e 1650 °C.
- Para escórias contendo de 0,2% a 1,0% de P₂O₅, o log do coeficiente de atividade de P₂O₅ é função linear do teor de CaO e MgO e não há dependência de temperatura. Para escória contendo P₂O₅ maior que 1%, o log do coeficiente de atividade de P₂O₅ também é função linear de CaO, mas também tem dependência de temperatura.
- Os aumentos nas concentrações de Ca²⁺, Fe²⁺ e Mg²⁺ resultam em diminuição do coeficiente de atividade de P₂O₅, enquanto (SiO₄)⁴⁻ tem efeito oposto.
- A polimerização de P não ocorre extensivamente nas escórias normalmente encontradas na aciaria.
Outras abordagens para modelar a partição de P entre aço e escória também foram tentadas. Em 2011, um modelo termodinâmico exaustivo baseado na teoria de coexistência íon-molécula (IMCT - Ion and Molecule Coexistence Theory) foi desenvolvido para prever a razão de distribuição de P entre escórias CaO-SiO₂-FeO-Fe₂O₃-MnO-Al₂O₃-P₂O₅ e aço líquido. A IMCT assume que a escória é composta de íons simples, como Ca²⁺, Fe²⁺, Mg²⁺ e O²⁻; moléculas simples, P₂O₅, SiO₂ e Al₂O₃; silicatos, aluminatos e muitos outros como moléculas complexas. Toda espécie iônica participa de reações para formar moléculas complexas a partir de pares de íons (Me²⁺ e O²⁻) e moléculas simples e estão sob equilíbrio termodinâmico. As possíveis moléculas de P levadas em conta são P₂O₅, 3FeO·P₂O₅, 4FeO·P₂O₅, 2CaO·P₂O₅, 3CaO·P₂O₅, 4CaO·P₂O₅, 2MgO·P₂O₅, 3MgO·P₂O₅ e 3MnO·P₂O₅. Descobriu-se que 3CaO·P₂O₅ e 4CaO·P₂O₅ têm contribuição para a partição de P medida de 96% e 4%, respectivamente.
A discussão até aqui envolveu o equilíbrio de P entre aço líquido e escória líquida. No entanto, devido à natureza multicomponente das escórias de aciaria, não é incomum ter possíveis fases sólidas em equilíbrio com a escória líquida. Estudos substanciais foram realizados em fases sólidas específicas que são comuns nas escórias de aciaria. Mais especificamente, estudos focaram em escórias contendo 2CaO·SiO₂ e partículas de CaO. Estas fases sólidas estão normalmente presentes em escórias de aciaria durante o processo BOF e podem desempenhar papel na desfosforação, pois fosfatos podem ser dissolvidos nelas.
Refino de Fósforo no Processo BOF
"Um bom aciário também é um bom fabricante de escória" é um ditado popular entre o pessoal de aciaria e é muito relevante no contexto do processo BOF. Ter bom controle sobre a formação e composição da escória permite refino ótimo e minimiza o risco de ter que re-soprar O2 ou fazer adições extras no final da carga. Durante o início do sopro, a lança é mantida alta acima da superfície do metal. Durante os primeiros 3 a 4 minutos, o Si (silício) do metal oxida rapidamente junto com o Fe, formando uma escória rica em FeO e SiO₂. Quantidades substanciais de cal e cal dolomítica são adicionadas ao BOF. À medida que o sopro continua, a cal sólida dissolve-se continuamente na escória líquida, aumentando a massa da escória e a basicidade. À medida que a descarburização continua, a escória começa a espumar e o gás CO gerado reduz o teor de FeO na escória. Perto do final do sopro, a taxa de descarburização diminui e a oxidação de Fe torna-se significativa novamente. Ao longo do sopro, a temperatura do metal aumenta constantemente de 1350 °C a 1650 °C e a temperatura da escória é geralmente 50 °C maior que a do metal no final do sopro.
O mecanismo de dissolução da cal é muito relevante para o processo BOF e remoção de P. Alcançar dissolução rápida da cal durante o processo BOF proporciona boa oportunidade para aumentar produtividade, reduzir tempo e custo do processo. O mecanismo de dissolução da cal é função da composição da escória e do nível de saturação de silicato de dicalcio (2CaO·SiO₂). A escória inicial é rica em FeO e SiO₂. Quando a cal é adicionada pela primeira vez e começa a dissolver, uma camada de 2CaO·SiO₂ forma-se ao redor das partículas sólidas e retarda a taxa de dissolução da cal. Esta camada sólida pode romper e a escória pode penetrar ainda mais nos poros da partícula de cal e continuar a dissolução. A penetração da escória é função da viscosidade e tamanho do poro da partícula sólida.
Como no processo BOF há frequentemente algumas fases de óxido sólido coexistindo com a escória, é importante entender como partículas sólidas podem influenciar a remoção de P. Vários estudos analisaram a solubilidade de P em diferentes partículas sólidas como CaO, 2CaO·SiO₂ e 3CaO·SiO₂. As seguintes são algumas das inferências destes estudos:
- A partição de fósforo entre partículas de 2CaO·SiO₂ e a escória varia entre 2 a 70 à medida que o teor de FeO e basicidade na escória aumentam. A dependência de temperatura da distribuição de P é encontrada como muito fraca e as partículas isoladas de 2CaO·SiO₂ mostram transformação uniforme completa para 2CaO·SiO₂-3CaO·P₂O₅ dentro de 5 segundos.
- Ao contato com a escória CaO-FeO-SiO₂-P₂O₅, a partícula de CaO é rapidamente encapsulada por uma camada de 2CaO·SiO₂-3CaO·P₂O₅ e uma escória CaO-FeO sem P₂O₅ é formada entre a partícula de CaO e a solução sólida 2CaO·SiO₂-3CaO·P₂O₅.
- Existem duas rotas possíveis para transferência de P da escória para 2CaO·SiO₂. Na primeira rota, 2CaO·SiO₂-3CaO·P₂O₅ precipitaria da escória líquida após P ser transferido da fase metálica. Na segunda rota possível, partículas de 2CaO·SiO₂ já presentes na escória antes de P ser transferido do metal. P então difunde para a partícula de 2CaO·SiO₂ precipitada, livre de P. Descobriu-se que a taxa de transferência de P pela rota de precipitação é muito mais rápida que pela rota de difusão. Isso aponta o fato de que ter partículas pré-existentes de 2CaO·SiO₂ não necessariamente melhora a remoção de P.
Durante o sopro no processo BOF, um ambiente muito dinâmico é criado. À medida que o jato de O2 atinge a superfície da escória e, subsequentemente, o metal líquido, cria uma emulsão gás-escória-metal trifásica, que aumenta significativamente a área interfacial total disponível para várias reações químicas ocorrerem entre as fases. Gotículas de metal são continuamente ejetadas do banho metálico principal para a mistura escória-gás onde podem reagir por um determinado tempo. A geração destas gotículas de metal é muito importante para a cinética dentro do BOF.
A taxa de refino, durante o processo BOF, não é apenas função da cinética química, mas também função do tempo de residência que uma dada gotícula de metal gasta na escória. O tempo de residência calculado de uma gotícula de metal sendo ejetada do banho metálico principal viajando em trajetória balística através da escória é menor que 1 segundo, o que é muito curto para uma dada gotícula reagir significativamente. No entanto, durante o estudo do comportamento de gotículas Fe-C na escória, observou-se que a formação de um "halo" de gás enquanto a descarburização ocorre, mantém a gotícula de metal suspensa na escória de 50 a 200 segundos. Baseado nestas observações, o modelo é modificado para incluir o efeito da descarburização na densidade aparente de uma gotícula de metal e é capaz de prever tempos de residência consistentes.
O relatório intitulado "Imphos: Improving Phosphorus Refining" publicado em 2011 analisou, entre outros tópicos, perfis de razão metal/escória, distribuição de tamanho de gotículas de metal na emulsão escória/metal, distribuição de P na interface escória-metal e dissolução de cal. O relatório definiu cinco perfis de remoção de P, como mostrado na Fig. 1. Estes perfis são: (i) perfil de P quase constante, (ii) perfil de reversão de P, (iii) perfil de alta remoção de P, (iv) perfil de reversão e desaceleração de P, e (v) perfil de reversão com remoção rápida de P. Para cada um destes perfis, a quantidade de metal e sua composição química foram estudadas para a emulsão escória/metal e para o banho principal. Descobriu-se que o teor de P das gotículas de metal na escória é geralmente menor ou igual ao do banho principal, apontando para o fato de que a remoção de P é impulsionada pela desfosforação de gotículas de metal presentes na emulsão escória/metal, em vez de no banho principal. Uma observação interessante no relatório é que, durante os estágios iniciais do sopro, a remoção de P nas gotículas emulsificadas acontecia muito mais rápido que a descarburização.
Gotículas de metal são encontradas extremamente depletadas em P (muito menos que 100 ppm) enquanto há bem mais de 1% C no banho. Isso é potencialmente relacionado com o "halo" de gás e emulsificação, que pode aumentar o tempo de residência das gotículas durante os estágios iniciais do sopro, dando-lhes tempo suficiente para reagir com a escória altamente oxidante presente, resultando em remoção rápida de P se o tamanho da gotícula for apropriado. Como a remoção de P é fortemente relacionada à geração de gotículas de metal, há uma altura ideal da lança durante cada estágio do sopro para maximizar a geração de gotículas e criar uma boa emulsão escória/metal/gás. Observa-se que à medida que a altura da lança diminui, menos gotículas de metal são geradas.
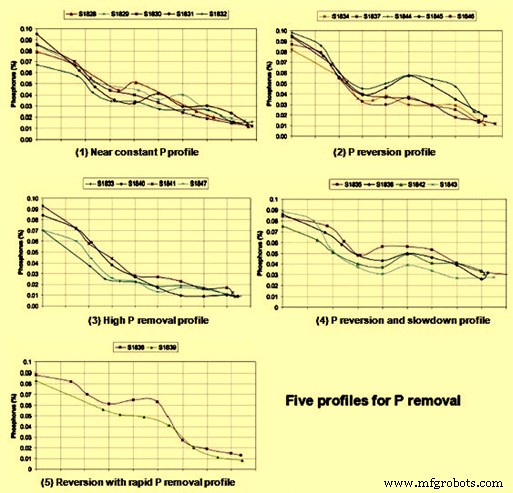
O mecanismo de desfosforação no processo BOF pode ser resumido como abaixo:
- Durante o início do sopro, onde a lança de O2 é mantida alta, boa ejeção de gotículas é alcançada e a remoção de P acontece rapidamente.
- À medida que o sopro continua e a descarburização começa a gerar gás CO, o FeO na escória é reduzido e a escória pode tornar-se não oxidante o suficiente. Isso pode resultar em reversão de P para o banho, pois as gotículas são referoforadas e retornam ao banho metálico principal. Isto é especialmente importante se a dissolução da cal não for ótima.
- Mais próximo do final do sopro, a descarburização desacelera e o teor de FeO na escória aumenta, favorecendo a desfosforação mais uma vez. No entanto, isso pode não ser suficiente para compensar a possível reversão que ocorreu anteriormente.
- Resultados ótimos podem ser alcançados monitorando de perto FeO e CaO na escória. Adições de minério de ferro podem ser úteis para manter teor ideal de FeO para continuar a oxidação de P em paralelo com a descarburização.
Cinética da Remoção de Fósforo
Embora o equilíbrio de P tenha sido amplamente estudado, a cinética de remoção de P não foi estudada na mesma extensão. No entanto, os mesmos princípios para outras reações metalúrgicas de alta temperatura se aplicam. Quando P dissolvido em Fe contata a escória, várias etapas, que fornecem ilustração básica do fenômeno, ocorrem durante a reação de desfosforação. Estas etapas são:
- Transferência de massa na fase metálica de [P] e [O] em direção à interface escória-metal
- Transferência de massa na fase de escória de (O²⁻) em direção à interface escória-metal
- Reação química na interface escória-metal para formação de (PO₄)³⁻
- Transferência de massa na fase de escória de (PO₄)³⁻ para longe da interface de reação
Como a desfosforação ocorre a altas temperaturas, é razoável assumir que a reação química na interface é rápida e em equilíbrio. Portanto, as possíveis etapas limitantes de taxa são transferência de massa na fase metálica ou de escória, ou ambas, se assumirmos que não há fases sólidas presentes na escória capazes de absorver fósforo.
Um dos estudos sobre cinética de desfosforação de ferro-gusa Fe-C(sat)-P por escórias oxidantes mostra que um dos principais desafios na desfosforação de metal líquido é quantificar corretamente a força motriz para a reação devido ao potencial de O2 não-equilíbrio na interface escória/metal. Este não-equilíbrio ocorre devido à descarburização do metal líquido, que baixa o potencial de O2 no metal. Em tais casos, a escória está em alto potencial de O2 enquanto o metal está em baixo potencial de O2. Durante o estudo, descobriu-se que a reação de desfosforação segue cinética de primeira ordem em relação à concentração de P no metal e teores mais altos de FeO aumentam o coeficiente de transferência de massa da escória devido a uma diminuição na viscosidade, embora o FeO também possa impactar positiva ou negativamente a força motriz da reação. O estudo também indicou que o transporte de massa na fase de escória é a etapa limitante da taxa na desfosforação do metal.
Mais recentemente, outro estudo usou abordagem matemática para quantificar a transferência de massa de P entre metal e escória. O estudo mostrou que o coeficiente de transferência de massa aparente parece ser função da tensão interfacial, que é afetada pelo fluxo de massa de um elemento ativo de superfície, como O2, especialmente sob condições de transferência de massa rápida. As mudanças no parâmetro de transferência de massa estão relacionadas a fenômenos interfaciais dinâmicos que aumentam a transferência de massa durante períodos de alto fluxo de O2 através da interface. Este alto fluxo de O2 é sugerido para baixar a tensão interfacial durante a reação, o que leva a um aumento na área interfacial ou coeficiente de transferência de massa, ou ambos.
Vários estudos mostraram que emulsificação espontânea pode ocorrer durante períodos de intensa transferência de massa de elementos ativos de superfície devido a uma redução muito pronunciada na tensão interfacial entre dois líquidos imiscíveis. Além disso, para a tensão interfacial de equilíbrio, os teores de O2 e S (enxofre) no metal desempenham papel significativo na tensão de equilíbrio observada. A adição de CaF₂ e Na₂O elevam a tensão interfacial, mas adições de MnO tendem a baixá-la. Um dos estudos mostrou que quando o fluxo de O2 se torna maior que ~0,1 g-átomo/m²·s, a tensão interfacial se aproxima de valor próximo a zero. Quando o fluxo de O2 se torna menor que 0,01 g-átomo/m²·s, a tensão interfacial aumenta rapidamente para valor próximo à tensão de equilíbrio.
A cinética de desfosforação foi muito menos estudada que o equilíbrio de P entre metal-escória. Existem discordâncias se a transferência de massa no metal, na escória ou em ambas controla a taxa da reação. Devido à natureza da reação, um fenômeno de interface dinâmico parece ter papel significativo na taxa global da reação. Emulsificação espontânea parece ocorrer quando transferência rápida de massa de O2 ocorre na interface de sistemas metal-escória. Isso resulta em diminuição substancial na tensão interfacial, aumentando assim a área de reação e sua taxa global. No entanto, o cálculo direto de mudanças na área de reação devido à emulsificação espontânea permanece muito difícil.
Processo de manufatura
- Guia Especialista de Materiais para Impressão 3D de Metal: Aço, Superligas, Titânio, Cobre e Alumínio
- Inconel vs Aço Inoxidável: Selecionando a Liga Certa para Aplicações de Alta Temperatura e Resistência à Corrosão
- Entendendo Graus de Aço Ferramenta: Tipos, Propriedades e Aplicações
- Otimização da Qualidade do Aço: Gerenciamento de Inclusões e Avanço na Produção de Aço Limpo
- Granulação de Escória de Alto-Forno na Casa de Vazamento: Visão Geral do Processo
- Otimização de Operações em Alto-Forno com Escória de Alta Alumina
- O Papel do Nitrogênio no Desempenho do Aço
- Aprimorando a Homogeneidade do Aço através de Lavagem com Argônio
- Entendendo Escória (Slag): Seu Papel, Usos e Benefícios na Indústria
- Soldagem Eletroescória (ESW): Processo, Benefícios e Aplicações Explicados