



Otimização da Remoção de Enxofre no Aço Líquido
Desulfuração do Aço Líquido
A solubilidade do enxofre (S) no ferro líquido (Fe) é bastante alta. No entanto, a solubilidade do S no ferro sólido é limitada: 0,002 % em ferrita à temperatura ambiente e 0,013 % em austenita a cerca de 1000 °C. Portanto, quando o aço líquido esfria, o enxofre é liberado da solução na forma de sulfeto de ferro (FeS), que forma um eutético com o ferro circundante. Esse eutético se segrega nos contornos de grão do ferro. A temperatura eutética é comparativamente baixa, em torno de 988 °C. O eutético Fe-FeS enfraquece a ligação entre os grãos e causa queda acentuada nas propriedades do aço nas temperaturas de deformação a quente.
Durante a lingotamento contínuo do aço líquido, o enxofre presente no aço líquido: (i) causa a formação de sulfetos indesejáveis que promovem fraquezas granulares e trincas no aço durante a solidificação; (ii) reduz o ponto de fusão e a resistência intergranular; (iii) contribui para a fragilidade do aço, atuando como concentrador de tensão; e (iv) resulta em hot shortness (fragilidade a quente). O enxofre, presente no aço sólido como inclusões de FeS, tem vários efeitos prejudiciais no processamento do aço. Durante a deformação, as inclusões de FeS atuam como sítios de iniciação de trincas e zonas de fraqueza. Tais inclusões provenientes do enxofre afetam adversamente a tenacidade, ductilidade, conformabilidade, soldabilidade e resistência à corrosão do aço. Um aumento no teor de manganês (Mn) (não inferior a 0,2 %) ajuda, contudo, a prevenir a formação de FeS. O enxofre é, portanto, um elemento indesejável no aço. O manganês reage ativamente com os sulfetos de ferro durante a solidificação do aço, transformando FeS em MnS, segundo a reação:
FeS (escória) + Mn (aço) = MnS (escória) + Fe
A temperatura de fusão do sulfeto de manganês (MnS) é comparativamente alta (cerca de 1610 °C). Portanto, o aço contendo manganês pode ser deformado a quente. No entanto, as inclusões de MnS: (i) são frágeis (menos dúcteis que o aço); (ii) podem ter arestas vivas; e (iii) estão localizadas entre os grãos do aço. Todos esses fatores determinam a influência negativa das inclusões sulfetadas nas propriedades mecânicas do aço.
Termodinâmica da Desulfuração do Aço Líquido
Existem quatro aspectos importantes durante a desulfuração do aço líquido: (i) capacidade de sulfeto, (ii) razão de distribuição do enxofre, (iii) potencial de desulfuração e (iv) taxa de desulfuração.
- Capacidade de sulfeto – É a capacidade da escória líquida de adsorver enxofre. Frequentemente caracterizada pelo equilíbrio entre a fase de escória e a fase gasosa em relação às pressões parciais de enxofre e oxigênio. A capacidade de sulfeto é uma propriedade que depende apenas da temperatura e da composição da escória. Pode ser medida diretamente por testes experimentais sob condições isotérmicas e isobáricas. Dados sobre capacidades de sulfeto de muitos sistemas de escórias binários, ternários e multicomponentes estão disponíveis na literatura. A capacidade de sulfeto da escória normalmente aumenta com o aumento da temperatura e da concentração de óxidos básicos. Portanto, escórias de panela altamente básicas devem ser usadas para desulfuração do aço. Diferentes modelos matemáticos também foram desenvolvidos para calcular a capacidade de sulfeto de escórias líquidas multicomponentes.
- Razão de distribuição do enxofre – O enxofre se distribui entre as fases metálica e de escória no equilíbrio. A razão de distribuição do enxofre normalmente depende da atividade do oxigênio no aço líquido. A desulfuração do aço torna-se mais eficaz com a diminuição da atividade do oxigênio.
- Potencial de desulfuração – O potencial de desulfuração também é uma função da composição da escória. Para caracterizar o comportamento da escória, utiliza-se geralmente um índice de saturação de cal, definido pela razão entre o teor real de CaO (óxido de cálcio) e o teor de CaO para escórias saturadas em cal. O “índice de saturação de cal” varia com a composição da escória. O valor do índice de saturação de cal para escória saturada em cal é um. Escórias com índice de saturação de cal menor ou maior que um são, respectivamente, escórias sub-saturadas ou escórias com excesso de cal. A influência do índice de saturação de cal no potencial de desulfuração é mostrada na Fig. 1. O maior potencial de desulfuração pode ser alcançado usando escórias saturadas em cal. Uma sub-saturação de cal na escória da panela leva a uma diminuição da desulfuração por razões termodinâmicas. Por outro lado, um excesso de cal leva a escórias heterogêneas, resultando em uma diminuição do potencial de desulfuração por razões cinéticas. Portanto, uma otimização da composição da escória é necessária para garantir uma remoção satisfatória de enxofre do aço líquido.
- Taxa de desulfuração – A capacidade de sulfeto, bem como o potencial de desulfuração, descrevem a capacidade máxima das escórias de absorver enxofre no equilíbrio termodinâmico. Na prática, existe um tempo de tratamento na panela que deve ser adaptado conforme a exigência de produção da aciaria. Um processo de refino rápido na panela é desejável. Verificou-se que, nas temperaturas de produção de aço, a taxa de reação entre as fases metálica e de escória é determinada principalmente pela transferência de massa. Quanto à desulfuração do aço com uma escória de refino de topo da panela, a taxa de reação depende da rapidez com que o enxofre é transportado da fase metálica para a interface metal/escória e da rapidez com que é transportado da interface para a fase de escória. Nesse caso, uma transferência de massa rápida causada por agitação intensiva com gás leva a uma aceleração da taxa de desulfuração. Hoje, o tratamento por agitação com gás do aço líquido na panela é uma prática operacional padrão. Para a realização do tratamento por agitação com gás, gás inerte (normalmente argônio) é injetado no aço líquido através de plugues porosos localizados no fundo da panela ou usando uma lança submersa superior. O gás injetado sobe no aço líquido na forma de bolhas de gás e se separa na superfície do banho. Devido à força de flutuabilidade das bolhas de gás, um campo de fluxo circulante de aço líquido é formado na panela. O padrão do campo de fluxo do aço é de grande importância para o processo de desulfuração. A velocidade de fluxo do aço líquido aumenta com o aumento da taxa de gás de agitação. Portanto, uma aceleração das reações entre o aço e a fase de escória pode ser alcançada.
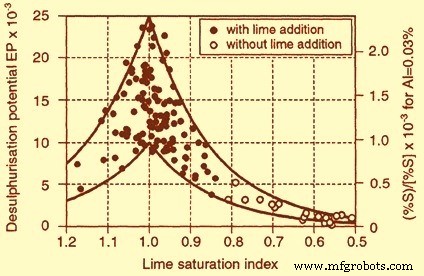
Fig. 1 Influência do índice de saturação de cal no potencial de desulfuração
A taxa de desulfuração aumenta consideravelmente se a taxa de agitação com gás exceder um valor crítico. Esse fenômeno pode ser causado pela emulsificação de gotículas de escória na fase metálica.
Aspectos Teóricos da Emulsificação da Escória
A desulfuração do aço líquido pela reação escória-metal é uma reação de troca entre duas fases imiscíveis, termodinamicamente governada pela razão de partição do enxofre entre as duas fases, e cineticamente governada pela área de troca interfacial e pela força motriz de transferência do enxofre. Os aspectos cinéticos podem ser adequadamente influenciados por efeitos de dinâmica dos fluidos. Como a agitação adequada do banho induzida pela injeção de gás afeta a velocidade relativa na interface metal-escória, ela, por sua vez, afeta o coeficiente de transferência de massa do soluto. Altas velocidades interfaciais podem até causar emulsificação da escória, resultando em um grande aumento da área de superfície de troca. Além disso, a mistura eficiente do metal no banho de aço líquido torna mais rápida a obtenção do nível final desejado de enxofre no aço líquido, resultando em uma diminuição da duração da operação de desulfuração.
Conhecimento é, portanto, necessário sobre a dinâmica de fluidos na panela induzida pela injeção de gás, a fim de atingir as melhores condições em termos de campo de fluxo adequado, a saber: (i) na interface metal-escória, para favorecer a emulsificação e, por sua vez, a aceleração da cinética química; e (ii) no banho da panela, a fim de permitir a mistura do aço recém-desulfurado na interface com o aço líquido no volume da panela até atingir a mistura perfeita em toda a panela no nível de enxofre alvo. Por outro lado, ações de agitação muito intensas, que estão relacionadas a altos custos operacionais e perdas de temperatura do banho, devem ser evitadas.
A energia mecânica é transferida para o banho por meio de: (i) sopro pelo fundo, a partir de um ou mais plugues porosos; (ii) sopro pelo topo, através de lança; ou (iii) sopro combinado. Várias investigações foram realizadas sobre os efeitos da agitação com gás na dinâmica de fluidos na panela, focadas no caminho do gás ou nos processos na interface escória-metal, envolvendo também a reação de desulfuração. Os aspectos mais relevantes decorrentes dessas investigações são os seguintes.
- Em vários processos de produção de aço nos quais a agitação do banho está envolvida, os tempos de mistura dependem da potência transferida para o banho na panela elevada à potência de 0,3–0,4.
- A agitação por sopro pelo fundo com plugue único, que garante os menores tempos de mistura para um banho fixo e uma taxa de fluxo de gás fixa, é alcançada com plugue excêntrico em relação à panela. Uma posição entre um quarto e metade do raio da panela é geralmente desejada.
- A agitação com múltiplos plugues porosos na panela deve ser ajustada cuidadosamente para ter a velocidade relativa na interface escória-metal que favoreça a emulsificação. Posições de plugues assimétricas provaram ser de máxima eficiência na redução dos tempos de mistura. Com posições simétricas dos plugues, são induzidas recirculações de fluxo na panela com zonas que têm fluxos contrários destruindo seus efeitos de agitação. O sopro por lança é benéfico para a emulsificação, enquanto a agitação pelo fundo é benéfica para a mistura na panela. Um sopro combinado adequado combina os dois efeitos desejados.
- Estudos realizados sobre o efeito das propriedades da escória no fenômeno de emulsificação mostram que existem condições críticas que devem ser satisfeitas para a velocidade do aço na interface com a escória e a taxa de fluxo de gás soprado dos plugues para permitir o início da emulsificação. Essas relações levam em conta propriedades físicas da escória, como viscosidade e densidade.
- Entre os parâmetros usados para definir condições melhoradas para mistura na panela e transferência de massa na interface escória-metal, de grande importância é a razão entre o diâmetro da panela (D) e a altura do banho (H). Normalmente, a razão D/H não está longe de 1.
- Dados disponíveis na literatura sobre o efeito da taxa de injeção de gás na taxa de desulfuração mostram que o aspecto mais interessante é que uma taxa de fluxo de gás de início deve ser encontrada para aumentar significativamente a taxa de desulfuração.
Processo de Desulfuração
Basicamente, existem duas opções disponíveis para a remoção de enxofre do aço líquido: (i) por meio de reação metal-escória, onde a escória de topo é misturada intensivamente com o aço líquido; e (ii) por injeção de cálcio metálico (Ca) no aço líquido, onde ocorre a precipitação de sulfetos.
A escória de topo da panela após a produção primária de aço normalmente consiste em: (i) escória carregada do forno de produção primária de aço; (ii) produtos de desoxidação; (iii) escória residual da panela da carga anterior; (iv) desgaste do revestimento da panela; e (v) agentes formadores de escória carregados na panela.
Para uma desulfuração eficiente, o aço deve ser desoxidado e o carregamento de escória do forno de produção primária deve ser minimizado. Panelas revestidas com refratários de chamota e alumina não são adequadas se se deseja obter baixo nível de enxofre no aço. Materiais refratários revestidos com dolomita ou outros materiais refratários básicos devem ser usados para desulfuração eficiente.
Após a vazamento do aço líquido do forno de produção primária, a quantidade de escória carregada não é conhecida. Outro parâmetro desconhecido é a perda de alumínio (Al) durante o vazamento, que resulta em diferentes quantidades de Al₂O₃ na escória. Na metalurgia secundária, é essencial conhecer a composição e a quantidade de escória da panela logo após o vazamento, a fim de poder modificar a escória da panela para fins de desoxidação e desulfuração. Normalmente, cal (CaO), alumina (Al₂O₃) e desoxidante de escória são usados para modificar a escória da panela. Para a desulfuração do aço, é importante reduzir o teor de FeO e MnO a um nível baixo. O processo de desulfuração utiliza as seguintes etapas diferentes.
- Ajuste da escória com relação a: (i) desoxidação da escória, e (ii) saturação de cal
- Homogeneização e liquefação da escória
- Redução de FeO e MnO
- Agitação intensiva para desulfuração
Dependendo dos reatores metalúrgicos (unidade de desgaseificação a vácuo, forno de panela, etc.), estas etapas do processo necessitam de diferentes períodos de tempo. O tempo de tratamento disponível na metalurgia secundária é determinado primeiramente pelos tempos de lingotamento. Os tempos de lingotamento nas aciarias variam de 25 a 60 minutos, dependendo de vários fatores. No caso de um processo de lingotamento rápido, há pouco tempo disponível para a metalurgia secundária, o que não é suficiente para realizar todas as etapas mencionadas acima. Portanto, o processo de desulfuração em si não apenas requer conhecimento metalúrgico, mas também envolve um aspecto logístico, que é um grande desafio para o produtor de aço.
A prática de escória sintética é normalmente usada para a desulfuração do aço líquido. A prática de escória sintética é adotada para atingir os seguintes objetivos.
- Cobrir a superfície do aço líquido para reduzir as perdas de calor.
- Evitar a reoxidação do aço líquido pelo oxigênio atmosférico.
- Remover inclusões do aço líquido.
O uso de escória sintética pode desulfurar o aço até 50 % a 60 % do nível original de enxofre no aço. As propriedades desejáveis da escória sintética são: (i) a escória deve ter alta capacidade de sulfeto; (ii) deve ser de natureza básica; (iii) deve ser fluida para obter taxas de reação mais rápidas; e (iv) não deve causar desgaste excessivo do refratário.
A borbulha de argônio é normalmente feita para obter mistura intensiva para desulfuração eficiente. Usando escória sintética de basicidade e capacidade de sulfeto desejadas, o aço desoxidado pode ser desulfurado até tão baixo quanto 0,005 %.
Projeto de Escória Sintética
Em panelas revestidas com tijolos de dolomita ou magnesita, os principais componentes da escória inicial da panela são CaO, Al₂O₃, SiO₂, FeO, MnO e MgO. Durante o tratamento da panela para desulfuração, os componentes FeO e MnO devem ser bem reduzidos. Além disso, os teores de CaO, Al₂O₃, SiO₂ e MgO devem ser mantidos em uma faixa adequada para obter uma escória de panela líquida e homogênea. Um alto excesso de CaO e MgO leva a escórias heterogêneas, que têm influência negativa no desempenho do processo e, portanto, devem ser evitados.
A escória sintética normalmente contém CaO, CaF₂ e Al₂O₃ e com pequena quantidade de SiO₂. O principal componente da escória sintética é a cal (CaO). O fluoreto de cálcio (CaF₂) aumenta a capacidade de sulfeto da escória e ajuda a fluidificar a escória. Frequentemente, Al está presente para desoxidar o aço líquido, pois a transferência de enxofre do aço líquido para a escória é seguida pela transferência de oxigênio da escória para o aço. Portanto, a desoxidação eficaz do aço é obrigatória para uma desulfuração eficiente.
Tipicamente, a composição da escória sintética consiste em 45 % a 55 % de CaO, 10 % a 20 % de CaF₂, 5 % a 16 % de Al₂O₃ e até 5 % de SiO₂. Esta escória é pré-fundida em estado sólido.
Questões Relacionadas à Prática de Escória Sintética
A prática de escória sintética parece ser simples e não requer muito investimento de capital. Certas questões relacionadas à prática de escória sintética são as seguintes.
- A desulfuração pode variar de uma carga para outra se o carregamento de escória do forno de fusão primário não for controlado. O nível de oxigênio do aço líquido deve ser o mesmo para resultados consistentes.
- O CaO é o componente principal. É higroscópico e leva à captação de hidrogênio (H₂) no aço.
- A borbulha de argônio é feita para agitar o banho. A queda de temperatura devido à borbulha de argônio pode ser da ordem de 10 °C a 25 °C para uma carga de 150 a 250 toneladas. A queda de temperatura resulta de perdas de calor por radiação da superfície e transferência de calor devido à borbulha de argônio. A escória ataca o refratário da panela. Quantidade excessiva de CaF₂ resulta em desgaste do refratário. Temperatura de vazamento mais alta também tem efeito no desgaste do refratório.
Uma escória pré-fundida baseada em CaO e Al₂O₃ com pequena quantidade de CaF₂ pode reduzir o problema de desgaste do refratário e captação de hidrogênio. A composição de CaO e Al₂O₃ pode ser selecionada para fundir a 1400 °C a 1450 °C. Pequena quantidade de CaF₂ pode ser adicionada. Esta escória re-fundida, quando usada para desulfuração, mostrou ter problemas reduzidos associados à escória pré-fundida.
Um parâmetro importante para caracterizar a escória sintética quanto à sua adequação para desulfurar o aço líquido é a capacidade de sulfeto da escória. Além disso, a extensão da desulfuração depende da extensão da desoxidação. O aço morto com alumínio pode desulfurar mais eficazmente do que o aço onde se usa Fe-Mn ou Fe-Si para desoxidar o aço.
Processo de manufatura
- Palha de Aço: História, Produção e Segurança
- Tubos de Aço: Tipos, História e Fabricação Moderna
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- A Evolução das Banheiras: Dos Banhos Antigos à Fabricação Moderna
- Das Fíbulas Antigas à Fabricação Moderna: O Alfinete de Segurança Explicado
- Zinco: Propriedades, Aplicações e Processo de Produção
- Rolamentos de Esferas: Evolução, Fabricação e Garantia de Qualidade
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- O Que é Aço A2? Um Grau de Aço Ferramenta Versátil e Custo-Efetivo para Aplicações Industriais e Marcenaria
- Escolhendo os Graus Corretos de Aço para Ferramentas para Desempenho Ótimo