



Soluções Avançadas de Limpeza de Gases de Chaminé: Tecnologias e Sistemas para Ar Mais Limpo
Tecnologias e Sistemas de Limpeza de Gases de Chaminé
A poluição ambiental é um dos maiores problemas em todo o mundo atualmente. De uma série de problemas ambientais globais, cada vez mais pessoas perceberam que meio ambiente e recursos são necessidades básicas para a sobrevivência e desenvolvimento dos seres humanos. Gases de chaminé, que são produto da maioria dos processos tecnológicos, são poluídos com variedade de partículas sólidas. Para reutilizar os gases (se tiverem valor calorífico suficiente) ou lançá-los na atmosfera, é necessário limpar os gases. No entanto, o controle de emissões atmosféricas custa dinheiro, com raro retorno financeiro para a organização operadora.
Os últimos anos viram mudança completa nas atitudes, educação, responsabilidade e regulamentações na área de controle de emissões em vários países. As regulamentações de controle de emissões estão se tornando mais rigorosas com o tempo na tentativa de salvar as gerações futuras contra os efeitos nocivos da poluição atmosférica. Agora várias organizações estão mudando rapidamente suas atitudes em relação à poluição atmosférica e tendo engajamento proativo em atividades de controle de poluição. Organizações agora querem ser vistas, pelo público, como organizações responsáveis que produzem produtos "limpos". Isso é parcialmente impulsionado pelo mercado, pois mercados agora demandam cada vez mais produtos "limpos". Clientes na situação atual estão se tornando mais educados, tanto em sua responsabilidade para com o meio ambiente quanto nos benefícios de ter um ambiente limpo.
O propósito de um sistema de limpeza de gases de chaminé é reduzir emissões atmosféricas de substâncias perigosas ao meio ambiente e à saúde. Isso inclui, por exemplo, metais pesados, dioxinas e substâncias que causam acidificação e eutrofização. Como algumas substâncias nos gases de chaminé são tóxicas e cancerígenas, é importante reduzir suas emissões. A acidificação de florestas e lagos foi reduzida substancialmente pela remoção de óxidos de enxofre e nitrogênio dos gases de chaminé.
Processos tecnológicos de usinas metalúrgicas, químicas e termelétricas geram gases de chaminé residuais normalmente carregados de poeira e em altas temperaturas. A composição e quantidade destes gases dependem da natureza dos processos tecnológicos e das matérias-primas. Emissões de gases de chaminé residuais são resultado das matérias-primas usadas, e dos processos e reações que ocorrem nestas usinas. Os gases de chaminé podem conter dióxido de carbono, monóxido de carbono, óxidos de enxofre (SO₂ e SO₃) e nitrogênio (NOx), hidrogênio, sulfeto de hidrogênio (H₂S), flúor (na forma de HF), cloro (na forma de HCl), arsênio, mercúrio, compostos orgânicos voláteis (COV), vapor d'água e poeira etc. Vapor d'água é inofensivo mas contribui para pluma visível na saída da chaminé.
Necessidade de Controle de Emissões
Existem vários processos tecnológicos que ocorrem em altas temperaturas. Além disso, muitos destes processos manuseiam matérias-primas, algumas na forma de finos. Portanto, todos estes processos são propensos a emitir gases poluentes e material particulado na atmosfera. Isso por sua vez afeta a qualidade do ar ao redor da usina. Para melhorar e proteger a qualidade do ar, diferentes dispositivos de controle de poluição são usados para redução das emissões. Anteriormente, por muitos anos, equipamentos de controle de poluição eram usados apenas para processos onde as quantidades de poluentes eram muito altas ou eram tóxicos. Estes equipamentos também eram usados anteriormente onde tinham algum valor de recuperação. Mas no cenário atual, com regulamentações ambientais se tornando cada vez mais rigorosas e com crescentes preocupações da sociedade com o meio ambiente, tornou-se necessário analisar as emissões de todos os processos tecnológicos e instalar equipamentos em todas as áreas para reduzir emissões aos níveis mínimos possíveis.
Existem pelo menos cinco grandes grupos de fontes atmosféricas de poluição normalmente atribuídas aos processos tecnológicos, cada um com tecnologias específicas de melhor prática para abatimento. Estes grupos não constituem lista abrangente, pois onde concentrações fortes de gases ácidos são encontradas, tecnologias alternativas de limpeza de gases de chaminé devem ser implementadas, como plantas de ácido sulfúrico. Estes cinco grandes grupos para tecnologias de limpeza de gases estão relacionados a: (i) controle de emissão de poeira e material particulado, (ii) gases ácidos como SO₂/HCl e HF, (iii) controle de abatimento de NOx, (iv) controle de névoa ácida e outros aerossóis, e (v) controle de mercúrio, dioxinas/furanos e COVs. Para tecnologias de fixação de gases ácidos, o descarte do produto permanece sempre um desafio. Na maioria das aplicações, produtos residuais são simplesmente aterrados com os custos operacionais necessários. Equipamentos de controle de emissões para estes cinco grupos de tecnologias de limpeza de gases são basicamente de dois tipos: (i) equipamentos de controle de emissão de poeira e material particulado e (ii) equipamentos de controle de emissão gasosa. Este artigo concentra-se nos sistemas de controle de emissão de poeira e material particulado.
O problema da limpeza de gases de alta temperatura em geral é talvez o mais perplexo para a indústria. É difícil pois o problema é normalmente associado a partículas extremamente finas dispersas em gases em temperaturas que podem variar de 700 °C a 1.500 °C. Em alguns casos, temperaturas ainda mais altas podem estar envolvidas. Devido ao aerossol fino e altas temperaturas envolvidas, abordagens costumeiras não resolvem normalmente o problema. Portanto, o progresso nesta área não tem sido tão rápido. Problemas básicos associados à limpeza de gases de alta temperatura são os de economia e requisitos fundamentais para limpeza.
Em alguns casos, a limpeza dos gases residuais é necessária pois representa material de valor substancial ou, se o material particulado for removido, resta um gás que é combustível e recuperado na forma de calor ou energia que pode ser utilizado no processo. Em outros casos, o valor econômico do efluente, seja particulado, gasoso, ou a combinação usual, é de magnitude tão pequena que o custo de descarte representa problema considerável. Nestes casos, a limpeza ou remoção necessária para prevenir poluição do ar é aquela para a qual há apenas retorno intangível.
Na segunda categoria, o desejo da indústria é obter limpeza a custo mínimo sem impor ônus na forma de custos de produção aumentados. O custo de prevenir poluição do ar comunitária e possível dano à propriedade ou ao público é normalmente sem recuperação tangível além de boas relações públicas.
Limpeza eficaz destes gases apresenta sérios problemas técnicos devido à variedade de impurezas. Sistemas de limpeza de gases de alta eficiência são vitais para operação confiável e longa vida de campanha de usinas metalúrgicas e termelétricas de alta temperatura, e permitem aos operadores atender aos padrões relevantes de controle de poluição. A seleção das plantas de resfriamento e limpeza de gases é crítica no que diz respeito à viabilidade técnica, aceitabilidade econômica e compatibilidade ambiental. Além disso, sistemas de limpeza de gases devem ser projetados para os mais altos níveis de eficiência de limpeza, segurança e confiabilidade, proporcionando a melhor proteção ambiental possível.
Critérios de Projeto de Sistema de Limpeza de Gases
Critérios importantes para projeto de sistema de limpeza de gases são: (i) volume de gás em Nm³/h, (ii) composição química dos gases, (iii) teor de umidade dos gases, (iv) temperatura dos gases, (v) teor de poeira dos gases em kg/h, (vi) características da poeira, como corrosiva, abrasiva etc., (vii) faixa de tamanho de partícula da poeira, (viii) padrões de emissão, (ix) característica de explosão do gás, (x) design higiênico, (xi) sistemas on-line ou off-line, e (xii) materiais de construção.
Existem três considerações principais no projeto do sistema de limpeza de gases. A primeira é o captor que deve ser projetado para capturar poeira e gases emitidos e prevenir área de trabalho enfumada. A segunda é que o gás e poeira capturados pelo captor devem ser limpos antes do lançamento na atmosfera. A terceira é que a poeira coletada deve ser descartada de forma que não seja reentrada no ar ou em corrente para se tornar problema de poluição novamente.
Resfriamento de Gases de Chaminé
Os gases de chaminé vindos de fornos metalúrgicos frequentemente têm altas temperaturas (700-1.500 °C ou mais) e alto teor de poeira. Portanto, antes de tratar estes gases no sistema de limpeza, eles devem ser resfriados a temperatura abaixo de 400 °C. Vários métodos de resfriamento de gases são usados na prática: (i) caldeira de calor residual, (ii) resfriamento indireto com ar, (iii) resfriamento indireto com água, e (iv) resfriamento evaporativo com água.
Caldeiras de calor residual são principalmente usadas para resfriar gases de chaminé daqueles processos tecnológicos que produzem gases de chaminé com vazões contínuas. Isso permite aplicação de resfriamento de gás usando caldeira de calor residual com bons resultados operacionais.
O sistema de resfriamento de gases por resfriamento indireto com ar é usado relativamente pouco na prática devido a várias desvantagens: (i) ar de resfriamento tem temperatura menor que ponto de orvalho do gás de processo, e condensação do ácido ocorre nas paredes do resfriador causando corrosão do equipamento, (ii) risco de incrustações e bloqueio devido a poeira pegajosa, (iii) tempo de retenção do gás em alta temperatura (acima de 550 °C) é longo, o que causa formação adicional de SO₃ e eleva o ponto de orvalho do gás, e (iv) em caso de vazão de gás flutuante, é difícil controlar a temperatura de saída do gás.
O sistema de resfriamento de gases por resfriamento indireto com água é frequentemente usado. Neste caso, o duto de gases de chaminé tem tubos de água ao redor de sua circunferência pelos quais a água de resfriamento flui. O dimensionamento dos tubos e parâmetros da água (pressão e vazão) devem ser tais que a temperatura da água aquecida sempre permaneça abaixo dos níveis de sua evaporação. Embora o sistema evite vapor e questões regulatórias associadas ao manuseio de vapor, a desvantagem do sistema relaciona-se ao equipamento mais volumoso e manuseio de maior volume de água de resfriamento.
Resfriamento evaporativo com água é alternativa técnica adequada ao resfriamento indireto com ar ou caldeiras de calor residual para resfriar gases com vazão flutuante. Equipamentos modernos de resfriamento evaporativo usam tipo especial de bicos de aspersão, os chamados bicos de dois componentes (água e ar pressurizado), que permitem operação flexível e controle sensível da temperatura do gás na saída do resfriador. Esta característica é muito importante para evitar queda excessiva de temperatura do gás que pode causar condensação de névoa ácida e, como consequência, umedecimento da poeira e criação de depósitos de poeira úmida, nos precipitadores eletrostáticos de gás quente subsequentes, bem como corrosão. Vantagens do uso de resfriadores evaporativos: (i) resfriamento evaporativo reduz formação de SO₃ adicional no gás devido a curto tempo de retenção do gás a montante do resfriador evaporativo em alta temperatura (acima de 550 °C) na presença de compostos metálicos particulados atuando como catalisadores, (ii) a jusante do resfriador evaporativo a formação de SO₃ é inibida, (iii) condicionamento do gás com água para melhor desempenho do precipitador eletrostático (ESP), e (iv) não são necessários internos como aletas guia.
Tipos de Dispositivos de Limpeza de Gases
Existem cerca de 40 tipos diferentes de dispositivos de limpeza de gases disponíveis hoje, e, baseados em características compartilhadas, podem ser agrupados em cinco tipos principais: (i) eliminadores de névoa, (ii) extratores de poeira (também chamados coletores de poeira) e ciclones, (iii) dedusters úmidos, (iv) filtros, e (v) ESPs. Além disso, sistemas de limpeza de gases podem basear-se em tecnologias para separação de poeira seca ou tecnologias para separação de poeira úmida. Nas tecnologias de separação de poeira seca, condicionamento de gás com água pode ser necessário baseado nos requisitos do processo tecnológico. O condicionamento do gás é realizado pela injeção de água junto com nitrogênio em torre de condicionamento para produzir névoa de água com gotas de diâmetro em torno de 150 micrômetros. O tempo de residência do gás na torre é controlado de forma que todas as gotas sejam completamente evaporadas na saída da torre de condicionamento.
Dispositivos de remoção de particulados operam basicamente no princípio de que um fluxo de gás contendo partículas passa por uma região onde as partículas são atuadas por forças externas ou causadas a interceptar obstáculos, separando-as assim do fluxo de gás. Quando atuadas por forças externas, as partículas adquirem componente de velocidade em direção diferente da do fluxo de gás. Para projetar dispositivo de separação baseado em separação de particulados por forças externas, é essencial computar o movimento de uma partícula sob tais condições.
Uma seleção preliminar de sistemas adequados de controle de emissão de particulados é normalmente baseada no conhecimento de quatro itens: (i) concentração de particulados no fluxo a ser limpo, (ii) distribuição de tamanho das partículas a serem removidas, (iii) vazão de gás, e (iv) taxa final permitida de emissão de particulados. Uma vez escolhidos os sistemas capazes de fornecer as eficiências requeridas nas vazões dadas, a seleção final é normalmente feita baseada no custo total de construção e operação. O tamanho de um coletor, e portanto seu custo, é diretamente proporcional à vazão volumétrica de gás a ser limpo. Fatores operacionais que influenciam custo de dispositivo são queda de pressão através da unidade, potência necessária, e quantidade de água necessária (no caso de sistema de lavagem úmida). Dispositivos que removem partículas de fluxos de gás dependem de um ou mais dos seguintes mecanismos físicos.
Mecanismos de Separação de Particulados
Sedimentação – O fluxo de gás contendo partículas é introduzido em dispositivo ou câmara onde as partículas sedimentam sob gravidade no fundo da câmara. Dispositivos deste tipo são chamados câmaras de sedimentação.
Migração de partícula carregada em campo elétrico – O fluxo de gás contendo partículas é introduzido em dispositivo no qual as partículas são carregadas e então submetidas a campo elétrico. A força eletrostática resultante nas partículas faz com que migrem para uma das superfícies do dispositivo, onde são retidas e coletadas. Dispositivos deste tipo são chamados ESP.
Deposição inercial – Quando um fluxo de gás muda direção ao fluir ao redor de objeto em seu caminho, partículas suspensas tendem a continuar movendo na direção original devido à inércia. Dispositivos de coleta de particulados baseados neste princípio incluem ciclones, lavadores e filtros.
Difusão Browniana – Partículas suspensas em gás estão sempre em movimento Browniano. Movimento Browniano é o movimento aleatório de partículas suspensas em um meio. Este padrão de movimento tipicamente consiste em flutuações aleatórias na posição de uma partícula dentro de um subdomínio fluido, seguido por relocação a outro subdomínio. Quando o fluxo de gás flui ao redor de obstáculos, o movimento aleatório natural das partículas as traz em contato com os obstáculos, onde aderem e são coletadas. Como o movimento Browniano é mais pronunciado com partículas menores, espera-se que dispositivos baseados na difusão como mecanismo de separação sejam mais eficazes para partículas pequenas.
O parâmetro-chave que influencia a escolha de qual dispositivo empregar em caso particular é o diâmetro da partícula "Dp". Os mecanismos físicos dados acima variam muito em sua eficácia dependendo do tamanho da partícula. Assim, a eficácia de dispositivos de remoção de particulados é função do tamanho da partícula.
A eficiência de coleta "N(Dp)" de um dispositivo de limpeza de gases para partículas de diâmetro "Dp" é definida pela equação N(Dp) = 1 - (número de partículas de diâmetro Dp por m³ de gás out) / (número de partículas de diâmetro Dp por m³ de gás in). A eficiência global "N" do dispositivo baseada no número de partículas é dada pela equação N = 1 - (número de partículas por m³ de gás out) / (número de partículas por m³ de gás in). Estas eficiências podem ser expressas em termos das funções de distribuição de tamanho de partícula nos lados de entrada e saída do dispositivo.
Classes de Equipamentos de Controle de Particulados
Existem várias classes diferentes de equipamentos de controle de particulados. O dispositivo mais simples de controle de particulados é uma câmara de sedimentação, câmara grande na qual a velocidade do gás é reduzida, permitindo que partículas sedimentem por gravidade. Um ciclone opera fazendo todo o fluxo de gás fluir em padrão espiral dentro de tubo cônico. Devido à força centrífuga, partículas migram para fora e coletam na parede do tubo. As partículas deslizam pela parede e caem no fundo, onde são removidas. O gás limpo normalmente inverte seu fluxo e sai pelo topo do ciclone.
O ESP utiliza força eletrostática em partículas carregadas em campo elétrico para separar partículas do fluxo de gás. Uma alta queda de tensão é estabelecida entre dois eletrodos, e partículas passando pelo campo elétrico resultante adquirem carga. As partículas carregadas migram para e são coletadas em placa carregada opostamente enquanto o gás limpo flui através do dispositivo. Periodicamente, as placas são limpas por batidas para sacudir a camada de poeira acumulada.
Uma variedade de filtros opera no princípio de que o gás carregado de particulados é forçado através de um conjunto de elementos coletores, como fibra ou tapete filtrante. À medida que o gás passa pelo conjunto, partículas se acumulam nos coletores.
Dispositivos de coleta úmidos chamados lavadores operam com base na colisão de partículas com gotas de água que podem ser facilmente separadas do gás devido ao seu grande tamanho.
Coletores mecânicos como câmaras de sedimentação ou ciclones são tipicamente muito menos caros que os outros mas normalmente são apenas moderadamente eficientes na remoção de partículas. Como são muito melhores para partículas grandes que para pequenas, são frequentemente usados como pré-limpeza para dispositivos de controle final mais eficientes, especialmente em altas cargas de particulados. ESPs podem tratar grandes vazões volumétricas de gás em quedas de pressão relativamente baixas com eficiências de remoção muito altas. No entanto, ESPs são caros e relativamente inflexíveis a mudanças em condições operacionais do processo. Filtros de tecido (filtros de manga) tendem a ter eficiências muito altas mas são caros e normalmente limitados a condições secas e de baixa temperatura. Lavagem também pode alcançar altas eficiências e oferece vantagem auxiliar de que poluentes gasosos podem ser removidos simultaneamente com partículas. No entanto, lavadores podem ser caros de operar, devido à sua alta queda de pressão e ao fato de produzirem lodo úmido que precisa ser tratado ou descartado.
Câmaras de Sedimentação
Sedimentação gravitacional é talvez o meio mais óbvio de separar partículas de fluxo de gás. Uma câmara de sedimentação é simplesmente câmara horizontal pela qual o gás carregado de partículas flui e no fundo da qual as partículas de poeira sedimentam. É, em princípio, simplesmente uma grande caixa pela qual o fluxo de gás efluente flui e no qual partículas no fluxo sedimentam no fundo por gravidade. Velocidades de gás através da câmara de sedimentação devem ser mantidas baixas o suficiente para que partículas sedimentando não sejam reentradas. A velocidade do gás é normalmente reduzida expandindo o duto em câmara grande o suficiente para que velocidades suficientemente baixas resultem. Embora em princípio câmaras de sedimentação possam ser usadas para remover até as menores partículas, limitações práticas no comprimento de tais câmaras restringem sua aplicabilidade à remoção de partículas maiores que cerca de 50 micrômetros. Assim, câmaras de sedimentação são normalmente usadas como pré-limpeza para remover partículas grandes e possivelmente abrasivas, antes de passar o fluxo de gás através de outros dispositivos de coleta.
Câmaras de sedimentação oferecem vantagens de: (i) construção simples e baixo custo, (ii) pequenas quedas de pressão, e (iii) coleta de partículas sem necessidade de água. A principal desvantagem das câmaras de sedimentação é o grande espaço que necessitam. Na verdade, a câmara pode conter número de placas horizontais relativamente próximas para que a distância que uma partícula deve sedimentar para ser coletada seja consideravelmente menor que a altura do dispositivo geral. A Fig. 1 mostra projeto simples de câmara de sedimentação gravitacional.
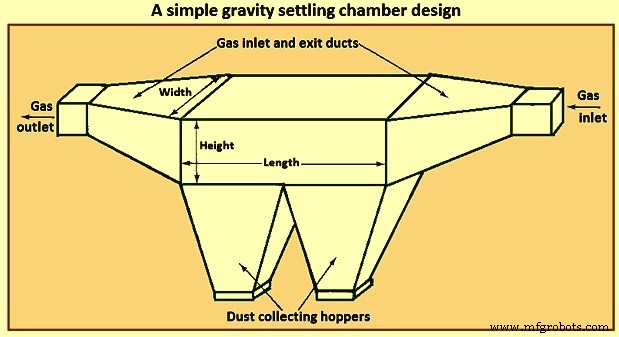
Fig. 1 Projeto simples de câmara de sedimentação gravitacional
Na análise do desempenho de uma câmara de sedimentação, a característica chave é a natureza do fluxo de gás através do dispositivo. Neste sentido, três situações básicas de fluxo idealizado podem ser distinguidas: (i) fluxo laminar, (ii) fluxo pistão (velocidade uniforme na seção transversal) sem mistura vertical de partículas, e (iii) fluxo pistão com mistura vertical completa de partículas.
Fluxo laminar é caracterizado por perfil de velocidade parabólico. Tal fluxo só é realizado para números de Reynolds abaixo do de transição para fluxo turbulento. Em fluxo laminar, o tempo necessário para partícula na altura "h" acima do fundo da câmara sedimentar é "h/V" onde V é a velocidade de sedimentação da partícula. Mistura vertical de partículas é ausente em fluxo laminar. O efeito do movimento Browniano é normalmente negligenciado relativo ao movimento descendente constante devido à sedimentação.
Na câmara de sedimentação de fluxo laminar, o perfil de velocidade do gás é parabólico, e à medida que partícula abaixo da linha de corrente central sedimenta, encontra fluido movendo-se mais lentamente, e assim seu tempo de residência na câmara aumenta sobre o que estava na linha de corrente mais alta. Por outro lado, partículas inicialmente acima da linha de corrente central encontram linhas de corrente mais rápidas à medida que caem até passarem a linha de corrente central.
A segunda categoria de fluxo é fluxo pistão sem mistura vertical das partículas. Este tipo de fluxo é, em certo sentido, aproximação ao fluxo laminar no sentido de que mistura vertical de partículas ainda é ignorada, mas perfil de velocidade plano é assumido e as partículas sedimentam em suas velocidades de sedimentação. A segunda situação de fluxo é a de fluxo pistão sem mistura vertical de partículas. Nesta situação, assume-se que as partículas estão distribuídas uniformemente na entrada da câmara. Se uma partícula é coletada é determinado apenas pela altura "h" em sua entrada acima da superfície coletora. Altura crítica "h*" pode ser definida de forma que todas as partículas entrando com "h" menor ou igual a "h*" são coletadas e aquelas para as quais "h" é maior que "h*" escapam da coleta.
A terceira categoria, fluxo pistão com mistura vertical completa, é fluxo turbulento. Em câmara de sedimentação de fluxo turbulento, a velocidade do gás é assumida uniforme através da câmara devido à mistura turbulenta. Além disso, a mistura turbulenta no núcleo da câmara sobrepuja a tendência das partículas de sedimentar e mantém concentração uniforme de partículas verticalmente através da câmara. Remoção por sedimentação pode ser assumida ocorrendo em camada fina no fundo da câmara.
O fluxo em canal retangular pode ser assumido turbulento se o número de Reynolds for maior que 4.000. Na câmara de sedimentação de fluxo laminar, partículas sedimentam em todas as alturas acima do fundo da câmara, a chave da análise sendo calcular o tempo de residência global das partículas à medida que caem através das linhas de corrente. O mecanismo de coleta em câmara de sedimentação de fluxo turbulento é, embora finalmente baseado na sedimentação de partículas sob gravidade, bastante diferente do da câmara de fluxo laminar. A diferença é devida ao fluxo turbulento na câmara. No fluxo principal na câmara, a mistura turbulenta é vigorosa o suficiente para que partículas sejam sobrepujadas pelo fluxo e não sedimentem. Assume-se que a mistura turbulenta mantém concentração uniforme de partículas sobre a altura da câmara. Muito próximo ao fundo da câmara, camada fina pode ser assumida existir através da qual partículas sedimentam a curta distância até o fundo. Assim, uma vez que partícula, vigorosamente misturada no núcleo do fluxo, entra nesta camada, sedimenta no fundo.
Separadores Ciclônicos
Separadores ciclônicos são dispositivos de limpeza de gases que utilizam força centrífuga criada por fluxo de gás giratório para separar partículas de um gás. Um separador ciclônico padrão de entrada tangencial e fluxo reverso vertical é mostrado na Fig. 2. O fluxo de gás é forçado a seguir a geometria curva do ciclone enquanto a inércia das partículas no fluxo faz com que se movam para a parede externa, onde colidem e são coletadas. Partícula de massa "m" movendo-se em caminho circular de raio "r" com velocidade tangencial "vA" é atuada por força centrífuga de "m(vA)²/r". Em valor típico de "vA" = 10 m/s, "r" = 0,5 m, esta força é 20,4 vezes a da gravidade na mesma partícula. Assim, pode-se ver que força substancialmente aumentada na partícula sobre a da sedimentação sozinha pode ser alcançada para geometria de ciclone.
Em um ciclone, partículas no fluxo de gás giratório movem-se progressivamente mais próximas da parede externa à medida que fluem através do dispositivo. Como mostrado na Fig. 2, o fluxo de gás pode executar várias voltas completas à medida que flui de uma extremidade do dispositivo à outra. Para projeto de separador ciclônico, dada vazão de gás e raios interno e externo, o comprimento do corpo do ciclone deve garantir que eficiência de coleta desejada para partículas de tamanho dado seja atingida. Como o comprimento do corpo de um ciclone está relacionado através da vazão de gás ao número de voltas executadas pelo fluxo de gás, o projeto frequentemente consiste em computar o número de voltas necessário para alcançar eficiência de coleta especificada.
Existem variedade de projetos disponíveis para separadores ciclônicos que diferem na maneira como o movimento rotativo é impartido ao fluxo de gás. Ciclones convencionais podem ser de três categorias: (i) ciclones de fluxo reverso (entrada tangencial e axial), (ii) ciclones de fluxo direto, e (iii) coletores de impulsor.
A Fig. 2 mostra ciclone de fluxo reverso convencional com entrada tangencial. Gás sujo entra no topo do ciclone e recebe movimento giratório devido à sua entrada tangencial. Partículas são forçadas à parede por força centrífuga e então caem pela parede devido à gravidade. No fundo do ciclone, o fluxo de gás inverte para formar núcleo interno que sai no topo do ciclone. Em ciclone de fluxo reverso com entrada axial, o gás de entrada é introduzido no eixo do ciclone, com movimento centrífugo impartido por aletas permanentes no topo.
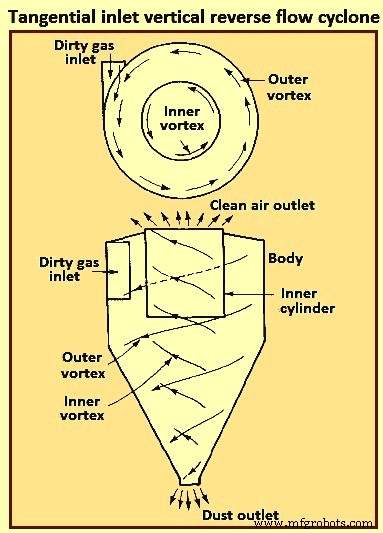
Fig. 2 Ciclone de fluxo reverso vertical com entrada tangencial
Em ciclones de fluxo direto, o vórtice interno de ar sai no fundo (em vez de inverter direção), com movimento centrífugo inicial impartido por aletas no topo. Este tipo é frequentemente usado como pré-limpeza para remover partículas grandes. As principais vantagens deste ciclone são baixa queda de pressão e altas vazões volumétricas.
No coletor de impulsor, gases entram normal a impulsor de muitas pás e são varridos pelo impulsor ao redor de sua circunferência enquanto partículas são lançadas em slot anelar ao redor da periferia do ciclone. A principal vantagem deste ciclone é sua compacidade. A principal desvantagem do ciclone é tendência a entupimento por acúmulo de sólidos no ciclone.
Ciclones podem ser construídos de qualquer material, metal ou cerâmica. São capazes de suportar altas temperaturas, partículas abrasivas ou atmosferas corrosivas. É necessário que a superfície interna seja lisa para que partículas coletadas possam deslizar facilmente pela parede até o funil. Não há partes móveis em um ciclone, portanto operação é normalmente simples e relativamente livre de manutenção. Seu baixo custo de capital e operação livre de manutenção os tornam ideais para uso como pré-limpeza para dispositivos de controle final mais eficientes, como ESPs. Embora ciclones tenham sido tradicionalmente considerados coletores de eficiência relativamente baixa, alguns ciclones disponíveis atualmente podem alcançar eficiências maiores que 98% para partículas maiores que 5 micrômetros. Normalmente, ciclones rotineiramente alcançam eficiências de 90% para partículas maiores que 15-20 micrômetros.
A Fig. 3 mostra partícula entrando tangencialmente em plano horizontal de fluxo de gás giratório em r3. Devido a força centrífuga de "m(vA)²/r", a partícula segue caminho para fora através das linhas de corrente do fluxo. Seu vetor de velocidade tem componente tangencial (vA) e componente radial (Vr). Também há componente axial (vZ).
O chamado separador ciclônico de fluxo laminar não tem fluxo laminar no sentido da câmara de sedimentação de fluxo laminar, mas sim fluxo sem atrito no qual as linhas de corrente seguem os contornos do ciclone como mostrado na Fig. 3.
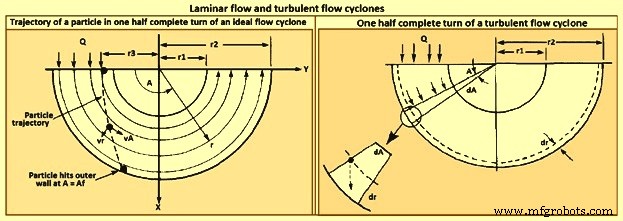
Fig. 3 Ciclones de fluxo laminar e turbulento
O modelo do separador ciclônico de fluxo turbulento é mostrado na Fig. 3. Devido à mistura turbulenta, a concentração de partículas é assumida uniforme através do ciclone, e, como no caso da câmara de sedimentação de fluxo turbulento, a remoção ocorre através de camada fina na parede externa.
A eficiência de coleta do ciclone aumenta com aumento de: (i) tamanho da partícula, (ii) densidade da partícula, (iii) velocidade do gás de entrada, (iv) comprimento do corpo do ciclone, (v) número de revoluções do gás, e (vi) lisura da parede do ciclone. Por outro lado, a eficiência do ciclone diminui com aumento de: (i) diâmetro do ciclone, (ii) diâmetro do duto de saída de gás, e (iii) área de entrada de gás. Para qualquer ciclone específico, cuja razão de dimensões é fixa, a eficiência de coleta aumenta à medida que o diâmetro do ciclone diminui. As dimensões necessárias para especificar ciclone de entrada tangencial, fluxo reverso são mostradas na Fig. 4.
Além da eficiência de coleta, a outra consideração principal na especificação do ciclone é queda de pressão. Enquanto eficiências mais altas são alcançadas forçando o gás através do ciclone em velocidades mais altas, fazer isso resulta em queda de pressão aumentada. Como queda de pressão aumentada necessita entrada de energia aumentada no gás, há finalmente uma compensação econômica entre eficiência de coleta e custo operacional. Quedas de pressão de ciclones normalmente variam de 250 Pa a 4.000 Pa.
Precipitador Eletrostático
ESP é um dos dispositivos de controle de particulados mais amplamente usados. Tem amplas faixas de tamanho. A câmara ESP consiste de dois eletrodos, o de descarga e o de coleta. Entre os eletrodos, o gás contém elétrons livres, íons e partículas carregadas. As espécies contribuindo para densidade de carga espacial são íons, elétrons e partículas carregadas. As moléculas de gás capturam todos os elétrons livres de forma que apenas íons e partículas carregadas contribuem densidade de carga espacial. Atualmente, corrente iônica flui na direção do campo elétrico consistindo de íons carregados com mesma polaridade do eletrodo de carga e movendo-se para o eletrodo de coleta. Os íons migram para o eletrodo de coleta com velocidade grande o suficiente para não ser afetada pelo fluxo turbulento na câmara.
O princípio básico de operação do ESP é que as partículas são carregadas, e então um campo elétrico é imposto na região através da qual o gás carregado de partículas está fluindo, exercendo força atrativa nas partículas e fazendo-as migrar para o eletrodo carregado opostamente em ângulo reto à direção do fluxo de gás. ESP difere de métodos mecânicos de separação de partículas no sentido de que a força externa é aplicada diretamente às partículas individuais em vez de indiretamente através de forças aplicadas ao fluxo de gás inteiro (ex: em separador ciclônico). Partículas coletam no eletrodo. Se as partículas coletadas são líquidas, o líquido flui pelo eletrodo pela gravidade e é removido no fundo do dispositivo. Se as partículas são sólidas, a camada coletada no eletrodo é removida periodicamente por batidas no eletrodo.
Carregamento de partículas é alcançado gerando íons por meio de corona estabelecida ao redor de eletrodo altamente carregado como fio. O campo elétrico é aplicado entre aquele eletrodo e o eletrodo de coleta. Se o mesmo par de eletrodos serve para carregamento e coleta de partículas, o dispositivo é chamado ESP de estágio único (Fig. 4). Um fio servindo como eletrodo de descarga é suspenso no eixo de um tubo e mantido no lugar por peso anexado na base. Os lados do cilindro formam o eletrodo de coleta. As partículas coletadas que formam camada no eletrodo de coleta são removidas para o funil de poeira por batidas no eletrodo de coleta. Em ESP de dois estágios, pares de eletrodos separados realizam as funções de carregamento e coleta.
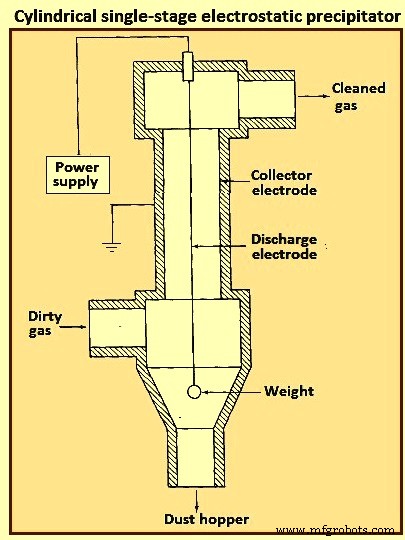
Fig. 4 Precipitador eletrostático cilíndrico de estágio único
A maioria das partículas geradas industrialmente são carregadas durante sua formação por meios como ionização por chama e atrito, mas normalmente apenas em grau baixo ou moderado. Estas cargas naturais são muito baixas para precipitação eletrostática. Corona de alta tensão CC (corrente contínua) é o meio mais eficaz para carregamento de partículas e é universalmente usado para precipitação eletrostática. A corona é formada entre eletrodo ativo de alta tensão como fio fino e eletrodo de terra passivo como placa ou tubo. A corona ao redor do eletrodo de descarga pode levar à formação de íons positivos ou negativos que migram para o eletrodo de coleta. Os íons, ao migrar do eletrodo de descarga para o de coleta, colidem com material particulado e carregam as partículas.
Como íons de moléculas de gás são muitas ordens de magnitude menores que mesmo as menores partículas e por seu grande número, virtualmente todas as partículas que fluem através do dispositivo tornam-se carregadas. As partículas carregadas são então transportadas para o eletrodo de coleta, às quais são retidas pela atração eletrostática. As partículas constroem camada espessante no eletrodo de coleta. A carga lentamente sangra das partículas para o eletrodo. À medida que a camada cresce, as cargas nas partículas coletadas mais recentemente devem ser conduzidas através da camada de partículas coletadas anteriormente. A resistência da camada de poeira é chamada resistividade da poeira.
À medida que a camada de partícula cresce em espessura, as partículas mais próximas às placas perdem a maior parte de sua carga para o eletrodo. Como resultado, a atração elétrica entre o eletrodo e estas partículas é enfraquecida. No entanto, as partículas recém-chegadas na camada externa têm carga completa. Devido à camada isolante de partículas, estas novas partículas não perdem sua carga imediatamente e assim servem para manter toda a camada contra o eletrodo. Finalmente, a camada é removida por batidas, de forma que a camada se quebra e cai em funil coletor. ESPs são normalmente empregados para limpeza de gases quando a vazão volumétrica de gás é alta.
O mecanismo para carregamento de partículas em ESP é a geração de suprimento de íons que se ligam às partículas. A corona é o mecanismo para formação de íons. A corona pode ser positiva ou negativa. Um gás normalmente tem alguns elétrons livres e número igual de íons positivos, situação que é explorada na geração de corona. Quando um gás é colocado entre dois eletrodos, pequena quantidade de corrente resulta à medida que elétrons livres migram para eletrodo positivo e íons positivos migram para eletrodo negativo.
Na descarga de corona positiva, o fio no ESP cilíndrico (Fig. 4) está em potencial positivo. Os poucos elétrons livres normalmente presentes no gás migram em direção ao fio. À medida que elétrons se aproximam do fio, a energia dos elétrons aumenta devido a aumento na força atrativa. Estes elétrons livres colidem com moléculas de gás, a colisão levando em alguns casos à ejeção de elétron da molécula, produzindo dois elétrons livres e um íon positivo. Os dois elétrons livres continuam em direção ao eletrodo positivo, ganhando energia, até colidirem com mais duas moléculas de gás, produzindo quatro elétrons livres e dois íons positivos. Este processo é referido como avalanche de elétrons.
Os íons positivos formados migram para o eletrodo negativo. São estes íons positivos que migram através de todo o dispositivo para o eletrodo negativo que colidem e se ligam às partículas no gás. A região imediatamente ao redor do fio na qual a avalanche de elétrons é estabelecida é a corona. Assim, com corona positiva as partículas tornam-se positivamente carregadas. O termo "corona" surge do fato de que a avalanche de elétrons é frequentemente acompanhada pela produção de luz. Na corona negativa, o eletrodo de descarga é mantido em potencial negativo.
A avalanche de elétrons começa na superfície externa do fio e procede radialmente para fora. Próximo ao fio, elétrons são suficientemente energéticos para formar íons positivos ao colidir com moléculas de gás, iniciando assim a avalanche de elétrons. Os íons positivos formados migram curta distância para o fio. À medida que elétrons migram para fora em região de menor força de campo elétrico, são desacelerados por colisões com moléculas de gás. Estes elétrons eventualmente têm menor energia que aqueles acelerados em direção ao eletrodo positivo na corona positiva. Estes elétrons de energia relativamente baixa, em vez de ejetar elétron da molécula de gás ao colidir, são absorvidos pelas moléculas de gás para produzir íons negativos. A formação de íons negativos, que começa a ocorrer na borda externa da corona, essencialmente absorve todos os elétrons livres produzidos na avalanche de elétrons na superfície do fio. Estes íons negativos então migram para o eletrodo positivo, no curso do qual se ligam a moléculas de gás e formam íons negativos.
Para corona negativa ser eficaz, é necessário que moléculas de gás possam absorver elétrons livres para formar íons negativos. Dióxido de enxofre é um dos melhores gases absorventes de elétrons presentes em gases de chaminé. Oxigênio, CO₂ e H₂O também são absorventes eficazes de elétrons. A corona negativa é normalmente mais estável que a positiva, por isso é preferida na maioria das aplicações industriais. Subproduto da corona negativa é produção de ozônio (O₃). A corona positiva não precisa de gás absorvente de elétrons.
À medida que o ESP opera, camada do material coletado acumula-se no eletrodo de coleta. Depósitos de partículas na superfície de coleta do precipitador devem possuir pelo menos pequeno grau de condutividade elétrica para conduzir correntes iônicas da corona para terra. Condutividade mínima requerida é cerca de 10⁻¹⁰ por ohm-centímetro (resistividade de 10¹⁰ ohm-centímetro). Esta condutividade é pequena comparada à de metais comuns mas muito maior que a de bons isolantes como sílica e a maioria dos plásticos. A resistividade de um material é determinada estabelecendo fluxo de corrente através de placa de espessura conhecida do material.
Enquanto a resistividade da camada de poeira coletada for menor que cerca de 10¹⁰ ohm-centímetro, a camada entrega sua carga ao eletrodo. À temperatura ambiente, poeira típica tem resistividade em torno de 10⁸ ohm-centímetro. Isso é devido a camada de água na superfície das partículas. À medida que temperatura aumenta além de 100 °C, a água evapora e a resistividade aumenta para valor característico dos sólidos coletados. Quando a resistividade da camada excede cerca de 10¹⁰ ohm-centímetro, o potencial através da camada aumenta de forma que a tensão que pode ser mantida através do ESP diminui e a eficiência de coleta diminui. A resistividade elétrica do material particulado coletado depende de sua composição química, constituintes do gás e temperatura.
Carregamento de partículas em ESP ocorre no espaço de gás entre os eletrodos onde íons de gás gerados pela corona bombardeiam e se ligam às partículas. Íons de gás podem atingir concentrações de até 10¹⁵ íons por metro cúbico. Nível de carga atingido por partícula depende da concentração de íons de gás, força do campo elétrico, propriedades condutivas da partícula e tamanho da partícula. Partícula de 1 micrômetro tipicamente adquire ordem de 300 cargas de elétrons, enquanto partícula de 10 micrômetros pode atingir 30.000 cargas de elétrons. Prever nível de carga adquirida por partícula é necessário para prever velocidade de migração da partícula, base na qual eficiência de coleta pode ser calculada para dado conjunto de condições operacionais.
Existem na verdade dois mecanismos pelos quais partículas tornam-se carregadas em ESP. No primeiro mecanismo, carregamento de partículas ocorre quando íons migrando em direção ao eletrodo de coleta encontram partículas às quais se ligam. Ao migrar entre os eletrodos, os íons seguem linhas de fluxo elétrico, que são curvas em todos os pontos tangentes ao vetor de campo elétrico. Quando partícula entra primeiro no dispositivo e está descarregada, as linhas de fluxo elétrico desviam em direção à partícula, resultando na captura de número ainda maior de íons do que seriam capturados se íons tivessem seguido seu caminho normal entre os eletrodos. À medida que partícula torna-se carregada, íons começam a ser repelidos pela partícula, reduzindo taxa de carregamento. Eventualmente, partícula adquire carga de saturação e carregamento cessa. Este mecanismo é chamado bombardeio iônico ou carregamento por campo.
O segundo modo de carregamento de partículas é carregamento por difusão, no qual partícula adquire carga em virtude do movimento térmico aleatório de íons e sua colisão e aderência às partículas. Carregamento por difusão ocorre quando íons em seu movimento térmico aleatório colidem com partícula e entregam sua carga a ela. Nesse sentido, o mecanismo de carregamento por difusão é idêntico ao da difusão de moléculas de vapor não carregadas para superfície de partícula. No entanto, como tanto partícula quanto íons são carregados, o movimento térmico aleatório dos íons nas proximidades de partícula é influenciado por força eletrostática. Esta força dá origem a tendência dos íons migrarem para longe da partícula à medida que carga da partícula aumenta. O fluxo total de íons para partícula é portanto tanto movimento difusivo aleatório quanto migração elétrica.
As teorias de ambos carregamento por campo e difusão, em sua generalidade completa, são bastante complexas e receberam grande atenção. Estritamente falando, carregamento por campo e difusão ocorrem simultaneamente uma vez que partícula entra em ESP, e portanto para prever carga global adquirida por partícula, deve-se considerar os dois mecanismos juntos. No entanto, como carregamento por difusão é predominante para partículas menores que cerca de 1 micrômetro de diâmetro e carregamento por campo é predominante para partículas maiores que cerca de 1 micrômetro, os dois mecanismos frequentemente são tratados no projeto de ESP como se ocorressem independentemente. Ao fazer isso, estima-se a carga total em partícula como soma das cargas resultantes de cada um dos dois mecanismos separados.
Filtração de Partículas de Fluxos de Gás
Uma classe principal de dispositivos de controle de poluição do ar por particulados baseia-se na filtração de partículas de fluxos de gás. Variedade de mídias filtrantes é empregada, incluindo leitos fibrosos, leitos compactados e tecidos. Leitos fibrosos usados para coletar partículas aerotransportadas são tipicamente pouco compactados, geralmente apenas cerca de 10% do volume do leito sendo fibras. Filtros de leito compactado consistem de enchimento sólido normalmente em tubo e tendem a ter densidades de compactação maiores que filtros fibrosos. Ambos leitos fibrosos e compactados são amplamente usados em sistemas de ventilação. Filtros de tecido são frequentemente usados para remover partículas sólidas de gases industriais, onde o gás empoeirado flui através de bolsas de tecido e partículas se acumulam no pano.
Os mecanismos físicos pelos quais a filtração é realizada variam dependendo do modo de filtração. Leitos fibrosos convencionalmente pouco compactados podem ser vistos como conjuntos de cilindros. Em tal filtro, o espaçamento característico entre fibras é muito maior que o tamanho das partículas sendo coletadas. Assim, o mecanismo de coleta não é simplesmente peneiramento, no qual partículas são presas nos espaços vazios entre fibras. Em vez disso, a remoção de partículas ocorre pelo transporte de partículas do gás para superfície de um único elemento coletor. Como os mecanismos de filtração em leito fibroso podem ser analisados em termos de coletor único, é possível descrevê-los em detalhe teórico considerável.
Filtros de leito compactado são às vezes vistos como conjuntos de esferas coletoras interagindo, mas essencialmente separadas, embora a proximidade relativa de elementos individuais de enchimento lance dúvida quanto à validade desta abordagem. Devido ao empacotamento relativamente mais próximo em filtros de leito compactado, e a resultante dificuldade de descrever o processo de coleta de partículas em termos teóricos limpos, prever coleta em tais sistemas é mais baseada empiricamente que para filtros fibrosos. Eficiências de filtros de tecido devem ser previstas estritamente empiricamente, já que a camada de partículas acumuladas é que realmente faz a coleta.
Leito de filtro fibroso é visto como conjunto frouxamente compactado de cilindros únicos. Mesmo que fibras estejam orientadas em todas direções no leito, do ponto de vista teórico o leito é tratado como se cada fibra fosse normal ao fluxo de gás através do leito. Fração sólida do filtro é normalmente da ordem de apenas 10%. Além disso, cada fibra atua mais ou menos independentemente como coletor. Assim, para computar remoção de partículas por leito de filtro, basicamente precisa-se determinar número de fibras por unidade de volume do leito e então multiplicar essa quantidade pela eficiência de uma única fibra.
A base para prever eficiência de coleta de leito de filtro é a eficiência de coleta de um único elemento de filtro no leito. O elemento de filtro é tomado como cilindro isolado normal ao fluxo de gás. Três mecanismos distintos como dados abaixo podem ser identificados pelos quais partículas no gás alcançam a superfície do cilindro.
Conforme o primeiro mecanismo, partículas em gás sofrem difusão Browniana que traz algumas partículas em contato com o cilindro devido ao seu movimento aleatório enquanto são carregadas para além do cilindro pelo fluxo. Gradiente de concentração é estabelecido após coleta de algumas partículas e atua como força motriz para aumentar taxa de deposição sobre a que ocorre na ausência de movimento Browniano. Como a difusividade Browniana de partículas aumenta à medida que tamanho da partícula diminui, normalmente espera-se que este mecanismo de remoção seja o mais importante para partículas muito pequenas. Ao analisar coleta por difusão Browniana, partículas são tratadas como pontos sem massa difusivos.
Conforme o segundo mecanismo, interceptação ocorre quando partícula, seguindo linhas de corrente de fluxo ao redor de cilindro, é de tamanho suficientemente grande que sua superfície e a do cilindro entram em contato. Assim, se a linha de corrente na qual o centro da partícula está está dentro de distância Dp/2 do cilindro, interceptação ocorre. Aqui Dp é o diâmetro da partícula.
Conforme o terceiro mecanismo, impacto inercial ocorre quando partícula é incapaz de seguir linhas de corrente rapidamente curvas ao redor de obstáculo e, devido à sua inércia, continua movendo-se em direção ao obstáculo ao longo de caminho de menor curvatura que as linhas de corrente do fluxo. Assim, colisão ocorre devido ao momento da partícula. Nota-se que o mecanismo de impacto inercial baseia-se na premissa de que partícula tem massa mas não tamanho, enquanto interceptação baseia-se na premissa de que partícula tem tamanho mas não massa.
Coleta também pode resultar de atração eletrostática quando partículas ou fibra ou ambas possuem carga estática. Estas forças eletrostáticas podem ser diretas, quando tanto partícula quanto fibra são carregadas, ou induzidas, quando apenas uma delas é carregada. Tais cargas normalmente não estão presentes a menos que deliberadamente introduzidas durante produção da fibra.
As faixas de tamanho nas quais os vários mecanismos de coleta são importantes são: (i) Impacto inercial – maior que 1 micrômetro, (ii) Interceptação – maior que 1 micrômetro, (iii) Difusão – menor que 0,5 micrômetro, e (iv) Atração eletrostática – 0,01 a 5 micrômetros. É normal analisar mecanismos de coleta separadamente e então combinar eficiências individuais para dar eficiência de coleta global para cilindro ou outro obstáculo.
A maioria dos desenvolvimentos de coleta de partículas assume, por falta de melhor informação, que partículas transportadas para superfície de fibra são retidas pela fibra. Experimentos mostraram, no entanto, que para variedade de substâncias e mídias filtrantes, a fração de partículas atingindo superfície do coletor que aderem é geralmente menor que unidade e pode em alguns casos ser tão baixa quanto 0,5.
Filtração industrial de tecido é normalmente realizada em chamado "casa de bolsas", no qual gases carregados de partículas são forçados através de bolsas filtrantes. Partículas são normalmente removidas das bolsas por gravidade. A Fig. 5 mostra três projetos de casa de bolsas, nos quais limpeza é realizada por vibração (Fig. 5a), jato de ar [Fig. 5b), ou anel viajante [Fig. 5c).
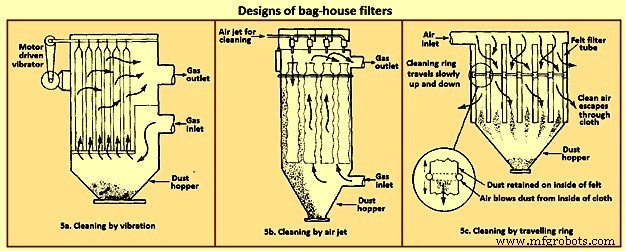
Fig. 5 Projetos de filtros de casa de bolsas
O processo de filtração de tecido consiste de três fases. Primeiro, partículas coletam em fibras individuais pelos mecanismos descritos acima. Então existe estágio intermediário durante o qual partículas se acumulam em partículas previamente coletadas, fazendo ponte entre as fibras. Finalmente, partículas coletadas formam torta na forma de camada de poeira que atua como filtro de leito compactado para partículas de entrada. À medida que camada de poeira se acumula, a queda de pressão através do filtro aumenta, e periodicamente a camada de poeira deve ser deslocada para o funil no fundo para "regenerar" a bolsa de tecido. Altas eficiências são atingíveis com filtros de tecido, particularmente no tratamento de gases de combustão de processos tecnológicos. Na medida em que operação eficaz de ESP depende da presença de SO₂ no gás como espécie ionizável, filtros de tecido podem operar sem perda de eficiência com baixo nível de enxofre.
Filtros de tecido consistem de materiais tecidos ou agulhados semipermeáveis que constituem suporte para partículas a serem removidas. Pano de filtro tecido novo tem fibras aproximadamente 100-150 micrômetros de diâmetro com espaços abertos entre fibras de 50-75 micrômetros. Inicialmente, eficiência de coleta de tal pano é baixa porque a maioria das partículas passa diretamente através do tecido. No entanto, partículas depositadas rapidamente se acumulam, e é a camada de partículas depositadas que permite remoção de alta eficiência uma vez que camada superficial uniforme foi estabelecida.
Embora filtros de tapete de fibra sejam similares em alguns aspectos a filtros de tecido, eles não dependem da camada de partículas acumuladas para alta eficiência. Filtros de tapete de fibra geralmente não são limpos mas descartados. São ordinariamente usados quando concentrações de partículas são baixas, para que vida útil razoável possa ser alcançada antes do descarte.
Em filtro de tecido, a camada de partícula realiza a tarefa de remoção. À medida que camada de partículas coletadas cresce em espessura, há aumento na queda de pressão através da camada de partícula e tecido subjacente. As duas considerações principais no projeto de conjunto de filtro de tecido são eficiência de coleta e queda de pressão como função do tempo de operação (desde última limpeza). Eficiência de coleta depende da velocidade local do gás e carga de partícula no tecido.
Filtros de tecido oferecem várias vantagens: (i) podem alcançar eficiências de coleta muito altas mesmo para partículas muito pequenas, (ii) podem ser usados para ampla variedade de partículas, (iii) podem operar em ampla faixa de vazões volumétricas, e (iv) precisam apenas de quedas de pressão moderadas. Limitações dos filtros de tecido: (i) operação deve ser realizada em temperaturas inferiores àquela em que o tecido é destruído, ou sua vida é encurtada a grau antieconômico, (ii) constituintes de gás ou partícula que atacam o tecido ou impedem limpeza adequada, como partículas pegajosas difíceis de deslocar, devem ser evitados, e (iii) casas de bolsas precisam de grandes áreas de piso. As vantagens dos filtros de tecido de casas de bolsas claramente superam suas limitações.
Coletores Úmidos
Coletores úmidos, ou lavadores, empregam lavagem com água para remover partículas diretamente de fluxo de gás. Lavadores podem ser amplamente agrupados em duas classes principais: (i) aqueles em que arranjo de gotas líquidas (aspersões) forma meio coletor, e (ii) aqueles em que superfícies umedecidas de vários tipos constituem meio coletor. A primeira classe inclui torres de aspersão e lavadores Venturi, enquanto a segunda inclui torres de pratos e leito compactado.
Lavagem é meio muito eficaz de remover partículas pequenas de gás. Remoção de partículas resulta de colisões entre partículas e gotas de água. No ambiente úmido de lavador, partículas pequenas e secas também crescem em tamanho por condensação de água e tornam-se mais fáceis de remover. Reentrada de partículas é evitada pois partículas ficam aprisionadas em gotas ou em camada líquida. Um lavador também proporciona possibilidade de remover simultaneamente poluentes gasosos solúveis. O líquido de lavagem carregado de partículas deve ser descartado, problema não encontrado em métodos secos de limpeza de gases.
Um lavador de aspersão é dispositivo no qual fluxo de líquido é quebrado em gotas, aproximadamente na faixa 0,1-1 mm de diâmetro, e introduzido no fluxo de gás carregado de partículas. O arranjo de gotas móveis torna-se conjunto de alvos para coleta das partículas no fluxo de gás. Eficiência de coleta é computada considerando eficiência de coletor esférico único e então somando sobre número de gotas por unidade de volume de fluxo de gás. Movimento relativo entre gotas e partículas é fator importante na eficiência de coleta, pois captura ocorre por impacto e interceptação direta. Difusão também é importante para partículas menores.
Existem dois tipos gerais de lavadores de aspersão. A primeira classe compreende aqueles com aspersão pré-formada onde gotas são formadas por bicos atomizadores e aspergidas no fluxo de gás. Estes incluem: (i) torre de gravidade contracorrente, onde gotas sedimentam verticalmente contra fluxo de gás ascendente, (ii) torre de fluxo cruzado, onde gotas sedimentam através de fluxo de gás horizontal, e (iii) torre de fluxo concorrente, onde aspersão é horizontal em fluxo de gás horizontal.
A segunda classe compreende aqueles nos quais o líquido é atomizado pelo próprio fluxo de gás. Líquido é introduzido mais ou menos a granel em fluxo de gás de alta velocidade que estilhaça o líquido em gotas. Dispositivos desta classe são chamados lavadores Venturi, já que o fluxo de gás de alta velocidade é alcançado em Venturi (contração). A Fig. 6 mostra quatro tipos de equipamentos de coleta úmida.
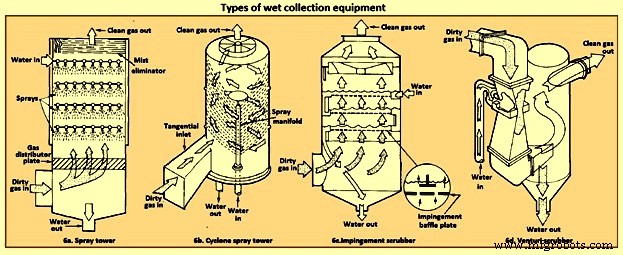
Fig. 6 Tipos de equipamentos de coleta úmida
O tipo mais simples de coletor úmido é torre de aspersão na qual água é introduzida por meio de bicos de aspersão (Fig. 6a). Fluxo de gás em câmara de aspersão é contracorrente ao líquido, configuração levando a eficiência máxima. Eficiência de coleta pode ser melhorada sobre câmara de aspersão simples com uso de torre de aspersão ciclônica, como mostrado na Fig. 6b. Aspersão líquida é dirigida para fora de bicos em tubo central. Seção não aspergida acima dos bicos é fornecida para que gotas líquidas com partículas coletadas tenham tempo de alcançar paredes da câmara antes da saída do gás. Um lavador de placas de impacto, como mostrado na Fig. 6c, consiste de torre contendo camadas de placas defletoras com furos (5.000-50.000 por metro quadrado) através dos quais o gás deve subir e sobre as quais a água deve cair. Maiores eficiências de coleta de coletores úmidos são obtidas em lavador Venturi, mostrado na Fig. 6d, no qual água é introduzida em ângulo reto a fluxo de gás de alta velocidade em tubo Venturi, resultando em formação de gotas de água muito pequenas pelo fluxo e altas velocidades relativas de água e partículas. A alta velocidade do gás é responsável pela quebra do líquido. Além do pequeno tamanho de gota e altas velocidades de impacto, coleta é aprimorada através de crescimento de partícula por condensação. Diferentes tipos de dispositivos de lavagem de partículas são descritos abaixo.
Lavador de Placas
É torre vertical contendo uma ou mais placas horizontais (bandejas). Gás entra no fundo da torre e deve passar por perfurações em cada placa à medida que gás flui contracorrente ao fluxo de água descendente. Lavadores de placas são normalmente nomeados pelo tipo de placas que contêm (ex: torre de placas de peneira). Eficiência de coleta aumenta à medida que diâmetro das perfurações diminui. Diâmetro de corte, que coleta com 50% de eficiência, de cerca de 1 micrômetro de diâmetro aerodinâmico pode ser alcançado com furos de 3,2 mm de diâmetro em placa de peneira.
Lavador de Leito Compactado
Opera similarmente a absorvedor de gás de leito compactado. Eficiência de coleta aumenta à medida que tamanho do enchimento diminui. Diâmetro de corte de 1,5 micrômetros de diâmetro aerodinâmico pode ser atingido em colunas enchidas com elementos de 2,5 cm.
Lavador de Aspersão
Neste lavador, partículas são coletadas por gotas líquidas que foram atomizadas por bicos de aspersão. Fluxos de gás horizontais e verticais são usados, bem como aspersão introduzida concorrente, contracorrente ou fluxo cruzado ao gás. Eficiência de coleta depende do tamanho da gota, velocidade do gás, razão líquido/gás, e trajetórias das gotas. Para gotas caindo em sua velocidade terminal, diâmetro ótimo de gota para coleta de partículas finas está na faixa 100-500 micrômetros. Lavadores de sedimentação gravitacional podem alcançar diâmetros de corte de cerca de 2 micrômetros. Razão líquido/gás está na faixa 0,001-0,01 m³ por m³ de gás tratado.
Lavador Venturi
Fluxo de gás em movimento é usado para atomizar líquidos em gotas. Altas velocidades de gás (60-120 m/s) levam a altas velocidades relativas entre gás e partículas e promovem coleta.
Lavador Ciclônico
Gotchas podem ser introduzidas no fluxo de gás de ciclone para coletar partículas. Aspersão pode ser dirigida para fora de manifold central ou para dentro da parede do coletor.
Lavador de Defletores
Neste lavador, há mudanças na velocidade e direção do fluxo de gás induzidas por superfícies sólidas.
Lavador de Impacto-Arrastamento
Gás é forçado a impactar superfície líquida para alcançar saída de gás. Parte do líquido atomiza em gotas que são arrastadas pelo gás. Saída de gás é projetada para minimizar perda de gotas arrastadas.
Lavador de Leito Fluidizado
Zona de enchimento fluidizado é fornecida onde gás e líquido podem misturar intimamente. Gás passa para cima através do enchimento, enquanto líquido é aspergido para cima do fundo e/ou flui para baixo sobre topo da camada de enchimento fluidizado.
A eficiência de coleta de coletores úmidos pode ser relacionada à perda total de energia no equipamento. Quanto maior a potência do lavador por unidade de volume de gás tratado, melhor a eficiência de coleta. Quase toda energia é introduzida no gás, e assim a perda de energia pode ser medida pela queda de pressão do gás através da unidade. Principal vantagem dos coletores úmidos é ampla variedade de tipos, permitindo seleção de unidade adequada ao problema de remoção particular. Quanto a desvantagens, altas quedas de pressão (e portanto requisitos de energia) devem ser mantidas, e manuseio e descarte de grandes volumes de líquido de lavagem devem ser realizados.
No caso de lavagem por aspersão, o dispositivo conceitualmente mais simples é câmara de aspersão gravitacional. Gotas de água são introduzidas no topo de câmara vazia através de bicos atomizadores e caem livremente em suas velocidades de sedimentação terminal contracorrentemente através do fluxo de gás ascendente. Líquido contendo partículas coleta em piscina no fundo e deve ser bombeado para tratamento para remover sólidos, e líquido limpo é normalmente reciclado para a torre. Eficiência global de torre de aspersão aumenta à medida que eficiência de coleta de gota única aumenta, à medida que comprimento da câmara aumenta, e à medida que razão da vazão volumétrica de água para a de gás aumenta. Aumenta à medida que diâmetro das gotas diminui.
Lavadores Venturi são usados quando altas eficiências de coleta são necessárias e quando a maioria das partículas são menores que 2 micrômetros de diâmetro. Existem vários exemplos, de fato, onde lavador Venturi é o único dispositivo prático para aplicação de limpeza de gases. Se partículas a serem removidas são pegajosas, inflamáveis ou altamente corrosivas, por exemplo, ESPs e filtros de tecido não podem ser usados. Lavadores Venturi também são os únicos coletores de particulados de alta eficiência que podem simultaneamente remover espécies gasosas do fluxo de efluente.
A característica distintiva de um lavador Venturi é seção transversal constrita ou garganta pela qual o gás é forçado a fluir em alta velocidade. Configuração típica de lavador Venturi é mostrada na Fig. 7. Configuração inclui seção cônica convergente onde gás é acelerado para velocidade de garganta, garganta cilíndrica, e expansor cônico onde gás é desacelerado. Líquido pode ser introduzido tanto por furos tangenciais no cone de entrada ou na própria garganta. No primeiro caso, líquido entra no Venturi como filme na parede e flui pela parede até a garganta, onde é atomizado pelo fluxo de gás de alta velocidade. No segundo, líquido é injetado perpendicular ao fluxo de gás na garganta, atomizado, e então acelerado. Velocidades de gás na faixa 60-120 m/s são alcançadas, e alta velocidade relativa entre fluxo de gás carregado de partículas e gotas promove coleta. Processo de coleta é essencialmente completo ao final da garganta. Como operam em velocidades muito maiores que precipitadores ESP ou casas de bolsas, lavadores Venturi são fisicamente menores e podem ser economicamente feitos de materiais resistentes à corrosão. Venturis têm configuração mais simples dos lavadores e são menores em tamanho. A Fig. 7 mostra comparação da eficiência de lavador Venturi com eficiências de outros dispositivos de limpeza de gases.
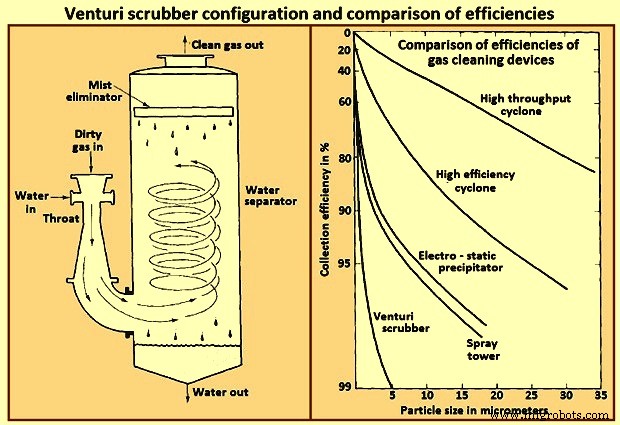
Fig. 7 Configuração de lavador Venturi e comparação de eficiências
Faixa típica de razões de vazão de líquido para gás para lavador Venturi é 0,001-0,003 m³ de líquido por m³ de gás. Nas razões líquido/gás mais altas, velocidade do gás em dada queda de pressão é reduzida, e em razões mais baixas, velocidade é aumentada. Para vazões de gás excedendo cerca de 1.000 m³/min, lavadores Venturi são normalmente construídos em configuração retangular para manter distribuição igual de líquido sobre área da garganta.
Processo de manufatura
- Escolhendo o Fornecedor RTLS Certo para Sua Unidade de Saúde: Tecnologias, ROI e Melhores Práticas
- Sistema Integrado de Controle de Acesso com QR, RFID e Verificação de Temperatura
- Dominando Controle de Sensores e Atuadores no Raspberry Pi: Acelerômetro, Servo e Streaming de Dados
- Desbloqueando Precisão: Como Inspeção Robótica Melhora Qualidade e Eficiência na Manufatura
- Sistemas de Limpeza e Lavagem de Peças iFP: Otimize a Produção e Reduza Resíduos
- Gases de Soldagem: Por Que Importam e Tipos Essenciais
- Como Soluções de Monitoramento de Gás Aumentam a Segurança em Ambientes Industriais e Automotivos
- 5 Principais Indústrias que Dependem de Sistemas Avançados de Detecção de Gás
- Sistemas SCADA e Indústria 4.0: Revolucionando o Controle Remoto de Processos
- Componentes Principais de Sistemas CNC: Guia Completo de Peças e Elementos