



Laminação de Precisão de Chapas: Produção de Chapas de Aço de Alta Qualidade em Nossa Usina
Laminação de Chapas de Aço em Usina de Laminação de Chapas
Chapa de aço é definida como produto plano, laminado ou tratado termicamente, de espessura de pelo menos 5 mm e largura de pelo menos 1.200 mm. Chapa de aço é produto de aço amplamente utilizado. Normalmente enquadra-se nas categorias de aço carbono, aço de alta resistência e baixa liga (ARBL), e aço de liga. Para aplicações estruturais, chapas de aço normalmente não excedem 0,3% de carbono e 1,5% de manganês. Chapas de aço de maior espessura são necessárias para arranha-céus, plataformas de perfuração em alto mar, pontes com vãos gigantes, turbinas eólicas esbeltas, dutos, esferas de gás com pressões enormes, escavadeiras, guindastes móveis, navios porta-contêineres e transatlânticos de luxo etc. Estas aplicações necessitam alta qualidade e alta resistência nas chapas para confiabilidade.
A tendência mais importante em chapas de aço é a demanda por chapas com resistências cada vez mais altas, alta tenacidade, dureza e boa soldabilidade. Qualidade principal em termos de espessura, largura, perfil, planicidade, retangularidade e microestrutura homogênea são igualmente esperadas com todos os graus de aço e mesmo dimensões extremas. Ao mesmo tempo, tolerâncias cada vez mais estreitas são exigidas em relação à precisão dimensional e planicidade. Para atender a estes requisitos, as usinas de chapas precisam ter capacidades de grande variedade de mix de produtos com alta proporção de chapas de alta resistência a serem produzidas, e portanto novas usinas de chapas são projetadas para grande variedade de tecnologias de produção. Além disso, compilação irrestrita de campanhas de laminação é requerida com grandes variações em termos de espessura, largura e graus de aço de uma chapa para a próxima sem efeitos negativos na produtividade (laminação livre de cronograma).
Os requisitos normalmente feitos para chapa grossa são: (i) deve possuir dimensões especificadas dentro de tolerâncias estreitas e com boa planicidade (espessuras podem variar de 5 mm a 500 mm e larguras de cerca de 1.200 mm a 5.500 mm), (ii) deve possuir valores de limite de escoamento e resistência à tração necessários pelos projetistas (limites de escoamento variando de cerca de 235 MPa a acima de 1.100 MPa), (iii) deve possuir valores de tenacidade necessários pelos projetistas, mesmo, em muitos casos, tenacidade a baixas temperaturas, (iv) deve possuir boa trabalhabilidade (como deformabilidade e soldabilidade), e (v) se requerido, deve possuir resistência à corrosão resultante, por exemplo, de ataque pelo hidrogênio contido em gases com H₂S (gás ácido), ou certa resistência à corrosão atmosférica (resistência à intempérie). Para fabricação de chapas de aço para dutos em serviço de gás ácido, resistência a trinca induzida por hidrogênio é o fator mais importante. Para aplicação marítima offshore, especialmente naquelas regiões onde temperaturas caem muito baixo durante inverno, chapas de aço precisam ter propriedades como maior resistência, maior espessura de chapa, e tenacidade a temperatura ultra-baixa (excelentes características de junta soldada a baixas temperaturas) etc. Estas propriedades são, em alguns casos, contraditórias e tornaram-se alcançáveis, em combinação extrema de ligação e tecnologias de processamento. No passado recente, várias tecnologias para controle de propriedades das chapas de aço foram desenvolvidas para usinas de chapas atenderem aos requisitos de maior resistência e tenacidade das chapas.
Equipamentos da Usina de Laminação
Para atender à demanda de grande variedade de produtos com grande proporção de chapas de alta resistência a serem produzidas, usinas de chapas modernas são normalmente projetadas tendo capacidades para grande variedade de tecnologias de produção. A produção de chapas de alta resistência tem implicações para todas as seções de uma usina de chapas pesadas. Estações de laminação e sistemas de resfriamento de chapas, bem como todas as seções a jusante da usina, têm que ser projetadas de forma que chapas de alta resistência possam ser produzidas e processadas para obter produtos finais de qualidade máxima. Isso precisa que a usina de chapas tenha tecnologias melhoradas de laminação, resfriamento, nivelamento e cisalhamento com vista a alcançar altos padrões de qualidade. Processos de produção reprodutíveis e alta taxa de produção também precisam de alto grau de automação. Usinas de chapas modernas são projetadas para ter soluções integradas incluindo equipamentos mecânicos, elétricos e de automação, e portanto condições para controle ótimo de processo.
Além disso, para produção de chapa grossa, existem requisitos de operadores qualificados, instalações de usina eficientes, e sistemas adequados de controle e instrumentação para todas as etapas do processo. Procedimentos sistemáticos baseados em know-how atualizado e quantidades consideráveis de energia (gases de aquecimento, e energia para sistemas de acionamento etc.) devem fluir para a usina de laminação como entrada, com saída consistindo, além das chapas, de dados abrangentes de processo registrados para fins de monitoramento e avaliação de qualidade, e de amostras de teste para ensaios mecânicos e tecnológicos pelo pessoal de inspeção de aceitação. A Fig. 1 mostra layout típico de uma usina de chapas.
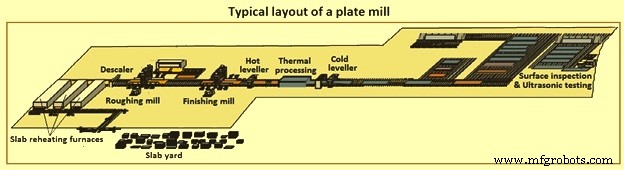
Fig. 1 Layout típico de uma usina de chapas
Equipamentos da Usina de Laminação
Os principais equipamentos da usina de chapas são dados abaixo.
Fornos de reaquecimento são usados para aquecimento dos blocos (slabs) inspecionados e condicionados vindos do pátio de blocos a serem laminados. Nas usinas modernas, o tipo de forno de reaquecimento de viga caminhante é preferido, pois são energeticamente eficientes e garantem aquecimento uniforme dos blocos. O forno de reaquecimento deve ter todas as facilidades para recuperação de calor residual. Também deve ser equipado com controles de combustão necessários para controle da temperatura do bloco, bem como outros controles necessários para sua operação eficiente. Normalmente há dois ou três fornos. Cada forno é equipado com dispositivo de carga e descarga. Modelo matemático é usado para controlar queimadores para alcançar curva de reaquecimento ótima para cada grau de aço. Na saída do forno, os blocos aquecidos prosseguem através de mesa de rolos para a usina de chapas através de desincrustador de alta pressão.
Unidade desincrustadora é para remoção da carepa primária com uso de jatos de água de alta pressão. Para permitir pressão de impacto constante na superfície do bloco, sistema de fuso rosqueado é normalmente empregado para adaptar posição do cabeçote superior à espessura de entrada do bloco.
O elemento central da usina de chapas é composto por estações de laminação de quatro alturas com controle por computador de processo, nas quais a laminação é realizada em passes de alargamento e alongamento. A usina de chapas é ou de configuração de estação única ou com configuração de duas estações. No caso de configuração de duas estações, as duas estações de rolos são conhecidas como estação de desbaste e estação de acabamento. As estações têm sistema mecânico de aperto rápido além do sistema de ajuste de folga dos rolos hidráulico. Um refiador vertical na extremidade de saída das estações assegura ajuste preciso da largura da chapa. O comprimento do rolo decide a produção de larguras de chapas correspondentes. As estações são equipadas com sistemas de acionamento de alta potência com motores síncronos trifásicos.
Estações de laminação podem ter caixas de estação monolíticas bem provadas ou caixas baseadas no conceito de projeto soldado de múltiplas partes. No caso de caixas de estação aparafusadas de múltiplas partes, as garras e postes de caixa de estação acabados são conectados por tirantes fortes. Esta abordagem simplifica fundição da caixa de estação, e ao mesmo tempo, pré-carga controlada dos tirantes assegura deformação menor da caixa de estação sob carga e portanto excelente deslocamento de chapa e geometria de chapa excelente. As caixas de estação são equipadas com controle automático de espessura hidráulico (HAGC), mecanismos de aperto eletromecânicos ou hidráulicos e células de carga. Desincrustadores de água de alta pressão são instalados em ambas as estações de laminação nos lados de entrada e saída para alcançar qualidade de superfície ótima.
Nivelador a quente é instalado antes do equipamento de processamento térmico para aplainamento da chapa de aço antes do resfriamento. Nivelador a frio é instalado após a seção de termoprocessamento para aplainamento da chapa para retificar forma deteriorada pelo resfriamento para fácil transferência para processo subsequente. Os niveladores são normalmente de design hidráulico, 4-alturas, 9-rolos com cassetes intercambiáveis.
Sistema de resfriamento é necessário para desenvolvimento das propriedades do material de chapas de alta resistência. É normalmente projetado para alcançar altas taxas de resfriamento (até 80 °C por segundo), necessárias para chapas de aço de alta resistência. Combina resfriamento por aspersão com resfriamento laminar comprovado. Resfriamento por aspersão é instalado a montante da seção laminar. O sistema de resfriamento por aspersão atinge taxas de resfriamento muito altas devido a poderosa estação de água de alta pressão em combinação com bicos especiais. Para alcançar boa planicidade da chapa também no resfriamento por aspersão nas maiores taxas de resfriamento, rolos de pinça são instalados entre os cabeçotes de resfriamento para regular fluxo de água sobre a chapa e assim melhorar distribuição de temperatura e eficiência de resfriamento.
O sistema de resfriamento é separado em duas zonas para têmpera direta ou resfriamento acelerado. O sistema de têmpera direta consiste de número de cabeçotes de alta pressão (5 bar) colocados no topo e fundo da mesa de rolos e separados por rolos de pinça. Taxa de resfriamento varia de 80 °C por segundo a 3 °C por segundo. O sistema de resfriamento acelerado consiste de número de cabeçotes em U no topo da chapa e cabeçotes de aspersão para o lado inferior. Taxa de resfriamento varia de 40 °C por segundo a 2 °C por segundo. Temperatura da chapa e taxa de resfriamento adequada sob sistema de resfriamento são definidas para assegurar características metalúrgicas dos produtos finais. O modelo de resfriamento baseia-se no mapeamento de processos físicos e controla o processo de resfriamento de forma que as propriedades metalúrgicas nas chapas sejam precisamente alcançadas.
Linha de cisalhamento e acabamento é projetada para aparar laterais e cortar no comprimento chapas normalmente até 50 mm de espessura. Todas as cisalhadoras são geralmente do tipo basculante que asseguram tolerâncias dimensionais finais ótimas e qualidade superior de borda. A linha de acabamento também inclui leitos de resfriamento, estação de inspeção ultrassônica, leitos de inspeção de superfície, dispositivo de viragem de chapa, marcação e estampagem, empilhamento e manuseio de chapas.
Elétrica e automação inclui todos os sistemas básicos e tecnológicos de automação Nível 1 e Nível 2, junto com modelos matemáticos para controle superior de perfil e planicidade, fornecendo assim sistema de automação altamente integrado e otimizado que assegura resultados precisos e reprodutíveis em termos de qualidade do produto e eficiência da usina melhorada.
Processo de Laminação
Os blocos após inspeção são aquecidos em forno de reaquecimento a temperaturas de cerca de 1.200 °C, adequadas para deformação plástica do aço e portanto para laminação do aço na usina de laminação. Remoção de carepa de alta pressão é realizada antes da laminação.
O bloco aquecido é então laminado na usina de chapas. A usina de chapas é normalmente uma usina de laminação reversível de quatro alturas com configuração de estação única ou com configuração de duas estações. No caso de configuração de duas estações, as duas estações de laminação são estação de desbaste e estação de acabamento. As estações de laminação normalmente têm rolos refiadores anexados para controle da largura da chapa. Chapas são normalmente laminadas à espessura prescrita na estação de laminação reversível (ou seja, passando repetidamente a chapa para frente e para trás através da estação de rolos) enquanto reduz progressivamente a folga entre rolos superior e inferior de maneira escalonada, e normalmente precisa de número de passes de laminação. A ação de passar uma chapa pela folga do rolo é chamada de passe, e a quantidade de redução da espessura da chapa em cada passe é chamada de redução de laminação. A redução de espessura durante a laminação é distribuída em vários passes de laminação. O processo pelo qual o número de passes e a redução de laminação em cada passe da espessura do bloco à espessura do produto são decididos no cronograma de passes de laminação. A temperatura de acabamento de laminação afeta o número de passes necessários devido às propriedades do material, onde material mais frio fica mais duro.
No caso de produtos de espessura normal (ou seja, chapas planas), a mesma espessura é obtida ao longo de todo o comprimento controlando a usina de forma que a folga entre rolos superior e inferior não mude durante um passe de laminação.
Para laminação de chapa fina, a usina de chapas precisa ser equipada com facilidades para controle automático de forma, controle de planicidade e controle de espessura. A usina precisa de instrumento de medição de espessura online para medição de espessura. Temperaturas de início e fim de laminação determinam estabilidade do processo, onde material mais frio precisa de mais força de laminação que o mais quente. Portanto, chapa fina que tem taxa de resfriamento mais alta que chapa grossa pode tornar processo de laminação instável, especialmente para chapa de baixa espessura onde queda de temperatura é alta.
Estações de laminação e sistemas de resfriamento de chapas, bem como todas as seções a jusante da usina, têm que ser projetadas de forma que chapas de alta resistência possam ser produzidas e processadas para obter produtos finais de qualidade máxima. Aperto e controle automático de folga são as partes principais da usina de laminação para ajustar folga do rolo de acordo com espessura definida. Cada um dos tamanhos de chapa tem seu próprio cálculo de cronograma de passes incluindo folga do rolo apropriada, força do rolo, e módulo da usina.
A chapa laminada é submetida a nivelamento em nivelador a quente antes de entrar na seção de termoprocessamento e nivelador a frio após a seção de termoprocessamento. Boa planicidade de chapa de aço é desejada pois durante processo de resfriamento, planicidade influencia distância para água colidir com chapa de aço e influencia fluxo de água na chapa de aço. Função do nivelador a quente instalado antes do equipamento de processamento térmico é aplainar chapa de aço antes do resfriamento. Por outro lado, o nivelador a frio instalado após a seção de termoprocessamento destina-se a aplainar chapa para retificar forma deteriorada pelo resfriamento para fácil transferência a processo subsequente.
Seção de termoprocessamento é muito importante na produção e processamento de chapa de aço, pois as propriedades finais do aço são alcançadas durante processamento da chapa nesta seção. Após a chapa ter sido submetida ao termoprocessamento necessário para alcançar propriedades desejadas de resistência, dureza e tenacidade, a chapa de aço é endireitada novamente no nivelador a frio e então atividades de acabamento como cisalhamento e corte, corte de amostras, ensaios e inspeção e, se requerido, jateamento e revestimento e pintura são realizados conforme fluxograma. A chapa é submetida a inspeção final antes de seu despacho.
Durante ensaios, todos os testes necessários conforme normas devem ser conduzidos para assegurar que as chapas estão conformes aos valores especificados na norma com relação a dimensões, tolerâncias dimensionais, microestrutura, resistência, dureza e tenacidade. Laboratório da usina de laminação deve ser equipado com todas as facilidades de ensaio e inspeção necessárias para que os ensaios e inspeções requeridos das chapas laminadas possam ser realizados. O fluxograma de laminação e processamento de chapa de aço em usina de chapas é mostrado na Fig. 2.
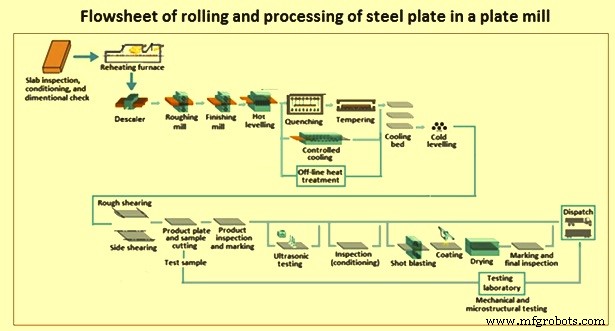
Fig. 2 Fluxograma de laminação e processamento de chapa de aço em usina de chapas
Tecnologias Usadas em Usinas de Chapas
O processo de produção para chapa grossa inclui muitas combinações diversas potenciais de etapas de processo. Durante laminação de chapas, há grande número de parâmetros que têm impacto na qualidade da chapa. Estes incluem deformação do equipamento de laminação, temperatura, força do rolo, e velocidade de laminação etc. Partindo de composições de aço definidas, mecanismos metalúrgicos que permitem alcance de propriedades mecânicas e tecnológicas são necessários. Estes mecanismos devem ser ativados em faixa de diferentes etapas de processo. As etapas metalurgicamente relevantes são aquelas que contribuem não apenas para conformação (geometria) da chapa grossa mas também para suas propriedades mecânicas e tecnológicas, por meio de modificação de sua estrutura. Algumas das principais tecnologias desenvolvidas para controle de parâmetros de laminação são dadas abaixo.
Controle de espessura da chapa é realizado por sistema de controle automático de espessura (AGE). Em sistema típico, monitoramento do AGE é feito usando medidor de espessura por raio gama de proximidade. Cargas geradas por laminação e mudanças na folga do rolo causadas por aquelas cargas (flexão do rolo, deformação da caixa da usina, etc.) são previstas por previsão de carga de laminação e modelo de medidor de espessura, e a folga do rolo antes da laminação é definida com alta precisão. Mudanças na folga do rolo devido a flutuações de carga durante laminação são corrigidas pelo AGE, reduzindo desvios na espessura da chapa, e a diferença entre espessura alvo e espessura medida imediatamente após laminação é realimentada para a folga do rolo, tornando possível controlar comprimento total da chapa à espessura alvo.
Alcançar alta precisão na planicidade (controle de forma) das chapas é tarefa importante durante laminação de chapas em usina de chapas. Controle estrito da coroa da chapa em cada passe de laminação é necessário no controle da planicidade de chapas de aço. Em usinas de chapas que não têm sistema de controle de forma, a maior parte do controle de coroa da chapa é realizada usando perfil do rolo de trabalho e controle da distribuição de redução em cada passe. Tecnologias usadas para controle de forma das chapas são coroa variável contínua (CVC) junto com curvatura do rolo de trabalho e curvatura do rolo de apoio. A tecnologia de controle de forma também faz uso de software/sensores consistindo de: (i) modelo de coroa de alta precisão que considera deformação tridimensional do material laminado, (ii) sensor de planicidade de proximidade, e (iii) controle feed forward/feed backward baseado em planicidade medida.
Austenitização, incluindo homogeneização e dissolução de elementos de micro-liga, ocorre durante aquecimento do bloco até temperatura definida dentro da faixa de 1.050 °C a 1.200 °C. Dependendo do regime de temperatura selecionado, certo endurecimento e refino de grão da estrutura ocorre durante o processo de laminação e é intensificado ainda mais como resultado de processos de transição de estrutura e precipitação durante fase de resfriamento subsequente, dependendo da taxa de resfriamento. As chapas são normalmente empilhadas a quente na faixa de resfriamento inferior para assegurar efusão de hidrogênio. Modificações de estrutura definidas podem ser realizadas através da aplicação de estágios de tratamento térmico dos tipos mais diversos.
Propriedades melhoradas de chapas são alcançadas pela adoção de diferentes tecnologias de laminação. Estas tecnologias são laminação controlada e resfriamento acelerado. No processo de laminação convencional sem requisitos específicos de temperatura, também referido como "laminação normal", a laminação é usada puramente como processo de conformação. O bloco aquecido a altas temperaturas é convertido à geometria da chapa em fase de laminação e resfriamento é realizado em ar.
No processo de laminação normal para chapas em usinas de chapas, não há controle especial de temperatura do processo de laminação. Neste processo, a chapa grossa é entregue em condição não tratada termicamente, ou "como laminada", sem qualquer modificação adicional da estrutura por meio de tratamento térmico. No entanto, estrutura com combinação típica de propriedades da chapa laminada pode ser alcançada por meio de processos tecnológicos consistindo de combinação de tratamento em temperaturas especificadas e resfriamento. Existem vários processos tecnológicos empregados nas usinas de chapas para laminação de chapas para atender requisitos de propriedades para diferentes especificações de chapas. A Fig. 3 resume estes processos.
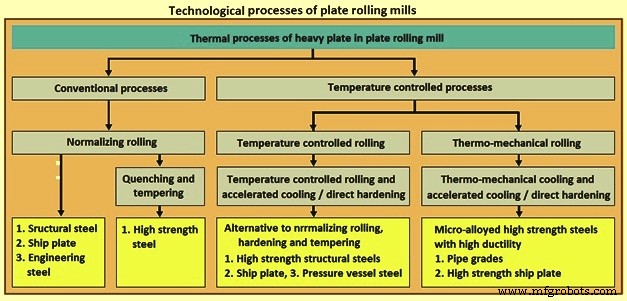
Fig. 3 Processos tecnológicos de usina de laminação de chapas
Laminação Normalizada
Laminação normalizada consiste de laminação normal com tratamento térmico consistindo de aquecimento da chapa à temperatura de austenitização (maior que Ac3, cerca de 900 °C) e depois resfriamento em ar. Isso é realizado em fornos correspondentemente dimensionados, seja continuamente (ex: forno de viga caminhante dupla) ou base estacionária (ex: forno de carga lateral). O resultado é estrutura consistindo predominantemente de ferrita poligonal e perlita. Com este tratamento, maiores limites de escoamento e resistências à tração podem essencialmente ser alcançados para aços normalizados apenas por meio de maiores teores de elementos de liga. Existem, portanto, limites nas combinações de propriedades possíveis na chapa grossa usando este processo. Estado equivalente pode ser alcançado por meio de laminação normalizada, ou seja, laminação com deformação final na faixa de temperatura de normalização.
Laminação com Têmpera e Revenimento
Uma das variantes da laminação normalizada é com têmpera e revenimento. Consiste em aquecer chapa à região de austenitização (maior que Ac3) e então têmpera em água. Este processo é realizado em combinação de forno de leito de rolos e têmpera de rolos, ou base estacionária em caixas de têmpera. Devido à taxa extremamente alta de resfriamento da chapa, o resultado é estrutura dura consistindo predominantemente de martensita e bainita. A tenacidade da estrutura é aumentada modificando zonas de martensita originalmente duras e frágeis por meio de revenimento subsequente (em outro forno de leito de rolos), por exemplo, em temperaturas de cerca de Ac1 menos 100 °C, ou seja, cerca de 600 °C. Isso proporciona estrutura tratada termicamente com combinação de dureza ainda relativamente alta ou limite de escoamento e resistência à tração com tenacidade sistematicamente ajustada. Chapas de aço temperadas e revenidas são usadas particularmente onde requisitos de resistência ou resistência ao desgaste são especialmente altos.
Laminação com Temperatura Controlada
Outra variante é a laminação com temperatura controlada. Laminação controlada é amplamente praticada para aumentar resistência e melhorar tenacidade de entalhe de chapa de aço. É prática de laminação de chapa que adapta processo de deformação tempo-temperatura controlando parâmetros de laminação. Parâmetros de importância primária são: (i) temperatura para início de laminação controlada na estação de acabamento, (ii) porcentagem de redução do início de laminação controlada à espessura final da chapa, e (iii) temperatura de acabamento da chapa. Laminação controlada envolve deformação em temperaturas de acabamento de laminação muito mais baixas que laminação a quente, normalmente na faixa de 705 °C a 815 °C. Em contraste, prática normal de laminação a quente aproveita melhor trabalhabilidade a quente do material em temperaturas mais altas. Chapas laminadas a quente são finalizadas o mais rápido possível, frequentemente em temperaturas de 1.000 °C e acima. Para laminação controlada, espera ou atraso é normalmente tomado para permitir tempo para bloco parcialmente laminado atingir temperatura intermediária desejada antes do início da laminação final.
Práticas de laminação controlada (Fig. 4) são projetadas especificamente para uso com graus micro-ligados, que aproveitam influência do elemento de liga na recristalização e crescimento de grão, em combinação com cronograma de redução específico. Por considerações práticas, principalmente carga da usina e tempos de atraso, chapas laminadas controladas não são normalmente produzidas acima de 25 mm de espessura.
O termo "laminação com temperatura de acabamento controlada" é usado para diferenciar do termo "laminação controlada". Laminação com temperatura de acabamento controlada é prática muito menos severa que laminação controlada e visa principalmente melhorar tenacidade de entalhe para chapas de espessura até 75 mm. Temperaturas de acabamento nesta prática (cerca de 870 °C) são mais altas que as requeridas para laminação controlada. No entanto, como chapas mais pesadas estão envolvidas, atrasos da usina para atingir temperatura desejada ainda são encontrados. Controlando temperatura de acabamento, tamanho de grão fino pode ser obtido com resultante excelente tenacidade de entalhe.
Resfriamento Acelerado
Resfriamento acelerado é ciclo de resfriamento controlado (resfriamento com água a temperatura de cerca de 540 °C a 600 °C, seguido por resfriamento em ar) imediatamente após operação de laminação final (Fig. 4). Resfriamento acelerado após laminação controlada ou laminação com temperatura de acabamento controlada leva a refino estrutural adicional e, portanto, combinação melhorada de propriedades. Resfriamento acelerado pode melhorar propriedades de chapas na faixa aproximada de espessura de 12 mm a 100 mm.
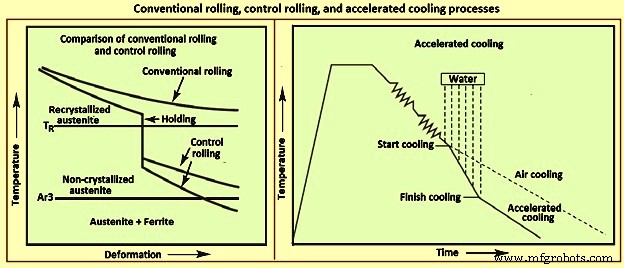
Fig. 4 Processos de laminação convencional, laminação controlada e resfriamento acelerado
No cenário atual, laminação termomecânica é o processo de produção mais importante para fabricação de chapas de alta resistência. Este processo é usado para atender demanda por altos limites de escoamento e outras resistências em dutos de grande diâmetro (baixas espessuras de parede e altas pressões de transporte no caso de gás natural), combinados com alta tenacidade a baixas temperaturas e boa soldabilidade. A laminação termomecânica pode ser agrupada sob termo guarda-chuva "Processo de Controle Termomecânico" (TMCP). A diferença essencial com outros processos de laminação descritos acima é o fato de que laminação é usada não apenas como processo de conformação mas também sistematicamente para alcance da combinação específica de propriedades requerida. Laminação termomecânica pode, portanto, ser definida como processo que visa alcançar estrutura com tamanho de grão efetivo fino, permite combinação favorável de propriedades de serviço, e é adaptada à composição do aço. O processo é composto de sequência das seguintes etapas controladas em termos de tempo e temperatura.
- Reaquecimento do bloco no forno de reaquecimento com temperatura de saída definida.
- Laminação baseada em sequência de passes especificada com laminação final em zona de austenita não recristalizante ou (alfa mais gama) bifásica.
- Resfriamento seja em ar ou em pilha, ou em forma acelerada na linha de resfriamento, até temperatura final de resfriamento definida.
- Possivelmente, tratamento térmico adicional (revenimento) é feito.
Esta breve definição precisa de explicação adicional. Os benefícios essenciais da laminação termomecânica baseiam-se nos efeitos da micro-liga, por exemplo nióbio, que alcança seu efeito completo mesmo em baixos teores de 0,02% a 0,05%. Nióbio retarda ou suprime recristalização da austenita (reforma dos grãos entre passes individuais de laminação). O efeito de deformação de grande número de passes em temperaturas de cerca de menos de 850 °C é assim acumulado, permitindo formação de grãos muito finos durante transformação. Durante o processo, nióbio forma precipitações de carbonitreto que bloqueiam deslocamentos na rede atômica e assim resultam em aumentos de limite de escoamento e resistência à tração.
Estes dois efeitos do nióbio podem ser explorados por meio de adaptação de processo e tornam possível reduzir teores de elementos de liga e carbono a tal ponto que altos valores de tenacidade e boa soldabilidade podem ser alcançados em limites de escoamento e resistência à tração idênticos ou superiores. A exploração de mecanismos de endurecimento para melhor alcançar perfil de propriedades especificado por meio de "criação de microestrutura" pode ser realizada por meio de faixa apropriada de equipamentos na usina de laminação. Também, neste método, as temperaturas são especificadas e definidas exatamente para laminação de acabamento e para resfriamento nos sistemas de resfriamento de chapas.
O controle cuidadosamente direcionado dos processos complexos acima requer interação próxima entre equipamentos mecânicos e sistemas de automação.
Automação e Controle de Processo
A usina de chapas pesadas é controlada pelo sistema de elétrica, instrumentação e automação. O sistema de elétrica, instrumentação e automação inclui sistemas de medição tecnológicos, instrumentos, sistemas sensoriais, sistemas de automação Nível 1 e Nível 2 com modelos de processo, e IHM (interface homem-máquina) para toda a usina. A elétrica inclui tecnologia de acionamento completa com transformadores, conversores, acionamentos principais e auxiliares, bem como motores de mesa de rolos.
Os elementos essenciais para automação da usina de chapas são: (i) rastreamento de material do forno de reaquecimento ao empilhador de chapas, (ii) cadenciamento da usina para vazão ótima, (iii) cálculo de cronograma de passes para estações de desbaste e acabamento, (iv) sistemas de controle tecnológicos como controle de largura e espessura para estações de usina, (v) modelo de configuração, controle de volume de refrigerante e mascaramento de borda para resfriamento de chapas, e (vi) modelo de configuração e ajuste hidráulico de rolos de nivelador a quente e a frio (controle de acionamento). Modelos de processo tecnológicos são cruciais para produtividade e qualidade do produto. Os principais modelos tecnológicos são o modelo de "cálculo de cronograma de passes", modelo de "controle de perfil e planicidade" e modelos de resfriamento e nivelamento.
A operação completa da usina de chapas é controlada aplicando modelos matemático-físicos que descrevem precisamente os vários processos. Rastreamento de material torna a logística dentro da usina, ou seja, da usina de laminação à linha de acabamento, perfeitamente transparente. Combinado com modelo de cronograma de passes, bem como controle de perfil e planicidade, facilita laminação termomecânica em operação multi-chapas. Isso assegura alta produtividade da usina de laminação. Mesa de controle da usina de laminação normalmente tem design ergonômico. Sistemas IHM são arranjados para corresponder à visão do operador, dando-lhe representação orientada à produção do processo mostrando todos os sistemas relevantes.
O processo de laminação de chapas passa por várias etapas. Inicialmente, um bloco é reaquecido à temperatura de recristalização (cerca de 1.200 °C) no forno, e é laminado a chapa alvo final após número de passes na usina de chapas. Então, a microestrutura da chapa é controlada pela transformação de fase da austenita durante processos de resfriamento. Após extração do bloco do forno de reaquecimento, as sequências de operação na seção de laminação são determinadas por algoritmo de cálculo de passes, que calcula sequências de operações de laminação necessárias e prevê características da chapa após cada passe. A Fig. 5 mostra sequências de laminação em cada passe que consiste de três etapas: (i) etapa de cálculo anterior, (ii) etapa de controle em tempo real (ou fase de laminação), e (iii) etapa de cálculo posterior.
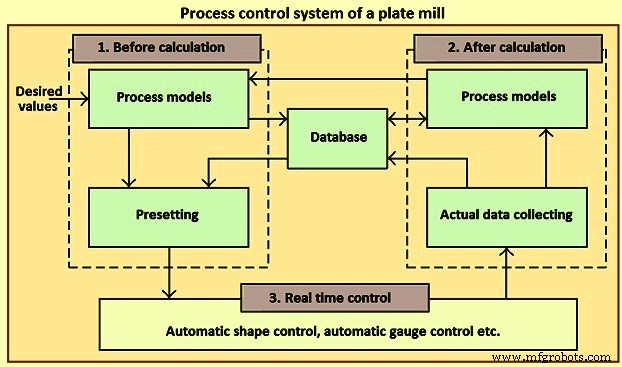
Fig. 5 Sistema de controle de processo de uma usina de chapas
O processo de laminação de chapas é processo complicado com múltiplas variáveis, não-linearidade, e forte acoplamento. Devido à complexidade do ambiente de laminação, como mudanças de constante do material, coeficiente de atrito, rugosidade superficial do rolo, desgaste do rolo, espessura do filme de óleo, e condição de lubrificação, os resultados de cálculo definidos da força de laminação, torque de laminação, deslizamento dianteiro, e resistência à deformação são diferentes do processo de laminação real. A força de laminação é o parâmetro de equipamento mais importante e parâmetro tecnológico da usina de laminação, pois é base importante de tecnologia de processamento plástico, projeto de otimização de equipamento, e controle de processo. A precisão de cálculo da força de laminação afeta diretamente a precisão de ajuste do cronograma de laminação. Além disso, é chave para fazer pleno uso da capacidade regulatória da espessura e da cabeça do aço.
Como a força de laminação convencional é calculada pelo modelo matemático de força de laminação baseado em experiência e estatísticas, existem alguns defeitos no processo de uso. Primeiramente, para propósitos de controle online, o modelo matemático geral é simplificado sob certas suposições, então não pode fornecer valor preditivo suficientemente preciso. Segundo, devido à variação de erros de medição e características do sistema, os erros de parâmetros do modelo também são grandes. Portanto, para melhorar precisão de ajuste da força de laminação, métodos adaptativos e de auto-aprendizado baseados em informação instantânea são usados para modificar o modelo.
Cronograma de laminação desempenha papel importante no processo de produção de laminação de chapas. E um excelente cronograma de laminação é garantia básica para capacidade de produção da usina de laminação, pois pode melhorar qualidade dos produtos. O cronograma de laminação de chapas médias e grossas inclui principalmente sistema de redução (carga), sistema de velocidade, sistema de temperatura, e sistema de tipo de rolo. Baseado nos requisitos técnicos do aço, condições de matéria-prima, condições de temperatura, e situação real de equipamentos de produção, projeto de cronograma de laminação pode fazer cálculo artificial ou por computador para determinar redução real, folga do rolo em vazio, velocidade de laminação, e outros parâmetros com uso de fórmulas matemáticas ou gráficos; enquanto isso, de acordo com correção adaptativa e processamento sob condição de laminação real, projeto de cronograma de laminação pode dar pleno jogo ao potencial do equipamento, aumentar produção, garantir qualidade, tornar operação fácil, e tornar equipamento seguro.
Para desenvolvimento do cronograma de laminação correto, distribuição razoável de redução (carga) deve ser determinada. Devido às características da laminação de chapas, seja método de otimização tradicional ou método de otimização inteligente, todo processo de otimização é normalmente resumido em quatro etapas: (i) determinação da função objetivo de distribuição de carga de laminação de acordo com condições reais de produção, (ii) determinação das condições de restrição de acordo com condições reais de produção, (iii) escolha do método de otimização apropriado, e (iv) derivação do valor extremo da função objetivo e obtenção dos parâmetros de processo quando a função objetivo atinge seu valor extremo.
Processo de manufatura
- Chapas de Aço Revestidas com Titânio: Resistência Superior à Corrosão em Aplicações Industriais
- O Rolo de Massa: Das Origens Etruscas à Arte Moderna
- Palha de Aço: História, Produção e Segurança
- Guia Completo das Placas de Licenciamento Veicular: História, Design e Futuro
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- Zinco: Propriedades, Aplicações e Processo de Produção
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Chapas de Aço: Usos, Benefícios, Tipos e Principais Aplicações
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Chapa de Alumínio Laminada de Alta Resistência G.AL® 7075GF – Acabamento de Precisão para Usinagem Rápida