



Tipos de Chamas de Soldagem a Gás: Como Afetam a Qualidade da Solda
Tipos de Chamas na Soldagem a Gás (Oxi-Combustível)
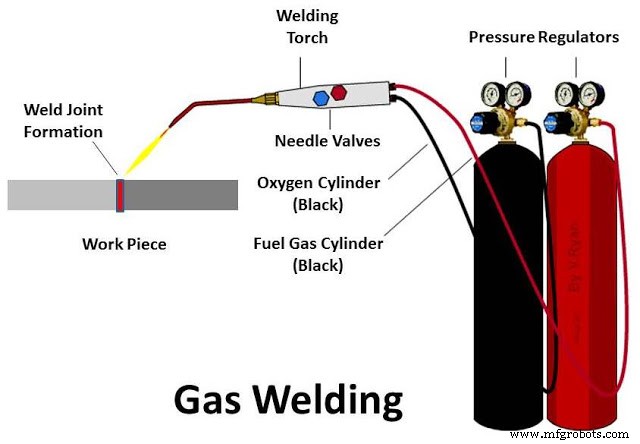
Na soldagem a gás (oxiacetilênica / oxicombustível), a chama é a fonte de calor e seu caráter químico (neutro, carburante, oxidante) determina a metalurgia da junta, a formação de defeitos e a adequação para cada material. A chama é ajustada pela razão volumétrica oxigênio/combustível (O₂/C₂H₂ para acetileno). Três tipos fundamentais:
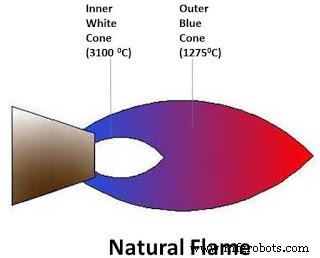
1. Chama Neutra (Neutral Flame)
Composição: Razão O₂/C₂H₂ ≈ 1,0–1,1 (estequiométrica). Combustão completa em duas zonas.
- Cone interno (inner cone): Branco brilhante, bem definido. Temperatura ~3.100 °C. Zona de combustão primária (C₂H₂ + O₂ → 2CO + H₂).
- Envelope externo (outer envelope): Azul translúcido. Temperatura ~1.275 °C. Combustão secundária (CO + H₂ + O₂ do ar → CO₂ + H₂O).
Características: Sem efeito químico líquido no metal (nem adição de C, nem oxidação). Pouco fumo. Som de "hiss" suave.
Aplicações: Aço carbono, aço baixa liga, aço inoxidável, ferro fundido, cobre, ligas de níquel. Maioria das soldagens estruturais, reparos, brasagem.
2. Chama Carburante (Carburizing Flame / Reducing Flame)
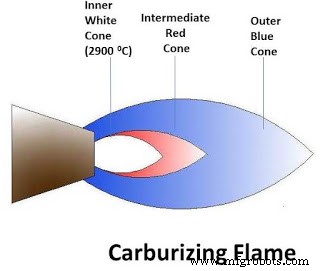
Composição: Excesso de combustível (C₂H₂) — razão O₂/C₂H₂ < 1,0 (tipicamente 0,85–0,95). Três zonas distintas.
- Cone interno: Branco, menos definido que neutro. ~2.900 °C.
- Pena intermediária (acetylene feather / "acetylene feather"): Vermelha/alaranjada, brilhante, envolve o cone interno. Indica excesso de acetileno não queimado (C₂H₂, C, H₂). Comprimento da pena indica grau de excesso.
- Envelope externo: Azul, mais longo que neutro. ~1.275 °C.
Efeito Metalúrgico: O carbono atômico/livre na pena difunde-se no metal de base e no metal de adição, formando carbonetos (Fe₃C, Cr₇C₃, TiC) ou aumentando teor de C. Pode causar fragilização, trincas a frio, dureza excessiva em aços de médio/alto carbono. Em aços baixo carbono, pode ser benéfico (case hardening superficial).
Aplicações: Aço médio carbono (com controle), ferro fundido (compensa perda de C), ligas de níquel (Monel, Inconel), estrelas de metal duro (stellite), brasagem de aços (fluxo autoregulador). EVITAR em aços alto carbono, ferramentas, aços inoxidáveis (sensibilização), Ti, Zr, Al (formam carbonetos/óxidos estáveis).
Características: Fumacenta (fuligem de carbono livre), silenciosa ("soft").
3. Chama Oxidante (Oxidizing Flame)
Composição: Excesso de oxigênio — razão O₂/C₂H₂ > 1,1. Cone interno encurta, torna-se pontiagudo, branco intenso (brilhante). Envelope externo azul curto. Temperatura do cone interno ~3.300 °C (mais quente que neutra).
Efeito Metalúrgico: Oxigênio livre reage com elementos de liga (C, Si, Mn, Cr, Ti, Al) formando óxidos na poça de fusão. Causa: porosidade (CO/CO₂), inclusões de óxido, perda de elementos de liga, fragilização, trincas. ZTA oxidada.
Aplicações (Limitadas): Ligas de cobre livres de oxigênio (latão, bronze) — oxigênio queima Zn volátil do latão, evita fumos de Zn. Soldagem de bronzes, latões, alguns aços manganês. Geralmente EVITADA para aços, inox, Al, Ti, Ni, ferros fundidos.
Características: Ruidosa ("roar" agudo), cone interno curto/pontiagudo/branco ofuscante, envelope curto.
Seleção da Chama por Material
| Material | Chama Recomendada | Observações |
|---|---|---|
| Aço carbono / Baixa liga | Neutra (levemente carburante p/ alto C) | Evitar oxidante |
| Aço inoxidável | Neutra estrita | Sensibilização (Cr₂₃C₆) se carburante; oxidação Cr se oxidante |
| Ferro fundido | Levemente carburante | Compensa perda de C; fundente necessário |
| Cobre / Latão / Bronze | Levemente oxidante (latão/bronze) / Neutra (Cu puro) | Oxidante queima Zn do latão |
| Alumínio / Ligas de Al | Neutra (com fundente) / Ligeiramente carburante | Óxido Al₂O₃ refratário — fundente essencial |
| Titânio / Zircônio / Tântalo | Neutra estrita + proteção traseira Ar | Extremamente reativos; qualquer O₂/C/N₂ → fragilização |
| Ligas de Níquel (Inconel, Monel, Hastelloy) | Neutra / Levemente carburante | Evitar oxidante (Al/Ti oxidação) |
Ajuste Prático da Chama
- Abrir válvula de acetileno na tocha → acender → chama amarela fumacenta (puro C₂H₂).
- Abrir oxigênio gradualmente: chama amarela → pena branca aparece → pena encurta → cone interno branco definido → Neutra.
- Continuar abrindo O₂: cone interno encurta, fica pontiagudo, branco ofuscante → Oxidante.
- Fechar O₂ ligeiramente: pena vermelha reaparece ao redor do cone → Carburante.
- Ajuste fino: comprimento da pena (carburante) ou nitidez do cone (oxidante) controlam o grau.
Nota de Segurança: Sempre usar óculos de proteção com filtro didímio/verde (sombra 3–5), luvas, avental, ventilação adequada. Acetileno instável > 1,5 bar (use apenas reguladores/manômetros dedicados). Verificar vazamentos (espuma/sabão) antes de acender.
Processo de manufatura
- Cinco Principais Técnicas de Soldagem por Fusão Explicadas
- Entendendo Corantes Têxteis: Tipos Reativos, Diretos e Ácidos Explicados
- Tipos Essenciais de Martelos que Todo Profissional Deve Conhecer
- Equipamentos para Soldagem a Gás (Oxiacetilênica): Componentes, Tipos e Segurança
- Processos de Soldagem a Arco Elétrico: Tipos, Eletrodos e Aplicações
- Chamas de Soldagem a Gás: Tipos (Neutra, Carburante, Oxidante), Ajuste e Aplicações
- Equipamentos de Soldagem a Arco: Tipos, Funções e Seleção
- Escolhendo o Martelo Certo: Tipos para Marcenaria, Metalurgia e Além
- Os 5 Tipos Essenciais de Juntas de Soldagem que Todo Fabricador Deve Conhecer
- Entendendo as Quatro Posições Fundamentais de Soldagem