



Fundição em Manufatura: Processo, Benefícios, Desvantagens, Terminologia e Aplicações
Fundição (Casting) — Processo de Fabricação
A fundição é um processo de fabricação milenar no qual metal líquido é vazado em uma cavidade de molde com a geometria desejada, solidifica-se e, após remoção do molde, produz uma peça bruta (casting) que pode ser acabada (usinagem, tratamento térmico, superfície). É o processo mais versátil para geometrias complexas, peças grandes, materiais de difícil usinagem e produção de formas próximas ao final (near-net-shape). Todos os metais de engenharia podem ser fundidos.
Etapas Fundamentais do Processo
- Fusão: Metal (sucata, lingotes, ligas mestras) fundido em forno (indução, arco elétrico, cadinho, reverberatório) até temperatura de vazamento controlada (superaquecimento). Desgaseificação, desoxidação, liga, inoculação (Fe fundido).
- Preparação do Molde: Molde de areia (verde, resinada, casca), molde permanente (metálico), molde de precisão (cerâmico - investment), molde de espuma perdida, molde de centrifuga. Inclui modelo, núcleos, canais de alimentação.
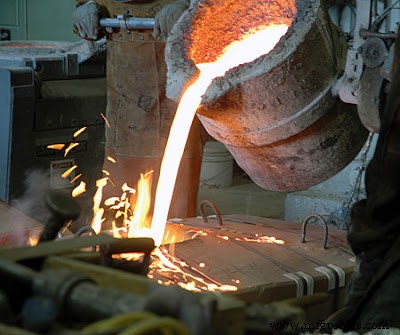
- Vazamento (Pouring): Metal líquido transferido da panela (ladle) para a bacia de vazamento (pouring basin) → canal de alimentação (sprue, runner, gates) → cavidade do molde. Controle de taxa de vazamento, temperatura, proteção (inertes, fluxo).
- Solidificação e Resfriamento: Nucleação, crescimento de grãos, contração, alimentação por risers. Controle de taxa de resfriamento (chills, isolantes) para microestrutura e evitar defeitos.
- Desmolde (Shakeout) e Limpeza: Quebra do molde, remoção de areia, corte de canais de alimentação/risers, jateamento, remoção de rebarbas, inspeção visual.
- Acabamento / Tratamento Térmico / Inspeção Final: Usinagem, retífica, tratamento térmico (normalização, têmpera, revenimento, alívio tensões), ensaios não destrutivos (US, RX, MP, LP), dimensionamento, certificação.
Vantagens da Fundição
- Geometrias complexas, cavidades internas, paredes finas, rebaixos — em uma única peça (near-net-shape).
- Tamanho ilimitado: de gramas (joias, implantes) a centenas de toneladas (bases de máquinas, rotores, cascos de navio).
- Todos os metais/lgações fundíveis: ferrosos, não ferrosos, reativos, refratários.
- Estrutura isotrópica (propriedades iguais em todas direções) — ao contrário de forjado/laminado.
- Custo unitário baixo para médias/grandes séries (amortização do modelo/molde).
- Componentes compostos / bimetálicos / inserções (inserts) integrados na fundição.
- Reciclabilidade total: sucata de fundição + sucata pós-consumo → novo metal.
Desvantagens da Fundição
- Acabamento superficial áspero (Ra 6,3–25 µm areia; 1,6–6,3 µm molde permanente/precisão) — requer usinagem.
- Defeitos de fundição inerentes: porosidade (gás, retração), inclusões (areia, escória, óxidos), trincas a quente/fria, segregação, penetração de molde, defeitos de superfície.
- Resistência à fadiga inferior à forjada (porosidade, inclusões, estrutura de fundição).
- Não econômico para peças simples, pequenas, altíssimo volume (estampagem, forjamento a frio, usinagem de barra vencem).
- Controle dimensional mais difícil (contração, distorção, molde).
- Lead time de tooling (modelo, molde permanente, cerâmico) pode ser longo.
Terminologia Essencial do Molde de Areia (Green Sand Mold)
- Flask (Caixa de Molde / Flasco):
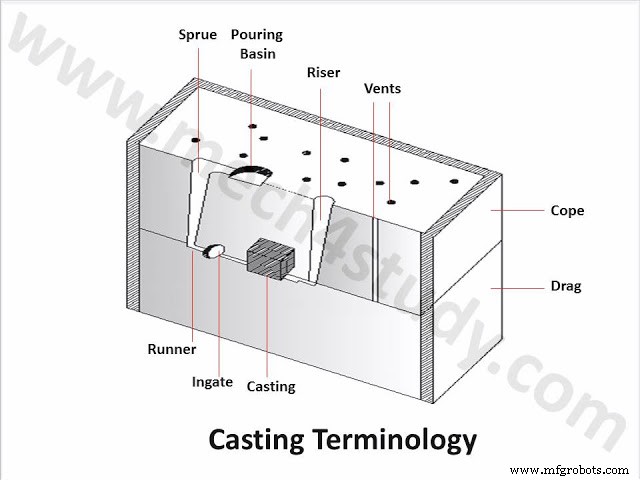
- Estrutura rígida (aço, ferro, alumínio) que contém a areia do molde. Mínimo 2 partes: Cope (superior) e Drag (inferior). Partes intermediárias = Cheeks (para peças complexas).
- Cope:
- Metade superior do flask/molde. Contém a bacia de vazamento, parte superior da cavidade, risers superiores.
- Drag:
- Metade inferior do flask/molde. Apoia-se na mesa de moldagem; contém a maior parte da cavidade da peça, canais de alimentação inferiores.
- Cheeks:
- Partes intermediárias do flask (3+ partes total). Necessárias para rebaixos internos/externos que impedem molde de 2 partes.
- Pattern (Modelo):
- Réplica da peça (com tolerâncias). Cria a cavidade na areia por compactação (jorgeamento) ao redor.
- Pouring Basin (Bacia de Vazamento):
- Recessão em funil no topo do cope. Recebe o metal da panela, amortece queda, retém escória/óxidos (skimming), alimenta o sprue.
- Sprue (Canal de Vazamento / Espiga):
- Canal vertical cônico (tapered) conectando bacia ao runner. Controla velocidade/fluxo; evita aspiração de ar (pressão negativa). Área mínima no fundo (choke).
- Runner (Canal de Distribuição):
- Canal horizontal (geralmente no drag) distribuindo metal do sprue para os gates. Seção transversal dimensionada para velocidade/pressão controladas.
- Gate / Ingate (Porta de Alimentação):
- Entrada final da cavidade da peça. Geometria (top, bottom, side, horn, wedge) controla enchimento, turbulência, solidificação direcional.
- Riser / Feeder (Alimentador / Reserva):
- Reservatório de metal líquido que alimenta a peça durante a retração de solidificação. Tipos: Top (aberto), Blind (cego/side), Side. Projetado por método de módulo (Chvorinov) ou simulação. Solidifica por último.
- Core (Núcleo):
- Corpo de areia (resinada, CO₂, shell) colocado na cavidade para formar reentrâncias internas (furos, canais, cavidades ocas). Suportado por chaplets.
- Chaplets (Suportes de Núcleo):
- Pequenas peças metálicas (mesmo metal da fundição) que sustentam o núcleo na posição correta contra flutuação/forças de vazamento. Fundem-se e tornam-se parte da peça.
- Chills (Resfriadores):
- Inserções metálicas (aço, Cu, Cr) na parede do molde para extrair calor localmente → acelerar solidificação → promover solidificação direcional para o riser, evitar porosidade em seções grossas isoladas.
- Vents (Respiros / Ventilação):
- Pequenos canais (agulhas, tubos, areia porosa) permitindo escape de ar/gases do molde durante o vazamento. Evita defeitos de gás (blowholes, pinholes).
Principais Processos de Fundição Industriais
- Areia Verde (Green Sand): Areia sílica + bentonita (argila) + água. Baixo custo, alta produção, reciclável. Peças ferrosas/não ferrosas até ~500 kg.
- Areia Resinada (No-Bake / Furan / Urethane / Phenolic): Areia + resina orgânica + catalisador. Endurecimento químico à temp. ambiente. Precisão melhor, peças grandes (toneladas), baixa produção.
- Shell Molding (Croning): Areia resinada termoendurecível depositada em modelo aquecido (200–300 °C) → casca fina (5–10 mm). Alta precisão, acabamento bom, média produção.
- Molde Permanente (Gravity Die Casting): Molde metálico (ferro fundido, aço) reutilizável. Vazamento por gravidade. Ciclo rápido, bom acabamento, grão fino. Al, Mg, Cu, Zn. Tooling caro.
- Fundição sob Pressão (Die Casting / Pressure Die Casting): Metal injetado sob alta pressão (10–150 MPa) em molde metálico (die). Altíssima produção, precisão/excelente acabamento, paredes finas (0,8 mm). Ligas de Zn, Al, Mg. Tooling muito caro.
- Fundição de Precisão / Cera Perdida (Investment Casting): Modelo de cera → revestimento cerâmico → dewax → vazamento. Geometrias extremamente complexas, acabamento Ra 1,6–3,2 µm, tolerâncias IT5–IT7. Superligas, aço inox, Ti. Caro, lento.
- Fundição Centrífuga: Molde rotativo → força centrífuga. Tubos, anéis, buchas (ver artigo ID 1004021701).
- Fundição em Espuma Perdida (Lost Foam / EPC): Modelo de EPS (poliestireno expandido) → areia seca sem ligante → vazamento vaporiza modelo. Sem linha de junta, sem núcleos, geometria livre. Bloco de motor, cabeçotes, diferencial.
Conclusão: A fundição permanece o processo "mãe" da manufatura metálica. A seleção do sub-processo (areia, molde permanente, precisão, pressão, centrífuga, espuma perdida) é uma decisão de engenharia baseada em: geometria, material, volume, tolerância, acabamento, propriedades mecânicas, custo total (tooling + peça) e prazo.
Processo de manufatura
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem Termítica (Thermite Welding): Princípios, Processo, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem em Estado Sólido: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
- Soldagem por Atrito com Mexida (FSW): Funcionamento, Aplicações, Vantagens e Desvantagens
- Soldagem por Forja (Forge Welding): Princípios, Técnicas, Usos, Vantagens e Desvantagens
- Máquinas de Injeção de Moldagem: Projeto, Operação, Aplicações, Prós e Contras