



Soldagem a Gás (Oxi-Combustível): Princípios, Técnicas, Equipamentos e Aplicações
Soldagem a Gás / Oxi-Combustível (Oxy-Fuel Gas Welding – OFW / Oxyacetylene Welding)
A soldagem a gás é um processo de fusão que utiliza a chama de alta temperatura proveniente da combustão de um gás combustível (principalmente acetileno C₂H₂) com oxigênio puro para fundir as bordas da junta e o metal de adição (vareta), formando a solda. Desenvolvida no início do século XX (torch de Fouché/Le Chatelier), foi o processo dominante até os anos 1950. Hoje, mantém nichos importantes: reparos de campo, tubulações de pequeno diâmetro, chapas finas, brasagem, corte, aquecimento, manutenção, artesanato, joalheria e locais sem energia elétrica.
Princípio de Funcionamento
A combustão estequiométrica: 2 C₂H₂ + 5 O₂ → 4 CO₂ + 2 H₂O + Calor (ΔH ≈ -1.300 kJ/mol). Na prática, ocorre em duas etapas na chama neutra: (1) C₂H₂ + O₂ → 2 CO + H₂ (cone interno, 3.100 °C); (2) CO + H₂ + O₂(ar) → CO₂ + H₂O (envelope, 1.275 °C). A chama concentrada funde a peça e a vareta de adição; a poça de fusão mistura-se e solidifica formando a junta. O fundente (fluxo) pode ser usado (Al, ferro fundido) para dissolver óxidos.
Equipamentos Principais
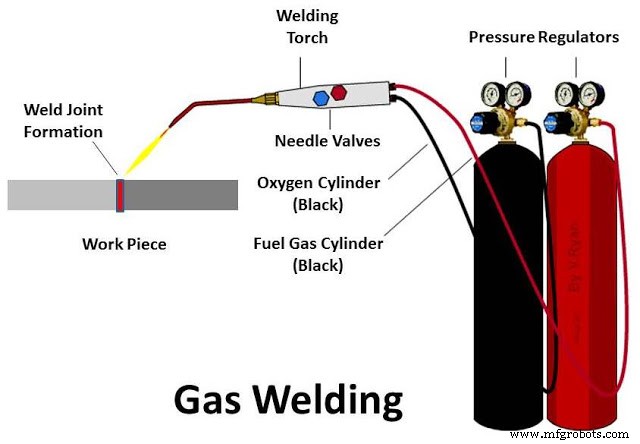
Tocha de Soldagem (Welding Torch / Blowpipe)
Mistura os gases em câmaras internas; válvulas de agulha independentes para O₂ e combustível controlam a razão e vazão. Bicos (tips) intercambiáveis de diferentes calibres (orifício) definem a vazão de gás / potência / espessura da chapa. Tochas: tipo injetor (baixa pressão acetileno < 0,1 bar — sucção Venturi) ou igual pressão (pressão igual O₂/C₂H₂ ~ 0,3–1 bar).
Cilindros de Gás
- Oxigênio: Cilindro preto/azul (norma BR: verde escuro/ombro branco), 150–200 bar. Linha preta identificação.
- Acetileno: Cilindro marrom (BR: marrom/ombro branco), 15–25 bar. Acetileno dissolvido em acetona em massa porosa (segurança). Linha marrom.
- Outros combustíveis: Propano (GLP), Gás Natural, Hidrogênio, Propileno (MAPP) — para brasagem/corte, menor temp. chama.
Reguladores de Pressão (Pressure Regulators)
Redutores de dois estágios (precisão): alta pressão (cilindro) → pressão de trabalho (O₂: 1–7 bar; C₂H₂: 0,1–1,5 bar). Manômetros de alta e baixa pressão. Válvula de alívio de segurança. NUNCA usar regulador de O₂ para C₂H₂ ou vice-versa (rosca/direção diferentes).
Mangueiras (Hoses)
Duplo (gêmeas): Verde (O₂) + Vermelho/Vermelho c/ lista azul (Combustível). Normas: ISO 3821, EN 559. Resistentes a óleo, chama, abrasão. Comprimento padrão 10–20 m.
EPI (Equipamentos de Proteção Individual)
- Óculos de solda gás: Filtro didímio/verde sombra 3–5 (não sombra 10–14 de arco).
- Luvas de couro (vaqueta) resistentes a calor/abrasão.
- Avental de couro, perneiras, calçado fechado.
- Protetor auditivo (corte), respirador se ventilação insuficiente.
Técnica de Soldagem
- Preparação: Limpeza (escova, lixa, solvente), chanfro (V, U, J) conforme espessura, gap 0–1 mm, fixação (grampo, ímã, taca).
- Ajuste da chama: Acender C₂H₂ → abrir O₂ → ajustar para Neutra (padrão) ou Carburante/Oxidante conforme material.
- Posição da tocha: Ângulo 30–45° da vertical (push/forehand — empurra poça) ou 60–70° (pull/backhand — puxa poça). Forehand: chapas finas, melhor controle. Backhand: chapas grossas, maior penetração.
- Adição de vareta: Vareta mantida na borda frontal da poça (leading edge), fundida pelo calor da poça (não pela chama direta). Movimento circular/zigzag para distribuir calor.
- Velocidade de avanço: Constante, para cordão uniforme, penetração completa, sem superaquecimento.
- Finalização: Reduzir chama gradualmente (crater fill) → pós-aquecimento se necessário (Al, ferro fundido).
Aplicações
- Chapas finas (0,5–3 mm) aço, inox, Al, Cu — reparos, dutos, tanques, carroceria antiga.
- Tubulações de pequeno diâmetro (≤ 2") — água, gás, vapor, refrigeração (brasagem forte).
- Reparos de campo / manutenção / emergência — sem energia elétrica.
- Brasagem forte (silver braze, copper braze) — trocadores, instrumentação, joalheria.
- Corte oxi-combustível (processo irmão) — chapas grossas, desmonte, sucata.
- Aquecimento localizado: curvatura, desempoamento, remoção de peças gripadas, têmpera local.
Vantagens
- Equipamento portátil, relativamente barato, sem eletricidade.
- Fácil aprendizado básico; controle visual direto da poça.
- Versátil: solda, braza, corta, aquece com mesmo equipamento (troca bico).
- Baixa ZTA vs arco (chama mais ampla, menor gradiente) — menos distorção em chapas finas.
- Une ferrosos e não ferrosos (com chama/fundente adequados).
Desvantagens
- Acabamento superficial ruim (escória, respingos, oxidação) — requer acabamento posterior.
- Grande ZTA (heat affected zone) → alteração propriedades (recristalização, crescimento de grão, têmpera/revenimento indesejado).
- Riscos de segurança elevados: chama nua 3.100 °C, cilindros alta pressão, acetileno instável, monóxido de carbono, ruído (corte).
- Lento: baixa taxa de deposição, velocidade de avanço baixa.
- Limitado a chapas finas/médias (≤ 6–10 mm single pass); multipass lento.
- Sem proteção gasosa inerte → porosidade, oxidação, nitretação em materiais sensíveis (Ti, Zr, Al, Mg, aços alto Cr/Ni).
- Fundente (fluxo) para Al/ferro fundido gera resíduos corrosivos — limpeza obrigatória.
Normas: AWS A5.2 (Varetas OFW), AWS A5.8 (Metal de adição brasagem), ISO 5172 (Tochas), ABNT NBR 7512 (Cilindros), NR-18 (Segurança).
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem em Estado Sólido: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
- Soldagem MIG Explicada: Funcionamento, Vantagens e Desvantagens