



Estiramento / Estampagem Rotativa (Swaging): Funcionamento, Aplicações, Vantagens e Desvantagens
Estiramento Rotativo / Conformação por Martelamento Radial (Rotary Swaging / Radial Forging)
O swaging (estiramento rotativo) é um processo de conformação a frio (predominantemente) que reduz o diâmetro de barras, tubos ou fios, ou forma pontas/cavas, através de martelamento radial de alta frequência (10–20 golpes/s) por matrizes segmentadas que giram em torno da peça. As matrizes (dies) têm perfil interno correspondente à forma final desejada. O movimento rotativo + radial distribui a deformação uniformemente ao redor da circunferência, resultando em excelente acabamento superficial, precisão dimensional, propriedades mecânicas melhoradas (encruamento) e sem perda de material (sem cavacos). É amplamente usado para pontas de chaves de fenda, pontas de solda, eixos ocos, hastes de amortecedores, tubos de precisão, terminais de cabos.
Princípio de Funcionamento
A peça (barra/tubo) é mantida estacionária axialmente (ou avançada lentamente). Um conjunto de 2 a 8 matrizes segmentadas (dies) montadas em um fuso (spindle) rotativo movem-se radialmente para dentro e para fora por cames excêntricos ou roletes. A rotação do fuso (300–2.000 rpm) faz com que cada matriz golpeie a peça em sequência rápida, simulando forjamento radial contínuo. A peça flui plasticamente para preencher a cavidade da matriz, reduzindo diâmetro, alongando-se e adquirindo o perfil da matriz.
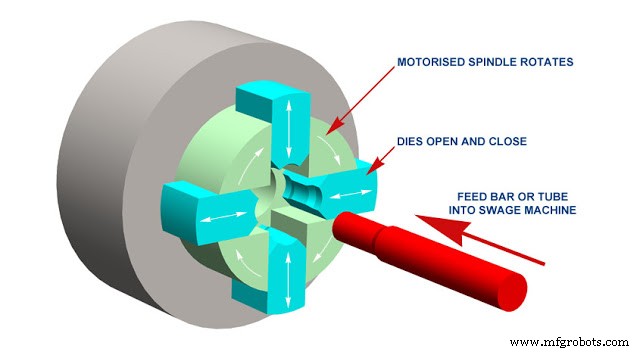
Tipos de Swaging
- Swaging de Redução de Diâmetro (Tube/Bar Reducing): Reduz OD (e ID se mandril interno) uniformemente ao longo do comprimento. Tubos de precisão, hastes, barras.
- Swaging de Formação de Ponta / Perfil (Pointing / Forming): Matrizes com perfil variável formam pontas cônicas, esferas, roscas, caneluras, degraus na extremidade. Chaves de fenda, pontas de solda, pregos, agulhas, terminais.
- Swaging Interno / Mandril (Internal Swaging / Mandrel Swaging): Expande/forma o ID de um tubo sobre um mandril fixo ou flutuante, enquanto matrizes externas controlam OD. Forma canais internos, fixa inserções.
- Swaging Rotativo de Forjamento Radial (Radial Forging): 4+ matrizes, peça rotaciona + avança. Forjamento de eixos longos, degraus, perfis complexos (alternativa a forjamento plano).
Equipamento e Tooling
- Máquina Swager: Fuso rotativo (motor + redutor), sistema de cames/roletes para movimento radial das matrizes, sistema de avanço da peça (push/pull), lubrificação/arrefecimento (óleo/emulsão). Tamanho definido por diâmetro máximo (ex: 6 mm, 25 mm, 100 mm, 300 mm).
- Matrizes (Dies): Aço ferramenta (D2, H13), metal duro (WC/Co), cerâmica. Perfil interno usinado/EDM. Montadas em segmentos (2, 4, 6, 8) no porta-matrizes. Vida: 10⁴–10⁶ peças.
- Mandril (para tubos): Fixo (longo) ou flutuante (curto). Controla ID, evita colapso/ovalização. Lubrificação interna crítica.
- Lubrificação: Óleos EP, sabões, fosfatização + sabão, revestimentos poliméricos. Essencial para vida da matriz, acabamento, força.
Sequência Operacional (Redução de Tubo/Barra)
- Peça bruta (barra/tubo) produzida por laminação, forjamento, extrusão, trefilação, fundição centrífuga. Diâmetro inicial controlado.
- Ponta preparada (apontada/chanfrada) para entrada na matriz.
- Limpeza (desengraxe, decapagem ácida — remoção escala/óxidos).
- Revestimento lubrificante: fosfatização + sabão (aço), anodização/sabão (Al), sulfo-carbonato (Cu).
- Inserção na máquina; avanço sincronizado com rotação/golpes.
- Formação progressiva; múltiplas passadas (estágios) com matrizes de diâmetro decrescente para grandes reduções.
- Recozimento intermediário se encruamento excessivo (ductilidade exaurida).
- Corte final, inspeção, acabamento.
Aplicações Industriais
- Ferramentas manuais: Pontas de chaves de fenda/phillips, pontas de bits, cinzéis, punções.
- Automotivo/Suspensão: Hastes de amortecedores (chrome plated), hastes de válvulas, eixos ocos (drive shafts), tubos de direção.
- Aeroespacial/Hidráulico: Tubos de precisão (Ti, Inconel, 304L), conectores, terminais de cabo de comando.
- Médica: Agulhas hipodérmicas (tubos finos, pontas afiadas), cateteres, implantes (Ti).
- Elétrica/Eletrônica: Terminais de cabos (lugs), conectores coaxiais, pinos de IC, leads de componentes.
- Armas/Munição: Cápsulas, projéteis, canos (swaging de cano para estriamento - button rifling).
- Construção/Móveis: Tubos de móveis, corrimãos, estruturas leves.
Vantagens
- Alta produção, ciclo curto (segundos/peça), facilmente automatizado (alimentação barra/bobina).
- Sem perda de material (near-net-shape, sem cavacos) — rendimento 100%.
- Excelente acabamento superficial (Ra 0,2–0,8 µm) e precisão dimensional (IT6–IT8).
- Propriedades mecânicas melhoradas: encruamento → alta resistência, dureza, resistência à fadiga.
- Qualquer material dúctil conformável: aços, inox, Al, Cu, Ti, Ni, ligas de memória de forma, compósitos metal-matriz.
- Baixo custo operacional (energia, tooling, mão de obra).
- Formação de geometrias complexas de ponta/perfil em uma operação.
Desvantagens
- Ruído alto (martelamento 10–20 Hz) — enclausuramento acústico, EPI auditivo obrigatório.
- Limitado a peças de seção transversal circular/rotacional (barras, tubos, fios). Não faz chapas, perfis abertos.
- Diâmetro máximo limitado pela máquina (tipicamente ≤ 150–300 mm).
- Redução total limitada por encruamento → recozimentos intermediários necessários para grandes reduções.
- Matrizes sofrem desgaste por impacto/fadiga — custo de tooling recorrente.
- Lubrificação crítica — contaminação/limpeza posterior necessária.
- Não adequado para materiais frágeis (ferro fundido, cerâmicas, intermetálicos).
Nota: Swaging ≠ Trefilação (Drawing). Swaging: compressão radial + martelamento (força radial), peça estacionária/avanço lento. Drawing: tração axial (força axial), peça puxada através de fieira. Swaging permite maiores reduções por passo e formas de ponta complexas; Drawing melhor para comprimentos longos contínuos (fio, tubo contínuo).
Processo de manufatura
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem Termítica (Thermite Welding): Princípios, Processo, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem em Estado Sólido: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
- Soldagem por Atrito com Mexida (FSW): Funcionamento, Aplicações, Vantagens e Desvantagens
- Máquinas de Injeção de Moldagem: Projeto, Operação, Aplicações, Prós e Contras
- Soldagem MIG Explicada: Funcionamento, Vantagens e Desvantagens