



Guia Especialista para Especificar e Encomendar Fundições Metálicas Personalizadas
9 considerações importantes para garantir o sucesso dos seus projetos de fundição metálica personalizada
Fundição de metal é um processo que produz formas (fundições) preenchendo vazios em moldes com metal líquido. Produtos de metal fundido oferecem resistência e durabilidade excepcionais, tornando-os úteis para aplicações de máquinas pesadas em indústrias relacionadas a agricultura, automóveis, ferrovias, eletrodomésticos, arquitetura de construção, construção naval, extração de petróleo e gás, processamento de água, silvicultura e mineração — para citar alguns.
Qualificar uma fundição fornecedora e encomendar fundições metálicas pode ser uma provação demorada, mas não precisa ser. Erros custosos podem ser evitados entendendo o processo de cotação e fundição. Comunicação clara e completa com a fundição fornecedora resultará em um produto final bem projetado e econômico.
Solicitando uma cotação
O objetivo de solicitar uma cotação para uma fundição é estabelecer o equilíbrio ideal de custo de fundição comprada, qualidade e tempo de entrega. Embora possa ser tentador selecionar automaticamente o menor preço cotado, fazer isso pode levar a entrega atrasada ou uma fundição de qualidade inferior — ambas podem ser mais caras a longo prazo.
Um cliente experiente deve ponderar todas as disposições da cotação recebida, incluindo requisitos de ferramentaria, tolerâncias e excessos de acabamento, bem como quaisquer exceções feitas a desenhos, especificações e requisitos de processamento. Outros fatores, como trabalho de usinagem reduzido, termos de entrega melhorados, e experiência e confiabilidade da fundição fornecedora, são particularmente importantes para determinar o custo real versus valor da fundição.
Existem pelo menos nove considerações importantes a serem abordadas ao solicitar preços de fundição metálica de uma fundição fornecedora:
- Design preliminar da fundição
- Quantidade
- Especificações
- Solidez
- Testes e inspeção
- Peso
- Modelos
- Usinagem
- Cronogramas de produção e entrega
1. Design preliminar da fundição
Uma peça de metal fundido deve ser projetada para tirar total vantagem do processo de fundição. Para produção eficiente e sensível a custo, o design de fundição deve selecionar os métodos de produção mais simples que resultarão nas propriedades físicas desejadas, demandas de forma final e aparência cosmética.
Desenhos detalhando as dimensões exatas da peça requerida devem ser incluídos com qualquer solicitação de cotação.
Existem vários componentes-chave de design onde um entendimento de processos de fundição e/ou comunicações com fundições fornecedoras ajudarão a determinar os designs mais custo-efetivos do ponto de vista de uma fundição.
Espessura mínima de seção
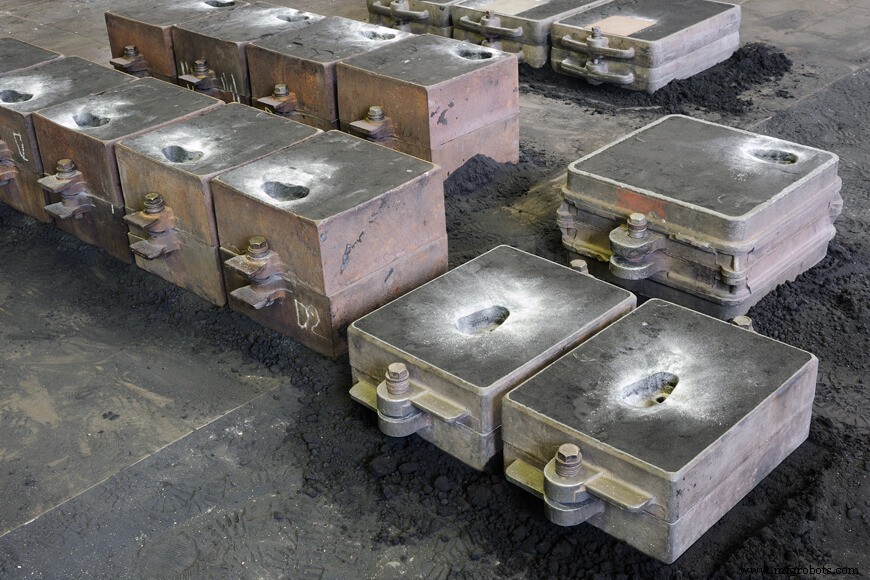
Toda fundição tem uma espessura mínima determinada por sua resistência e rigidez. Designs mais finos que as especificações podem tornar o projeto infundível. Para ter sucesso, o design de uma fundição deve permitir que metal liquefeito preencha o molde nas seções mais finas.
Metal liquefeito (fundido) resfria a uma taxa excepcionalmente rápida. Pode esfriar rápido demais para entrar em seções finas que estão longe da porta do molde. Como regra, designs não devem ter áreas mais finas que 0,25 pol (6 mm) quando processos convencionais são usados. Fundição por investimento permite um nível maior de liberdade e espessura de parede pode cair para tão baixo quanto 0,030 pol (0,76 mm).
Desmoldagem e macho
O termo "desmoldagem" refere-se ao afilamento nas faces verticais de um modelo. Uma desmoldagem é necessária para extrair o modelo do molde sem perturbar as paredes do molde. Ignorar as limitações destes ângulos causará o molde rasgar quando removido da fundição.
Vários fatores afetarão quanta desmoldagem é requerida para cada fundição: o processo de fabricação, o tamanho da fundição, e se a moldagem é realizada à mão ou por máquina, todos mudarão o grau de desmoldagem requerido. Menos desmoldagem é requerida para fundições moldadas por máquina. Fundições produzidas com moldes de areia verde, no entanto, requererão mais desmoldagem que o usual. A regra geral é permitir 3/16 pol de desmoldagem por pé (aproximadamente 1,5 graus).
Um macho é um espaço oco criado dentro de uma fundição por um pedaço de areia de moldagem. Machos são necessários quando os espaços ou cavidades não podem ser criados com o modelo sozinho. O uso de machos pode eliminar a necessidade de desmoldagem, no entanto seu uso deve ser limitado pois adicionam ao custo da fundição.
Três fatores afetam o diâmetro mínimo de um macho que pode ser colocado em uma fundição:
- A espessura ou profundidade da área em que o macho será colocado,
- Quão longo o macho é, e
- O método de fundição que a fundição fornecedora empregará.
Linha de separação
Separação em um plano facilita a produção de modelos assim como a produção do molde. Modelos com linhas de separação retas (com linhas de separação em um plano) podem ser produzidos mais facilmente e a um custo menor que aqueles com linhas de separação irregulares. Formas de fundição que são simétricas prontamente sugerem a linha de separação. Tal design de fundição simplifica moldagem e machos, e deve ser usado onde quer que possível. Devem sempre ser feitos como "modelos divididos" (cope e drag separados) que requerem mínimo de trabalho manual no molde, melhoram acabamento de fundição, e reduzem custos.
Machos
Um macho é uma peça separada (frequentemente feita de areia de moldagem) colocada dentro do molde para criar aberturas e cavidades que não podem ser feitas pelo modelo sozinho. Para reduzir o custo final da fundição, toda tentativa deve ser feita pelo design para eliminar ou reduzir o número de machos necessários.
O diâmetro mínimo de um macho que pode ser usado com sucesso em fundições de aço depende de três fatores:
A espessura da seção de metal ao redor do macho,
O comprimento do macho, e
As precauções especiais e procedimentos usados pela fundição fornecedora.
As condições térmicas adversas às quais o macho é submetido aumentam em severidade conforme a espessura do metal ao redor do macho aumenta e o diâmetro do macho diminui. Estas quantidades crescentes de calor da seção pesada devem ser dissipadas através do macho. Conforme a severidade das condições térmicas aumenta, a limpeza das fundições e remoção do macho torna-se muito mais difícil e cara.
A espessura da seção de metal ao redor do macho, e o comprimento do macho, ambos afetam as tensões de flexão induzidas no macho por forças de flutuação e, portanto, a capacidade da fundição fornecedora de obter as tolerâncias requeridas. Se o tamanho do macho for grande o suficiente, hastes podem frequentemente ser usadas para fortalecer o macho. Naturalmente, conforme a espessura do metal e o comprimento do macho aumentam, a quantidade de reforço requerida para resistir às tensões de flexão também aumenta. Portanto, o diâmetro mínimo do macho deve também aumentar para acomodar o reforço extra.
O custo de remover machos de cavidades de fundição pode se tornar proibitivo quando as áreas a serem limpas são inacessíveis. O design da fundição deve prover aberturas suficientemente grandes para permitir a remoção do macho.
Áreas menos acessíveis na fundição tornam mais difícil remover machos e afetam a viabilidade econômica dos projetos. Fundições devem sempre ser projetadas com aberturas grandes o suficiente para permitir a remoção de machos.
Fundições são normalmente enviadas com superfícies brutas, como fundidas, a menos que especificado de outra forma. Para tirar vantagem do processo de fundição, a fundição fornecedora deve saber quais superfícies eventualmente serão usinadas (veja "8. Usinagem" abaixo para mais detalhes) e onde pontos de datum estão localizados. As tolerâncias dimensionais aceitáveis devem ser indicadas quando um desenho é fornecido. Tolerâncias são normalmente acordadas entre a fundição fornecedora e o cliente.
Cooperação estreita entre engenheiros de design do cliente e a fundição fornecedora é essencial para otimizar o design da fundição. Todos os designs de fundição devem ser verificados por um profissional de fundição antes da produção para determinar a viabilidade do projeto de fundição.
2. Quantidade
O número de fundições a serem produzidas, ou o comprimento do ciclo, deve ser claramente declarado. Quantidade do pedido terá impacto significativo no preço, com ciclos mais longos correspondendo a um custo menor por fundição.
A quantidade de peças requeridas não é uma consideração menor; não apenas o consumo do projeto da parte determinará os tipos de ferramentaria requeridos, mas também definirá a capacidade de fundições específicas de atender às necessidades de volume de produção.
Muitas fundições especializam-se na produção de trabalhos de curto prazo, ciclos curtos "jobbing", enquanto outras focam em produção de alto volume. Definir suas necessidades cedo ajudará a garantir que você está se comunicando com as instalações de produção corretas.
3. Especificações
Especificações padrão da indústria fornecem ao cliente de fundição as ferramentas necessárias para estabelecer critérios para quase qualquer aplicação de fundição. Estas especificações não impedem requisitos especiais que a equipe técnica do cliente possa requerer. Variações de especificações padrão podem resultar em mal-entendidos, custos mais altos, e desqualificação de potenciais fundições fornecedoras. Se uma exceção é feita a uma disposição no corpo principal de um requisito de especificação (em oposição a fazer exceção a um requisito suplementar de uma especificação), a fundição resultante não pode ser mantida em conformidade com aquelas especificações.
A liga metálica exata a ser fundida deve ser especificada usando um padrão internacionalmente reconhecido como ASTM. Fundições são produzidas de duas categorias de metais: ferrosos (baseados em ferro) e não ferrosos (não baseados em ferro).
Aço fundido é o metal de fundição ferroso mais comum, porém outros metais podem ser usados dependendo das propriedades físicas desejadas, incluindo aço inoxidável, ferro maleável e ferro dúctil. Alumínio e cobre são os metais não ferrosos mais comuns usados em fundição.
Propriedades mecânicas podem ser verificadas pelo uso de barras de teste, fundidas separadamente ou anexadas às fundições. As propriedades mecânicas obtidas representam a qualidade do metal, mas não necessariamente representam as propriedades das fundições em si, que são afetadas por condições de solidificação e taxa de resfriamento durante tratamento térmico — que por sua vez são influenciadas por espessura, tamanho e forma da fundição. A capacidade de endurecimento de alguns graus pode restringir o tamanho máximo no qual as propriedades mecânicas requeridas são obtíveis.
Tratamento térmico
Tratamento térmico é usado para padronizar, homogeneizar e melhorar as propriedades de ligas específicas. Para muitas ligas, tratamento térmico é um processo rotineiro empregado para garantir que propriedades físicas mínimas especificadas sejam atingidas nos produtos fundidos finais. Dispositivos de controle de temperatura e até equipamentos avançados de registro de temperatura são rotineiramente encontrados em fornos de tratamento térmico modernos para garantir consistência e qualidade das etapas de tratamento térmico.
Em alguns casos, tratamento térmico especializado (como têmpera de chama, cementação, etc.) pode ser especificado como um processo adicional a ser conduzido pela fundição fornecedora.
4. Solidez
Solidez de componentes metálicos refere-se ao nível de liberdade de impurezas e/ou descontinuidades, como inclusões de areia, inclusões de escória, macroporosidade e retração. É impossível produzir uma fundição livre de defeitos — apenas fundições com defeitos de graus variados. A aceitação ou rejeição de fundições é determinada por exame de partes (de acordo com padrões internacionalmente reconhecidos como ASTM) baseado nos requisitos formais de engenharia dos clientes; critérios de aceitação e rejeição são definidos por um acordo entre a fundição fornecedora e o cliente antes da produção. Estes critérios afetam tanto o custo da fundição quanto os processos de produção usados.
5. Testes e inspeção
Após a produção, todas as fundições devem ser testadas para garantir que atendem aos requisitos das especificações. Fundições também são inspecionadas para precisão dimensional, condição de acabamento de superfície, propriedades físicas, solidez interna e rachaduras. Em muitas aplicações, testes são obrigatórios; testes adicionais podem ser requeridos para garantir que especificações de material ou outros requisitos gerais sejam atendidos.
Testes e critérios de aceitação devem ser claramente comunicados e acordados antes da produção. Termos mais rigorosos de testes aumentarão o custo geral. Para permanecer custo-eficiente, os termos de testes e aceitação devem ser baseados nos requisitos precisos de cada aplicação.
Existem dois tipos de testes usados para inspecionar fundições: testes destrutivos e testes não destrutivos.
Testes destrutivos
Testes destrutivos requerem uma fundição de teste separada a ser fundida além da peça requerida. A fundição de teste é então submetida à destruição para determinar visualmente a solidez interna (volume de inclusões, retração ou gás presente). Testes destrutivos dizem apenas a condição da peça testada, e não garantem que outras peças não testadas serão sólidas, mas são amplamente usados na prática. Se a fundição de teste é aceitável, a produção pode prosseguir sob a suposição que fundições produzidas da mesma maneira exibirão o mesmo nível de solidez.
Testes não destrutivos
Métodos de testes não destrutivos são empregados na própria fundição para verificar a solidez interna e externa sem danificar o produto. Métodos incluem inspeção visual, inspeção dimensional, inspeção por penetrante líquido colorido (LPI), inspeção por partículas magnéticas (MPI), teste ultrassônico (UT), e inspeção radiográfica (Raio-X).
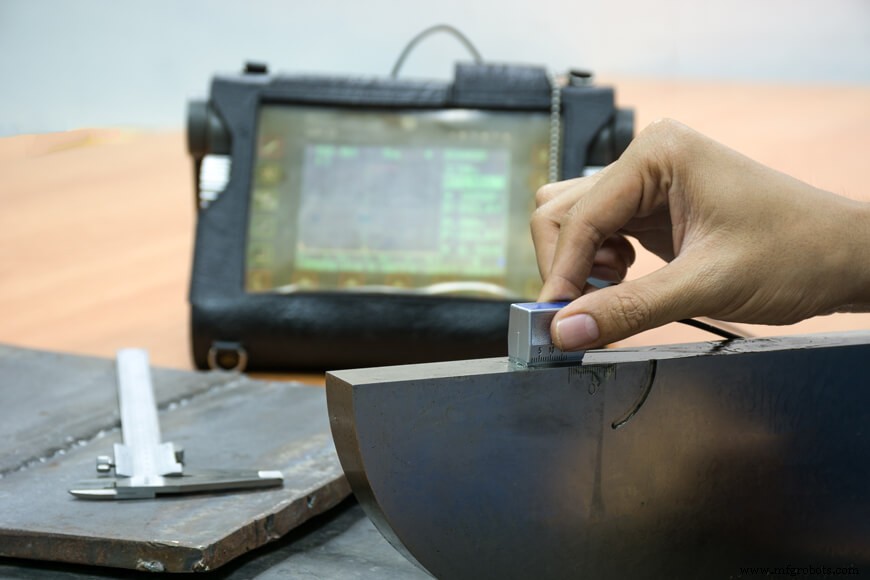
Após inspeções serem completadas, as fundições inspecionadas e aceitas são às vezes usadas como estão e enviadas aos clientes, mas mais frequentemente são sujeitas a processamento adicional. Isso pode incluir tratamento térmico especializado, pintura, óleos preventivos de ferrugem, outro tratamento de superfície (como galvanização a quente), e usinagem.
6. Peso
Um componente de custo significativo para qualquer fundição é material. Quanto maior o peso da fundição, maior o custo de material será para dita fundição. Quanto mais dados detalhados de peso puderem ser fornecidos a uma fundição sobre as peças em questão, mais precisos e confiáveis cálculos de preço podem ser feitos.
Fundições não estão apenas preocupadas com o peso líquido (resultante) de uma fundição; estão principalmente preocupadas com o peso bruto da fundição. O peso bruto é medido pelo peso de metal fundido requerido para encher um molde compreendendo a fundição resultante, e todo material de alimentação (portas, alimentadores, etc.) requerido para garantir que uma fundição sólida resulte do processo de fundição. O preço de fundição de uma fundição será significativamente afetado pelo rendimento de fundição (a eficiência do processo de fundição e o peso da fundição resultante dividido pelo peso do metal de alimentação vazado no molde) que eles alcançam.
7. Modelos
Modelos são requeridos para fazer moldes, e modelagem é o processo e ofício para produzir modelos. Desde que modelos são as formas para as fundições, a fundição não pode ser melhor que os modelos dos quais é feita. Onde tolerâncias apertadas ou acabamentos de fundição lisos são desejados, é particularmente importante que modelos sejam cuidadosamente projetados, construídos e acabados.
Design de equipamento de modelo e os custos resultantes podem constituir uma grande fonte de mal-entendido entre o cliente e fundição fornecedora. A necessidade de construir novo equipamento de modelo para adequar à maquinaria de produção de uma fundição mesmo que equipamento existente/antigo esteja disponível, um requisito para uma caixa de macho completa dividida no lugar de uma meia caixa de macho, uma necessidade para modelos de metal serem produzidos em vez de modelos de madeira, e/ou necessidades de modelos montados em vez de uso de modelos soltos são apenas alguns das muitas áreas de discussão que afetam o custo do equipamento. Invariavelmente, o menor custo de fundição e a mais alta qualidade de fundição evoluem do equipamento de modelo mais sofisticado, que gera o maior custo de modelo.
8. Usinagem
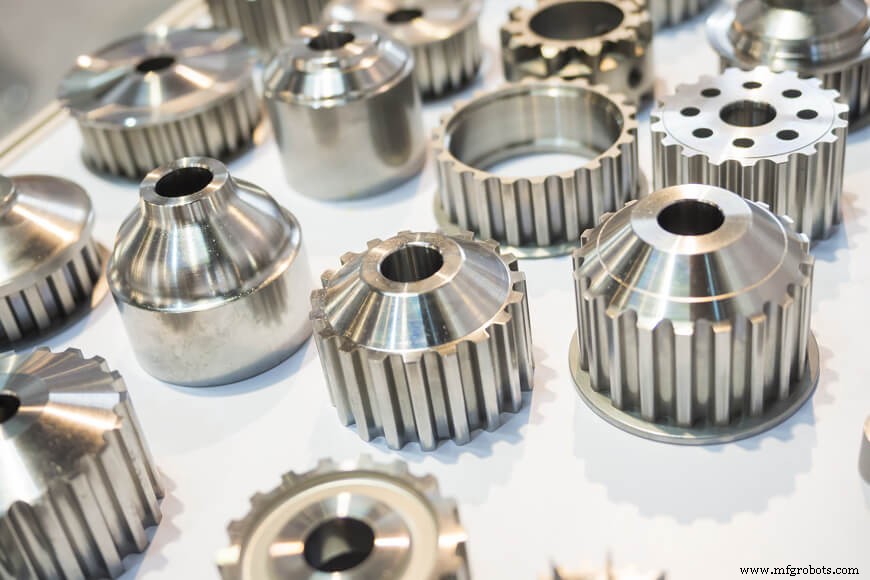
O processo de remover mecanicamente material extra desnecessário é chamado usinagem, e é um processo vital quando um alto nível de precisão dimensional é necessário. Como tal, uma certa quantidade de material adicional deve ser alocada para excesso de usinagem quando necessário, especialmente quando a peça ou produto fundido tem uma tolerância apertada.
Tolerância refere-se à precisão dimensional alcançável para um dado método de produção. Expansão do molde, retração de solidificação e contração térmica todos influenciam a tolerância da peça final no processo de fundição em areia verde. Consequentemente, existem limites para tolerâncias em uma peça como fundida. Usinagem subsequente é comumente empregada quando uma tolerância mais apertada é requerida.
Nem todas as fundições fornecedoras oferecem usinagem interna, mas são responsáveis por produzir um produto fundido capaz de ser transformado por usinagem para atender seus requisitos específicos para a peça. Para atingir este objetivo, um relacionamento próximo deve ser mantido entre a equipe de engenharia e compras do cliente e o produtor de fundição. Com uma abordagem cooperativa, os seguintes pontos devem ser considerados:
- O processo de fundição, junto com suas vantagens e limitações,
- Excesso de estoque de usinagem (quantidade de material deixado para acabamento após corte bruto) para assegurar limpeza em todas as superfícies usinadas,
- Design do produto em relação à aplicação de dispositivos de fixação e ferramentas que seguram a peça durante a usinagem,
- Seleção de especificação de material e tratamento térmico, e
- Quantidade de peças a serem produzidas.
Todo design de fundição quando primeiro produzido deve ser verificado para determinar se todos os requisitos de usinagem são atingíveis. Um método para realizar isso é criar um layout completo da fundição de amostra e verificar se excesso de estoque de usinagem adequado existe em todas as superfícies requerendo o procedimento de usinagem.
Para designs mais simples, um layout completo da fundição pode não ser necessário. Mas em outros casos onde as dimensões de usinagem são mais complicadas, é aconselhável que a fundição seja verificada minuciosamente. Isso pode ser feito através de definição de pontos alvo e marcação de linhas para indicar todas as superfícies usinadas, garantindo consistência através de todos os estágios de produção.
9. Cronogramas de produção e entrega
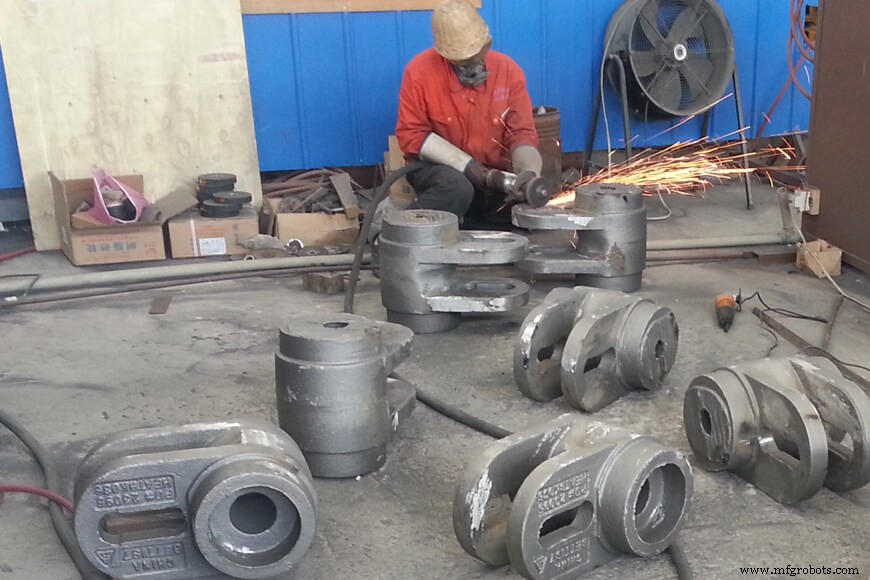
Comunicação de requisitos de entrega e demanda é essencial para encontrar a oficina certa para atender tanto necessidades de curto quanto longo prazo.
Além de todas as outras considerações acima, é imperativo para ambos clientes e fornecedores estarem cientes de necessidades de cronograma de produção. Por exemplo, se um cliente requer entrega de peças de produção em seis semanas, isso limitaria significativamente o número de fundições dispostas ou capazes de até cotar tal trabalho — quanto mais executar produção confiavelmente dentro de tal prazo apertado. Inversamente, se um cliente está procurando fundições interessadas em revisar suas necessidades detalhadas de longo prazo (por exemplo, 600 peças por ano da peça "x", produzidas em lotes de 150 peças por pedido, com ciclos iniciais de produção necessários não antes de seis meses a partir de agora), então eles encontrarão muitas mais partes interessadas e capazes de atender suas necessidades.
Uma solicitação de cotações deve ser feita bem antes da data de entrega requerida. Devido à complexidade do processo de fundição de metais, prazos de liderança do projeto podem facilmente chegar a 24 semanas levando até produção completa e entrega uma vez que fundições são encomendadas. Este tempo pode incluir considerações comerciais (administração financeira), construção de modelo e ferramentaria, amostragem, inspeções, mudanças de modelo, (configuração completa de) produção, produção, processos pós-produção, e mais.
Encomendando fundições
Um esforço cooperativo é essencial para o outsourcing bem-sucedido de um projeto de fundição de metais — a fundição fornecedora deve ser envolvida desde as etapas iniciais de design até fabricação e entrega do produto.
Uma vez que a fundição fornecedora revisa uma solicitação de cotação, eles trabalharão junto aos clientes para avaliar todos os custos e determinar objetivos do produto. Bom planejamento compensa para ambos a fundição e o cliente, pois especialistas de fundição avaliam o projeto antes da produção e recomendarão os melhores materiais e métodos para alcançar a solução mais econômica.
Fornecendo às fundições a informação mais precisa e detalhada possível sobre suas necessidades de fundição, clientes podem esperar receber bastante feedback, perguntas, e — uma vez que detalhes são confirmados — preços de partes interessadas. Preparação adequada agiliza o processo de encomenda, economizando tempo e reduzindo a probabilidade de erros de produto.
Processo de manufatura
- Fundição em Areia: Processo, Características e Aplicações Industriais
- Fundição de Metais: Definição, Tipos e Processo Completo
- Guia Completo de Fundição de Metais: Definições, Tipos e Processos
- Fundição Rápida de Metais: Principais Benefícios e Aplicações Industriais
- Guia Definitivo de Fundição de Precisão: Técnicas e Aplicações
- Bitolas de Chapa Metálica e Conversões: Referência Prática
- Transforme Sucata e Remanescentes em Ligas Personalizadas: Solução Econômica e Confiável
- Aprimore o Corte de Metal e Madeira com uma Máquina de Serra Fita de Alto Desempenho
- Entendendo Fundição por Cera Perdida (Lost Wax): Técnicas e História
- Quatro Processos Essenciais de Fundição de Metais: Areia, Investimento, Injeção e Evaporativo