



Guia Especialista para Modelos de Fundição e Modelagem
Fundições fazem e usam modelos como modelos para objetos de metal fundido
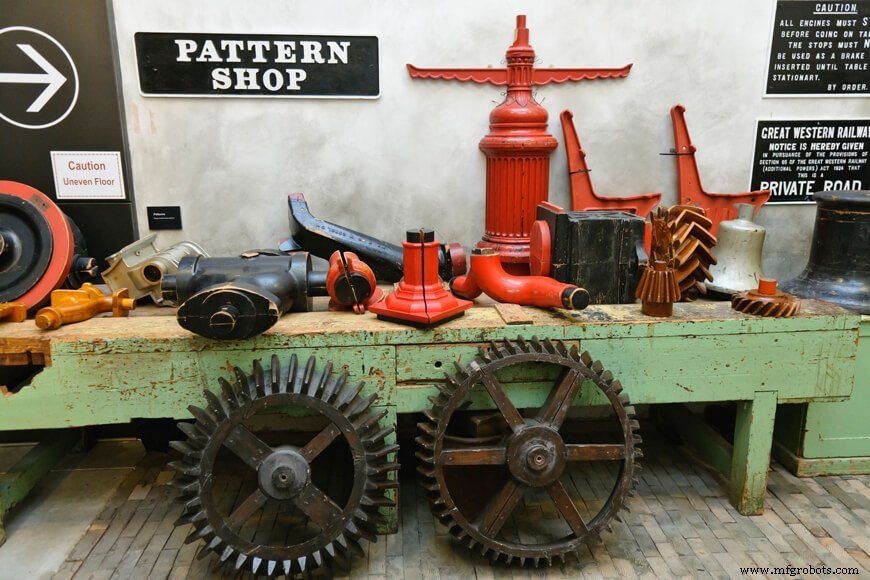
Fundição é o processo de vazer metal líquido em um molde, onde esfria e solidifica. O processo de fundição pode produzir de peças de arte a peças de motor. A forma é determinada pela cavidade do molde, mas algo precisa moldar o molde — é aí que o modelo entra.
Modelos são um modelo para o objeto a ser fundido. Um modelo faz uma impressão no molde, metal líquido é vazado no molde, e o metal solidifica na forma do modelo original.
Modelagem não é tão simples quanto a definição sugere. Além de moldar a cavidade do molde, um modelo deve fornecer dimensões precisas, ter meios de sair da cavidade do molde sem quebrá-la, compensar retração de solidificação e distorção, e incluir um sistema de alimentação de portas e alimentadores para entregar metal líquido no molde. Qualquer falha pode resultar em uma fundição falhada.
Acionar todos esses fatores corretamente requer precisão e mais que alguns cálculos. Cada modelo é cuidadosamente projetado e construído.
Modelos incluem excessos
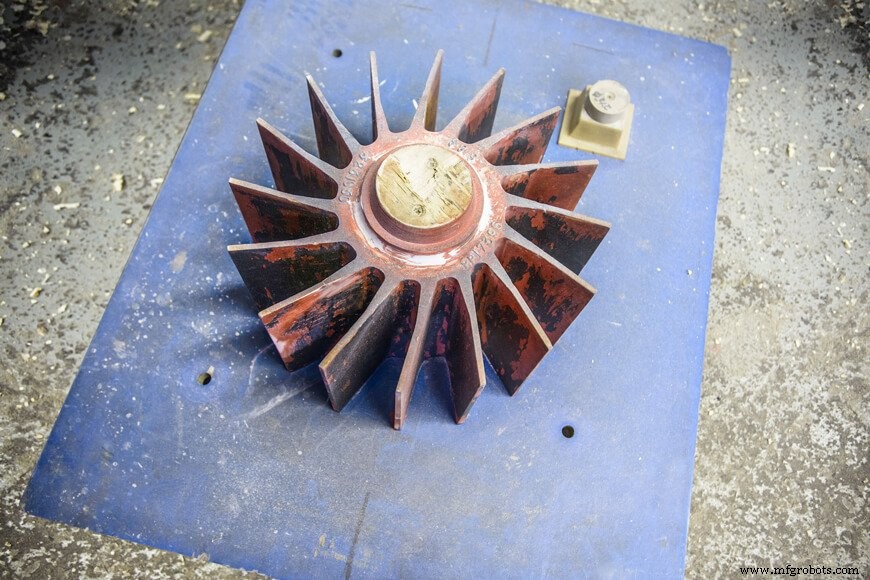
Modelagem é a arte de projetar modelos. É a primeira e mais essencial parte do processo de fundição.
Há muito mais na modelagem do que fazer uma réplica exata da forma que você quer fundir — o modelista deve contabilizar o tipo de molde e características do metal de fundição. Estes excessos são construídos no modelo:
-
Desmoldagem
O modelo precisa ser removido de cada molde que molda sem quebrar ou distorcer. A desmoldagem é um afilamento que facilita a remoção do modelo. O ângulo exato do afilamento depende da complexidade do modelo, tipo de molde e tipo de superfície.
-
Excesso de retração
Como todos os materiais, metal contrai ao esfriar. Se o modelo fosse feito nas dimensões exatas especificadas para o produto final, a fundição seria menor que o requerido. Excesso de retração compensa a quantidade que um metal encolherá durante o resfriamento. O excesso preciso depende do metal sendo fundido.
-
Excesso de distorção
Modelos podem ser intencionalmente distorcidos para compensar distorção de resfriamento esperada.
-
Excesso de usinagem
Algumas fundições são acabadas por usinagem. Os modelos para fundições acabadas por usinagem intencionalmente incluem material extra para compensar material que será perdido na etapa de acabamento.
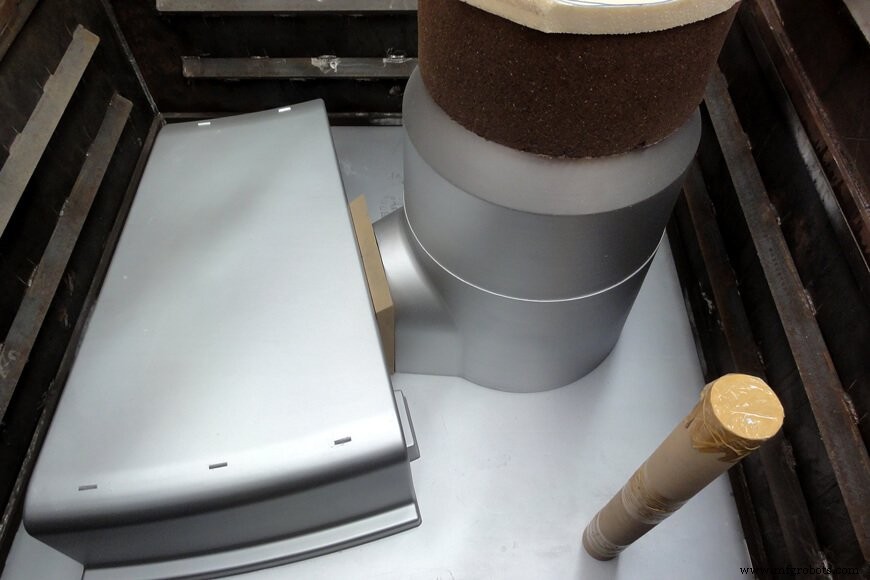
Todos os modelos precisam de um sistema de alimentação
Todo modelo inclui um sistema de alimentação que entrega metal líquido à cavidade do molde. O sistema de alimentação também regula a velocidade que o metal entra no molde — muito rápido, e o metal líquido turbulento pode erodir o molde; muito lento, e pode esfriar antes de preencher completamente a cavidade.
O sistema inclui várias partes interconectadas:
-
Copo de vazamento
Metal líquido é vazado diretamente no copo de vazamento/bacia. Ajuda separar escória do metal, reduz turbulência, e ajuda manter a taxa de fluxo correta.
-
Cana de vazamento e canal de distribuição
Metal flui do copo de vazamento para a cana de vazamento afilada, então através do canal de distribuição, que por sua vez alimenta as portas.
-
Porta(s)
Metal flui através das portas para preencher a cavidade do molde. Portas pequenas são usadas para fundições que solidificam lentamente, enquanto portas maiores são usadas para fundições que solidificam rapidamente. As portas precisam ser colocadas cuidadosamente para promover solidificação direcional.
-
Alimentador
O alimentador é um reservatório que previne cavidades de retração. Para um alimentador funcionar corretamente, precisa resfriar mais lentamente que a fundição.
Modelos com canais incorporam o sistema de alimentação no corpo principal do modelo. Alternativamente, o sistema de alimentação pode ser adicionado por corte manual ou com peças de modelo separadas.
Existem diferentes tipos de modelos
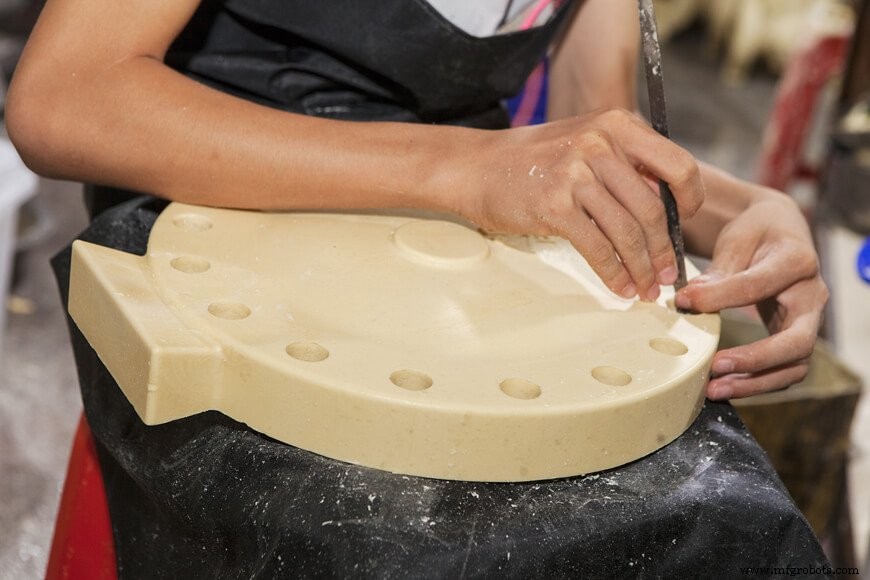
Modelos vêm em muitos materiais, incluindo madeira, metal, plásticos e cera. O material do modelo é escolhido baseado no volume de fundição e processo usado. Modelos de madeira e metal são geralmente usados com fundição em areia, enquanto cera é raramente usada para nada além de fundição por investimento.
Modelos variam em complexidade, dependendo do tamanho, forma e número de fundições resultantes requeridas. Existem muitos tipos de modelos em uso em fundições hoje; alguns dos mais comuns incluem o seguinte:
-
Modelos soltos
Normalmente produzidos em madeira, estes são representações únicas da fundição a ser produzida, e são usados apenas quando poucas fundições são necessárias pois a produtividade associada com modelos mais complexos provavelmente não é uma questão. Quando moldando com modelos soltos, o sistema de alimentação para a fundição (portas, alimentadores, etc.) é normalmente cortado na areia à mão. Alguns modelos soltos podem ser divididos em duas metades para facilitar a moldagem.
-
Modelos com canais
Frequentemente mais complexos que modelos soltos, modelos com canais, ou "montados", são geralmente montados para incorporar um sistema de alimentação e distribuição junto com o modelo para facilitar produtividade (eliminando corte manual e outras etapas de moldagem), e melhorar a reprodutibilidade dos moldes, o que melhora a qualidade geral das fundições.
-
Modelos de placa de correspondência
Embora estes sejam comumente produzidos em madeira, estes modelos também são frequentemente fundidos com as porções cope (topo) e drag (base) do modelo montadas em lados opostos de uma placa para acelerar o processo de moldagem. Sistemas de alimentação são normalmente embutidos na placa de correspondência também, junto com fixações/acessórios usados para montar estes modelos em tipos especiais de máquinas de moldagem. Estes modelos são geralmente empregados onde grandes volumes de produção justificam o custo adicional, mais alto, de criar tais modelos, e onde consistência de produção é extremamente importante.
-
Moldes para fundição por investimento
Impressões de cera perdida são os modelos reais que são usados para fazer moldes em fundições de fundição por investimento. Mas de onde vêm estas impressões? Moldes para fundição por investimento são usados para produzir os modelos de cera que eventualmente formarão os moldes de fundição de cera perdida. Como cada modelo de cera é destruído no processo de fundição de cera perdida, um é necessário para cada fundição que é feita, e estes modelos de cera são produzidos em moldes. Os moldes são frequentemente ferramentas de metal complexas com pelo menos duas partes, onde a cavidade interna é usinada para tomar a forma do modelo de cera desejado. Cera é injetada nestes moldes, e, após resfriar, o molde é separado e o modelo de cera de peça única é extraído. Como com moldagem em areia, machos de metal e outras peças podem ser montadas nestes moldes de fundição por investimento para formar cavidades internas e outras partes complexas da fundição desejada.
Processo de manufatura
- Top 15 Modelos de Fundição Metálica que a Indústria Deve Conhecer
- 10 Tipos Essenciais de Modelos de Fundição para Produção Metálica Otimizada
- Fundição de Metais: Definição, Tipos e Processo Completo
- Guia Completo de Fundição de Metais: Definições, Tipos e Processos
- Fundição Rápida de Metais: Principais Benefícios e Aplicações Industriais
- Aprimore o Corte de Metal e Madeira com uma Máquina de Serra Fita de Alto Desempenho
- Entendendo Fundição por Cera Perdida (Lost Wax): Técnicas e História
- Quatro Processos Essenciais de Fundição de Metais: Areia, Investimento, Injeção e Evaporativo
- Processo de Fundição em Areia: Etapas, Tipos de Areia, Ferramentas e Boas Práticas
- Fundição Evaporativa (Lost Foam / Full Mold): Processo, Vantagens e Aplicações