



Peças Usinadas CNC: Acabamento de Superfície Explicado e Como Melhorá-lo
A menos que seja declarado de outra forma, as peças usinadas CNC terão um acabamento de superfície "fresado". Devido à natureza decremental da CNC, pequenas marcas de ferramenta aparecerão na superfície da peça de trabalho após o processamento. Portanto, muitas peças requerem processamento adicional para obter as características ou desempenho de superfície desejados para alcançar estética, resistência à corrosão, resistência ao desgaste ou outros propósitos.
Aqui, discutiremos os acabamentos de superfície de metal CNC mais comuns para ajudá-lo a escolher o acabamento de superfície mais adequado para sua aplicação.
Acabamentos de Superfície Usinados Comuns
Padrão, Como Usinado
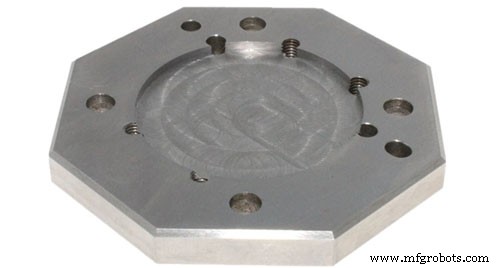
Este é nosso acabamento de superfície padrão. Peças como usinadas terão marcas de ferramenta visíveis menores, e o valor padrão de rugosidade da superfície usinada (Ra) é 3,2 μm. Passagens de acabamento podem ser aplicadas para reduzir a rugosidade da superfície para 0,8, 0,4 μm ou inferior. Isso aumentará o custo de produção das peças devido às etapas de processamento adicionais e controle de qualidade mais rigoroso.
Como as peças usinadas também podem ser retificadas ou polidas para reduzir a rugosidade da superfície, melhorando assim sua qualidade de superfície e estética. Retificação e polimento removerão alguns materiais que afetam a tolerância dimensional da peça.
Como Usinado é uma opção acessível e rápida, geralmente usada para aplicações não de exibição.
Jateamento de Esferas ou Jateamento de Areia
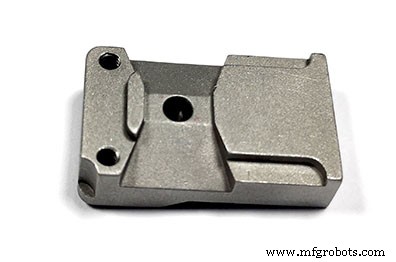
O jateamento de esferas adicionará um acabamento de superfície fosco ou acetinado uniforme às peças usinadas, eliminando assim marcas de ferramenta. Durante o processo de jateamento de esferas, ar comprimido é usado para formar um feixe de jato de alta velocidade, que pulveriza o material na superfície da peça de trabalho a ser processada em alta velocidade, o que pode remover algum material e suavizar a superfície. Pode cobrir superfícies ou características-chave (como furos) para evitar mudanças dimensionais, o que incorrerá em alguns custos adicionais.
Pode limpar pequenas rebarbas na superfície da peça de trabalho, melhorar o acabamento da peça de trabalho, expor a peça de trabalho a uma cor metálica uniforme, e fazer a aparência da peça de trabalho parecer mais bonita.
Jateamento de esferas é usado principalmente para fins visuais. Este é um processo manual, então o resultado depende até certo ponto da habilidade do operador. O tamanho da pressão do ar e o tamanho das esferas de vidro são os principais parâmetros do processo. Esferas de vidro têm diferentes tamanhos (de grosso a muito fino), assim como lixa tem diferentes tamanhos e graus.
MT-11010 Jateamento Leve de Esferas - pode remover marcas leves de faca e arranhões leves de lixa, e deixar um brilho liso e uniforme.
MT-11020 jateamento pesado de esferas - remove marcas pesadas de corte e arranhões deixados por lixa, e tem aparência de cor clara.
Anodização (Tipo II & Tipo III)
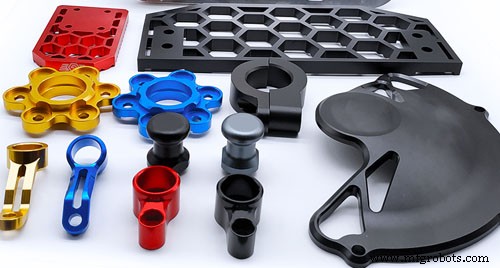
A anodização é um processo de oxidação eletrolítica. Durante o processo de eletrólise, a peça é imersa em uma solução diluída de ácido sulfúrico e uma tensão é aplicada entre a peça e o cátodo. A reação eletroquímica consome o material em todas as superfícies expostas da peça e o converte em óxido de alumínio ou titânio duro. Máscaras podem ser usadas em superfícies com dimensões críticas (como furos roscados) ou superfícies que devem permanecer condutivas para prevenir anodização. Pode melhorar a dureza da superfície e resistência ao desgaste de peças de alumínio e prolongar a vida útil.
A anodização é o tratamento de superfície mais amplamente usado para peças usinadas de alumínio e titânio. Peças anodizadas podem ser tingidas em diferentes cores — preto, vermelho ou dourado são os mais comuns.
Ao alterar a corrente, tempo de anodização, concentração e temperatura da solução, revestimentos com diferentes espessuras e densidades podem ser formados:
Anodização Tipo II
Anodização tipo II, também conhecida como anodização "padrão" ou "decorativa", pode produzir revestimentos com até 25 μm de espessura. A espessura típica do revestimento depende da cor. Para peças tingidas de preto, a espessura pode ser entre 8-12 μm, e para peças transparentes (não tingidas), a espessura pode ser entre 4-8 μm.
A anodização tipo II é usada principalmente para produzir peças lisas e bonitas, e fornece boa resistência à corrosão e resistência ao desgaste limitada.
Anodização Tipo III (Revestimento Duro)
Anodização tipo III também é conhecida como anodização de "revestimento duro", que pode produzir revestimentos com até 125 μm de espessura. A menos que especificado de outra forma, a espessura de um revestimento anódico tipo III típico é 50 μm.
O tratamento de anodização tipo III produz um revestimento cerâmico espesso de alta densidade com excelente resistência à corrosão e desgaste, adequado para aplicações funcionais. Comparado com anodização tipo II, requer controle de processo mais rigoroso (maior densidade de corrente e temperatura constante da solução próxima a 0°C), e portanto custo mais alto.
Revestimento em Pó
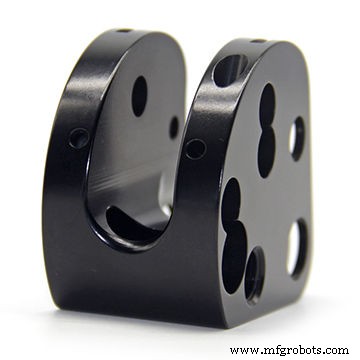
O revestimento em pó é o processo de pulverizar pó na superfície de peças sob a ação de eletricidade estática. O processo de revestimento em pó é semelhante à pintura por pulverização, mas a "tinta" é um pó seco em vez de líquido. O pó é adsorvido uniformemente na superfície das peças de alumínio usinadas, e então assado nas peças através do forno. Isso resulta em um revestimento forte, resistente ao desgaste e à corrosão, que é mais durável que os métodos padrão de revestimento por pulverização. Várias cores podem ser usadas para alcançar a estética desejada das peças. Em termos de resistência mecânica, adesão, resistência à corrosão e envelhecimento, os revestimentos em pó são melhores que revestimentos úmidos. Pode alcançar uma taxa de utilização alta de 100% e é muito ecológico.
O revestimento em pó é um revestimento forte e resistente ao desgaste, compatível com todos os materiais metálicos e pode ser usado em combinação com jateamento de areia para produzir peças com superfícies lisas, uniformes e excelente resistência à corrosão.
Múltiplas camadas podem ser aplicadas para produzir revestimentos mais espessos, com espessuras típicas variando de cerca de 18 μm a um máximo de 72 μm. Há muitas cores para escolher.
A SANS fornece vários acabamentos de superfície para garantir que suas peças usinadas atendam a todas as suas características de superfície. Os acabamentos de superfície mais comuns incluem jateamento de areia, anodização e revestimento em pó. Também fornecemos filme químico (revestimento de conversão), niquelagem sem eletrólise, ouro ou prata, e tratamento de superfície personalizado.
Faça sua Consulta Agora
Dicas para Melhorar o Acabamento de Peças Usinadas CNC
Não podemos ignorar a importância de um acabamento de superfície impecável, então como melhorar o acabamento de peças usinadas?
1. Aderir à alimentação e velocidade corretas (aumentar velocidade e reduzir alimentação)
A maneira correta de lidar com acabamento é aumentar pés de superfície por minuto (SFM) e reduzir polegadas por revolução (IPR). O primeiro ajuda a reduzir a aresta acumulada (BUE), o que ajuda a estender a vida da ferramenta, enquanto o último pode estender a vida da lâmina.
2. Escolher o método de corte correto
Ao usinar peças com uma fresadora, existem dois métodos: fresamento horário e fresamento anti-horário. O fresamento horário tem um efeito de superfície melhor que o fresamento anti-horário.
3. Usar ferramentas novas e eficientes
A eficiência e desempenho de máquinas-ferramenta CNC são inseparáveis das ferramentas. Para o processamento de peças de alta precisão, não apenas precisa focar no processo perfeito, mas também deve escolher e usar ferramentas novas e eficientes.
4. Usar o melhor programa de usinagem CNC
Otimize o programa de usinagem CNC para fornecer os melhores dados CNC para usinagem para melhorar a qualidade. Pausas desnecessárias também atrapalham o trabalho de acabamento correto.
5. Minimizar deflexão e vibração, manter ferramenta rígida
Para obter bons resultados, você precisa garantir que sua ferramenta não defletir ou vibre.
6. Não usar as mesmas ferramentas para desbaste e acabamento
Aprenda a reter ferramentas de desbaste para desbaste e ferramentas de acabamento para acabamento. Podemos querer cortar custos e usá-las em diferentes processos, mas isso pode não fornecer o acabamento de mais alta qualidade.
Fornecemos principalmente Peças Usinadas de Precisão Personalizadas conforme seu design, Sem MOQ e podemos cotar e entregar em até 1 dia, o que é mais adequado para OEM e projetos não padronizados.
Carregue Seu Desenho e Obtenha Cotação Imediata
Processo de manufatura
- Principais Dicas para Produzir Peças Usinadas CNC de Alta Qualidade
- Dominando a Fundição de Alumínio em Areia: Técnicas para Acabamento Superficial Superior
- Alcançando Acabamentos Superficiais Precisos em Componentes de Torno CNC Swiss
- Dicas Profissionais de Usinagem CNC para Titânio — Aeroespacial, Automotivo e Mais
- Aumente a Precisão e Eficiência da Usinagem CNC: 4 Estratégias Comprovadas
- 7 Dicas de Especialista para Criar Peças Usinadas CNC de Alta Precisão
- Dominando Acabamento Superficial: Medição, Análise e Impacto no Desempenho
- Regras Essenciais para Acabamento Superficial Superior em Peças Usinadas CNC
- Dominando Velocidade de Corte, Profundidade e Avanço para Peças CNC Personalizadas
- Componentes Principais de Sistemas CNC: Guia Completo de Peças e Elementos