



Explore a Retificação Sem Centros: Precisão, Eficiência e Aplicações Industriais Principais
A retificação sem centros é o processo de retificação de diâmetro externo, às vezes a chamamos de retificação OD. A retificação sem centros é um processo usado para remover material de uma peça de trabalho e é geralmente usado para operações que devem processar muitas peças em pouco tempo.
O que é Retificação Sem Centros?
Na retificação sem centros, a peça de trabalho é fixada entre duas rodas de retificação, girando na mesma direção e em velocidades diferentes. Uma roda de retificação gira em um eixo fixo para reduzir a força aplicada à peça de trabalho. A roda de retificação geralmente executa a ação de retificação por ter uma velocidade linear mais alta no ponto de contato do que a peça de trabalho.
A outra roda móvel é posicionada para aplicar pressão lateral à peça de trabalho e geralmente tem um abrasivo rugoso ou ligado a borracha para capturar a peça de trabalho. A velocidade relativa das duas rodas fornece o efeito de retificação, e a velocidade da roda de retificação rotativa depende da velocidade na qual o material é removido da peça de trabalho. A retificação sem centros é o processo de remover material do diâmetro externo de uma peça de trabalho usando uma roda de retificação.
A peça de trabalho está localizada em seu diâmetro externo e suportada por uma lâmina de trabalho localizada entre a roda de ajuste e a roda de retificação. A roda de ajuste impulsiona as peças usinadas, e a roda de retificação remove material.
Tipos de Processo de Retificação Sem Centros
Existem três tipos de retificação sem centros. A principal diferença está no método de alimentação da peça de trabalho através da máquina-ferramenta.
Retificação por Alimentação (In-feed Grinding)
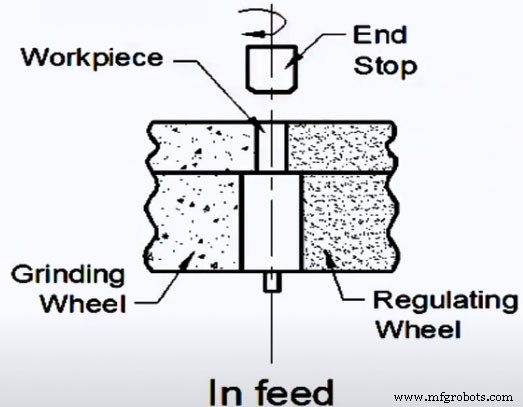
A peça de trabalho pode ter um diâmetro externo independente ao longo de todo o comprimento, e a roda de retificação aprimorada pode ser usada para retificar cada parte da peça de trabalho ou esmagar toda a peça de trabalho. A alimentação por imersão pode fazer retificação sem centros por alimentação, então qualquer perfil pode ser produzido. Isso é útil se a peça de trabalho tiver obstáculos que não permitem que ela passe pela roda de retificação. Obstáculos podem ser ombros, cabeças, círculos, etc.
A retificação sem centros por alimentação pode retificar formas relativamente complexas, como formas de ampulheta. Antes do processo começar, a peça de trabalho é carregada manualmente na retificadora e a roda de ajuste é movida para a posição. A complexidade necessária para retificar com precisão a forma da peça e a forma da roda de retificação impede que a peça de trabalho seja alimentada axialmente através da máquina-ferramenta.
Retificação por Passagem (Thru-feed Grinding)
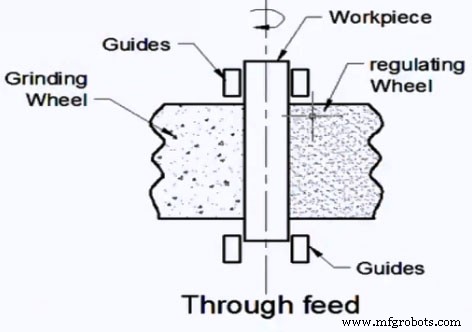
Na retificação sem centros por passagem, a peça de trabalho é alimentada completamente através da roda de retificação, entrando de um lado e saindo do outro. A roda de ajuste na retificação direta é inclinada para longe do plano da roda de retificação para fornecer um componente de força axial, enviando assim a peça de trabalho entre as duas rodas de retificação. A retificação por passagem direta é muito eficaz porque não requer um mecanismo de alimentação separado. No entanto, só pode ser usada para peças com formas cilíndricas simples.
A peça de trabalho de retificação por passagem direta pode ser maior que a roda de retificação, muitas peças de trabalho podem ser retificadas ao mesmo tempo no equipamento, e uma produção maior pode ser obtida.
Retificação por Alimentação Final (End-feed Grinding)
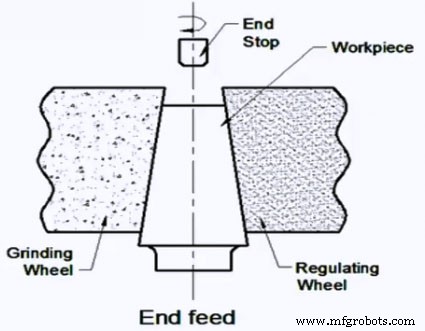
Na alimentação final da retificação sem centros, a peça de trabalho é alimentada axialmente na máquina-ferramenta ao longo de um lado e repousa no batente final. Realiza-se a operação de retificação, e então alimenta-se a peça de trabalho na direção oposta para sair da máquina-ferramenta. A retificação por alimentação final é mais adequada para peças de trabalho cônicas.
Benefícios da Retificação Sem Centros
Carregamento e descarregamento da peça de trabalho é fácil
O carregamento ou descarregamento de peças de trabalho é simples e fácil de automatizar. Ao usar retificação por passagem contínua, não perderá tempo para substituir a peça de trabalho.
Processamento rápido economiza tempo de fabricação
Retificadoras cilíndricas tradicionais precisam cortar várias vezes para processar a mesma peça devido à largura limitada. A retificadora sem centros pode processar 200 a 300 peças por minuto em uma velocidade incrível (o número exato depende do tamanho da peça). O design incrível da retificadora sem centros permite que você execute centenas de peças sem intervenção manual.
Menor tempo de carregamento
Ao usar uma retificadora sem centros, seu tempo de carregamento pode ser minimizado para três segundos por peça, mesmo quando executado no modo de alimentação. Comparado com retificação centrada, a retificação sem centros pode encurtar significativamente o tempo de carregamento, para alcançar retificação quase ininterrupta.
Pode lidar com grande número de peças
Se você quiser processar um grande número de peças cilíndricas pequenas, uma retificadora sem centros é a máquina que você precisa. Porque a retificadora não requer que você redefina cada peça. Mesmo se você precisar usinar peças com diâmetros diferentes, não se preocupe — a retificadora sem centros pode lidar com múltiplos diâmetros com apenas algumas mudanças.
Uma retificadora sem centros pode ser configurada rapidamente
Após configurar a máquina para uma peça específica, o tamanho OD pode ser mantido com intervenção mínima do operador. Após configurar uma retificadora sem centros, todo o processo de produção geralmente pode ser concluído sem reconfiguração. Isso não apenas economiza tempo e custos de mão de obra, mas também reduz a possibilidade de erros.
Roda Persistente
A maioria das retificadoras sem centros tem diâmetro de 24 polegadas e largura máxima de 24 polegadas. Uma roda de retificação utilizável com diâmetro de 17 polegadas pode retificar milhares de peças acabadas com um conjunto de rodas de retificação. Como o erro central é eliminado, a peça está em um estado "flutuante", reduzindo assim pedágios e estendendo a vida útil das rodas.
Tolerância Apertada
A retificação sem centros pode manter tolerâncias dimensionais mais apertadas.
Sem Deflexão:
Como a peça de trabalho é totalmente suportada, é possível usar retificação mais pesada que a retificação centrada.
Ampla faixa de processamento:
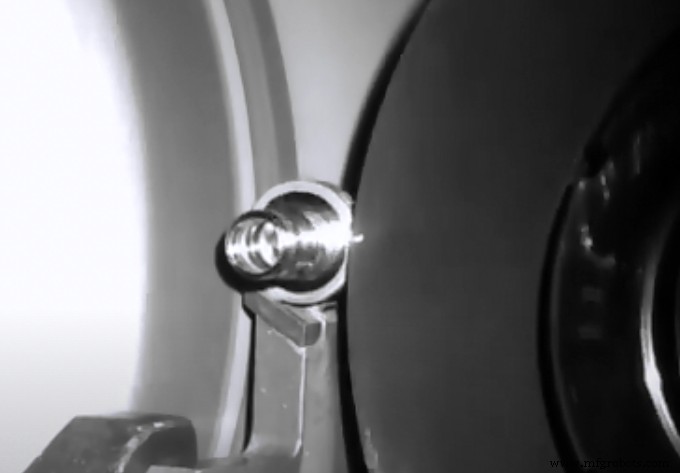
Como não há pressão adicional em ambas as extremidades da peça de trabalho, a retificadora sem centros é muito adequada para processar peças de trabalho frágeis e materiais frágeis.
Ao suportar a peça de trabalho linearmente, também é possível retificar materiais macios ou frágeis porque estas máquinas operam através de um processo de baixa tensão. Não há necessidade de preparar uma peça de trabalho fixa para a retificadora, eliminando assim a falha causada pela fixação. Além disso, máquinas menores podem lidar com peças de trabalho longas.
Aplicação da Retificação Sem Centros
Retificadoras sem centros podem processar peças incluem eixos, esferas, rolamentos, parafusos, buchas, eixos de comando, hastes de carboneto, eixos de compressor, rolos de perfil, cilindros, brocas, eixos de engrenagem e cubos, agulhas de injetor, êmbolo de injetor e corpo de válvula, isolador, eixo de motor, agulha, pino, pino de pistão, pivô, rotor, eixo, pequeno virabrequim, carretel, tubo, elevador de válvula, pistão de válvula e haste de válvula.
A retificação sem centros é usada em muitas indústrias, como automotiva, aeroespacial, aeroespacial, rolamentos, produtos de consumo, vidro, médica, e ferramentas e moldes.
A retificação sem centros é essencial para fabricar muitas peças automotivas de alto volume. Estas incluem carretéis, hastes de controle, eixos de comando, virabrequins, pistões, mangas e rolos.
Além disso, a retificação sem centros pode fabricar peças para controle hidráulico e de fluidos, indústrias médicas e aeroespaciais, na verdade, qualquer indústria que exija cilindricidade e exatidão de superfície cilíndrica.
(Post Relacionado: Tipos e Características da Retificação de Superfície O que é Retificação de Precisão?)
Processo de manufatura
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Usinagem Eletroquímica (ECM): Princípio de Faraday, Equipamentos, Aplicações e Limitações
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem por Forja (Forge Welding): Princípios, Técnicas, Usos, Vantagens e Desvantagens
- Máquinas de Injeção de Moldagem: Projeto, Operação, Aplicações, Prós e Contras
- Retífica Sem Centro vs Retífica Cilíndrica: Diferenças-Chave Explicadas
- Serras Fita vs. Serras Circulares: Qual Ferramenta de Corte Oferece o Melhor Desempenho?