



Defeitos no Fresamento CNC: Causas, Sintomas e Soluções Práticas
Quando você precisa fabricar peças de alta precisão, o fresamento CNC é um dos métodos de processamento de peças mais comumente usados. Fresadoras CNC modernas oferecem enormes oportunidades para criar rapidamente superfícies livres complexas. Elas também se desenvolveram em máquinas de alta precisão, então, se você as usar corretamente, pode obter um acabamento superficial espelhado.
É normal ver alguns defeitos na peça de trabalho no fresamento CNC. Isso reduz a qualidade do produto final. Aqui estão alguns exemplos de defeitos comuns no fresamento de peças CNC, e soluções apropriadas para reparar esses defeitos.
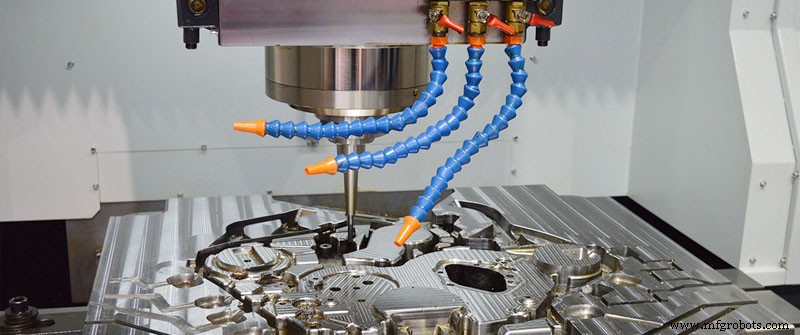
Queimaduras na Superfície da Peça de Trabalho
Defeito
Um defeito comum causado por erros de fresamento CNC são queimaduras na superfície da peça de trabalho. Queimaduras podem ocorrer quando a peça de trabalho superaquece. O defeito na peça pode estar no canto ou borda do material. Manifesta-se como marcas de corte na superfície, bordas rugosas ou marcas elevadas. Além disso, a ferramenta desgasta mais rápido que o normal.
Causa
Inserir parâmetros de corte incorretos pode causar defeitos. Especialmente escolher uma combinação inadequada de avanço e velocidade na fresa. Geralmente causa danos à peça de trabalho e danos à ferramenta de corte. Outra razão é que a ferramenta errada foi selecionada para o trabalho. O tamanho, qualidade e tamanho da ferramenta devem ser adequados para a peça de trabalho.
Solução
Podemos facilmente reparar este defeito reduzindo a velocidade de corte e a taxa de avanço. Isso desacelerará todo o processo de usinagem, reduzindo assim o calor gerado na superfície da peça de trabalho. Ou podemos aumentar a taxa de resfriamento da peça de trabalho durante o fresamento. Ambos ajudam a reduzir a chance de causar marcas de queimadura na peça de trabalho. Em alguns casos extremos, como titânio, que tem má condutividade térmica, ambos os métodos são necessários.
Marcas Deixadas pela Ferramenta Após Fresamento CNC
Defeito
Ao usinar latão, cobre, bronze ou liga de alumínio, às vezes você pode notar que as peças têm marcas durante o fresamento CNC. Isso se deve à sua dureza menor comparada a outros metais duros.
Causa
Isso é causado por força de fixação excessiva na ferramenta. Se sua ferramenta é manual, significa que você tem que pegar a chave e apertar os parafusos no grampo e dispositivo de fixação, a solução é fácil. No entanto, para grampos manuais que não podem medir adequadamente a força de fixação. Outras fresadoras usam cilindros pneumáticos ou hidráulicos para gerar esta força de fixação, e eles geralmente são maiores que as forças de fixação manuais.
Solução
Uma solução barata para prevenir marcas em peças fixadas por ferramentas pneumáticas e hidráulicas é muito simples. Você deve fazer uma placa de aço intermediária e colocá-la entre a peça de trabalho e o dispositivo de fixação. A placa é usada para distribuir uniformemente a pressão na peça de trabalho e aumentar a área de contato. Isso previne deformação. Mesmo se a força de fixação ainda for muito grande, as marcas estarão na placa em vez da peça de trabalho.
Outra solução é comprar mandris e dispositivos de fixação especiais que são mais macios, que não danificarão a peça de trabalho mesmo se deformados.
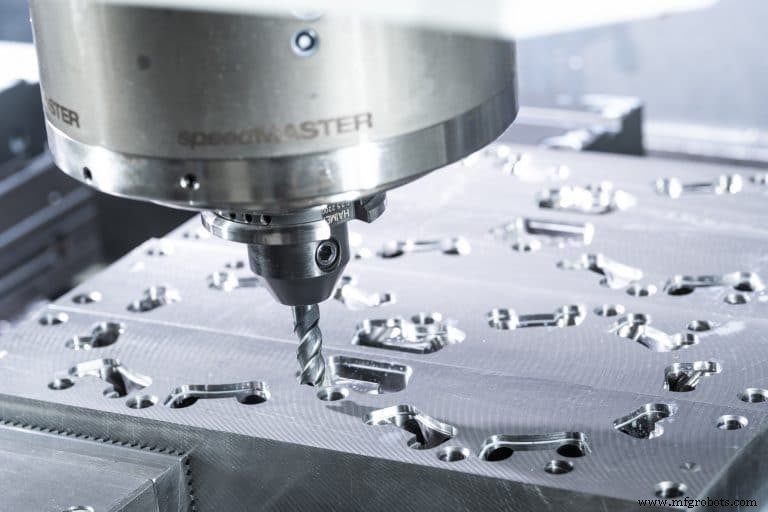
Acabamento Superficial Variável em uma Única Superfície
Defeito
Um dos problemas comuns ao usar fresamento CNC é o acabamento superficial. Existem muitas razões para a má qualidade da superfície ou mudança da peça de trabalho.
Causa
A primeira razão é vibração (chatter). O termo refere-se a vibração excessiva na máquina-ferramenta ou ferramenta. Como resultado, você obterá uma superfície irregular em vez de uma superfície lisa. Existem algumas razões para vibração, a primeira é ferramenta cega. Antes de remover os cavacos da peça principal, uma faca cega pode deformar a peça muito. Isso fará a força de corte aumentar, e com o acúmulo de deformação, a aresta de corte penetrará mais profundamente na peça, e então o cavaco quebrará repentinamente, deixando um pequeno buraco. Vários desses na superfície tornam o acabamento superficial muito menor.
Outra razão é a estratégia de fresamento CNC. Existem duas estratégias de fresamento: fresamento de subida e convencional. A primeira estratégia é que a direção de rotação da ferramenta é consistente com a direção de avanço da mesa. Ao usar fresamento de subida, a ferramenta será impactada na peça de trabalho, e então sairá lentamente da peça com a menor quantidade de material (superfície criada após a usinagem). Isso pode produzir um bom acabamento superficial. Quando a direção de rotação e a direção de avanço são opostas, ocorre fresamento convencional. Neste caso, a ferramenta entra na peça de trabalho a partir da superfície acabada. Devido a leve vibração e mudanças no processo, a ferramenta pode danificar ligeiramente a superfície de acabamento. No entanto, isso é suficiente para mudar o acabamento superficial final. Mecânicos novatos frequentemente usam estas duas estratégias acidentalmente movendo ferramentas de planejamento para frente e para trás. Isso resulta em uma superfície com dois tipos de acabamento. Mais suave em um caminho e mais áspero no próximo.
A última razão para mau acabamento superficial é seleção inadequada ou falta de refrigerante. Muitas pessoas subestimam o papel de refrigerantes e lubrificantes, e os ignoram ou usam os lubrificantes mais simples e baratos. Na verdade, o uso de refrigerantes lubrificantes adequados pode melhorar a qualidade de toda a superfície.
Solução
Para tornar o acabamento superficial o mais alto possível, você deve manter a ferramenta de corte, manter a ferramenta afiada, usar a estratégia correta, e prestar atenção ao refrigerante. Geralmente, é melhor para a ferramenta sempre entrar na peça de trabalho de um lado e sair do outro.
Rebarbas
Defeito
No processo de fresamento CNC, a fresadora deixa material residual na peça de trabalho. Este material residual é chamado de rebarba. Eles geralmente são formados ao longo da borda inferior da peça de trabalho durante fresamento ou furação. Além disso, também é comum em materiais mais macios com baixa dureza e forte plasticidade.
Causa
A última camada de material é frequentemente deformada e removida da ferramenta de corte, e não pode ser removida quando a peça está na mesma posição. O material deformado permanece como uma película nas bordas. É afiado e reduz o valor estético da peça acabada.
Solução
Removemos rebarbas das peças através de desbaste. Existem várias maneiras de eliminar rebarbas. Uma maneira fácil de eliminar rebarbas é fazer manualmente. Usamos ferramentas como cabeças de retífica, limas ou lixa para polir e remover rebarbas na peça de trabalho. Esta opção simples não requer muito conhecimento técnico, mas pode realizar a tarefa. Alternativamente, existe uma tecnologia avançada de desbaste, que realiza um trabalho melhor que o processo manual. Incluem desbaste térmico e por vibração.
Marcas de Troca de Ferramenta Durante Fresamento CNC
Defeito
Na usinagem comum e usinagem de alta velocidade, a ferramenta precisa ser substituída. Se você não prestar atenção ao ajuste relevante dos parâmetros durante a operação de troca de ferramenta, marcas óbvias aparecerão, o que afetará seriamente a aparência da peça de trabalho.
Solução
Quando a superfície inferior ou lateral é acabada, é um fenômeno comum que a marca da ferramenta apareça. Muitas vezes as pessoas pensam que este é um erro inevitável. Na verdade, é completamente evitável. Para resolver este problema, na usinagem da peça de trabalho, o acabamento dos cantos côncavos precisa ser substituído por ferramentas pequenas. Devido à força e balanço durante a usinagem, é fácil produzir marcas nos cantos.
Conclusão
Como você pode ver, o fresamento CNC é um processo complexo. Você precisa dos parceiros certos para alcançar ótimos resultados. A usinagem SANS é sua melhor escolha para seus projetos de pequena quantidade. Envie Seus Desenhos Para Cotação Gratuita.
Processo de manufatura
- Defeitos de Fundição: Tipos, Causas e Remédios Comprovados
- Três Causas Comuns de Falha em Motores Elétricos e Como Corrigi-las
- Dominando a Usinagem de Peças Grandes: Supere os Principais Desafios
- Fresamento e Usinagem CNC Explicados: Principais Aplicações e Benefícios
- Prevenindo Puxamento de Rebarba em Operações de Perfuração: Causas e Soluções
- Defeitos Comuns na Usinagem CNC e Medidas de Controle Comprovadas
- Máquinas e Métodos de Fresagem CNC: Precisão e Automação
- Torneamento CNC vs. Fresamento: Diferenças-Chave e Aplicações
- Entendendo Máquinas CNC de Torneamento e Fresamento: Funções, Benefícios e Aplicações
- Componentes Principais de Sistemas CNC: Guia Completo de Peças e Elementos