



Fatores-Chave que Influenciam Custo, Cor e Qualidade de Peças de Alumínio Anodizado
A anodização de alumínio é um processo eletroquímico que transforma a superfície do alumínio em uma camada de óxido decorativa, durável, resistente à corrosão e ao desgaste. A alumina não é aplicada à superfície como revestimento ou galvanoplastia, mas é completamente integrada com o substrato de alumínio subjacente.
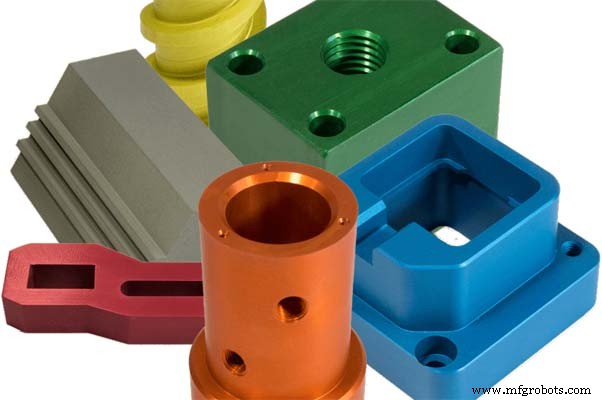
A peça de alumínio anodizado não lasca ou descasca facilmente, e tem uma estrutura porosa altamente ordenada, que pode ser submetida a processamento secundário como coloração. A cor do alumínio anodizado pode atender às várias necessidades de cor dos clientes e pode ser personalizada de acordo com o número de cor Pantone. (Mais em: Tudo Sobre Usinagem de Peças de Alumínio Anodizado)
Filmes de óxido coloridos eletroliticamente e filmes de óxido duro têm sido amplamente utilizados em nossas vidas, então hoje nos concentraremos em analisar os fatores que afetam o custo, coloração e qualidade de peças de alumínio anodizado.
Fatores que Afetam o Custo de Peças de Alumínio Anodizado
Quanto ao custo de peças de alumínio anodizado, embora dependa de diferentes requisitos, existem três fatores-chave que afetam o custo de peças de alumínio anodizado. O custo da anodização de alumínio depende principalmente da espessura do revestimento, do tamanho e forma das peças, e dos serviços adicionais necessários.
Espessura do Revestimento
Se o tipo de revestimento não requer uma espessura específica, é considerado um revestimento "básico" e tem o menor preço.
Controlar a espessura precisa do revestimento afetará o custo. Se a especificação de espessura do revestimento incluir limites superiores e inferiores, quanto mais estreita a faixa, maior o custo. Por exemplo, o preço de +/-0,001" é mais barato que a faixa mais rigorosa de +/-0,0001". A espessura máxima do revestimento pode custar mais porque requerem tempos de produção mais longos.
Suporte (Rack)
O suporte é crítico para a qualidade. Suportes de alumínio ou titânio comercialmente puro serão usados para fazer contatos elétricos. Se o trabalho não especificar requisitos de suporte, o fabricante usará o método mais econômico para obter o maior rendimento. Requisitos especiais de suporte podem limitar o número de peças processadas de uma vez, e o custo de cada peça pode subir.
O número de peças anodizadas de uma vez é afetado por limitações da fonte de alimentação. A anodização é realizada a 15 ou 30 amperes por pé quadrado (ASF). Portanto, a área de superfície máxima pode ser processada em cada execução.
Serviços Adicionais
Os clientes geralmente precisam de outros processos para aumentar o processo de anodização. Esses serviços aumentarão mão de obra e tempo quando as peças requerem mascaramento simples ou complexo ou perfuração. Esses serviços agregam valor, mas também aumentam o custo total do alumínio anodizado.
Fatores que Afetam a Cor de Peças de Alumínio Anodizado
Impurezas no Eletrolito
O grau de coloração de produtos de liga de alumínio depende principalmente da qualidade de formação da camada anódica. Portanto, impurezas têm grande influência no filme de óxido na solução de oxidação por ácido sulfúrico. Impurezas são principalmente íons metálicos, como cobre, ferro, alumínio e impurezas orgânicas.
Íons de Cobre
Os íons de cobre serão substituídos e depositados na superfície da peça de alumínio, resultando em redução da porosidade da camada anódica e reduzindo transparência, resistência à corrosão e propriedades de isolamento elétrico. Portanto, o teor de íons de cobre não pode exceder 0,02g/L.
Íons de Cloreto
Íons de cloreto vêm de água da torneira ou água de resfriamento. O teor de íons de cloreto deve ser inferior a 0,2g/L. Caso contrário, a camada anódica será rugosa e frouxa, o que corroerá a superfície das peças de alumínio (ruptura) em casos graves.
Íons de Alumínio
Os íons de alumínio no eletrolito aumentam gradualmente. Quando o teor é superior a 25g/L, a condutividade do eletrolito diminui, e a superfície da peça mostra manchas brancas ou manchas brancas em bloco, e a capacidade de adsorção do filme diminui, causando dificuldade na coloração.
Íons de Ferro
Os íons de ferro no eletrolito não devem exceder 0,2g/L, caso contrário listras e manchas escuras aparecerão.
Impurezas Orgânicas
Impurezas orgânicas dificultam a formação da camada anódica. Após esta camada absorver óleo, causa cor desigual e manchas.
Remoção de Graxa
Precisamos remover completamente as manchas de óleo antes que as peças sejam coloridas para evitar manchas brancas óbvias na camada do filme, caso contrário dificultará a coloração.
Concentração do Eletrolito
Quando a concentração de sal de estanho no eletrolito é muito baixa, a velocidade de coloração é lenta. Quando a concentração é superior a 25g/l, a velocidade de coloração é rápida, mas não é fácil de controlar, e a diferença de cor é frequentemente grande.
Temperatura de Coloração
A temperatura de coloração também tem grande influência no efeito de coloração. Por exemplo, a temperatura normal de coloração é 15°C. Quando a temperatura é inferior a 15°C, a coloração ficará mais lenta, mas quando a temperatura for muito alta, uma camada de neblina aparecerá na superfície do filme de óxido, o que fará o banho ficar turvo.
Tempo de Coloração
Afetará diretamente a qualidade e resistência à cor de peças de liga de alumínio: o tempo de coloração é curto e a cor desbota facilmente. Quanto maior o tempo, mais escura a cor e brilho, e a superfície arranha facilmente.
Tensão de Coloração
Quando a tensão de coloração é baixa, a coloração é lenta, a mudança de cor também é lenta, e tom de cor desigual é provável. Quando a tensão de coloração é alta, a velocidade de coloração é rápida e o filme colorido descasca facilmente.
Outros Fatores
Seja na anodização ou coloração eletrolítica, aditivos e estabilizadores baseados em surfactantes devem ser adicionados para estabilizar a velocidade de formação e espessura da camada, inibir a dissolução da camada anódica e melhorar a uniformidade da cor.
Além disso, o valor de pH, qualidade da água e materiais do tanque de coloração têm certo impacto na qualidade da coloração. Somente garantindo que os parâmetros estejam dentro da faixa de controle, a qualidade da camada anódica de coloração eletrolítica pode ser garantida.
Fatores que Afetam a Qualidade de Peças de Alumínio Anodizado
Fornecimento de Materiais
A própria liga de alumínio pode determinar o efeito final da anodização de múltiplos ângulos. Cada composto tem uma estrutura alternativa de composição de liga, alguns dos quais são particularmente eficazes na anodização, enquanto outros não. Por exemplo, alumínio 6061 tornou-se uma das ligas mais populares escolhidas por fábricas de usinagem e fabricantes por sua qualidade, integridade superficial, proteção contra condições ambientais e usinabilidade.
Após selecionar a liga certa, peças similares devem ser usadas o máximo possível durante toda a atividade. Pode haver vários tipos no estoque do fornecedor. A qualidade do estoque do fornecedor (estoque primário e secundário) e seu método de produção ou descarga afetarão muito o produto final após a anodização.
Tratamento de Superfície
A anodização não é como outros processos de acabamento, porque ela encontrará substratos de alumínio durante o processo de preparação, o que é muito semelhante a melhorias de filme fino. Portanto, é necessário considerar enviar cada peça da superfície de alumínio pronta para anodização. Tratamento legal e manutenção de componentes de alumínio na oficina de processamento garantirão resultados previsíveis durante o processo de anodização.
Química é Essencial
Uma das partes mais básicas de obter resultados de alta qualidade e confiáveis no processo de anodização é controlar estritamente a natureza científica de cada célula. O método de anodização tem muitas etapas, incluindo: limpeza, pré-tratamento (decapagem), anodização, sombreamento (exceto para transparência), selagem, e obviamente há vários enxágues no meio de cada etapa.
As medidas de controle que devem ser mantidas para cada método são: pH, concentração, temperatura e tempo. O fornecedor químico especifica a faixa de parâmetros para cada substância, mas é importante para cada anodizador conduzir sua própria pesquisa e teste especiais para encontrar a faixa ideal. Isso deve ser possível com a ajuda de software de gerenciamento químico e consultas fornecidas a fornecedores químicos.
Controle do Tanque de Anodização
A verdadeira tecnologia de anodização requer manter vários controles no próprio tanque e tem um objetivo final específico para garantir um revestimento estável e de alta qualidade. Além dos produtos químicos no tanque (atualmente especificados), ajustes regulares na fonte de alimentação (retificador) são essenciais.
O tempo de anodização, temperatura, agitação e qualidade do cátodo no tanque também podem se tornar os fatores mais importantes e afetarão o efeito final do revestimento na peça durante o processo de anodização.
Obtenha produtos confiáveis projetados com altos padrões de qualidade! A SANS é uma empresa de manufatura CNC e fabricação de peças metálicas, incluindo serviços de usinagem CNC, serviços de fresamento CNC, serviços de torneamento CNC, serviços EDM e serviços de montagem de peças. Envie e-mail para info@sansmachining.com para cotação gratuita para seus projetos.
Processo de manufatura
- Entendendo Precificação de Fibra de Carbono: Principais Drivers e Tendências de Custo
- Fatores que Influenciam Custos de Usinagem CNC: O que Você Precisa Saber
- Fatores-Chave que Influenciam Prazos e Estimativas de Custo na Prototipagem Rápida
- Galvanoplastia vs. Anodização: Diferenças-Chave para Tratamentos de Superfície Metálica
- Fatores Essenciais para Operações de Perfuração Bem-Sucedidas e Seguras
- Fatores-Chave que Influenciam a Qualidade da Perfuração Metálica
- Fatores Críticos que Influenciam o Desempenho da Retificação Superficial
- Como Preços de Corte a Laser São Determinados – Um Guia Claro
- Fatores-Chave que Impulsionam Custos de Fabricação de Metal — Guia Prático
- Quatro Fatores-Chave que Influenciam a Qualidade do Ar Instrumentado