



Erros Comuns na Usinagem de Alumínio e Estratégias Comprovadas para Minimizá-los
O alumínio é um dos metais mais comuns na terra. Também realiza uma gama de funções em indústrias que vão desde automotiva, aeroespacial até construção. Sua liga é única na natureza e tem características incríveis.
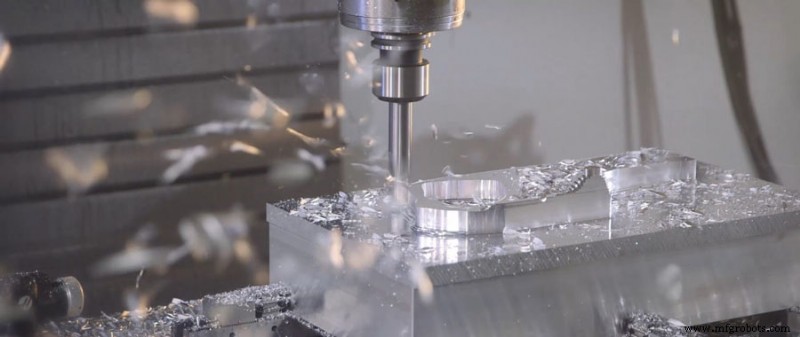
O que precisamos particularmente controlar durante a usinagem de perfis de alumínio são os erros de usinagem, mas alguns erros são inevitáveis. Hoje apresentaremos vários erros de usinagem de acabamento de perfis de alumínio. Além disso, também apresentaremos soluções para o método errado no processamento de alumínio na produção.
Tipo De Erro De Usinagem De Alumínio:
1. Erro De Fixação:
No processo de acabamento de perfil de alumínio industrial, o fixador é para fazer o processamento das peças, ferramenta e torno CNC virem da parte apropriada, e o erro de posição do fixador é muito prejudicial ao erro de acabamento do perfil de alumínio.
2. Erro Do Torno CNC:
Erro do torno CNC inclui erro de trilho deslizante, erro de rotação do rolamento do fuso, e erro de engrenagem de transmissão. A falha desses três erros resultará em erros no processo de acabamento de perfis de alumínio industriais.
3. Erro De Ferramenta:
A ferramenta será danificada durante o processo de furação, e a ferramenta danificada mudará as especificações e aparência do perfil. Portanto, é necessário trocar a ferramenta frequentemente para verificar o nível de dano da ferramenta.
4. Erro De Posicionamento Preciso:
Perfis de alumínio industriais não se sobrepõem com a posição de usinagem da máquina-ferramenta na camada superficial. Posicionamento preciso é proibido de causar erros. Geralmente não é fácil causar durante o processo de corte a laser de acabamento, e geralmente é causado no estágio inicial de acabamento.
5. Erro De Ajuste:
No processo de acabamento de perfil de alumínio, o perfil é geralmente ajustado, e o erro no processo de ajuste é muito fácil de causar. Portanto, erros de ajuste devem ser considerados no processo de produção e processamento, e erros de ajuste devem ser evitados o máximo possível.
6. Erro De Medição Precisa:
Como o instrumento de medição, método de medição preciso e seus fatores subjetivos podem todos possivelmente prejudicar a precisão do erro de medição.
Como Podemos Reduzir Erros Na Produção De Usinagem De Alumínio?
Nos anos de serviço na indústria de processamento de alumínio, propusemos uma série de métodos para reduzir erros. Esta é a maneira-chave que podemos alcançar este objetivo.
Reduzir A Tensão Interna De Peças Metálicas
O fluxo dimensional vem principalmente da tensão interna. Pode ou não haver forças externas. Existem dois métodos principais para reduzir erros causados por tensão interna no processamento de alumínio. O primeiro é o tratamento de vibração da peça. O segundo é através do envelhecimento natural da peça.
Outro método envolve deformar o plástico de maneira controlada. Podemos usar cargas de tração ou compressão para alcançar isso. Só usamos este método em forjamentos de matriz aberta. Além disso, podemos escolher realizar tratamento térmico. Isso envolve tratamento sub-zero do alumínio de maneira cíclica. Isso nos ajuda a reduzir a pressão em até 25%.
Melhorar A Capacidade De Corte De Ferramentas
A escolha correta de parâmetros de processamento para processamento de alumínio afetará diretamente os resultados. Afeta perda de calor e força de corte. Este é o principal parâmetro que precisamos considerar ao selecionar a estrutura da ferramenta.
Primeiro, afiamos corretamente as ferramentas usadas para processamento de alumínio. Isso nos permite aplicar ângulos de folga e ângulos laterais. Usamos ângulos frontais maiores em ferramentas adequadas para contato final. Eles também nos ajudam a usinar ligas de alumínio mais macias porque suas arestas de corte são mais afiadas.
Geralmente produzimos ângulos de folga maiores. Isso afeta diretamente o desgaste de sua superfície. Além disso, tem impacto na qualidade da pintura final. Às vezes usamos um ângulo de folga menor. Neste caso, desbaste e avanço rápido são necessários. Na usinagem CNC de precisão de alumínio, devemos reduzir defeitos elásticos. Também devemos garantir que o atrito entre a peça e a ferramenta seja baixo.
Melhorar A Fixação Da Peça
Temos dois métodos principais para fixar melhor peças de alumínio. Não usamos um mandril auto-centrante de três garras para tampão de cilindro de parede fina. Porque isso causará erros. Portanto, escolhemos o método de compressão de face final. Precisa comprimir a face final com uma placa de cobertura, e então apertar com uma porca. Este método é mais preciso. O segundo método envolve o uso de ventosas em painéis de parede fina. Permite-nos distribuir uniformemente a força de fixação na chapa fina. Isso nos permite reduzir erros na usinagem de alumínio. Métodos adicionais requerem tratamento com meios líquidos para evitar erros de fixação.
Processo de manufatura
- Usinagem por Feixe de Laser Explicada: Tipos, Processo e Aplicações
- Usinagem de Alumínio Explicada: Ferramentas, Técnicas e Operações
- Dominando Operações de Usinagem: Ferramentas e Técnicas Essenciais
- Usinagem de Precisão de Chapas de Alumínio: Suportes, Vedações e Soleiras
- Entendendo Custos de Usinagem CNC: Principais Fatores e Estratégias Comprovadas para Reduzir Despesas
- 5 Defeitos de Cisalhamento de Metais e Estratégias para Eliminá-los
- Entendendo Deflexão de Ferramenta na Usinagem CNC – Causas e Estratégias Eficazes de Redução
- Centros de Usinagem CNC HMC Avançados para Eficiência Superior de Produção
- Tratamento Térmico de Ligas de Alumínio: Processos, Temperas e Aplicações
- Usinagem Convencional vs. Não Convencional: Técnicas, Aplicações e Benefícios