



Otimizando a Posicionamento do Tratamento Térmico para Sucesso na Usinagem de Precisão
Para melhorar a viabilidade e competitividade de empresas de usinagem de precisão, entre muitos fatores, a chave é confiar em tecnologia avançada. Com o desenvolvimento da indústria moderna, cada vez mais empresas começaram a prestar atenção ao processo. Documentos de processo são a base de empresas de usinagem de precisão, e sua correção é muito importante. Tão pequeno quanto um símbolo e um dado no arquivo de processo, é muito importante, como os requisitos de tamanho no arquivo de tecnologia de manufatura mecânica, requisitos de tolerância geométrica, símbolos e códigos do programa de usinagem CNC, etc. Especialmente para o processamento de peças mecânicas de precisão, o uso de documentos de processo corretos afeta diretamente a qualidade de processamento e a segurança de produção do produto. Às vezes, devido à negligência do técnico de processo, até mesmo pequenos erros, também podem levar ao sucateamento de peças mecânicas de precisão, causando certas perdas econômicas para a empresa.
No processo de usinagem de precisão, para melhorar efetivamente o desempenho do produto, é necessário garantir que a maior parte das sobras tenha sido removida ao arranjar a localização do processo de tratamento térmico. Não apenas garante que as peças possam ser temperadas e endurecidas, mas também que haja margem para atender ao processamento subsequente, para que a qualidade do produto possa ser melhor garantida. O tratamento térmico no processo de usinagem de precisão pode ser aproximadamente dividido em tratamento térmico preliminar e tratamento térmico final de acordo com o propósito de aplicação. O objetivo do tratamento térmico preliminar é melhorar propriedades mecânicas, eliminar tensão interna e preparar para tratamento térmico final. Inclui recozimento, normalização, têmpera e revenimento, e tratamento de envelhecimento.
1. Tratamento Térmico Preliminar
O objetivo do tratamento térmico preliminar é eliminar a tensão interna gerada durante o processo de fabricação do blank, melhorar o desempenho de corte de materiais metálicos e preparar para o tratamento térmico final. O tratamento térmico preliminar inclui têmpera e revenimento, recozimento, normalização, etc., que geralmente são arranjados antes e depois da usinagem bruta. Arranjo antes do desbaste pode melhorar o desempenho de corte do material. Arranjo após a usinagem bruta é benéfico para eliminar tensão interna residual.
Localização do processo para recozimento e normalização
Geralmente é arranjado após a produção do blank e antes do processo de corte.
Para peças de precisão, para eliminar a tensão residual no processo de corte, recozimento de alívio de tensão também deve ser arranjado entre os processos de corte.
Posição do processo de têmpera e revenimento
Este tipo de tratamento térmico pode ser usado como tratamento final, e também pode preparar a organização para a têmpera de superfície subsequente ou têmpera geral de peças facilmente deformáveis. Geralmente é arranjado após a usinagem bruta e antes do acabamento ou semi-acabamento.
2. Tratamento Térmico Final
O tratamento térmico final deve geralmente ser arranjado após usinagem bruta, semi-acabamento, e antes e depois do acabamento. Tratamento térmico com grande deformação, como cementação e têmpera, têmpera e revenimento, etc., deve ser arranjado antes do acabamento, para corrigir a deformação do tratamento térmico durante o acabamento. Tratamento térmico com menos deformação, como nitretação, pode ser arranjado após o acabamento. Após este tipo de tratamento térmico, a dureza das peças é mais alta e deve ser o mais atrasado possível. Geralmente, são arranjados após semi-acabamento e antes da retificação.
A posição do processo de têmpera geral e têmpera de superfície é basicamente a mesma.
A deformação, oxidação e descarbonetação das peças temperadas devem ser removidas durante a retificação, então uma folga de retificação deve ser reservada (por exemplo, para peças temperadas com diâmetro de 200mm ou menos e comprimento de 1000mm, a folga de retificação é geralmente 0,35~0,75mm).
Para peças endurecidas na superfície, para melhorar as propriedades mecânicas do núcleo e obter a estrutura de martensita de grão fino da têmpera de superfície, muitas vezes é necessário realizar normalização ou tratamento de têmpera e revenimento primeiro. Como a deformação das peças endurecidas na superfície é pequena, a folga de retificação também deve ser menor que a das peças endurecidas em geral.
Por Exemplo:
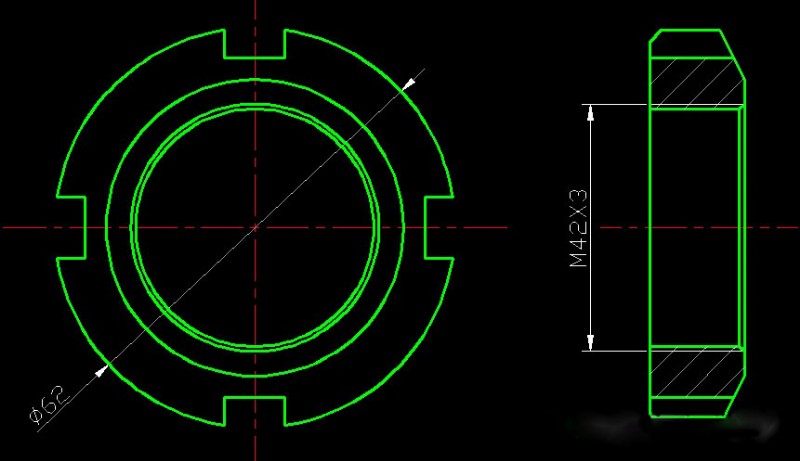
A imagem acima é uma porca de trava feita de aço 45, e a dureza da ranhura é requerida para ser HRC35~40. Se a ranhura e a rosca interna são todas processadas e depois temperadas e revenidas como um todo, embora a dureza da ranhura possa atender aos requisitos, a rosca interna é deformada e a precisão não pode ser garantida; se for cortada após tratamento térmico, a dureza será maior e a usinabilidade será ruim.
Se o método de tratamento térmico e sequência de processamento forem alterados para: têmpera e revenimento - processar ranhura - têmpera de alta frequência da ranhura - processar rosca interna, os requisitos técnicos podem ser atendidos e a deformação das peças pode ser reduzida.
3. Tratamento de Envelhecimento
O objetivo do tratamento de envelhecimento é eliminar tensão interna e reduzir deformação da peça. O tratamento de envelhecimento é dividido em três categorias: envelhecimento natural, envelhecimento artificial e tratamento a frio. O tratamento de envelhecimento é geralmente arranjado após usinagem bruta e antes do acabamento. Para peças com requisitos de precisão mais altos, um tratamento de envelhecimento pode ser arranjado após semi-acabamento. O tratamento a frio é geralmente arranjado após o tratamento de revenimento ou após o acabamento ou no final do processo.
4. Tratamento de Superfície
Para anticorrosão de superfície ou decoração de superfície, às vezes a superfície precisa ser revestida ou azulada. Este tratamento de superfície é geralmente arranjado no final do processo.
O acima é o conteúdo relevante da usinagem de precisão e arranjo da localização do processo de tratamento térmico, espero que possa ser útil para você.
Processo de manufatura
- Por Dentro da Produção de CMC da GE Aviation: Do Carboneto de Silício às Peças Compósitos
- Princípios Metalúrgicos Fundamentais para Otimização do Tratamento Térmico do Aço
- Tecnologias de Usinagem de Precisão: Avançando em Precisão e Eficiência
- Certificação NADCAP: Elevando a Qualidade e Confiança na Usinagem de Precisão
- Tratamento Térmico de Precisão: Aumentando Dureza, Resistência e Resistência ao Desgaste
- Dominando o Processo de Cisalhamento: Técnicas e Melhores Práticas
- Tratamento Térmico de Metais Não Ferrosos: Have Treatment, Revenimento e Endurecimento por Precipitação
- Tratamento Térmico do Aço: Have, Revenimento, Normalização e Cementação para Facas Duráveis
- As Três Etapas Fundamentais do Tratamento Térmico: Aquecimento, Permanência e Resfriamento
- Usinagem CNC de Precisão: Guia Profissional das Etapas de Produção