



Otimizando a Fabricação de Peças de Parede Fina: Técnicas e Desafios
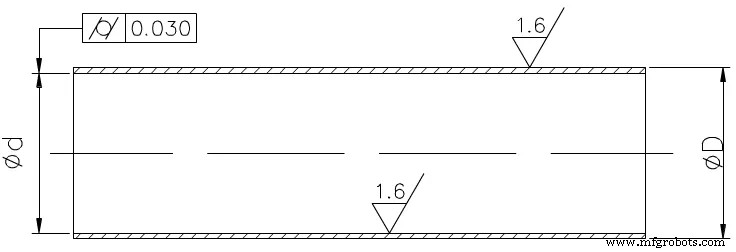
No processo de corte, a parede fina é facilmente deformada pela força de corte, o que leva ao aparecimento de uma forma oval ou "cintura" com meio pequeno e extremidades grandes. Além disso, buchas de parede fina são propensas a deformação térmica devido à má dissipação de calor durante o processamento, e é difícil garantir a qualidade de usinagem das peças. As peças mostradas na figura abaixo não são apenas inconvenientes para instalar e fixar, mas também difíceis de processar as peças processadas. É necessário projetar um dispositivo especial de eixo de proteção e bucha de parede fina.
Análise Do Processo
De acordo com os requisitos técnicos fornecidos no desenho, a peça é processada por tubo de aço sem costura. A rugosidade superficial do furo interno e parede externa é Ra1,6μm, que pode ser alcançada por torneamento, mas a cilindricidade do furo interno é 0,03mm, que é requerida para peças de parede fina mais alta. Em produção em massa, a rota do processo é aproximadamente: corte - tratamento térmico - faceamento da extremidade - torneamento do círculo externo - torneamento do furo interno - inspeção de qualidade.
O processo "usinagem do furo interno" é a chave para o controle de qualidade. É difícil para nós cortar o furo interno sem o círculo externo e a bucha de parede fina para garantir um cilindro de 0,03mm.
A Tecnologia Chave Do Torneamento De Furo
A tecnologia chave do torneamento de furo é resolver o problema de rigidez e remoção de cavacos da ferramenta de torneamento de furo interno. Para aumentar a rigidez da ferramenta de torneamento de furo interno, tome as seguintes medidas:
(1) Tente aumentar a área da seção transversal do porta-ferramenta, geralmente a ponta da ferramenta de torneamento de furo interno está localizada no topo do porta-ferramenta, de modo que a área da seção transversal do porta-ferramenta seja menor, menos de 1/4 da área da seção transversal do furo, como mostrado na figura esquerda abaixo. Se a ponta da ferramenta de torneamento de furo interno estiver localizada na linha central do porta-ferramenta, a área da seção transversal do porta-ferramenta no furo pode ser muito aumentada, como mostrado na figura direita abaixo.
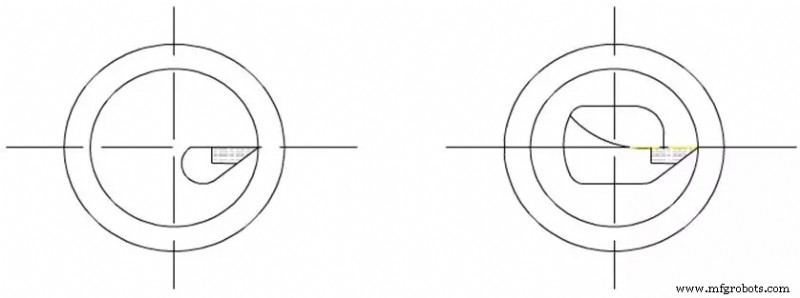
(2) O comprimento estendido do porta-ferramenta deve ser o mais longo possível, 5-8mm como o comprimento da peça processada, para aumentar a rigidez do porta-ferramenta de torneamento e reduzir a vibração durante o processo de corte.
Resolver O Problema Da Remoção De Cavacos
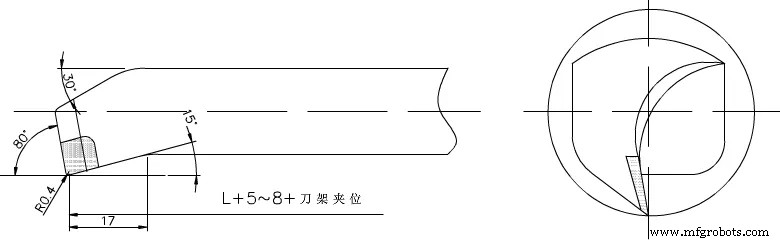
Principalmente controlar a direção de saída do corte. A ferramenta de desbaste requer que os cavacos fluam para a superfície a ser usinada (remoção de cavacos frontal). Por este motivo, uma ferramenta de torneamento de furo interno com inclinação de aresta positiva é usada, como mostrado na figura abaixo.
Ao acabamento, é necessário que os cavacos fluam para o centro para inclinar o cavaco para frente (remoção de cavacos central do furo), então ao afiar a ferramenta, preste atenção à direção de afiação da aresta de corte, e o método de remoção de cavacos de inclinar o arco para frente, como mostrado na figura abaixo para ferramenta de acabamento. A liga de metal duro YA6 do tipo M atual, que tem melhor resistência à flexão, resistência ao desgaste, tenacidade ao impacto e resistência ao aço e temperatura.
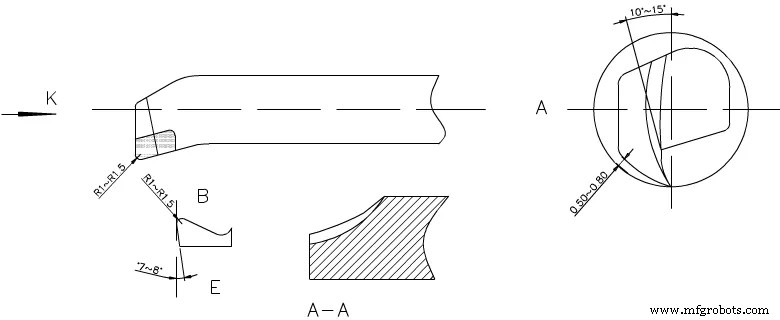
Ao afiar, o ângulo de ataque é arredondado para um ângulo em forma de arco de 10-15°, e o ângulo de folga é 0,5-0,8mm longe da parede de acordo com o arco de usinagem (a linha de base da ferramenta está em radiano), e o ângulo da aresta de corte de c é §0,5-1. O limpador no ponto B da aresta do cavaco é R1-1,5, o ângulo de folga auxiliar é moído para 7-8°, e o ponto AA da aresta interna E é moído em um círculo para remover cavacos.
Métodos De Usinagem
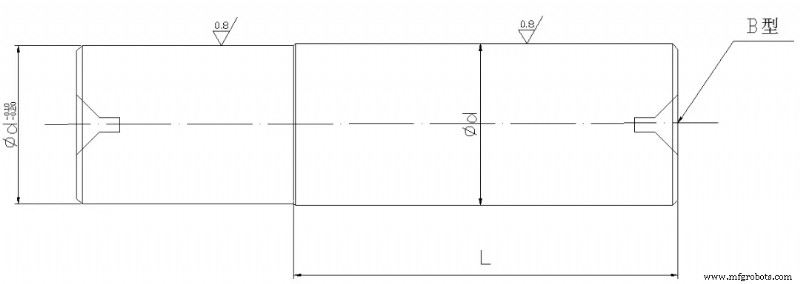
(1) Um eixo de proteção deve ser feito antes do processamento. O principal objetivo do eixo de proteção é cobrir o furo interno da bucha de parede fina do torno com o tamanho original, e fixá-lo com os centros dianteiro e traseiro para processar o círculo externo sem deformação, e manter a qualidade e precisão do círculo externo. Portanto, o processamento do eixo de proteção é um elo chave no processo de processamento da bucha de parede fina.
Aço estrutural de carbono 45# é usado para processar o bruto do eixo de proteção; faceamento da extremidade, dois furos centrais tipo B são abertos, o círculo externo é desbastado, e a folga é 1mm. Após tratamento térmico, têmpera e conformação, e depois torneamento fino, deixando uma folga de 0,2mm para retificação. Re-aqueça a superfície do fogo quebrado para uma dureza de HRC50, e então retifique com uma retificadora cilíndrica como mostrado na figura abaixo. A precisão atende aos requisitos e será usada após a conclusão.
(2) Para completar o processamento da peça de uma vez, o bruto retém a posição de fixação e folga de corte.
(3) Primeiro, trate termicamente os brutos, têmpera e revenimento, a dureza é HRC28-30 (a dureza da faixa de processamento).
(4) A ferramenta de torneamento adota C620. Primeiro, coloque o centro dianteiro no cone do fuso e fixe-o. Para evitar a deformação da peça ao fixar a bucha de parede fina, uma manga grossa de loop aberto é adicionada, como mostrado na figura abaixo.
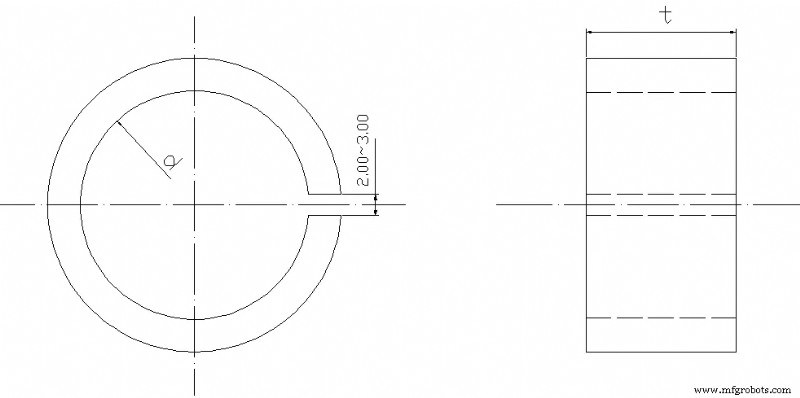
Para manter a produção em massa, a extremidade externa da bucha de parede fina é processada para um tamanho uniforme d, a régua de t é a posição de fixação axial, e a bucha de parede fina é comprimida para melhorar a qualidade do furo interno do torno e manter o tamanho. Considerando que o calor de corte é gerado, o tamanho de expansão da peça é difícil de compreender. É necessário derramar fluido de corte suficiente para reduzir a deformação térmica da peça.
(5) Fixe a peça firmemente com um mandril de três garras de centragem automática, faceie a extremidade, e desbaste o círculo interno.
Deixe uma folga de 0,1-0,2mm para torneamento fino, e substitua por uma ferramenta de torneamento fino para processar a folga de corte até que o eixo de proteção atenda aos requisitos de interferência excessiva e rugosidade. Remova a ferramenta de torneamento de furo interno, insira o eixo de proteção no centro dianteiro, use o centro do contraponto para fixar de acordo com os requisitos de comprimento, mude a ferramenta de torneamento externo para desbastar o círculo externo, e depois torneamento fino até os requisitos do desenho. Após passar na inspeção, use uma faca de corte para cortar o comprimento de acordo com o tamanho necessário. Para tornar o corte suave quando a peça é desconectada, a aresta de corte deve ser afiada para tornar a face final da peça suave; a pequena parte do eixo de proteção deve ser retificada para reduzir a folga deixada pelo corte, e o eixo de proteção é para reduzir a deformação da peça, prevenir vibração, e a razão para queda e hematomas durante o corte.
Conclusão
O método acima para usinagem de bucha de parede fina resolve o problema de deformação ou causar erros dimensionais e de forma que não atendem aos requisitos. A prática provou que a eficiência de processamento é alta, fácil de operar, e adequado para processar peças longas de parede fina, e o tamanho é fácil de compreender. Conclusão única, produção em massa também é mais prática.
Processo de manufatura
- DARVA – O Assistente de Eventos: Do Feltro à Animação ao Vivo
- Ignite Sua Carreira: O Poder do Treinamento Personalizado
- Maximize Longevidade da Ferramenta: Como Ângulos de Avanço Moldam Performance de Torneamento
- Dominando o Torneamento Duro: Superando Desafios com Ferramentas Avançadas
- Dominando Peças Torneadas CNC de Parede Fina: Dicas de Especialistas para Resistência e Precisão
- Entendendo as Vantagens de um Fuso de Torneamento em Operações de Torno
- Maximizando Produtividade Combinando Fresamento e Torneamento com Ferramentas de Torre
- Ferramentas de Torneamento Premium para Toda Aplicação de Metalurgia
- Centros de Usinagem Mill-Turn: Soluções Duplas de Fresamento e Torneamento
- Centros de Torneamento Avançados e Tecnologia de Máquinas CNC