



Top 3 Técnicas de Compensação CNC para Fabricação Precisa de Peças
Compensação de Raio de Ferramenta
1. Conceito de Compensação de Raio
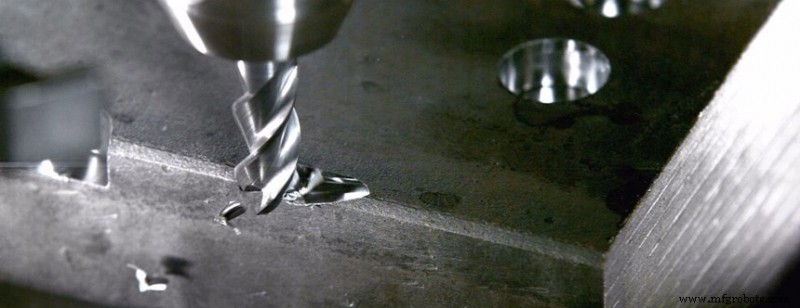
O centro CNC trata a ferramenta como ponto para movimento de trajetória na execução do programa. Exemplo: usando ferramenta R3 para fresar boss quadrado de lado 100, programa entra com quadrado de lado 100, trajetória do eixo da ferramenta é quadrado de lado 106, peça fresada tem lado 100. Sem compensação, trajetória é quadrado de lado 100, fresa-se boss de lado 94, não atendendo desenho.
Assim como compensação de comprimento, o comprimento da ferramenta não é considerado na programação. Devido à compensação de raio, programamos sem considerar muito o diâmetro. Compensação de comprimento aplica-se a todas ferramentas; compensação de raio geralmente apenas para fresas.
Quando fresa processa contorno externo ou interno, usa-se compensação de raio; ao usinar face de extremidade com fresa de topo, apenas compensação de comprimento é necessária. Como compensação de raio é comando difícil, muitos evitam usá-la. Mas uma vez compreendida, traz grande conveniência.
2. Uso da Compensação de Raio
Compensação de raio tem duas formas: função B e função C. Função B calcula compensação apenas segundo programa do bloco, não resolve transição entre blocos, exigindo contorno arredondado, prejudicando acabamento em cantos agudos. Função C trata automaticamente transferência do caminho central entre dois blocos, programável segundo contorno da peça. Portanto, quase todos CNC modernos usam função C.
Como julgar direção da compensação? Método: \"Seguindo direção de movimento da ferramenta\", ferramenta à esquerda da peça = compensação esquerda; à direita = compensação direita. Compensação pode ser \"negativa\". Quando valor negativo, funções G41 e G42 invertem.
Valor do raio armazenado na memória Dxx, xx = número da memória. Quando programa precisa várias ferramentas, recomenda-se que número da ferramenta Txx corresponda à memória Dxx, ou seja, compensação de raio da ferramenta T1 usa memória D01, evitando erros. Após execução, sistema CNC calcula automaticamente e faz ferramenta compensar conforme resultado. Se houver diferença entre dimensão de contorno da peça e desenho, corrige-se valor de compensação na memória Dxx e reexecuta programa. Para cancelar, use G40 ou D00.
Nota: Ao criar ou cancelar compensação, comandos G41, G42, G40 devem estar no mesmo bloco que G00 ou G01. Não usar G02 ou G03. Comprimento do segmento reto ao criar/cancelar deve ser maior que valor do raio a compensar, senão não funciona; no modo compensação, escrever 2 ou mais blocos de movimento (função auxiliar, pausa) causa sobrecorte ou subcorte.
3. Formato da Instrução
G17/G18/G19 G00/G01 G41/G42 IP_D_
- G41: Compensação de raio à esquerda
- G42: Compensação de raio à direita
Compensação só no plano especificado. Use G17, G18 ou G19 para selecionar plano XY, ZX ou YZ. Número de compensação deve ser especificado, valor do raio armazenado em D. Ao executar, ferramenta desvia automaticamente à esquerda (G41) ou direita (G42) pelo valor de compensação. Como estabelecimento deve completar no bloco com movimento, G00 (ou G01) também escrito. Compensação deve ser cancelada antes do fim do programa.
Compensação de Offset do Dispositivo
Assim como compensação de comprimento e raio permite ignorar comprimento e tamanho da ferramenta, offsets de dispositivo permitem programar independentemente da posição do dispositivo de fixação.
Quando centro usina peças pequenas, várias podem ser fixadas no dispositivo. Programador não precisa considerar ponto zero de cada peça, apenas programa segundo seu ponto zero de programação, e usa offset de dispositivo para mover ponto zero programado da máquina em cada peça. Offset executado com comandos G54 a G59. Outro método: comando G92 para definir sistema de coordenadas. Quando uma peça termina, usa G92 para resetar novo sistema ao usinar próxima.
Relacionamento Entre Offsets de Ferramenta
1. Relacionamento entre Compensação de Comprimento e Raio
Se programa tem ambos comandos, bloco com compensação de comprimento deve vir antes do bloco com compensação de raio, senão compensação de raio inválida.
Exemplo: N50 GOOG41X20Y20D02 N60 GOOG43Z10 Se sistema não executa compensação de raio, mude para: N50 GOOG43Z10 N60 GOOG41X20Y20D02 Então sistema executa ambos.
2. Relacionamento entre Compensação de Comprimento e Outros Comandos
- G43 e G44 só em movimento linear; alarme em movimento não linear.
- G43 e G44 são modais do mesmo grupo, cancelam automaticamente última compensação sem precisar de G49. Por segurança, cancelar compensação ao terminar usinagem de ferramenta ou bloco.
- Compensação de comprimento deve ser acompanhada de movimento de interpolação independente (G00, G01, G81, G83) para ser efetiva.
Estas são três compensações comuns em usinagem CNC, trazendo grande conveniência à programação e usinagem, melhorando muito eficiência.
Processo de manufatura
- Entendendo e Mitigando a Deflexão de Ferramenta na Usinagem CNC
- Técnicas Eficazes para Minimizar a Deflexão da Ferramenta na Usinagem CNC
- 8 Materiais Essenciais para Usinagem CNC de Precisão
- Usinagem CNC Rápida: 2 Métodos Comprovados para Reduzir Tempo de Produção
- Usinagem CNC: Comparando Sistemas de 3, 4 e 5 Eixos para Precisão Ótima
- Melhorando a Precisão da Usinagem CNC: Análise de Causa Raiz e Mitigação Eficaz de Erros
- 5 Indicadores-Chave de que Sua Ferramenta de Usinagem CNC Está Desgastada
- Fresamento e Usinagem CNC Explicados: Principais Aplicações e Benefícios
- Três Técnicas Comprovadas para Construir Máquinas CNC de Cinco Eixos
- Metais Essenciais para Usinagem CNC de Precisão: Materiais e Aplicações