



Otimizando Seleção de Ferramentas CNC e Parâmetros de Corte para Usinagem Precisa
Hoje, muitos pacotes CAD/CAM fornecem funções de programação automática. Estes geralmente solicitam questões de planejamento de processo na interface: seleção de ferramenta, planejamento de trajetória, definição de parâmetros de corte. Programador apenas define parâmetros, programa NC gerado automaticamente e transmitido à máquina CNC. Portanto, seleção de ferramenta e determinação de parâmetros em usinagem CNC são completados em estado de interação homem-máquina, contrastando com usinagem convencional. Programadores devem dominar princípios básicos de seleção e parâmetros. Considerar plenamente características da usinagem CNC ao programar. Este artigo discute problemas de seleção de ferramenta e parâmetros na programação NC, princípios, sugestões e pontos de atenção.
Tipos e Características de Ferramentas Comuns para Usinagem CNC
Ferramentas CNC devem adaptar-se à alta velocidade, eficiência e automação de máquinas CNC, incluindo geralmente ferramentas gerais, porta-ferramentas universais e poucos porta-ferramentas especiais. Porta-ferramenta conecta ferramenta e monta no cabeçote motorizado, sendo gradualmente padronizado e seriado. Muitas formas de classificar ferramentas CNC.
Segundo Estrutura da Ferramenta:
① Integral
② Tipo inserto, usando solda ou conexão por grampeamento mecânico; tipo mecânico divide-se em não indexável e indexável
③ Tipos especiais: ferramentas compostas, amortecedoras, etc.
Segundo Material de Fabricação:
① Ferramenta de aço rápido (HSS)
② Ferramenta de metal duro
③ Ferramenta de diamante
④ Outros: nitreto de boro cúbico, cerâmica, etc.
Segundo Processo de Corte:
① Ferramentas de torneamento: externos, internos, roscas, corte, etc.
② Ferramentas de furação: brocas, alargadores, machos, etc.
③ Ferramenta de alargamento
④ Ferramentas de fresamento, etc.
Para atender requisitos de durabilidade, estabilidade, fácil ajuste e substituição, ferramentas de grampeamento mecânico indexável são amplamente usadas, atingindo 30-40% do total de ferramentas CNC, respondendo por 80-90% do valor total.
Comparadas a ferramentas de máquinas convencionais, ferramentas CNC têm requisitos diferentes, principalmente:
- (1) Boa rigidez (especialmente desbaste), alta precisão, pequena resistência a vibração e deformação térmica
- (2) Boa intercambiabilidade, fácil troca rápida
- (3) Longa vida, desempenho de corte estável e confiável
- (4) Tamanho fácil de ajustar para reduzir tempo de ajuste na troca
- (5) Quebrar ou enrolar cavacos confiavelmente para facilitar remoção
- (6) Serialização e padronização para facilitar programação e gerenciamento
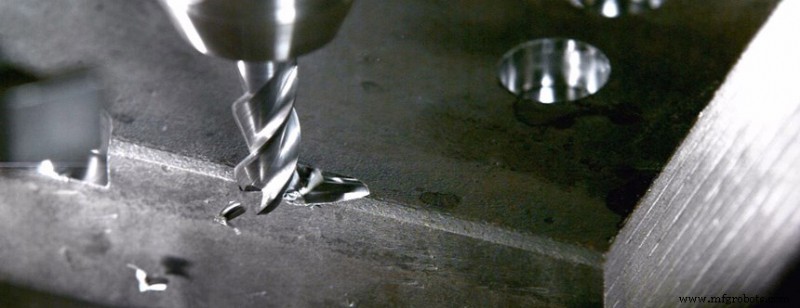
Seleção de Ferramentas para Usinagem CNC
Seleção realizada em estado de interação homem-máquina na programação NC. Ferramenta e porta-ferramenta devem ser corretamente selecionados conforme capacidade da máquina, material da peça, procedimento, parâmetros de corte e outros fatores.
Princípio geral: fácil instalação e ajuste, boa rigidez, alta durabilidade e precisão. Premissa de atender requisitos, escolher porta-ferramenta mais curto para melhorar rigidez.
Ao selecionar, tamanho da ferramenta deve adaptar-se ao tamanho da superfície a usinar.
Na produção, fresas de topo frequentemente usinam contornos periféricos de peças planas. Ao fresar plano, selecionar fresa de faceamento com insertos de metal duro. Ao usinar bosses e ranhuras, escolher fresas de topo de aço rápido. Ao usinar superfície de bruto ou desbastar furo, escolher fresa de milho com insertos de metal duro. Para perfis 3D e perfis de bisel variável, usam-se fresas esféricas, anelares, cônicas e disco.
Ao usinar superfícies livres, como velocidade de corte na ponta da ferramenta esférica é zero, para garantir precisão, espaçamento de passada é muito denso, então fresa esférica usada para acabamento. Ferramenta de topo plano superior à esférica em qualidade superficial e eficiência. Portanto, desde que não haja interferência, seja desbaste ou acabamento de superfície curva, ferramenta de topo plano deve ser preferida. Além disso, durabilidade e precisão relacionam-se com preço. Nota: embora ferramenta boa aumente custo, melhoria em qualidade e eficiência reduz custo total.
No centro de usinagem, várias ferramentas instaladas no magazine, seleção e troca a qualquer momento conforme programa. Portanto, porta-ferramenta padrão deve ser usado, para instalar rapidamente ferramentas padrão de furação, alargamento, fresamento no fuso ou magazine. Programadores devem entender estrutura, método e faixa de ajuste do porta-ferramenta usado na máquina, para determinar dimensões radiais e axiais da ferramenta na programação.
Em usinagem CNC econômica, afiação, medição e troca são mostly manuais, tempo auxiliar longo. Portanto, ordem dos ferramentas deve ser razoavelmente arranjada. Princípios:
- Minimizar número de ferramentas
- Após ferramenta fixada, completar todas partes que pode processar
- Ferramentas de desbaste e acabamento separadas, mesmo se mesmo tamanho
- Fresar primeiro, depois furar
- Acabamento de superfície primeiro, depois acabamento de contorno 2D
- Quando possível, usar função de troca automática para melhorar eficiência
(Princípios repetidos no original — mantidos uma vez)
Determinação de Parâmetros de Corte em Usinagem CNC
Princípio de seleção razoável: no desbaste, objetivo principal é melhorar produtividade, mas economia e custo também considerados. Valor específico determinado conforme manual da máquina, manual de parâmetros de corte e experiência.
(1) Profundidade de corte t
Quando rigidez da máquina, peça e ferramenta permite, t = folga de usinagem, medida eficaz para melhorar produtividade. Para garantir precisão e rugosidade, folga de acabamento geralmente reservada. Folga de acabamento em CNC pode ser ligeiramente menor que em máquinas convencionais.
(2) Largura de corte L
Geralmente L proporcional ao diâmetro da ferramenta d e inversamente proporcional à profundidade. Em CNC econômica, faixa geral: L = (0,6~0,9)d.
(3) Velocidade de corte v
Aumentar v melhora produtividade, mas v relacionado à durabilidade da ferramenta. À medida que v aumenta, durabilidade cai drasticamente, então escolha depende principalmente da durabilidade. Além disso, v relacionado ao material. Ex: fresar liga 30CrNi2MoVA com fresa de topo, v ~ 8 m/min. Fresar liga de alumínio com mesma fresa, v > 200 m/min.
(4) Velocidade de avanço vF
Selecionada conforme precisão e rugosidade da peça, material da ferramenta e peça. Aumento de vF melhora eficiência. Quando rugosidade baixa, vF pode ser maior. Durante usinagem, vF ajustável manualmente via chave de ajuste no painel, mas avanço máximo limitado por rigidez do equipamento e desempenho do sistema de avanço.
Processo de manufatura
- Ferramentas de Corte a Faca Digital CNC: Guia Completo para Manufatura de Precisão
- Como Escolher as Melhores Fresas para Roteador CNC: Dicas de Seleção e Precauções Operacionais
- Dominando Operações de Torno e Seleção de Ferramentas de Corte
- Comparação Rápida de Ferramentas de Corte CNC: Fresas de Topo, Fresas de Rosca e Mais
- Otimizando Seleção de Ferramentas e Parâmetros: A Pedra Angular da Excelência em Usinagem
- Guia Especialista para Usinagem CNC de Paredes Finas: Seleção de Ferramentas, Planejamento de Caminho e Controle de Qualidade
- 5 Indicadores-Chave de que Sua Ferramenta de Usinagem CNC Está Desgastada
- Entendendo Deflexão de Ferramenta na Usinagem CNC – Causas e Estratégias Eficazes de Redução
- Centros de Usinagem CNC HMC Avançados para Eficiência Superior de Produção
- Guia de Especialista para Escolher as Ferramentas de Fresamento Certas para Desempenho Ótimo