



Dominando o Corte CNC: Prevenindo Vibração, Colisão e Sobrecorte para Resultados Precisos
1. Vibração da Ferramenta
Vibração da ferramenta refere-se à vibração relativamente grande da ferramenta devido a força excessiva. O perigo causado pela vibração da ferramenta é causar sobrecorte da peça de trabalho e danos à ferramenta. Quando o diâmetro da ferramenta é pequeno e o eixo da ferramenta é muito longo ou a força é muito grande, o fenômeno de vibração da ferramenta ocorrerá. Se uma ferramenta e método de processamento razoáveis forem usados, a chance de vibração da ferramenta pode ser reduzida.
Existem 3 principais fatores que afetam a deformação da ferramenta:
1) Comprimento da ferramenta de corte
2) Diâmetro da ferramenta
3) A força da ferramenta
1. Comprimento da ferramenta de corte
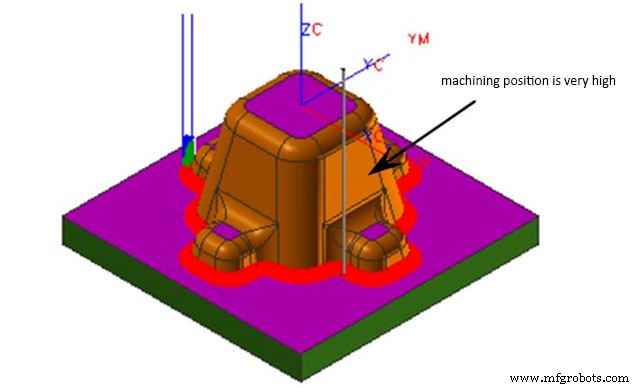
Para uma ferramenta do mesmo diâmetro, quando o comprimento da ferramenta é dobrado, sua deformação aumentará 3 vezes. Ao usinar, encurte o comprimento da ferramenta o máximo possível para reduzir o risco de vibração da ferramenta.
2. Diâmetro da ferramenta
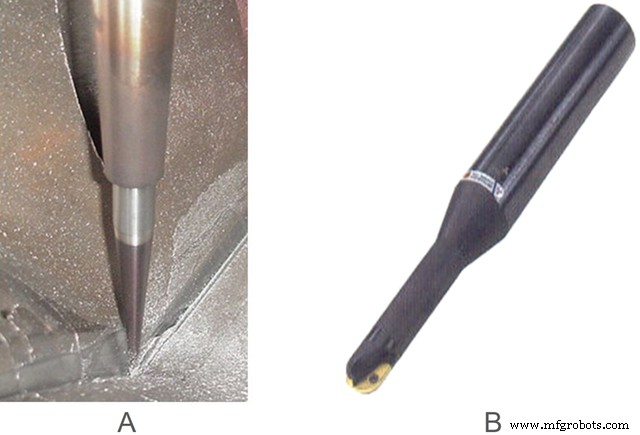
Para uma ferramenta do mesmo comprimento, quando o diâmetro da ferramenta é reduzido pela metade, sua deformação aumentará 4 vezes. Ao processar, se possível, escolha ferramentas de grande diâmetro ou use ferramentas reforçadas para processar o máximo possível para reduzir o risco de quebra da ferramenta. (Como mostrado na figura abaixo: A usa arame quente e facas de pescoço cônico, e B usa uma ferramenta com cabo forte para processamento)
3. A força da ferramenta
A deformação da ferramenta é diretamente proporcional à força que recebe durante a usinagem. Reduzir a força recebida pela ferramenta pode reduzir a chance de quebra da faca. Para reduzir a força na ferramenta, é necessário reduzir a área de contato entre a ferramenta e a peça de trabalho.
Exemplo de redução de força
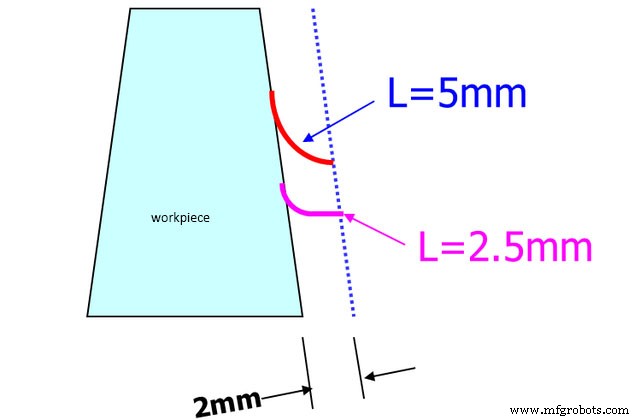
Ao usinar posições mais profundas, uma taxa de avanço menor e fresa de raio R fino podem ser usadas para reduzir a força na fresa durante o processamento, de modo a reduzir o risco de quebra da faca.
A figura a seguir mostra a comparação da posição de contato com o material do molde quando a ferramenta D50R6 e a ferramenta D50R0.8 são processadas na mesma profundidade. Pode-se ver que o uso de uma ferramenta de raio R fino para processar uma peça de trabalho profunda pode reduzir a força de corte mais do que uma ferramenta de raio R grande.
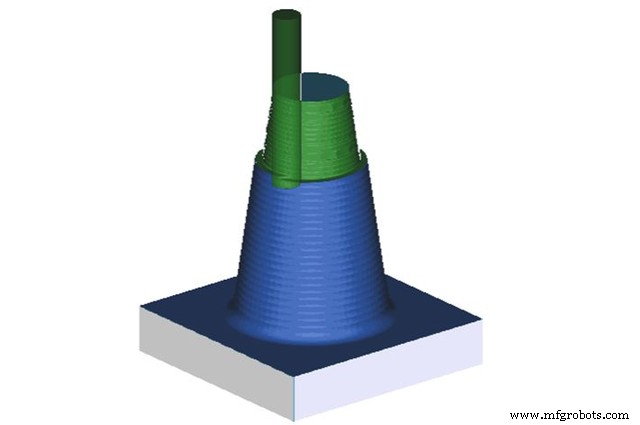
Reduza a quantidade de ferramenta de corte (ou seja, a profundidade total de cada ferramenta). Quando a profundidade de usinagem é maior que 120 mm, a ferramenta deve ser instalada duas vezes, ou seja, primeiro instale um porta-ferramenta curto para processar até uma profundidade de 100 mm, e depois instale um porta-ferramenta estendido para processar a parte abaixo de 100 mm, e defina uma pequena quantidade de corte.
2. Colisão da Ferramenta
Colisão da ferramenta significa que a quantidade de corte da ferramenta é muito grande. Além da aresta de corte, a haste da ferramenta também atinge a peça de trabalho. As principais razões para a colisão da ferramenta são configuração irracional de altura de segurança ou altura de segurança não definida, método de processamento impróprio selecionado, uso impróprio da ferramenta, e a margem definida para o segundo desbaste é menor que a margem para a configuração do primeiro desbaste, etc.
1) Quantidade excessiva de corte
Solução:
Reduza a quantidade de corte. Quanto menor o diâmetro da ferramenta, menor a quantidade de corte que deve ser usada. Sob circunstâncias normais, a quantidade de corte para cada desbaste do molde não é superior a 0,5 mm, e a quantidade de corte para semi-acabamento e acabamento é menor.
2) Escolha de um método de processamento impróprio
Mude o modo de fresamento de contorno para o modo de fresamento de cavidade. Quando a margem de usinagem é maior que o diâmetro da ferramenta, o método de fresamento de contorno não pode ser selecionado.
3) Configuração imprópria de altura de segurança, colidindo com a fixação ao elevar a ferramenta
Solução:
- A altura de segurança deve ser maior que a altura de fixação.
- Na maioria dos casos, não é possível selecionar o modo de "avanço e recuo direto", exceto para peças de trabalho especiais.
4) Configuração imprópria da margem de desbaste secundário
A margem para o segundo desbaste deve ser geralmente 0,05 mm maior que a margem para o primeiro desbaste. Se a margem do primeiro desbaste for 0,3 mm, a margem do segundo desbaste deve ser 0,35 mm. Caso contrário, a haste da ferramenta atingirá facilmente a parede lateral superior.
Além das razões mencionadas acima, a colisão da ferramenta pode ocorrer ao reparar estradas de tesoura, então tente não reparar estradas de tesoura. A consequência mais direta da colisão da ferramenta é danificar a ferramenta e a peça de trabalho, e ainda mais sério pode danificar o fuso da máquina.
3. Sobrecorte
Sobrecorte significa que a ferramenta também corta as partes que não podem ser cortadas, causando danos à peça de trabalho. Existem muitas razões para o sobrecorte da peça de trabalho, principalmente incluindo a baixa precisão da máquina-ferramenta, colisão da ferramenta, vibração da ferramenta, ferramenta imprópria, etc. Além disso, se o operador não for preciso na configuração da ferramenta, também pode causar sobrecorte.
A situação mostrada na figura abaixo é um sobrecorte causado por configuração imprópria de altura de segurança.
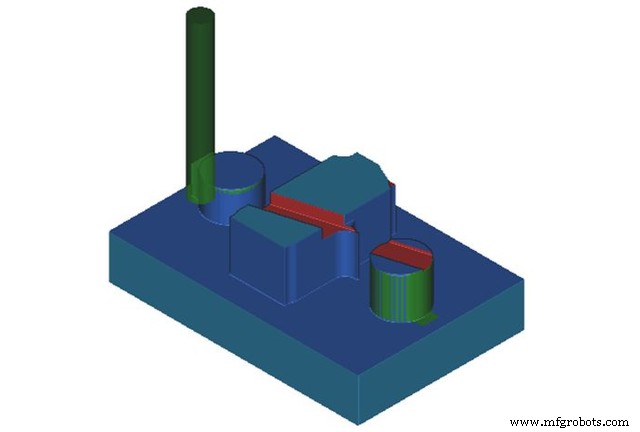
Ao programar, você deve ser cuidadoso e meticuloso. Após concluir o programa, você precisa verificar o caminho da ferramenta em detalhes para evitar sobrecorte, caso contrário, sucateará o molde ou danificará a máquina.
Como fabricante profissional de usinagem CNC, a SANS Machining é especializada em peças usinadas de pequena quantidade há mais de 10 anos, podemos fornecer serviços de fresamento, torneamento, retificação e EDM. Todas as peças são produzidas conforme seus desenhos, sem MOQ.
Processo de manufatura
- Domine a Usinagem CNC: Estratégias de Design Comprovadas para Peças Otimizadas
- Como o Raio de Canto Interno Influencia a Precisão da Usinagem CNC
- Como IA e Aprendizado de Máquina Revolucionam a Usinagem CNC
- Selecionando o Cortador CNC Ideal e Programação para Desempenho Máximo
- Domine a Usinagem CNC: Dicas de Especialistas e Melhores Práticas
- Dominando a Precisão CNC: Estratégias Comprovadas para Eliminar Vibração e Tagarelo
- Defeitos Comuns na Usinagem CNC e Medidas de Controle Comprovadas
- Entendendo Deflexão de Ferramenta na Usinagem CNC – Causas e Estratégias Eficazes de Redução
- Centros de Usinagem CNC: Evolução, Impacto e Insights de Desenvolvimento
- Entendendo Retificadoras CNC de Ferramentas e Cortadores: Função, Usos e Benefícios