



Aço Ferramenta SKD11: Propriedades, Tratamento Térmico e Desempenho
SKD11 é aço ferramenta japonês. Dureza após tratamento térmico: HRC 58-60. Aço de alto carbono e alto cromo. Após tratamento, alta dureza, boa retificabilidade, forte têmpera e boa estabilidade dimensional. Boa usinabilidade, partículas de carboneto finas e uniformes, adição especial de Mo e V, sem preocupação com trincas de têmpera.
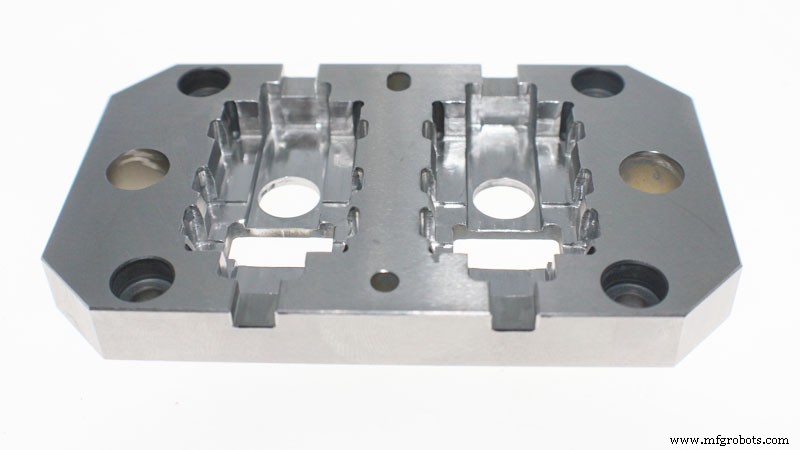
Desempenho Específico do SKD11
- A) Alta resistência e tenacidade a alta temperatura, boa resistência ao desgaste, fácil corte;
- B) Aço para molde a frio com bom equilíbrio resistência, tenacidade, resistência ao calor;
- C) Refinamento por desgasificação a vácuo, qualidade interna extremamente limpa;
- D) Boa usinabilidade;
- E) Boa têmpera, resfriamento ao ar endurece, sem trincas de têmpera;
- F) Deformação por tratamento térmico muito pequena, desvio de têmpera muito pequeno. Ideal para moldes com requisitos de precisão;
- G) Excelente resistência ao desgaste, ideal para matrizes de corte de aço enferrujado ou alta dureza;
- H) Boa tenacidade;
- I) Vida do molde mais longa e desempenho mais estável;
- J) Fácil processamento, pequena deformação por tratamento térmico.
Aplicação
Chapas ≤6mm, matrizes de corte de alta eficiência. Matrizes de perfuração, estampagem, tesouras, lâminas embutidas, madeira, matrizes de laminação de rosca, deslizadores resistentes ao desgaste, matrizes de cabeçote a frio, moldes de resina termofixa, calibres avançados, matrizes de estiramento profundo e extrusão a frio.
Como Usar SKD11 (Referência)
- Usado em estado \"têmpera + revenimento\"
- \"Têmpera + tratamento criogênico + revenimento\" (alta precisão e estabilidade dimensional)
- \"Têmpera + revenimento + nitretação\" (alta dureza superficial)
- Tratamento criogênico: para máxima dureza e estabilidade, molde a -70 a -80°C após têmpera, manter 3-4h, depois revenimento. Dureza 1-3 HRC maior que tratamento convencional. Peças complexas/grandes podem trincar.
- Nitretação: após nitretação, camada endurecida com alta dureza e resistência à corrosão na superfície. A 525°C, dureza ~1250 HV. Tempo vs profundidade: 20h=0,25mm, 30h=0,30mm, 60h=0,35mm.
- Nitretação suave a 570°C, dureza ~950 HV. Geralmente 2h, profundidade 10-20µm. Fácil trincas de retificação em brancos de molde ou estado revenimento baixa temperatura. Para prevenir, pequeno avanço de retificação para múltiplas passadas, boas condições de resfriamento a água.
Quando corte a fio usado em moldes complexos/grandes, trincas geralmente na última passada.
Para prevenir, recomenda-se têmpera a gás e revenimento alta temperatura para reduzir tensão, ou pré-usinagem de cavidade no branco.
Tratamento Térmico
Têmpera: pré-aquecer 700-750°C, aquecer a 1000-1050°C, resfriar ar parado. Se espessura >6 polegadas, melhor 980-1030°C e endurecer em óleo. Revenimento: 150-200°C, manter, resfriar ar. Dureza: >HRC 61. Recozimento: 800-850°C, 1-3h, resfriar gradual no forno. Forjamento: 900-1050°C.
Composição Química
- C 1,40-1,60%
- Si 0,40%
- Mn 0,50%
- Cr 11,00-13,00%
- Mo 0,80-1,20%
- V 0,30%
Processo de manufatura
- Tratamento Térmico Explicado: Processos, Métodos e Benefícios
- Materiais de Aço e Ferramentas de Perfuração: Resistência, Durabilidade e Desempenho
- Desbloqueando Durabilidade: Tratamento Térmico a Vácuo para Punções e Matrizes
- Entendendo Graus de Aço-Ferramenta: Propriedades e Aplicações
- Soluções de Punção e Matriz de Precisão para Materiais em Chapa e Ferramentaria
- Otimizando Tratamento Térmico para Componentes Metálicos Usinados CNC
- Tratamento Térmico de Metais Não Ferrosos: Have Treatment, Revenimento e Endurecimento por Precipitação
- Tratamento Térmico do Aço: Have, Revenimento, Normalização e Cementação para Facas Duráveis
- As Três Etapas Fundamentais do Tratamento Térmico: Aquecimento, Permanência e Resfriamento
- Tratamento Térmico de Ligas de Alumínio: Processos, Temperas e Aplicações