



Dominando a Soldagem de Titânio: Processo Comprovado e Técnicas
O titânio é considerado um metal exótico devido ao seu baixo peso, boa resistência e resistência à corrosão. No entanto, no passado, acreditava-se que a soldagem adequada de titânio só poderia ser realizada em câmaras seladas.
É um metal reativo que pode se contaminar por gases atmosféricos. Mas soldar titânio na verdade não é tão difícil quanto muitos soldadores pensam. Você só precisa manter proteção de gás adequada durante a soldagem, o resto é muito similar a soldar outros tipos de metais.
Soldagem de Titânio
Titânio e suas ligas são mais frequentemente soldados com arco de tungstênio a gás (GTA ou TIG) e processos de soldagem de arco metálico a gás (GMA ou MIG). Resistência, arco de plasma, feixe de elétrons, e soldagem por fricção também são usados em titânio em extensão limitada. Todos estes processos oferecem vantagens para situações específicas.
Titânio e a maioria das ligas de titânio são prontamente soldáveis, usando vários processos de soldagem. Soldas propriamente feitas na condição como soldadas são dúcteis e, na maioria dos ambientes, são tão resistentes à corrosão quanto o metal base. Soldas impróprias, por outro lado, podem ser fragilizadas e menos resistentes à corrosão comparadas ao metal base.
As técnicas e equipamentos usados em soldagem de titânio são similares aos requeridos para outros materiais de alto desempenho, como aço inoxidável ou ligas base níquel. O titânio, no entanto, exige maior atenção à limpeza e ao uso de proteção de gás inerte auxiliar que estes materiais.
Metal de solda de titânio fundido deve ser totalmente protegido de contaminação por ar. Também, zonas termicamente afetadas quentes e o lado raiz de soldas de titânio devem ser protegidos até que temperaturas caiam abaixo de 427°C.
Titânio reage prontamente com ar, umidade, graxa, sujeira, refratários, e a maioria dos outros metais para formar compostos frágeis. A reação de titânio com gases e fluxos torna processos comuns de soldagem como solda a gás, arco metálico protegido, arco com núcleo de fluxo, e solda a arco submerso inadequados.
Da mesma forma, soldar titânio à maioria dos metais dissimilares não é viável, porque titânio forma compostos frágeis com a maioria dos outros metais; no entanto, titânio pode ser soldado a zircônio, tântalo, e nióbio.
Apesar das precauções, que precisam ser tomadas, muitos fabricantes estão rotineira e economicamente soldando titânio, fazendo soldas sãs e dúcteis a taxas comparáveis a muitos outros materiais de alto desempenho.
Um dos importantes benefícios de soldar graus comercialmente puros de titânio é que eles são mais de 99% titânio puro e não há preocupação com segregação. O mesmo é verdade para arame ou vareta de solda em graus comercialmente puros.
Ambiente de Soldagem
A maioria da soldagem de titânio hoje é feita em oficina de fabricação aberta, embora soldagem em câmara ainda seja praticada em base limitada. Soldagem em campo é comum. Onde quer que a soldagem seja feita, um ambiente limpo é necessário para soldar titânio.
Uma área separada, especificamente reservada para soldagem de titânio, ajuda a fazer soldas de qualidade. Esta área deve ser mantida limpa e deve ser isolada de operações que produzem sujeira como esmerilhamento, corte a tocha, e pintura. Além disso, a área de soldagem deve ser livre de correntes de ar e a umidade deve ser controlada.
Preparação da Solda
Um dos fatores mais importantes na determinação de uma solda de titânio de qualidade é a preparação adequada da solda.
- Limpe a superfície do titânio para eliminar quaisquer impurezas e remover qualquer óleo, graxa ou sujeira. É melhor usar produtos químicos especificamente projetados para titânio. Lembre-se que quanto mais limpo o titânio for, mais forte sua solda criada será.
- Para remover os contaminantes, você pode usar um limpador a vapor ou uma solução diluída de hidróxido de sódio.
- Use um soprador de ar quente pequeno para garantir que não há umidade restante na superfície. No entanto, certifique-se de não usá-lo em quaisquer solventes inflamáveis.
- Certifique-se de que todas as peças de soldagem também estão limpas e secas.
- Nunca use qualquer solução de limpeza à base de cloro em titânio.
- Até suas mãos podem ser uma fonte de contaminação. Mas lembre-se que luvas de borracha podem conter cloro, então opte por luvas plásticas ou de algodão.
- Antes de iniciar o arco, certifique-se de que os solventes que você estava usando para limpar a superfície tenham evaporado completamente, pois geralmente têm ponto de fulgor baixo.
Escolhendo um Gás de Proteção
Como o titânio reage prontamente com ar, óleo, sujeira, umidade, e outros metais para formar compostos frágeis, usar o gás de proteção certo é essencial quando você procura garantir que acabe com uma solda forte. Geralmente, a maioria dos soldadores usa Argônio 99,999% puro para o processo. Apenas Argônio e Hélio realmente puros fornecem proteção ótima da atmosfera.
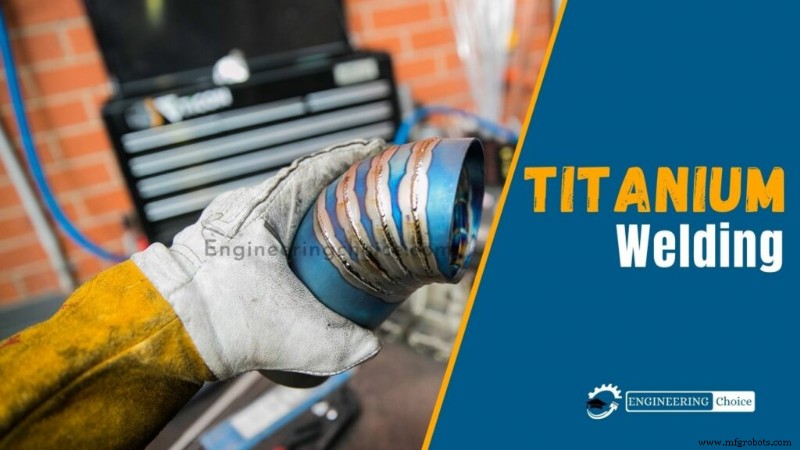
Quando você comprar o gás de proteção para seu projeto de soldagem, certifique-se de obter este gás apenas de fornecedores confiáveis. Mesmo se o Argônio for ligeiramente menos puro que o requerido, pode resultar em descoloração. Você acabará com uma solda amarelada, que não é algo que você queira que aconteça. Gás impuro ou cobertura incompleta também podem causar tingimento azulado e marmoreado.
Com titânio, você precisa assegurar que não apenas a frente mas também o verso é mantido protegido da atmosfera. Qualquer área que seja termicamente afetada terá uma reação adversa se entrar em contato com oxigênio.
Para peças menores, você pode usar compartimentos fechados feitos de caixas de luvas que são preenchidas com gás de proteção. Você pode até usar câmaras de purga de gás de polietileno especialmente feitas combinadas com um monitor de purga. Com elas, você pode verificar que a câmara tem Argônio suficiente para fornecer proteção ótima.
Se você procura ter um nível ideal de cobertura enquanto solda, aqui estão três passos que você precisa seguir:
- Proteção Primária – geralmente embutida na tocha de soldagem e fornece cobertura primária necessária para proteger a poça de solda fundida. Você pode usar uma tocha padrão, refrigerada a água, equipada com copo cerâmico e lentes de gás. Sugerimos que você escolha uma tocha com copo mais largo para a melhor cobertura.
- Proteção Secundária – Escudos traseiros fornecem proteção secundária. Eles são fixados na extremidade da maioria das tochas de soldagem e garantem que todas as áreas termicamente afetadas são mantidas seguras de contaminação.
- Proteção de Respaldo (Backup) – Estes dispositivos parecem similares a escudos traseiros e servem virtualmente a mesma função. Eles são ou dispositivos manuais ou são colados em posição. Raramente vêm pré-ajustados na tocha de soldagem.
Selecionando o Arame de Adição Correto
Ao escolher o metal de adição para soldar titânio e suas ligas, sugerimos que você escolha um arame de adição que principalmente mantenha as mesmas propriedades que o material base. Você também pode selecionar um arame categorizado em um nível de resistência um grau abaixo do metal base. Em algumas situações, o soldador pode até usar uma categoria diferente de arame de adição completamente.
Sua escolha de arame de adição dependerá das propriedades e da combinação da junta. Para melhorar ductilidade da junta:
- Ao soldar titânio não ligado de maior resistência, use um metal de adição que seja menor em resistência de escoamento que a base.
- Você pode usar material de adição não ligado ao soldar titânio das classificações Ti-5Al-2.5Sn e Ti-6Al-4V.
- Outra opção é metal de adição com porcentagens menores de oxigênio, nitrogênio, hidrogênio, carbono, e outros teores de liga que o metal base.
Processos de Soldagem Utilizáveis
Ao soldar titânio e ligas de titânio, você pode usar qualquer um dos seguintes procedimentos de soldagem:
- Soldagem por feixe de elétrons (EBW)
- Soldagem a arco de tungstênio a gás (GTAW) ou (TIG) Solda Tungstênio Gás Inerte
- Soldagem por resistência (RW)
- Soldagem por feixe de laser (LBW)
- Soldagem a arco de plasma (PAW)
- Soldagem a arco metálico a gás (GMAW) ou (MIG) Metal Gás Inerte
- Soldagem por fricção (FRW)
1. Soldagem por Feixe de Elétrons
Este é um processo de fusão que utiliza um feixe de elétrons de alta velocidade para unir dois metais juntos. Quando o feixe entra em contato com as peças de metal, gera calor intenso. As duas chapas derretem e fundem para formar uma junta sólida. Indústrias de produção aeroespacial e de aeronaves utilizam soldagem por feixe de elétrons devido à durabilidade das juntas produzidas.
Você pode usar o procedimento de soldagem por feixe de elétrons para chapas variando de 6mm a 76mm e mais. O processo produz soldas de alta qualidade com baixos níveis de contaminação pois o processo ocorre em atmosfera de alto vácuo.
2. Tungstênio Gás Inerte/GTAW
Processos TIG ou GTA usam um eletrodo de tungstênio não consumível que transfere corrente para o arco de soldagem. Gás de proteção é usado para proteger a poça de solda de contaminação externa, que pode resultar em soldas fracas e de baixa qualidade. No processo, você precisa de um metal de adição ou arame para a junta de solda.
É um processo amplamente usado para soldar titânio e suas ligas. Você pode usar TIG sem material de adição para juntas de topo quadradas em metais base até 2,5 mm de espessura. Para chapas mais grossas, você precisa usar um metal de adição para garantir que a junta de solda resultante seja durável.
3. Soldagem por Resistência (RW)
Soldagem por Resistência é um procedimento termoelétrico. Une duas peças de metal juntas passando uma corrente controlada através das chapas por um período controlado. É comum usar uma quantidade significativa de pressão para o procedimento também. Neste método, o calor é estritamente restrito à área que precisa ser unida.
Você pode usar soldagem por resistência para unir titânio e suas ligas para soldas por ponto ou contínuas. É particularmente útil quando se trata de soldar titânio com outros metais como chapas de aço carbono ou aço inoxidável.
4. Soldagem por Feixe de Laser (LBW)
Esta é outra soldagem de fusão que une duas peças de metal juntas via laser. Aquece a interseção entre as duas chapas, que derretem e se fundem, formando a junta. Uma vez que a poça de solda fundida esfria e solidifica, resulta em uma solda firme e durável.
Soldadores agora preferem cada vez mais soldagem por feixe de laser para titânio pois remove a necessidade de uma câmara de vácuo. No entanto, o uso de gás de proteção ainda é obrigatório porque o risco de contaminação permanece.
Embora um feixe de laser e feixe de elétrons sejam ambos procedimentos de soldagem de fusão, o escopo do primeiro é mais restrito. Você não pode usar eficientemente o processo em chapas de titânio mais de 13mm de espessura.
5. Soldagem a Arco de Plasma (PAW)
Soldagem a Arco de Plasma é similar a TIG pois também usa um arco entre um eletrodo de tungstênio e a peça. É adequada para uso em quase todas as classificações de titânio e performa bem mesmo em chapas mais grossas de metal. Usando a técnica de fechadura (keyhole), você também pode usá-la em uma chapa de passe único até 13 mm de espessura.
6. Metal Gás Inerte (MIG)/ Soldagem a Arco Metálico a Gás (GMAW)
Soldagem MIG usa um arame de metal de adição sólido que é continuamente aquecido e alimentado via pistola de soldagem. O processo requer o uso de gás de proteção para proteger a poça de solda de contaminação. Muitos soldadores preferem GMAW por suas altas taxas de deposição de metal e produtividade.
Você também pode usar o processo para soldas de titânio em chapas que são mais de 3mm de espessura. Usando a técnica de corrente pulsada, você pode produzir soldas de alta qualidade. O método prova ser menos custoso que outros, especialmente para uso em chapas de titânio mais de 13mm de espessura.
7. Soldagem por Fricção (FRW)
Como o nome implica, o método usa fricção para unir duas peças de metal juntas. É um processo de solda em estado sólido no qual a junta resultante é tão forte quanto a base. É amplamente usado em várias indústrias e é útil para unir tubos, canos, ou hastes. Performa particularmente bem em situações onde você pode alcançar limpeza de junta sem o uso de medidas de proteção adicionais. Para mais informações clique O que é Soldagem por Fricção?
Vídeo de Soldagem de Titânio
Processo de manufatura
- 9 Problemas de Soldagem que Você Encontrará — Correções e Prevenção de Especialistas
- Soldagem MIG Explicada: O Que É e Como Dominar o Processo
- Soldagem por Pulverização Explicada: Processo, Técnicas e Segurança
- Dominando a Soldagem de Titânio: Processo e Técnicas Comprovadas
- Entendendo Porosidade na Soldagem: Causas, Detecção e Técnicas de Prevenção
- Entendendo a Respingos de Soldagem: Causas e Técnicas Eficazes de Redução
- Técnicas Comprovadas de Soldagem de PCB para Prevenir Problemas de Curto-Circuito
- Guia Especialista de Soldagem de Alumínio: Técnicas, Dicas e Segurança para Juntas Fortes e Elegantes
- Soldagem MIG Explicada: Técnicas, Benefícios e Como Começar
- Dominando a Soldagem por Arco de Pinos: Técnicas, Aplicações e Benefícios