



Eletrodos de Solda: Guia Completo para Escolha e Aplicação
O que são eletrodos de solda?
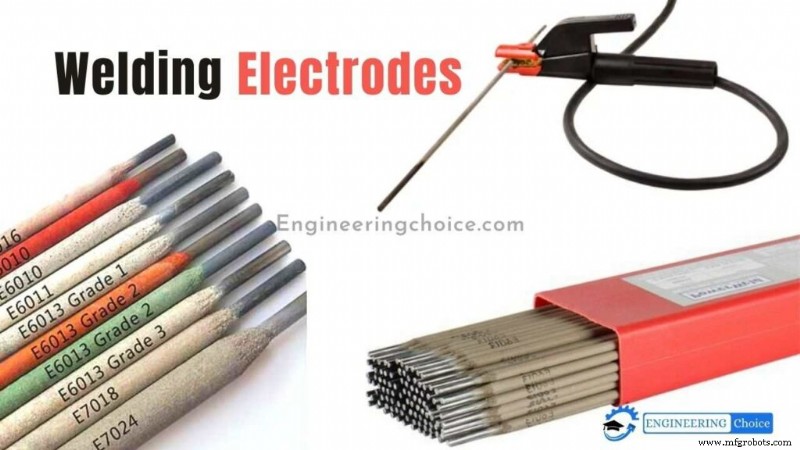
Eletrodos de solda são hastes de arame conectadas à máquina de solda para criar um arco elétrico. A corrente passa por este arame, gerando um arco que produz intenso calor para fundir e unir metais.
Um eletrodo é um arame metálico revestido, fabricado com materiais semelhantes ao metal base. Existem dois tipos principais: consumíveis e não consumíveis. Na soldagem a arco com eletrodo revestido (SMAW), também chamada de solda com eletrodo revestido ou "stick", os eletrodos são consumíveis — derretem e tornam-se parte da junta soldada.
Na soldagem TIG (GTAW), os eletrodos são não consumíveis (geralmente tungstênio) e não derretem. Na soldagem MIG/MAG (GMAW), utiliza-se arame consumível alimentado continuamente. Já a soldagem com arame tubular (FCAW) emprega eletrodo tubular consumível contendo fluxo internamente.
MAIS: O que é Soldagem?
Como Escolher Eletrodos de Solda?
Eletrodos revestidos (sticks) estão disponíveis em vasta gama, cada um com propriedades mecânicas distintas e compatibilidade com fontes de energia específicas. Considere estes fatores na seleção:
- Propriedades do metal base
- Resistência à tração
- Corrente de soldagem
- Espessura, geometria e preparação da junta do metal base
- Posição de soldagem
- Especificações e condições de serviço
- Condições ambientais do local de trabalho
Antes de ligar a máquina e pegar o porta-eletrodo, entenda cada fator.
Propriedades do metal base
O primeiro passo é identificar a composição do metal base. O objetivo é igualar (ou aproximar) a composição do eletrodo à do metal base para garantir junta resistente. Em caso de dúvida, faça estas perguntas:
- Como é o aspecto do metal? Em peças quebradas, superfície interna granulada e grossa indica ferro fundido.
- O metal é magnético? Se magnético, provavelmente aço carbono ou liga. Se não magnético, pode ser aço manganês, aço inoxidável austenítico série 300 ou liga não ferrosa (alumínio, latão, cobre, titânio).
- Que tipo de faíscas emite ao ser tocado por rebolo? Mais "estrelas" nas faíscas indicam maior teor de carbono, como no aço A-36.
O formão "morde" o metal base ou escorrega? Morde em metais moles (aço doce, alumínio) e escorrega em duros (aço alto carbono, cromo-molibdênio, ferro fundido).
Resistência à tração
Para evitar trincas e descontinuidades, iguale a resistência à tração mínima do eletrodo à do metal base. Identifique-a pelos dois primeiros dígitos da classificação AWS impressa no eletrodo.
Exemplo: o "60" no E6011 indica resistência mínima de 60.000 psi (≈ 414 MPa), adequado para aços de resistência similar.
Corrente de soldagem
Alguns eletrodos funcionam só em CA ou CC; outros em ambos. O quarto dígito da classificação AWS indica tipo de revestimento e corrente compatível.
A corrente influencia o perfil de penetração. Eletrodo DCEP (ex.: E6010) dá penetração profunda e arco "duro", capaz de "cavar" através de ferrugem, óleo, tinta e sujeira. Eletrodo DCEN (ex.: E6012) dá penetração suave, bom para pontear juntas e cordões de filete em posição horizontal. Eletrodo CA (ex.: E6013) produz arco macio com penetração média, ideal para chapas novas e limpas.
Espessura, geometria e preparação da junta
Materiais grossos exigem eletrodo com alta ductilidade e baixo hidrogênio para evitar trincas. Classificações AWS terminadas em 15, 16 ou 18 oferecem excelentes propriedades de baixo hidrogênio e boa tenacidade.
Para materiais finos, use eletrodo de arco suave (ex.: 6013) e diâmetros menores para penetração rasa, evitando burn-through.
Avalie o desenho e o encaixe da junta. Encaixe justo ou sem chanfro: use eletrodo de arco "cavador" (E6010 ou E6011). Aberturas de raiz largas: use eletrodo que forme cordão côncavo para pontear (ex.: E6012).
Posição de soldagem
O terceiro dígito da classificação AWS indica posições qualificadas:
- 1 = chapa, horizontal, vertical e overhead (todas)
- 2 = chapa e horizontal apenas
Exemplo: eletrodo 7018 serve para todas as posições.
Especificações e condições de serviço
Avalie as condições que a peça soldada enfrentará. Altas ou baixas temperaturas, cargas de choque repetitivas: use eletrodo baixo hidrogênio com maior ductilidade para reduzir risco de trinca. Em aplicações críticas (vasos de pressão, caldeiras), verifique especificações que exigem eletrodos específicos.
Condições ambientais do local
Remova sempre carepa excessiva, ferrugem, umidade, tinta e graxa. Metais base limpos evitam porosidade e aumentam velocidade de soldagem.
Se limpeza não for possível, E6010 ou E6011 fornecem arco de penetração profunda que atravessa contaminantes.
Como Ler o Código nos Eletrodos Revestidos?
A AWS (Sociedade Americana de Soldagem) usa sistema numérico que informa aplicação ideal e operação para máxima eficácia.
| Dígito | Tipo de Revestimento | Corrente de Soldagem |
|---|---|---|
| 0 | Celulose sódica alta | CC+ |
| 1 | Celulose potássica alta | CA, CC+ ou CC- |
| 2 | Titânia sódica alta | CA, CC- |
| 3 | Titânia potássica alta | CA, CC+ |
| 4 | Pó de ferro, titânia | CA, CC+ ou CC- |
| 5 | Baixo hidrogênio sódico | CC+ |
| 6 | Baixo hidrogênio potássico | CA, CC+ |
| 7 | Óxido de ferro alto, potássio em pó | CA, CC+ ou CC- |
| 8 | Baixo hidrogênio potássico, pó de ferro | CA, CC+ ou CC- |
O "E" indica eletrodo de arco. Em número de 4 dígitos, os dois primeiros são resistência à tração (em ksi); em 5 dígitos, os três primeiros. Ex.: E6010 = 60.000 psi; E10018 = 100.000 psi.
O penúltimo dígito indica posição: 1 = todas posições; 2 = chapa e horizontal; 4 = chapa, horizontal, vertical descendente e overhead. Os dois últimos dígitos especificam revestimento e corrente.
| E | 60 | 1 | 10 |
| Eletrodo | Resistência à Tração | Posição | Tipo de Revestimento & Corrente |
O que é o Revestimento do Eletrodo de Solda?
Revestimentos devem fornecer: proteção gasosa do arco, fácil ignição e estabilidade do arco, escória protetora, bom formato de cordão e, principalmente, escudo gasoso que consuma oxigênio circundante protegendo o metal fundido.
Diversos tipos de eletrodos existem, definidos pela natureza do revestimento. Aplicado em camada de 1 a 3 mm (15–30% do peso do eletrodo), restringe o processo a operação manual lenta. Se o fluxo for colocado dentro de tubo longo, o eletrodo torna-se arame nu em bobina, permitindo processo contínuo e automático.
Revestimentos leves servem principalmente para aumentar estabilidade do arco (revestimento ionizante). Por serem quebradiços, só eletrodos retos podem ser usados.
Funções dos revestimentos:
- Melhorar estabilidade do arco por ionização do caminho
- Fornecer atmosfera gasosa protetora contra captação de O₂, H₂, N₂ pelo metal fundido
- Escória protetora sobre metal quente
- Fornecer fluxo para remover óxidos e impurezas
- Reduzir respingos (revestimento queima mais lento que o núcleo)
- Atuar como desoxidante
- Reduzir velocidade de resfriamento (camada de escória) para evitar endurecimento
- São isolantes elétricos, impedindo uso em ranhuras estreitas
Tipos de Revestimentos:
Cada tipo tem composição química única, conferindo propriedades distintas. Pesquise as melhores aplicações de cada um para seu projeto.
Celulose:
Cerca de 1/3 celulose e 2/3 outros orgânicos. No arco, decompõem-se em H₂, CO e CO₂, fortalecendo o arco e permitindo penetração profunda. Também emitem gás protetor contra impurezas (O₂, N₂, H₂) que causam porosidade.
Variam em misturas químicas, cada uma com propriedades e aplicações próprias.
Mineral:
Deixam camada de escória sobre a solda. A escória esfria mais lentamente que o metal soldado, permitindo que impurezas migrem à superfície sem comprometer a estrutura da junta.
Mistura:
Combinação de celulose e minerais — popular por unir o melhor dos dois mundos. Com poucos a mais de 10 ingredientes, a diversidade química traz benefícios significativos. Escudo gasoso e proteção por escória juntos são valiosos em metais base difíceis.
Revestimentos Mais Comuns:
Cinco revestimentos frequentes:
Eletrodos Celulósicos:
Adequados para posição vertical, deixam escória fina e fácil remoção. Decompõem-se em H₂ e CO₂, formando escudo gasoso eficaz. Risco de fragilização por hidrogênio. Forma pura: melhor com CC; aditivos permitem CA. Oferecem facilidade de rutílio com penetração mais profunda e escória menos problemática.
Eletrodos Rutílicos:
Similares à celulose, mas com mais dióxido de titânio. Criam escudo de O₂, N₂, C, H — bons para aço baixo carbono. Escória pode deixar traços de titânio no metal depositado. Adição de celulose melhora proteção do banho. Baixos respingos e fumos; ótimos para todas posições.
Eletrodos de Óxido de Ferro:
Bons para CA e CC. Produzem escória de fácil remoção. Alta oxidação pode gerar depósitos de menor resistência. Risco de fragilização por H₂ menor que celulósicos. Excelente controle de arco e cordões precisos.
Eletrodos Básicos:
Também chamados de baixo hidrogênio ou controlados. Exigem armazenamento seco e secagem antes do uso; caso contrário, composição instável compromete a junta. Depositam hidrogênio baixo e controlado, minimizando porosidade e trincas. Bem armazenados, são ótimos para aço.
Eletrodos de Pó de Ferro:
Variações de outros revestimentos com adição de pó de ferro. Pós metálicos aumentam eficiência e qualidade. Comuns como variação de celulósicos, permitindo uso em CA.
Ao usar eletrodos revestidos separados, entender as opções disponíveis define o sucesso do projeto. Considere também posição, resistência à tração e metais de núcleo.
Tipos de Eletrodos de Solda
Hastes para MIG e stick são eletrodos consumíveis — têm material de adição que funde para criar a junta. TIG usa eletrodos não consumíveis (tungstênio, alto ponto de fusão), que só fornecem arco; o material de adição é arame alimentado manualmente.
A diferença principal: consumíveis derretem; não consumíveis não derretem.
Eletrodos Consumíveis
Chave para solda stick, MIG e arame tubular. Os de stick são chamados "eletrodos revestidos": pesado, arco protegido e leve.
1. Eletrodos levemente revestidos
Camada fina aplicada por pulverização/escovação. Materiais diversos; metal de adição similar ao metal base. Revestimento reduz impurezas (enxofre, óxidos), melhora qualidade, permite fusão consistente para cordão liso e confiável. Escória fina. Eletrodos de arco protegido são semelhantes, mas com revestimento mais grosso — para aplicações exigentes (ex.: ferro fundido).
2. Eletrodos nus
Arco instável e difícil de controlar. Revestimento leve aumenta estabilidade. Aplicações limitadas (ex.: aço manganês).
3. Eletrodos de arco protegido
Três tipos de revestimento: (1) celulose — escudo gasoso; (2) minerais — escória; (3) mistura de ambos. Geram escudo gasoso protegendo zona quente de contaminação atmosférica (N₂, O₂ causam juntas quebradiças, porosas, fracas). Minimizam enxofre, óxidos, impurezas — cordões regulares, lisos, limpos. Arco mais estável que nus, menos respingos. Escória mineral esfria lentamente, arrastando impurezas à superfície — juntas limpas, duráveis, fortes.
Eletrodos Não Consumíveis
Mais simples: não derretem e só dois tipos.
1. Eletrodos de carbono
Para corte e solda. Carbono grafite, nu ou revestido de cobre. AWS não especifica; existem especificações militares.
2. Eletrodos de tungstênio e suas variedades
Para soldagem TIG. Tipos: tungstênio puro (marcação verde), 0,3–0,5% zircônio (marrom), 2% tório (vermelho), 1% tório (amarelo).
Puro: uso limitado, soldas leves. Menor durabilidade/resistência que ligas; problemas em correntes altas.
Zircônio 0,3–0,5%: excelentes em CA. Melhor que puro, inferior a tório.
Tório 1–2%: mais usados. Maior durabilidade, resistência e corrente que puro. Melhor controle de arco e ignição fácil.
Use corrente máxima permitida se ponta cilíndrica; caso contrário, arco difícil de controlar/sustentar. Para melhor controle e estabilidade, afie pontas em cone (ponta cônica) — exige partida por toque em vez de máquinas CC. Tungstênio com tório/zircônio tem durabilidade superior ao puro com pontas cónicas e partida por toque.
Processo de manufatura
- Superando os Desafios da Soldagem de Alumínio
- Usinagem por Jato Abrasivo (AJM): Como Funciona e Principais Benefícios
- Dominando a Soldagem de Aço Inoxidável: Guia Completo
- Soldagem a Arco com Tubo Fluxado (FCAW): Domine o Processo com Nosso Guia Completo
- Soldagem Exotérmica Explicada: Processo, Aplicações e Benefícios
- Eletrodos de Soldagem: Tipos, Usos e Como Funcionam
- Soldagem SMAW (Eletrodo Revestido): Guia Completo
- Soldagem a Gás de Alumínio Explicada: Técnicas, Dicas e Segurança
- Teste de Faísca Explicado: Guia Completo para Classificação de Materiais Ferrosos
- Metais Ferrosos Explicados: Propriedades, Tipos e Usos