



Coroamento: Método Comprovado para Reduzir Ruído em Trem de Engrenagens e Corrigir Desalinhamento
Projetistas de engrenagens há muito lutam com trens de engrenagens ruidosos, especialmente porque redutores modernos exigem maior potência de saída, RPM mais alto e maior eficiência. Reduzir vibração e ruído sem inflar custos permanece um desafio crítico.
Estratégias comuns incluem ampliar o pinhão para reduzir subcorte, incorporar materiais absorvedores de ruído como fenólico ou Delrin, e mudar para trens de engrenagens helicoidais. Abordagens adicionais envolvem apertar tolerâncias de fabricação para qualidade superior de engrenagens, redesenhar acústica do redutor, experimentar relações de engrenagem para amortecer amplificação harmônica e otimizar dureza do material para minimizar distorção por tratamento térmico ou eliminá-lo completamente. Atenção cuidadosa à geometria da engrenagem também é essencial para maximizar contato e reduzir desgaste.
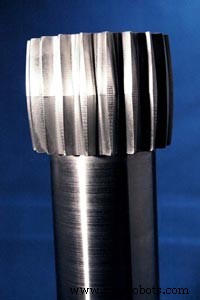
Figura 1.
O coroamento, ou abarrilamento, modifica a espessura cordal do dente ao longo de seu eixo, criando um ponto de contato central que elimina o apoio nas extremidades. Essa mudança geométrica simples traz benefícios significativos.
Primeiro, mitiga desalinhamento causado por imprecisões em fundição, carcaça, eixos, redutores ou mancais de apoio. Segundo, reduz erros de direção que levam a desgaste irregular e travamento devido a excentricidades. Com uma engrenagem de contato central, a folga pode ser minimizada, permitindo que a engrenagem se assente em vez de se desgastar.
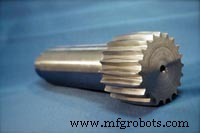
Figura 2.
A retificação — realizada após desbaste por fresamento ou moldagem — tem sido tradicionalmente a operação de acabamento para produzir o coroamento desejado, especialmente para engrenagens de passo grosso. Máquinas de engrenagem modernas agora podem coroar durante o corte, eliminando a necessidade de uma etapa separada de retificação.
Duas técnicas de retificação produzem o coroamento: balançar a mesa durante a reciprocidade, que oferece profundidade de coroamento ajustável, e alimentação por mergulho, que é mais rápida mas pode aumentar o desgaste da ferramenta. A retificação melhora a qualidade do perfil e reduz erros de dente através de ações de corte e brunimento.
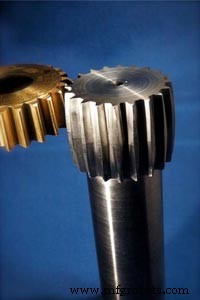
Figura 3.
Outros métodos de coroamento incluem uso de came de coroamento no mecanismo de recuo de uma moldadora. O raio da engrenagem é calculado com base no coroamento desejado e ângulo de pressão, embora os blocos usados para este processo possam ser caros.
Equipamentos de engrenagem avançados agora oferecem duas técnicas populares de coroamento durante fresamento. A primeira emprega um seguidor hidrocópico ou mecânico para modelar a distância de centros da ferramenta, permitindo fresamento cônico ou até formas de onda senoidais. A segunda, fresamento CNC, permite virtualmente qualquer perfil de dente desejado, embora o custo do equipamento permaneça alto; no entanto, períodos de retorno têm encurtado nos últimos anos.
Moldadoras CNC modernas podem coroar sem came dedicado. Por exemplo, nossa Gleason Pfauter P 300 ES alcança coroamento cortando uma leve hélice direita e esquerda ao longo da face do dente, deixando o diâmetro da raiz reto. A Bourn & Koch Fellows MS 450 com eixo U pode programar o fuso da ferramenta para mover para dentro e para fora durante o curso, criando um corte mais profundo nas extremidades e um corte mais raso no pico do coroamento.
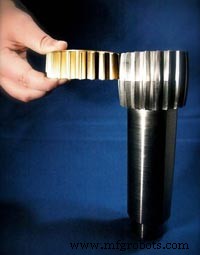
Figura 4.
Quem se beneficia dessa tecnologia hoje? Aplicações de engrenagens pesadamente carregadas — como motores oscilantes hidráulicos e pinhões de atuadores de aeronaves — dependem do coroamento para tratar desalinhamento, não apenas ruído. Embora apenas alguns fabricantes dos EUA apliquem coroamento a engrenagens de passo fino, aqueles que adotaram relatam redução de ruído de cinco a dez vezes, junto com menor vibração, desgaste e consumo de energia.
Candidatos ideais incluem fabricantes de motores de fração de cavalo-vapor e qualquer operação lidando com pinhões retos ou helicoidais propensos a ruído ou desalinhamento. O coroamento foi mais extensivamente desenvolvido na Europa devido à disponibilidade mais longa de equipamentos estrangeiros de fresamento de engrenagens.
Fabricantes americanos de engrenagens devem considerar integrar coroamento em suas linhas de produção para ganhar vantagem competitiva em redução de ruído, precisão de alinhamento e eficiência geral.
Manutenção e reparo de equipamentos
- Checklist Essencial para Alinhamento a Laser e Prevenção de Soft Foot
- Transformando Operações e Manutenção: Guia Prático para Planejamento Eficaz
- Trelleborg Revela Sistema de Cancelamento Ativo de Força para Veículos Mais Silenciosos e Eficientes
- 5 Regras Comprovadas para Fortalecer Parcerias entre Operações e Manutenção
- Otimizando Amplitude de Controle e Planejamento para Equipes de Manutenção
- Insights sobre Sistemas de Engrenagens: Folga, Respiradores, Seleção de Óleo e Gestão de Carga
- Infinity Gears: Caixa de Engrenagens de 41 Estágios Alcança Rotação de 346 Quatrilhões de Anos
- 3 Dicas Essenciais para Aluguel e Manutenção Bem-Sucedidos de Equipamentos Industriais
- Guia Especializado: Reparo e Troubleshooting de Servo Motores
- Top 6 Dicas de Reparo de Encoders para Minimizar Tempo de Inatividade