



Técnicas de Soldagem Ideais para Sistemas Hidráulicos
Soldagem é usada regularmente em conexão com sistemas hidráulicos, para tudo desde reparar cilindros hidráulicos a fabricar estruturas e suportes. Existem também ampla variedade de processos de soldagem que podem ser usados, incluindo soldagem a arco, soldagem com eletrodo revestido e soldagem de estado sólido. No entanto, existem quatro processos de soldagem particulares que são usados mais em reparo e fabricação hidráulica: MIG, TIG, eletrodo revestido (stick) e soldagem por fricção. Cada um tem seus próprios prós e contras, bem como situações onde funciona melhor.
Soldagem MIG
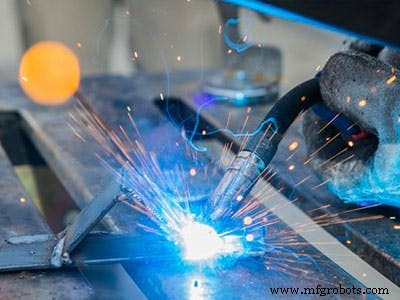
Soldagem MIG, que significa soldagem com gás inerte metálico, é uma subdivisão GMAW, ou soldagem a arco metálico com gás. Na soldagem a arco, um arco elétrico é gerado entre um eletrodo e a peça de trabalho metálica. Esse arco fornece a geração de calor localizada necessária para derreter o metal da peça de trabalho.
No caso de soldagem MIG, o eletrodo é um arame metálico nu. A pistola de soldagem alimenta continuamente o eletrodo de arame consumível para manter o arco. Ao mesmo tempo, também cobre o arco metálico com gás de proteção. Os gases de proteção usados com soldagem MIG são combinação de gás inerte (argônio) com gás ativo (dióxido de carbono ou oxigênio). Usando esta combinação de gases de proteção com arame nu consumível, nenhuma escória é produzida.
Existem vários benefícios à soldagem MIG, que também explica por que é tão comumente usada. Suporta capacidade de fazer múltiplas passadas de solda na mesma junta e pouca ou nenhuma limpeza pós-solda. Pode ser usada com grande precisão e funciona bem mesmo para peças de trabalho extremamente finas. Adicionalmente, o tempo de arco com soldagem MIG é menor que muitos outros processos de soldagem porque usa alimentação contínua de arame metálico. De fato, muitos soldadores consideram um dos métodos de soldagem mais rápidos. Se você precisa alcançar solda pesada em peças grossas, soldagem MIG é excelente opção.
Existem desvantagens na soldagem MIG que você precisa ter em mente ao considerá-la. As superfícies onde a solda será aplicada devem estar completamente limpas (livres de ferrugem, tinta ou outra contaminação) ou você corre risco de solda ruim. O processo é muito sensível a brisas — até um ventilador pode perturbar o gás de proteção o suficiente para comprometer a solda. Adicionalmente, requer uso de garrafas de gás pressurizado, tornando difícil uso em campo e não muito portátil.
Soldagem TIG
Soldagem TIG enquadra-se na categoria de soldagem a arco de tungstênio com gás (GTAW) e significa soldagem com gás inerte de tungstênio. Como soldagem MIG, um arco elétrico é induzido entre o eletrodo e a peça de trabalho para derreter o metal. O que torna TIG diferente é o uso de tungstênio como material do eletrodo. Tungstênio é usado por causa de seu ponto de fusão extremamente alto.
Assim como com soldagem MIG, soldagem TIG também requer uso de gases de proteção: argônio, hélio ou mistura dos dois. Note que soldagem TIG não requer uso de metal de adição, mas quando enchimentos são usados eles são adicionados à poça de solda de um arame ou vareta separada.
O maior pró da soldagem TIG é que pode unir praticamente todos os metais e espessuras de peça de trabalho. Isso inclui espessuras que soldagem MIG não consegue lidar. Soldagem TIG pode produzir soldas de alta qualidade sem respingos e pouca ou nenhuma limpeza pós-solda. Soldas de ferro fundido e forjado são muito difíceis de alcançar, mas soldador experiente usando TIG pode fazê-lo. Também pode unir metais dissimilares (como alumínio e aço inoxidável).
Quando usado com aço, soldagem TIG pode ser mais lenta e mais cara que soldagem com eletrodo revestido ou MIG. A única exceção real a esta regra é quando criando soldas de alta qualidade usando seções finas. E, mesmo para soldar metais similares, soldagem TIG requer controle cuidadoso da corrente elétrica usada bem como pressão e tempo.
Soldagem com Eletrodo Revestido (Stick)
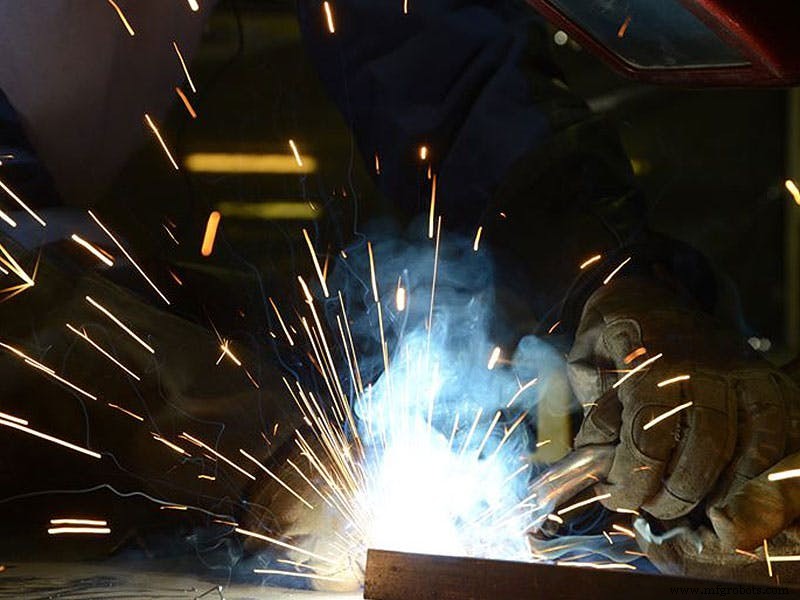
Soldagem com eletrodo revestido, também conhecida como soldagem a arco metálico blindado (SMAW), é outro processo de soldagem a arco. O que a torna diferente é seu uso de vareta de metal de adição consumível como eletrodo. Esta vareta, chamada vareta de solda, é revestida com materiais para suportar tanto fluxo quanto proteção. A extremidade de metal nu da vareta de solda fixa dentro de um porta-eletrodo com cabo isolado. O porta-eletrodo em si é conectado a uma fonte de energia.
O equipamento usado com soldagem stick é portátil e baixo custo, tornando-a ideal para operações de soldagem no local. Diferentemente de soldagem MIG e TIG, você não precisa remover tinta ou corrosão no ponto de solda. Soldagem stick também gera arco grande o suficiente que vento ou temperatura não o afetam. Soldagem stick também é muito flexível quando se trata de onde você pode usá-la: interiores, exteriores, áreas com correntes de ar e espaços confinados. Isso a torna ideal para reparos no local.
A principal desvantagem da soldagem stick reside em seu uso de vareta consumível. Você precisará trocar as varetas durante o processo, o que pode tornar soldagem stick demorada. Como o comprimento do eletrodo varia durante o processo de soldagem, a resistência da vareta também variará. Isso, por sua vez, leva a variações na corrente que podem levar a superaquecimento e fusão prematura, especialmente quando você usa vareta nova.
O calor envolvido também coloca limite em quão fino o metal pode ser (geralmente não mais fino que 18 gauge / ~1,2 mm). Finalmente, a geração de escória e respingos significa que você precisará limpar a superfície da solda antes de pintar ou soldar mais.
Soldagem por Fricção
Soldagem por fricção (FRW), diferentemente de MIG, TIG e soldagem stick, é processo de soldagem de estado sólido. Em processo de soldagem de estado sólido, ligação metalúrgica é criada entre os dois metais base — sem fusão envolvida. Soldagem por fricção, em particular, usa calor por fricção combinado com pressão para alcançar a ligação.
Na maioria das instâncias, você rotacionará uma peça relativa a outra enquanto as traz em contato via forças axiais altas. O movimento relativo sob tais forças altas leva a fricção. Essa fricção gera calor suficiente para formar forte ligação metalúrgica entre as duas superfícies.
Quando você usa soldagem por fricção rotacional, sua escolha de peças de trabalho é limitada: pelo menos uma peça deve ser cilíndrica em forma, como tubo ou cano. Por outro lado, soldagem por fricção linear usa movimento recíproco, em oposição a movimento rotacional, para gerar a fricção e calor necessários. O uso de movimento linear remove o requisito de que pelo menos uma peça seja cilíndrica.
Soldagem por fricção pode alcançar contato de interface completa, diferentemente de TIG, MIG ou soldagem stick que limita contato à costura de solda. Soldagem por fricção também torna muito mais fácil soldar metais dissimilares. Também não requer fluxo, proteção ou metal de adição e, quando feita corretamente, produz soldas sólidas sem porosidade.
Uma das desvantagens da soldagem por fricção é o material de rebarba (flash) inevitável desenvolvido onde as duas peças foram unidas. Para apará-lo da montagem final, você precisará usar operação de torneamento. A presença de rebarba também significa que você perde algum do comprimento original das peças de trabalho. Você pode estimar facilmente esta perda e contabilizá-la no processo de design no início.
Adicionalmente, soldas de qualidade mais alta alcançadas usando soldagem por fricção requerem equipamento grande e potente que se assemelha a torno. Por causa disso, equipamento para soldagem por fricção não é portátil como MIG, TIG e soldagem stick.
Problemas Comuns de Soldagem
Componentes e equipamentos hidráulicos trabalham em altas pressões, o que torna solda sólida crítica. Quando suas soldas não são feitas corretamente, pode ser extremamente perigoso. Duas considerações neste contexto são defeitos de soldagem, distorção e tensões residuais.
Defeitos de soldagem podem incluir o seguinte:
- Fusão incompleta
- Cavidades
- Trincas
- Falta de penetração (onde a fusão não alcançou a raiz da junta)
- Falta de fusão (onde fusão não foi alcanhada através da seção transversal da junta)
- Inclusões (onde partículas não-metálicas ficam aprisionadas na solda)
- Respingos excessivos
- Perfil de solda ruim
Treinamento e experiência são necessários para alcançar soldas livres destes defeitos, e resultados dependem fortemente do processo usado pelo soldador.
Outra preocupação maior em soldagem envolve unir dois metais dissimilares. Ao usar MIG, TIG ou soldagem stick, você deve considerar suas condutividades térmicas e expansões relativas para evitar distorção e tensões residuais ao resfriar. Por exemplo, pode haver encolhimento através da montagem de solda, que é especialmente comum em solda de topo (soldando extremidade a extremidade). Este encolhimento ocorre ao resfriar e pode levar a empenamento e tensões residuais. De fato, por causa de questões de calor localizado e geometria das peças soldadas, isso pode acontecer mesmo quando metais similares são usados.
Soldadores profissionais sabem que tipos de medidas tomar para minimizar possibilidade de tensões residuais e distorção. Existem variedade de abordagens, incluindo uso de dissipadores de calor para canalizar calor longe, fixações de soldagem para restringir movimento de peças durante processo de soldagem, e tratamento térmico de alívio de tensão para minimizar tensões residuais e eliminar distorção.
Soldadores certificados têm o conhecimento e experiência para selecionar os parâmetros de processo de soldagem corretos (ex.: velocidade, corrente, quantidade de metal de adição, gás de proteção) para alcançar solda forte sem defeitos de soldagem.
Conclusão
Se sua aplicação hidráulica pede MIG, TIG, stick ou soldagem por fricção, o processo de soldagem real é frequentemente melhor deixado para os profissionais. Existem muitas variáveis envolvidas em soldagem que vão além apenas dos metais usados e sua espessura. Para alcançar solda forte livre de defeitos ou solda eficaz entre dois metais dissimilares, você precisa de soldador certificado e experiente para seu equipamento hidráulico.
MAC Hydraulics
Na MAC Hydraulics, nossos soldadores certificados têm grande orgulho em seu trabalho. Eles não apenas preparam a área de solda e realizam a solda, mas selecionam o processo mais apropriado para o projeto e verificam a integridade da solda através de múltiplos métodos de teste não-destrutivos. Os soldadores experientes da MAC Hydraulics podem lidar com aço inoxidável, aço carbono e até ferro fundido para as fabricações e reparos mais difíceis e complexos que você possa ter. Entre em contato conosco hoje para saber mais sobre nossos serviços de soldagem!
Manutenção e reparo de equipamentos
- Cinco Principais Técnicas de Soldagem por Fusão Explicadas
- Escolhendo o Gás Ideal para Soldagem MIG: Dicas para Resultados Fortes e Consistentes
- Soldagem Stick vs. MIG: Escolhendo o Melhor Método para Seus Projetos
- Soldagem MIG vs. TIG: Qual Técnica Oferece Desempenho Superior?
- Projetando Sistemas Hidráulicos Eficientes: Componentes-Chave e Melhores Práticas
- Estratégias Comprovadas para Manutenção de Sistemas de Perfuração Hidráulicos Industriais
- Quatro Aplicações Principais de Grampos Hidráulicos na Produção de Máquinas Pesadas
- Guia Especializado de Solução de Problemas e Reparo de Sistemas Hidráulicos para a Indústria
- Sistemas Hidráulicos: Por Que a Manutenção Regular É Essencial
- Por Que Sistemas Hidráulicos São Essenciais para a Engenharia Moderna