



Excelência em Anodização: Acabamentos Metálicos Duráveis, Protetores e Impressionantes

O processo de anodização permite a formação de uma camada de óxido brilhante, estável e durável sobre certos metais, que minimiza danos por desgaste e corrosão ao substrato metálico subjacente. A espessa camada de óxido anódico também serve como base eficaz para aplicação de uma camada de revestimento colorido adicional para aprimorar ainda mais a proteção de superfície, brilho e estética de um substrato.
Aqui veremos a anodização, como funciona e por que é o processo de acabamento metálico preferido para alumínio, titânio e metais e ligas similares.
O Processo de Anodização
Anodização envolve um processo eletroquímico que melhora a capacidade de superfícies metálicas de absorver oxigênio, tendo a superfície imersa em uma solução ácida e conectando uma fonte de tensão através do objeto metálico a ser anodizado.
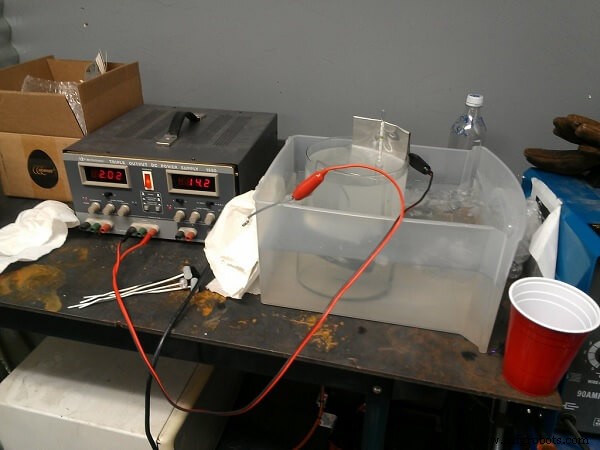 Uma demonstração de anodização
Fonte: Jasper Nance
Assim, a oxidação anódica de metais como alumínio, zinco, cádmio, magnésio e titânio e suas ligas permite a criação de uma camada dura de seus respectivos óxidos metálicos (ex.: óxido de alumínio, óxido de magnésio, óxido de titânio, etc.). Estes óxidos estáveis aderem fortemente ao substrato metálico sem a tendência a descascar ou cair que é observada no caso de superfícies ferrosas que enferrujam durante oxidação. (Para uma introdução à anodização e outros métodos, leia Os 5 Tipos Mais Comuns de Revestimentos Metálicos que Todos Devem Conhecer.)
Classificações de Anodização
Existem várias classificações de anodização:
Anodização Dura (Hard Anodizing)
O processo de anodização dura permite a formação de um filme de óxido de maior espessura, que geralmente está na ordem de vinte micrômetros a cem (ou mais) micrômetros. A maior espessura do filme de óxido é alcançada aumentando a tensão DC e a concentração do ácido, enquanto mantém o banho a temperaturas mais baixas.
Anodização dura cria uma camada resistente à corrosão superior que é dura e também resistente à abrasão. Por exemplo, alumínio anodizado em solução de ácido sulfúrico a temperatura de 5°C (41°F) cria uma camada grossa de óxido anódico duro com cor cinza fosca, enquanto a uma temperatura de banho de 20°C (68°F) a solução de ácido sulfúrico cria um filme anódico macio e fino.
Anodização com Ácido Sulfúrico
O processo de anodização com ácido sulfúrico permite a formação de espessuras precisamente controladas de filmes de óxido anódico no substrato metálico. O acabamento de cor desejado é obtido através de um tratamento de cor adicional. A espessura precisa é alcançada através da escolha de tensão, temperatura do banho e composição da solução ácida. Para anodização de alumínio, uma solução de banho de ácido sulfúrico é comumente usada.
Anodização com Ácido Crômico
Anodização com ácido crômico é a escolha principal se houver requisito de que a resistência à fadiga geral do produto não diminua devido ao processo. A espessura da camada de anodização está entre um a 10 micrômetros. Este não é um método preferido se a consistência de cor da superfície externa é importante, porque um filme de óxido muito fino não pode ser a base para coloração consistente.
Ligas de alumínio usadas por sua alta resistência em aeronaves são frequentemente anodizadas por anodização com ácido crômico. No entanto, o processo não é ambientalmente amigável porque contém cromo (VI), cujo uso é restrito por regulamentações devido à sua toxicidade.
Anodização Branca (White Anodizing)
O processo de anodização branca foi estudado para sua adequação em aplicações espaciais porque produz um filme de óxido com baixo valor de absorptância solar. Neste tipo de anodização, a solução consiste de molibdato de sódio, glicerol, ácido lático e ácido sulfúrico. Espessura de filme ótima e consistência de cor óptica são alcançadas estudando o impacto de formulações alternativas de soluções de banho, tensão DC, densidade de corrente, temperatura do banho e duração da anodização.
Anodização de Silício
Quando a liga contém silício, a camada resultante é mais resistente a desgaste e corrosão, embora tenha cor cinza e opaca característica. Este tipo de anodização não é usado para decoração, mas sim para peças que não serão visíveis.
Anodização de Titânio
Anodização de titânio é realizada em banho diluído de ácido sulfúrico enquanto aplica-se um valor fixo de tensão DC. O impacto de variáveis de processo como duração do processo, formulação da solução ácida, temperatura do banho e densidade de corrente na espessura do filme de óxido anódico e propriedades de cor têm sido estudados para otimizar o processo de anodização de titânio. (Leitura relacionada: 5 Coisas para Saber e Entender Sobre Corrosão de Titânio.)
Anodização de Liga de Titânio Ortopédica
Anodização é um método de formar um filme de óxido anódico nanoestruturado nas superfícies de ligas de titânio usadas para aplicações de implantes biomédicos. Neste processo, o ajuste fino de espessura da camada de óxido e outras características como topografia dos poros que constituem a camada é possível.
Implantes ortopédicos baseados em liga de titânio são codificados por cor através de anodização em solução de ácido sulfúrico. Um estudo indicou que se o implante codificado por cor for anodizado novamente em solução de ácido fluorídrico, o implante potencialmente facilitaria crescimento ósseo aumentado no paciente.
Codificação de cor padrão anodizada de implantes e dispositivos usados em aplicações dentárias, ortopédicas e outras facilita reconhecimento rápido, montagem precisa e rápida de componentes e facilita procedimentos médicos. Esta vantagem é aplicável à montagem de componentes de liga de titânio anodizados (codificados por cor) usados para aplicações aeroespaciais também.
Anodização de Magnésio
Anodização de magnésio é realizada em eletrólito rico em álcalis. A formulação do banho garante que o filme formado na superfície tenha alta resistência à corrosão, resistência à água salgada, resistência ao desgaste e acabamento estético.
A formação do filme de óxido anódico de magnésio é diretamente afetada pela tensão. Anodizar magnésio em tensão aplicada baixa não permite um filme de óxido com proteção adequada contra corrosão, assim tensões DC mais altas são necessárias. Novos processos de anodização adotaram energia de descarga de faísca para produzir filme de óxido cerâmico resistente ao desgaste em substratos de magnésio. (Revestimentos cerâmicos são discutidos no artigo Top 5 Aplicações para Revestimentos Cerâmicos.)
A Química da Anodização
Durante o processo de anodização, uma tensão DC é aplicada entre uma peça de trabalho metálica (ex.: alumínio) e um cátodo metálico (frequentemente zinco é usado como cátodo). As partículas de água da solução ácida se decompõem próximo ao ânodo, gerando oxigênio que é coletado no ânodo. Oxigênio rico reage com o alumínio para produzir óxido de alumínio (Al2O3).
2Al + 3H2O → Al2O3 + 6H+ + 6e-
Uma camada fina de óxido de alumínio é rapidamente formada no substrato e uma camada de óxido mais espessa de estrutura porosa é formada em ritmo mais lento. Na superfície de alumínio, uma camada fina de óxido anódico pode já estar presente, mas esta camada fina é suscetível a danos e não pode garantir forte resistência à corrosão e abrasão.
Anodização melhora a espessura e outras características do filme de óxido anódico de acordo com os requisitos. Estes parâmetros do filme de óxido anódico podem ser adaptados às condições de serviço específicas (como encontradas na indústria química ou em proximidade de áreas costeiras). Sempre que a porosidade do filme de óxido não é aceitável, um filme não-poroso pode ser criado por anodização em banho neutro não-ácido.
Tratamento Pré-processo
Pré-tratamento antes da anodização inclui limpeza e gravação (etching) completas. Como as peças de trabalho podem ser recebidas em condição suja, uma limpeza adequada é requerida. Gravação pode ser feita em solução de hidróxido de sódio. Superfícies propriamente gravadas não revelarão defeitos de superfície como arranhões após a anodização.
Coloração e Selagem Pós-processo
No caso de magnésio, a anodização é frequentemente usada como preparação para um subsequente processo de coloração ou pintura. Frequentemente corantes são usados para colorir superfícies anodizadas e um revestimento de politetrafluoretileno (PTFE) é usado para melhorar resistência ao desgaste e reduzir atrito. Coloração é usada para facilitar identificação assegurada, bem como melhorar estética.
Um processo subsequente de selagem tampa os poros, contribuindo assim para a estabilidade do filme de óxido anódico para que ele possa resistir a desgaste e rasgo, bem como corrosão associada a respingos de água salgada e ambiente de oceano profundo.
No caso de anodização de titânio, porém, não há processo de coloração separado porque acabamento de cor é alcançado ajustando diretamente os parâmetros do processo de anodização.
Para anodização de alumínio, a peça de trabalho é limpa e gravada antes de ser colocada em solução ácida em tanque de anodização. É conectada como ânodo e o terminal negativo é conectado a placas (ou hastes) de cátodo no circuito elétrico. Fluxo de corrente no circuito causa a reação do substrato de alumínio com oxigênio liberado da água para produzir óxido de alumínio, que adere fortemente ao substrato. Poros de óxido de alumínio anódico são formados profundamente na superfície, criando um filme de barreira forte que protege a superfície de ambientes corrosivos. Enquanto tensão é aplicada através dos terminais do circuito, o oxigênio continua a penetrar e oxidar o alumínio, criando assim uma barreira mais grossa e forte. Uma vez que a espessura de filme projetada é alcançada, a energia é desligada.
Se coloração é necessária, corante é preparado em vasilhame separado, e a peça anodizada é colocada no vasilhame após enxágue com água. Após coloração, a peça anodizada e tingida é colocada em água quente para selagem. O processo de selagem adiciona ao brilho metálico e durabilidade da coloração estética. Como a superfície é gravada, os raios de luz caindo na superfície colorida são refletidos parcialmente pelos poros não coloridos e parcialmente pelos poros coloridos, mantendo assim o brilho metálico durável da coloração usada. É por isso que alumínio anodizado é tão popular para aplicações decorativas.
Usos Proeminentes de Metais Anodizados
Titânio anodizado é usado em dispositivos médicos e aplicações aeroespaciais. A vantagem de anodizar este metal é que não altera as propriedades mecânicas do metal em massa. Anodização facilita identificação fácil das peças e componentes durante montagem e uso subsequente também.
Alumínio anodizado é adequado para aplicações próximo a ambiente marinho, para janelas e fachadas de grandes edifícios e complexos comerciais. Para propósitos decorativos e estéticos, o filme de óxido deve ser transparente e não acinzentado. A temperatura do banho deve ser controlada onde quer que um acabamento decorativo seja desejado.
Metais anodizados também são usados para:
- Ornamentos estéticos, obras de arte, estruturas arquitetônicas e peças
- Componentes de automóveis e aeronaves
- Móveis de luxo, equipamentos esportivos
- Eletrodomésticos de cozinha, componentes de máquinas de fabricação de alimentos
- Componentes usados em construção civil
Equipamentos de Anodização
A energia DC necessária para o processo de anodização é fornecida através de retificadores. Anos atrás, conjuntos motor-gerador (conjuntos MG) eram usados para converter energia AC em DC. A tensão necessária pode variar de 24 a 70 volts DC. Equipamentos de energia modernos são capazes de fornecer corrente pulsada, que é necessária para produzir filme anódico com maior resistência à corrosão. Um fabricante afirma que corrente pulsada (com controle baseado em microprocessador) aumenta a taxa de produção com densidades de corrente mais altas enquanto mantém temperaturas de superfície mais baixas, reduzindo assim a carga nos requisitos de refrigeração.
Equipamentos de controle de temperatura requerem sistema de refrigeração porque o processo de anodização produz energia de calor (reação eletroquímica exotérmica) que deve ser absorvida sem causar elevação da temperatura do banho.
O eletrólito é agitado por um sistema de sopro de ar para que todo o banho tenha temperatura uniforme. Equipamentos de extração acoplados ao tanque de anodização removem o hidrogênio e névoa de ácido que é continuamente produzido próximo ao cátodo.
Tanques de anodização podem ser usados como cátodo se forem revestidos com chumbo. Mais frequentemente, cátodos separados são posicionados ao longo de todo o comprimento do tanque porque controlar a razão área do ânodo para área do cátodo é crítico em alguns tipos de anodização. Para banho de ácido sulfúrico, um cátodo de alumínio tem vantagens sobre eletrodo de chumbo. Tanques feitos de aço e revestidos com borracha neoprene ou polímeros resistentes a ácido são comumente preferidos para esta aplicação.
Definições e Métodos de Anodização
Embora o procedimento químico de anodização seja o mesmo em todas as aplicações, os processos mecânicos diferem dependendo dos tipos físicos e formas de metais usados:
Anodização em lote (Batch anodizing) envolve submergir peças em rack em uma série de tanques de tratamento. Objetos anodizados em lote incluem extrusões, chapas ou peças de metal dobrado, fundições, utensílios de cozinha, estojos cosméticos, corpos de lanternas, e peças de alumínio usinadas, para citar alguns.
Anodização contínua de bobina (Continuous coil anodizing) envolve desenrolar continuamente bobinas pré-enroladas e passá-las através de uma sequência de tanques de anodização, gravação e limpeza antes de enrolá-las novamente para envio e fabricação. Esta tecnologia é usada para fazer luminárias, refletores, venezianas, barras espaçadoras para vidro isolado, e sistemas de telhado contínuos a partir de chapa, folha e bens menos severamente moldados de alto volume.
Conclusão
Anodização é um processo de acabamento metálico durante o qual uma peça de trabalho metálica é conectada como ânodo e imersa em um eletrólito de solução química (ácida) para formar um filme de óxido anódico em sua superfície. Este filme é estável, resistente à abrasão e corrosão, e também funciona como base para qualquer coloração adicional necessária para identificação ou propósitos estéticos.
Parâmetros do filme de óxido são influenciados por variáveis de processo como tensão DC aplicada, duração do processo, química do eletrólito e temperatura do banho. Enquanto componentes de titânio anodizados são usados para implantes ortopédicos, tanto peças de alumínio anodizado quanto de titânio são usadas em aplicações aeroespaciais críticas. Adicionalmente, metais anodizados são usados para numerosos propósitos industriais e arquitetônicos porque são elegantes, duráveis e resistentes à intempérie.
Manutenção e reparo de equipamentos
- Como Corantes Ácidos Transformam Tecidos: Aplicações & Benefícios
- A Ciência dos Têxteis: Mergulho Profundo em Corantes Ácidos, Reativos, de Couro e Diretos
- Chave do Sucesso em Confiabilidade: Mudança Cultural Acima de Tecnologia
- Prevenindo Falhas de Máquinas: Superando a Mentalidade do "Amanhã" na Manutenção de Lubrificação
- Ignite Sua Carreira: O Poder do Treinamento Personalizado
- O Que Líderes de Manutenção e Confiabilidade Estão Priorizando Agora
- As 5 Metas Essenciais que Todo Gerente de Projetos Deve Alcançar
- Otimize a Gestão de Lubrificação para Aumentar Confiabilidade, Segurança e Sustentabilidade
- Roupa Aquecida: A Principal Inovação em Tecidos Inteligentes, Revelam Especialistas
- Microsoft HoloLens Estreia na China em 24 de Maio: O Que Significa para Realidade Mista