



Top 5 Dicas de Retificação para Acabamento Superficial Superior
A retificação CNC de produção de precisão brilha quando as peças exigem tolerâncias geométricas apertadas e acabamentos superficiais de qualidade. Tipicamente, acabamentos superficiais na faixa de 32 micropolegadas Ra a até 4,0 micropolegadas Ra e melhores são os números necessários a serem alcançados. Comparativamente, uma operação tradicional de fresamento ou torneamento pode atingir um acabamento de cerca de 125 micropolegadas a 32 micropolegadas Ra.
Se o objetivo é melhorar o acabamento superficial atual de 20 micropolegadas Ra para 17 micropolegadas Ra, então simplesmente aumentar a velocidade da rebolo e/ou reduzir ligeiramente a taxa de avanço pode ser suficiente. No entanto, se um acabamento superficial mais fino for necessário, estes cinco fatores devem ser abordados.
1) Parâmetros Operacionais de Retificação
Ajustar os parâmetros de retificação pode ser a solução mais fácil e rápida para melhorar o acabamento superficial de uma peça. Aqui estão os principais parâmetros e ações recomendadas para fazer isso com sucesso.
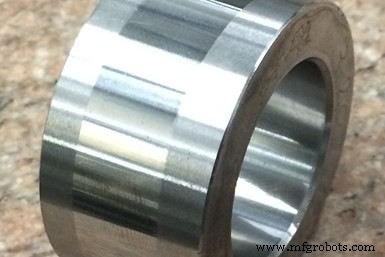
Este componente é retificado para um acabamento superficial de 3,0 micropolegadas Ra. O acabamento foi alcançado usando um rebolo superabrasivo e otimizando o processo, incluindo o atendimento a todas as recomendações listadas neste artigo. Créditos da foto: Norton | Saint-Gobain Abrasives.
Retificação por penetração (creep-feed)/superfície:
- Aumentar a velocidade do rebolo. Este é um bom ponto de partida. No entanto, certifique-se de que o rebolo seja classificado para rodar na nova velocidade. A velocidade operacional máxima (MOS) será indicada na lateral do rebolo.
- Reduzir a taxa de avanço.
- Reduzir a profundidade de corte.
- Aumentar o número de passagens de spark-out.
Retificação de diâmetro externo (OD)/interno (ID):
- Aumentar a velocidade do rebolo. Como mencionado antes, o rebolo deve ser classificado para rodar na nova velocidade. A velocidade operacional máxima será indicada na lateral do rebolo.
- Reduzir a profundidade de corte por revolução.
- Reduzir a velocidade da peça (rpm): A taxa de avanço pode precisar ser ajustada para manter a profundidade por revolução.
- Aumentar o tempo de permanência/spark-out.
- Usar oscilação (prática comum na retificação ID por penetração).
Muitas retificadoras hoje têm controladores de velocidade variável, então alterar a velocidade do rebolo pode ser feito simplesmente editando o programa CNC ou ajustando o controlador de velocidade do fuso. Outras máquinas podem exigir a troca manual de polias e correias.
Reduzir as taxas de avanço também pode ser feito editando o programa CNC ou ajustando o controle de taxa de avanço. No entanto, essa abordagem pode aumentar o tempo de ciclo, o que nem sempre é uma boa opção, particularmente em uma operação de produção onde o tempo de ciclo é crítico. Em aplicações onde o tempo de ciclo não é crítico, reduzir a taxa de avanço pode ser uma boa opção para melhorar o acabamento superficial da peça.
Quando a velocidade do rebolo é aumentada e a profundidade de corte e a taxa de avanço são reduzidas, o rebolo pode ficar cego. Isso aumenta a chance de dano térmico à peça e pode aumentar as forças de retificação. Portanto, deve-se ter cuidado ao ajustar esses parâmetros para não introduzir outros problemas no processo.
2) Retífica do Rebolo
As condições de retífica para rebolos convencionais e superabrasivos podem ser manipuladas para ajudar a melhorar o acabamento superficial. Isso é
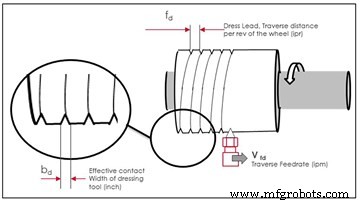
O avanço de retífica é a distância que o rebolo percorre em uma rotação do rebolo.
tipicamente realizado diminuindo a velocidade de avanço da retífica e/ou reduzindo a profundidade por passagem durante a retífica. Reduzir a profundidade de retífica torna a ação de retífica menos agressiva e resulta em uma face do rebolo mais lisa, o que tipicamente melhora o acabamento superficial da peça. Reduzir a velocidade de avanço da retífica reduz o avanço de retífica, que é a distância que o rebolo percorre em uma rotação do rebolo. O avanço de retífica pode ser aplicado a qualquer processo de retífica onde a ferramenta de retífica percorre a face do rebolo. No entanto, o avanço de retífica não se aplica a operações de retífica por penetração. Ajustar o avanço é uma boa maneira de melhorar o acabamento superficial em processos existentes.
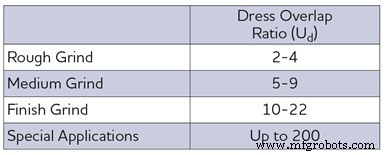
Tabela 1. Aqui estão as diretrizes a considerar ao selecionar uma razão de sobreposição.
É melhor calcular a razão de sobreposição de retífica (que leva em conta a largura do retificador) ao desenvolver um novo processo ou trocar o tipo de ferramenta de retífica. A razão de sobreposição é o número de vezes que qualquer ponto na face do rebolo entrará em contato com a face do retificador à medida que este se move através do rebolo.
A razão de sobreposição de retífica determina a condição da superfície da face do rebolo. Isso, por sua vez, determina a rugosidade superficial da peça. Quando a razão de sobreposição aumenta, o retificador atinge o mesmo grão no rebolo mais vezes, criando uma topografia fina na superfície do rebolo. Isso torna a face do rebolo cega e fechada, resultando em um acabamento superficial mais fino na peça.
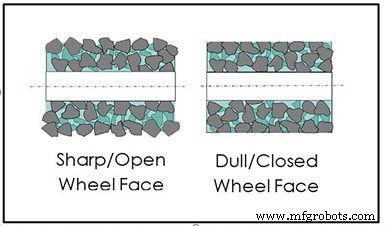 A razão de sobreposição de retífica determina a condição da superfície da face do rebolo.
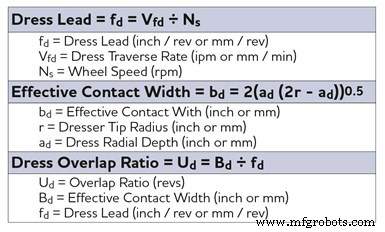
Tabela 2. Aqui estão as equações para determinar o avanço e a razão de sobreposição.
No entanto, deve-se ter cuidado para garantir que a face do rebolo não fique muito fechada após uma retífica muito fina. Uma face de rebolo fechada pode resultar em maior potência de retificação devido à superfície do rebolo estar cega e poderia causar dano térmico à peça. A Tabela 2 mostra as equações para determinar o avanço e a razão de sobreposição.
3) Composição do Rebolo: Tamanho do Grão
O tamanho do grão do rebolo tem efeito direto no acabamento superficial. Quanto maior o tamanho do grão, mais grosseiro o acabamento. É importante selecionar o tamanho de grão correto com base nos requisitos de acabamento da peça. A Tabela 3 mostra tipos de grão, tamanhos e sugestões para vários requisitos de acabamento.
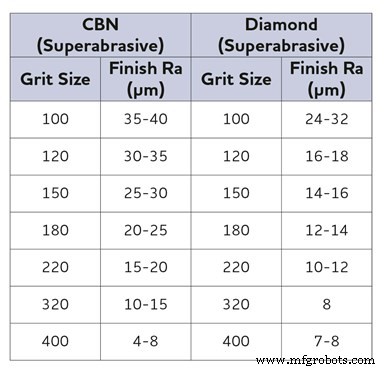
Tabela 3. Reduzir o tamanho do grão do rebolo é uma maneira de melhorar o acabamento superficial. Esta tabela mostra qual tamanho de grão usar em relação ao acabamento desejado para rebolos de retificação CBN e diamante.
Antes de fazer uma alteração no tamanho do grão, retificar o rebolo usando parâmetros menos agressivos é aconselhável. Reduzir o tamanho do grão provavelmente significará que as taxas de avanço precisarão ser reduzidas e, como resultado, os tempos de ciclo poderão aumentar. Tamanhos de grão menores não podem remover material em uma taxa de remoção tão alta quanto tamanhos de grão mais grossos. Além disso, dano térmico pode ser induzido em uma peça ao usar tamanhos de grão menores.
A composição de um rebolo abrasivo convencional inclui tipo e tamanho do abrasivo, estrutura do rebolo (espaçamento do grão), grau (dureza do ligante) e tipo de ligante. A composição de um rebolo superabrasivo inclui tipo e tamanho do abrasivo, concentração do abrasivo, e grau e tipo de ligante. Abrasivos convencionais incluem óxido de alumínio, carboneto de silício e abrasivo cerâmico; e superabrasivos incluem diamante e nitreto de boro cúbico (cBN).
Antes de encomendar um rebolo com tamanho de grão menor, é aconselhável contatar um fabricante/distribuidor de rebolos para encontrar a melhor composição do rebolo para uma aplicação.
4) Fornecimento de Fluido de Corte
Se a aplicação do fluido de corte for insuficiente, cavacos de retificação podem ser reintroduzidos na zona de retificação. Os cavacos podem causar arranhões na peça, o que é frequentemente experimentado na retificação ID. É fundamental garantir que o
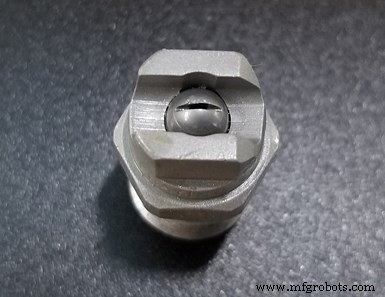
Bicos de lavagem são tipicamente de alta pressão (500-1.000 psi), baixa vazão, direcionados após a zona de retificação para remover cavacos da estrutura do rebolo.
bico de fluido de corte esteja corretamente direcionado para a zona de retificação e haja fluxo e pressão suficientes para expulsar os cavacos da área. Direcionar toda a zona de retificação com precisão pode ser a chave para alcançar um acabamento superficial consistente em toda a peça. Em alguns processos de alta taxa de remoção, pode ser necessário ajustar a pressão do fluido de corte para corresponder à velocidade do rebolo para evitar queimar a peça. Isso também ajuda a remover cavacos da zona de retificação.
Cavacos também podem grudar no rebolo, em alguns casos. Isso pode acontecer em retificações mais agressivas ou ao retificar certos metais que tendem a grudar no rebolo. Nessas aplicações, bicos de lavagem podem precisar ser implementados. Bicos de lavagem são tipicamente dispositivos de alta pressão (500-1.000 psi), baixa vazão, direcionados após a zona de retificação para remover cavacos da estrutura do rebolo.
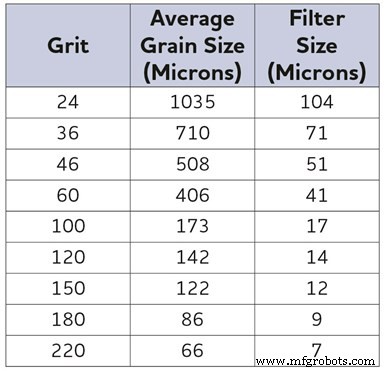
Tabela 4. Uma regra geral para retificação de metal duro é usar um filtro que capture partículas maiores que 10% do tamanho do grão do rebolo.
Bicos de lavagem provavelmente não são a resposta para retificação ID, porém, devido à quantidade limitada de espaço no furo da peça. Fluido de corte por inundação deve ser usado nesses casos. No entanto, para retificação OD e creep-feed/superfície, bicos de lavagem podem frequentemente ser implementados sem interferir com a peça ou fixadores.
A filtragem inadequada do fluido de corte também pode afetar negativamente o acabamento superficial e/ou causar arranhões na superfície da peça. Se as partículas não forem filtradas, elas podem ser bombeadas de volta para a zona de retificação junto com o fluido de corte. Quando a filtragem é suspeita como causa de arranhões e acabamento ruim, um filtro de mícron menor pode precisar ser usado. Uma regra geral para retificação de metal duro, por exemplo, é usar um filtro que filtre partículas, no mínimo, maiores que 10% do tamanho do grão do rebolo (veja Tabela 4).
O tipo de fluido de corte também pode influenciar o acabamento superficial, tipicamente devido ao impacto da lubrificidade no desgaste do rebolo. Fluido de corte de óleo puro geralmente promove menor desgaste do rebolo e, portanto, um acabamento superficial mais consistente.
5) Condição da Máquina
Fatores relacionados à retificadora podem afetar o acabamento superficial da peça. Estes incluem:
Balanceamento do conjunto rebolo/cubo: Se o conjunto do rebolo não estiver balanceado em um nível aceitável, pode resultar em vibração e/ou acabamento superficial ruim. O balanceamento pode ser realizado usando equipamentos como balanceador estático, balanceador dinâmico/manual ou um auto-balanceador montado na máquina. A precisão e o acabamento superficial requeridos da peça determinarão o tipo de equipamento a ser usado.
Sistemas de auto-balanceamento montados diretamente no fuso de retificação são a melhor opção de balanceamento. Este sistema move automaticamente pesos dentro de um cubo para contrabalancear o desequilíbrio do rebolo/cubo. Auto-balanceadores são limitados a máquinas de maior porte, como retificadoras de creep-feed e tipo OD e, portanto, não são práticos para rebolos de pequeno diâmetro.
O próximo melhor método para balanceamento é o sistema de balanceamento dinâmico/manual, que pode ser usado em todos os tipos de máquinas. Ele balanceia o conjunto rebolo/cubo diretamente na máquina, mas requer o movimento manual dos pesos de balanceamento.
Finalmente, o balanceamento estático, que é realizado fora da máquina, tem suas limitações em termos dos níveis de balanceamento que pode alcançar. No entanto, é melhor do que não balancear e, em algumas aplicações, funciona bem.
Dito isso, nem todos os rebolos requerem balanceamento. Alguns rebolos pequenos que têm uma massa baixa não têm o peso para criar um desequilíbrio problemático. Portanto, a menos que esses rebolos pequenos estejam rodando em velocidades muito altas ou se a máquina/sistema (canhão) não for rígido, o balanceamento não é necessário. Além disso, rebolos usados para aplicações de menor precisão ou desbaste podem não requerer balanceamento.
Rigidez da máquina: Baixa rigidez da máquina pode levar a má qualidade da peça. Com o tempo, os rolamentos do fuso podem desgastar e ficar folga. Os rolamentos também podem ser danificados se a máquina tiver sofrido uma colisão. Onde possível, os rolamentos do fuso devem ser verificados periodicamente ou continuamente usando equipamentos de análise de vibração. Este equipamento é uma ótima ferramenta para ajudar a prever problemas iminentes com os rolamentos do fuso que poderiam resultar em má qualidade da peça. Métodos ruins de fixação e aperto também podem resultar em vibração ou deflexão e, finalmente, acabamento superficial ruim.
Sistema de retífica: Retificar o rebolo corretamente é fundamental para alcançar um bom acabamento superficial, então o sistema de retífica deve estar em boas condições. Ferramentas estacionárias devem ser substituídas se danificadas ou desgastadas. Ferramentas rotativas, como o fuso de retificação, devem ser verificadas quanto a vibração excessiva, runout e movimento.
Manutenção da máquina-ferramenta: É crucial seguir as instruções do fornecedor da máquina-ferramenta para lubrificação programada da máquina, monitoramento da qualidade do ar comprimido, frequência de troca de filtros e assim por diante. Cubos de rebolo e arbors devem ser inspecionados quanto a danos, bem como fixadores, apoios móveis, pontas de contraponto e assim por diante. A inspeção desses componentes da máquina deve fazer parte da rotina diária de manutenção preventiva de uma oficina.
Além da manutenção regular, muitas empresas estão agora implementando programas de manutenção como monitoramento baseado em condição (CBM), onde a máquina é monitorada por sensores, como acelerômetros, medidores de temperatura, medidores de pressão e assim por diante. Esta manutenção preditiva usa os dados coletados dos sensores para estabelecer tendências, prever falhas e ajudar a determinar quando componentes como rolamentos precisam ser trocados.
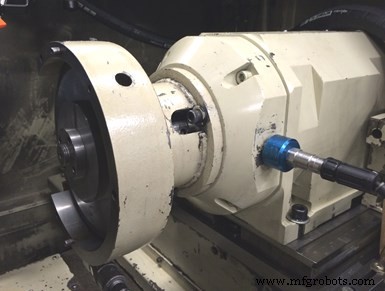
O acelerômetro está montado em um fuso de retificação pronto para verificar níveis de vibração.
Norton|Saint-Gobain Abrasives | nortonabrasives.com/en-us
Sobre os Autores
John Hagan é engenheiro de aplicação sênior e Mark Martin é engenheiro de aplicação na Norton|Saint-Gobain Abrasives.
Equipamento industrial
- Escolhendo a Caçamba Certa para Carregadeira de Rodas: Dicas de Especialista para Produtividade Máxima
- Como Escolher o Acabamento Superficial SPI Ideal para Peças Injetadas
- Top 4 Considerações para Reparos Confiáveis de Correias Transportadoras
- Torno de Mesa Inclinada FBL-1233: Precisão, Velocidade e Versatilidade para Alto Volume e Curtas Séries
- Medidores Portáteis de Acabamento Superficial para Áreas de Difícil Acesso
- 5 Aplicações Inovadoras de Máquinas de Acabamento na Produção Metálica
- Alcance Acabamento Superficial Superior com Fundição de Precisão
- Regras Essenciais para Acabamento Superficial Superior em Peças Usinadas CNC
- Retífica Plana: Técnicas Tradicionais para Precisão
- Fundamentos de Retífica Plana PLC: Acabamento de Precisão para Metais e Não-Metais