



Fundamentos da Retificadora Plana: Técnicas, Retificação de Roda e Seleção
Objetivo
Após concluir esta unidade, você deverá ser capaz de:
- Identificar a retificadora plana (surface grinder).
- Identificar os procedimentos.
- Descrever os procedimentos de retificação da roda (dressing the wheel).
- Descrever o Teste de Ressonância (Ring Test).
- Descrever a substituição da roda de retificação.
- Descrever o procedimento de seleção da roda de retificação.
- Listar abrasivos principais com suas áreas gerais de melhor uso.
- Listar ligantes principais com tipos de aplicação onde são mais usados.
- Identificar por número de tipo e nome, a partir de esboços não marcados ou rodas reais.
- Interpretar marcações de forma e tamanho da roda junto com os cinco símbolos básicos da especificação em descrição da roda.
- Dado vários trabalhos comuns de retificação, recomendar o abrasivo apropriado, tamanho de grão aproximado, grau e ligante.
A retificadora plana é usada principalmente no processo de acabamento. É uma ferramenta muito precisa que utiliza uma roda abrasiva rotativa estacionária para retificar ou acabinar uma superfície metálica fixada em uma morsa. Esta morsa, parte de uma mesa ou carro, move-se para frente e para trás sob a roda abrasiva. A retificadora pode usinar aço em peças de até 457 mm (18") de comprimento, 152 mm (6") de altura e 203 mm (8") de largura. A mesa também é magnética, o que ajuda a manter o material imóvel. Os ímãs são acionados por uma alavanca na frente da máquina. O corte máximo é de 0,005 polegadas (0,127 mm) e o mínimo também. O movimento pode ser automático (vai-e-vem) ou manual.
Precauções de Segurança
Além das regras gerais de oficina, estas dicas ajudam a usar a máquina com segurança:
- Sempre use óculos de segurança; a máquina pode lançar cavacos em todas as direções.
- Aguarde a roda atingir a velocidade máxima antes de usá-la, pois pode haver falhas invisíveis.
- Se tiver cabelo longo, prenda-o para não prender na máquina.
- Nunca bata a roda contra o material; pode causar falhas na roda, perda de integridade e risco de explosão.
- Sempre mantenha a proteção (guarda) sobre a roda; protege o usuário dos cavacos.
- Sempre fixe o material firmemente.
- Sempre limpe a mesa magnética antes de colocar o material; cavacos podem riscar a peça ou fazê-la deslizar.
- Garanta que a retificadora tenha botão de liga/desliga ao alcance do operador.
- Verifique a roda antes de montá-la. Assegure manutenção adequada e bom estado.
- Siga as instruções do fabricante para montagem de rodas.
- Mantenha a face da roda uniformemente retificada (dressed).
- Garanta que a guarda cubra pelo menos metade da roda.
- Remova rebarbas da superfície da peça que vai sobre o eletroímã.
- Limpe o eletroímã com pano e depois passe a palma da mão.
- Coloque papel ligeiramente maior que a peça no centro do eletroímã.
- Posicione a peça sobre o papel e ligue a energia do eletroímã.
- Verifique se o eletroímã está ligado tentando remover a peça.
- Verifique se a roda não toca a peça antes de ligar a retificadora.
- Gire uma roda nova por cerca de um minuto antes de engatar na peça.
- Aguarde velocidade máxima antes de usar (falhas invisíveis).
- Fique ao lado da roda ao ligar a retificadora.
- Desligue o refrigerante antes de parar a roda para evitar desbalanceamento.
- Mantenha a área de trabalho livre de sucata, ferramentas e materiais.
- Mantenha o chão ao redor limpo e livre de óleo e graxa.
- Use sistema de exaustão/ventilação adequado para reduzir inalação de poeira, detritos e névoa de refrigerante. Sistemas devem ser projetados e mantidos adequadamente.
- Siga procedimentos de lockout/tagout (bloqueio/etiquetagem) em manutenção.
Procedimento de Uso
- Primeiro passo: verifique se o material pode ser retificado. Materiais moles como alumínio ou latão entopem a roda abrasiva, impedindo seu funcionamento eficaz, exigindo limpeza (ver seção Manutenção). Tamanho máximo: 457 mm (18") comp. x 203 mm (8") larg. x 152 mm (6") alt.
- Próximo passo: fixe o material. Use morsa e depois acione o eletroímã. Uma vez seguro, posicione manualmente sob a roda abrasiva usando os volantes de longitude e latitude na frente da máquina. A própria roda pode ser movida ligeiramente para ajuste fino.
- Então a máquina pode ser ligada. Deve atingir velocidade máxima antes do uso por segurança. Se a roda estiver ok, use manualmente quando trabalho muito preciso for necessário.
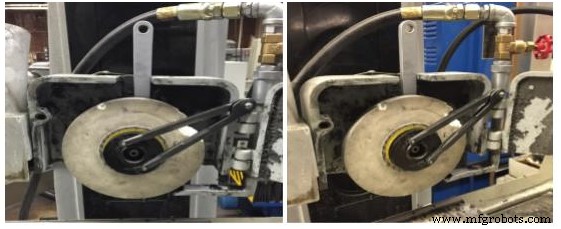
Figura 1. Retificadora Plana Chevalier
Retificação da Roda (Dressing the Wheel)
- Coloque o retificador de roda com diamante (diamond wheel dresser) sobre a mesa.
- Mantenha o retificador de diamante a 1/4 de polegada (6,35 mm) à esquerda do centro da roda.
- Trave o retificador na mesa ligando o eletroímã.
- Ligue a máquina na posição "ON". Pressione o botão verde para iniciar o fuso.
- Desça a roda de retificação usando o volante vertical da mesa até que toque levemente o retificador.
- Desligue a máquina após o contato.
- Ligue novamente. Enquanto a roda gira, desça-a na direção Z até formar uma pequena nuvem de poeira.
- Uma vez formada a nuvem, faça uma passada de ida e volta ao longo do eixo Y. Pare a máquina quando o retificador completar uma passada completa.
- Ao parar, certifique-se de que o retificador esteja a cerca de 1/2 polegada (12,7 mm) da roda.
- Verifique se a roda está limpa. Se não, repita passos 8 e 9.
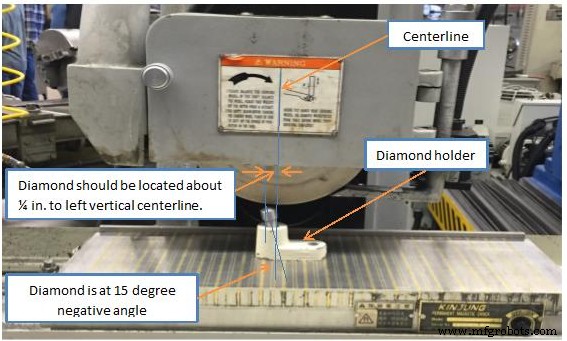
Figura 2. Retificação da roda (Dressing the wheel)
Teste de Ressonância (Ring Test)
Rodas de retificação devem ser inspecionadas e "testadas por ressonância" antes de montar para garantir que não têm trincas ou defeitos. Bata levemente com instrumento leve não metálico. Uma roda estável e intacta emite som metálico claro ("ring").
Realizando o Teste de Ressonância:
- Certifique-se de que a roda está seca e livre de serragem ou outro material que abafe o som.
- Use objeto de plástico duro ou madeira dura (ex: cabo de chave de fenda). Para rodas grandes, use martelo de madeira. Não use objetos metálicos.
- Suspenda a roda em um pino ou eixo que passe pelo furo para que gire livremente, mas não a monte na retificadora. Se for grande demais para suspender, apoie-a em superfície dura e limpa.
- Imagine uma linha vertical (prumo) no centro da roda.
- Bata na roda a cerca de 45 graus de cada lado da linha vertical, a 2,5-5 cm (1-2 polegadas) da borda. (Rodas grandes podem ser batidas na borda em vez do lado.)
- Gire a roda 180 graus (a parte de baixo vai para cima).
- Bata novamente a 45 graus de cada lado da linha vertical.
- A roda passa se emitir som metálico claro nos quatro pontos. Se soar surda em qualquer ponto, está trincada. Não use.
Substituição da Roda de Retificação
- Abra a caixa da roda (wheel case). Se muito apertada, pode precisar de chaves de boca, chave inglesa e martelo de borracha.
- Remova a placa metálica superior afrouxando os parafusos que a prendem à caixa.
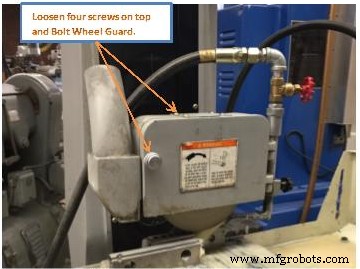
Figura 3. Remover placa metálica e caixa da roda
- Atrás da roda, no fuso, há um furo. Insira a chave de boca (brace wrench) do lado direito no verso do fuso. A chave deve encaixar no furo.
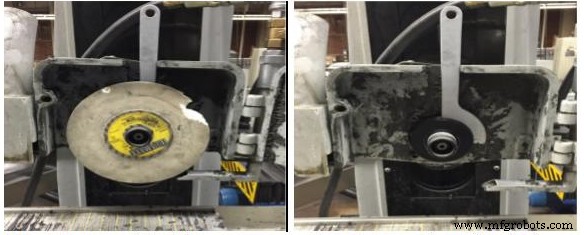
Figura 4. Chave de boca no furo Figura 5. Remover a roda de retificação
- Insira a chave (wrench) nos dois furos na frente da roda. Ao soltar a roda do fuso, girar para a direita solta e para a esquerda aperta (rosca inversa).
- Bata na chave em forma de "wishbone" (forquilha) com martelo de borracha para soltar a roda.
- Para colocar nova roda, inverta o procedimento. Girar a chave forquilha para a esquerda aperta. Ao instalar, certifique-se de que a chave está no lado esquerdo, não no direito. Aperte à mão e, quando não for mais possível, use o martelo de borracha.
- Remova a chave de trás do fuso.
- Parafuse a placa de volta no topo da caixa.
- Feche a caixa da roda e aperte o botão/manípulo.
Procedimento de Retificação (Grinding Procedure)
- Garanta a roda adequada para o material. Existem rodas diferentes para alumínio, aço inoxidável e titânio.
- Limpe a mesa antes de colocar a peça. Evita interferência com o eletroímã.
- Coloque paralelos magnéticos ao redor da peça para evitar deslocamento durante a retificação.
- Ligue o eletroímã para fixar as peças na mesa.
- Ajuste a posição da mesa e do carro (saddle) para centralizar o material sob a roda.
- Desça a roda a cerca de 25 mm (1 polegada) acima da peça.
- Pegue um pedaço de papel e coloque entre a roda e o material. Movimente o papel para frente e para trás enquanto desce a roda simultaneamente até que o papel não consiga mais mover (zerar o eixo Z). Ver Figura 1.
- Zere o eixo Z da peça ajustando o mostrador do volante de avanço vertical (downfeed) para 0 polegadas. Ver Figura 2.
- Trave o bloco de ajuste de curso longitudinal da mesa (Longitudinal stroke setting block) para que haja cerca de 25 mm (1 polegada) de sobrecurso (overtravel) em cada extremidade do curso da mesa.
- Ajuste a posição da mesa para que a roda fique cerca de 25 mm (1 polegada) à direita da peça.
- Desça a roda à profundidade desejada. Deve haver avanço vertical máximo (downfeed) de 0,001 polegada (0,025 mm) por passada.
- Garanta que a roda não esteja em contato com a peça antes de ligar a energia principal. Pressione o botão verde para ligar o fuso e ligue a chave do refrigerante.
- Retifique o material fazendo passadas da esquerda para a direita ao longo do eixo X.
- Uma vez que a primeira faixa foi suficientemente retificada, gire o volante do eixo Y meia volta no sentido horário.
- Retifique outra faixa da esquerda para a direita no eixo X.
- Repita até a peça estar totalmente retificada, depois repita todos os passos anteriores para o outro lado.
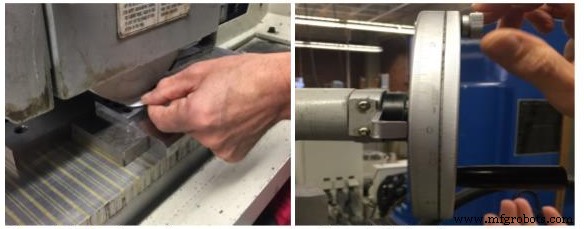
Figura 6. Ajuste do eixo Z Figura 7. Ajuste do downfeed
Roda de Retificação (Grinding Wheel)
Seleção da Roda de Retificação
Lembre-se que a roda é uma ferramenta de corte. Exceto para rodas de uso geral, o abrasivo, tamanho de grão, grau, estrutura e tipo de ligante devem ser selecionados para o trabalho específico, assim como se seleciona fresa, broca ou macho.
Oito fatores afetam a escolha da especificação:
- Instruções do fabricante da roda.
- Material a ser retificado e sua dureza.
- Quantidade de material a remover e acabamento requerido.
- Área de contato de retificação.
- Severidade da operação.
- Velocidade da roda.
- Taxa de avanço (feed rate).
- Técnica de operação.
Sugestões
- Primeiro: Material e dureza. Afetam escolha de abrasivo, tamanho de grão e grau (dureza) da roda.
- Óxido de alumínio (Aluminum oxide) é melhor para aços.
- Carbeto de silício (Silicon carbide) é melhor para ferro fundido, não-ferrosos e não-metálicos.
- Grão relativamente fino funciona melhor para cortes pesados em materiais moles e dúcteis que são facilmente penetrados.
- A dureza do material afeta a escolha do grau da roda. Grau mais duro pode ser usado em materiais moles/fáceis de penetrar do que em duros, que embotam a roda mais rápido. Graus mais moles liberam grãos embotados mais prontamente, apresentando novos grãos afiados.
- Segundo: Quantidade de material a remover e acabamento. Afetam escolha de grão e ligante.
- Grão grosso para remoção rápida sem ligar para acabamento (desbaste); grão fino para acabamento alto.
- Rodas com ligante vitrificado (vitrified) para acabamento comercial satisfatório. Ligantes orgânicos (resinoide, borracha, goma-laca) produzem o melhor acabamento.
- Terceiro: Área de contato roda/peça. Afeta grão e grau.
- Grão grosso necessário quando área de contato é grande (ex: retificação plana com rodas copo, cilindros ou segmentos) para folga adequada entre grãos. À medida que área de contato diminui e pressão unitária aumenta, use rodas de grão mais fino.
- Quanto ao grau: em área grande de contato, grau mole proporciona quebra normal da roda, garantindo ação de corte livre contínua. Grau mais duro necessário para suportar pressões unitárias maiores conforme área de contato diminui.
- Quarto: Severidade da operação. Afeta abrasivo e grau.
- Abrasivo resistente como Óxido de Alumínio 4A para desbaste pesado de aço.
- Abrasivos mais brandos como 32 e 38 Óxido de Alumínio para retificação de precisão leve em aços e semi-aços; intermediários 57 e 19 para precisão e semi-precisão em aços moles e duros.
- Severidade também influencia grau. Graus duros para rodas duráveis em desbaste pesado (snagging); graus médios e moles para operações de precisão menos severas.
- Quinto: Velocidade da roda. Frequentemente dita o tipo de ligante.
- Rodas vitrificadas não devem ser usadas acima de 6.500 sfpm (pés por minuto). Acima disso, use ligantes resinoide, borracha ou goma-laca. Nunca exceda a velocidade segura indicada na etiqueta/roda/blotter.
- Sexto: Taxa de avanço (Feed rate).
- Quanto maior a taxa de avanço, maior a pressão de retificação. Se a velocidade de retificação da peça deve aumentar, a taxa de avanço aumenta, o desgaste da roda acelera. Portanto, roda mais dura é necessária.
Um sistema padrão de marcação de roda identifica cinco fatores principais na seleção:
- Tipo de abrasivo
- Tamanho de grão (Grit size)
- Grau ou dureza (Grade/Hardness)
- Estrutura (Structure)
- Ligante (Bond)
Primeiro Símbolo: Tipo de Abrasivo
Uma roda marcada A 60-J8V indica:
- A – Óxido de alumínio fundido (Fused aluminum oxide)
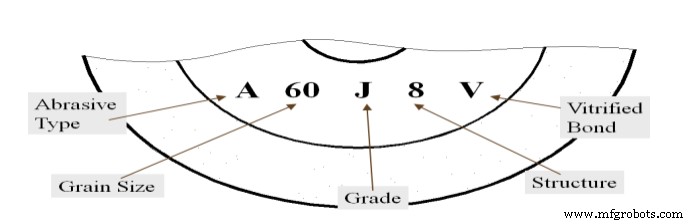
Figura 8: Marcação da Roda de Retificação
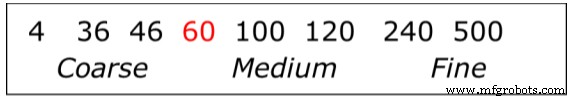
Segundo Símbolo: Tamanho de Grão (Grit Size)
A escala a seguir determina o grão:
Terceiro Símbolo: Grau de Dureza (Grade of Hardness)
- Grau de dureza mede a força do ligante da roda.
- O ligante mantém os grãos abrasivos unidos na roda.
- Quanto mais forte o ligante, mais dura a roda.
A a G são mais moles.
H a P são graus médios.
R a Z são mais duros.
Quarto Símbolo: Estrutura (Structure)
- Estrutura (espaçamento dos grãos) indicada por números.
1 = estrutura densa.
8 = estrutura média.
15 = estrutura aberta.
Quinto Símbolo: Ligante (Bond)
- Identificado por letra:
- V – Vitrificado (Vitrified)
- B – Resinoide (Resinoid)
- R – Borracha (Rubber)
- E – Goma-laca (Shellac)
- M – Metal (Metal)
Exemplo Padrão de Marcação de Roda
1- A – 305 X 25 X 127 WA 46 K 8 V 7N 2000m/min
- TIPO DE RODA (FROM): 1 (Reta simples - Straight-plain)
- FACE: A
- TAMANHO: Diâmetro (D) x Largura (W) x Furo (H)
- TIPO DE ABRASIVO: WA (Ver Figura 2)
- TAMANHO DE GRÃO: 46 (Ver Figura 2)
- GRAU: K (Ver Figura 2)
- ESTRUTURA: 8 (Ver Figura 2)
- TIPO DE LIGANTE: V (Ver Figura 2)
- CÓDIGO DO FABRICANTE: 7N
- MÁX. RPM: 2000 m/min.
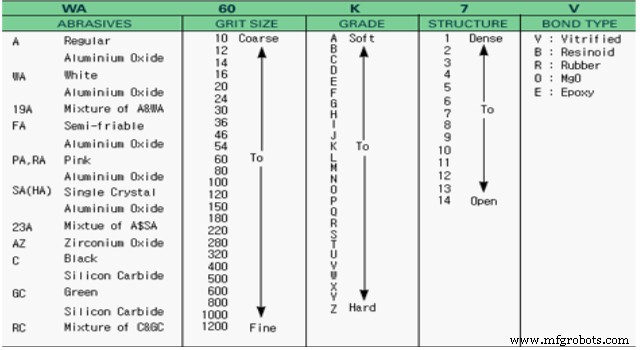
Figura 9: Gráfico de Seleção de Roda de Retificação
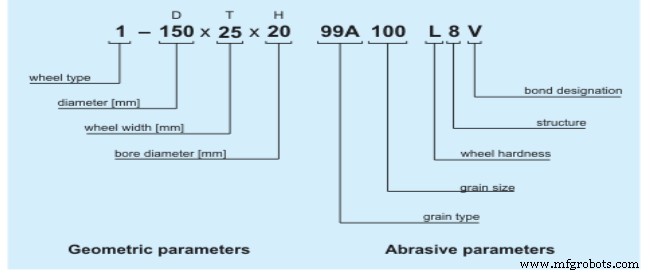
Figura 10: Gráfico de Seleção de Roda de Retificação
Teste da Unidade
- Liste cinco precauções de segurança.
- Liste cinco partes principais da retificadora plana.
- O que é um retificador de roda com diamante (diamond wheel dresser)?
- Ao retificar a roda, a que distância o retificador de diamante deve ficar à esquerda do centro?
- O que é o Teste de Ressonância (Ring Test)?
- Como realizar o Teste de Ressonância?
- Ao selecionar a roda, oito fatores afetam a escolha. Liste cinco.
- Rodas de óxido de alumínio são melhores para quê?
- O sistema padrão de marcação identifica cinco fatores principais. Quais são?
- Uma roda marcada WA 80-L9B indica o quê?
Atribuição do Capítulo
Este capítulo foi derivado das seguintes fontes.
Retificação e Polimento (Grinding and Buffing) derivado de Mechanical Engineering Tools pelo Massachusetts Institute of Technology, CC:BY-NC-SA 4.0.
Tecnologia industrial
- Alcance Acabamento Superficial Superior com Fundição de Precisão
- Dominando a Furadeira de Coluna: Segurança, Técnicas e Rosqueamento
- Retificadora Plana Rotativa: Acabamento Superficial de Precisão para Qualidade Superior
- Retífica Plana: Técnicas Tradicionais para Precisão
- Fundamentos de Retífica Plana PLC: Acabamento de Precisão para Metais e Não-Metais
- Guia Completo de Retificadoras Planas (Surface Grinders): Características, Usos e Benefícios
- Entendendo Quatro Tipos Principais de Retificadoras e Suas Aplicações
- Maximize Eficiência e Precisão com sua Retificadora Plana de Bancada
- Retificadora Superficial de Coluna: Visão Geral Completa e Aplicações
- Entendendo Tolerância de Planicidade em GD&T: Garantindo Fabricação Precisa de Peças