



Como Prevenir e Reparar Marcas de Rebaixo em Peças Moldadas por Injeção
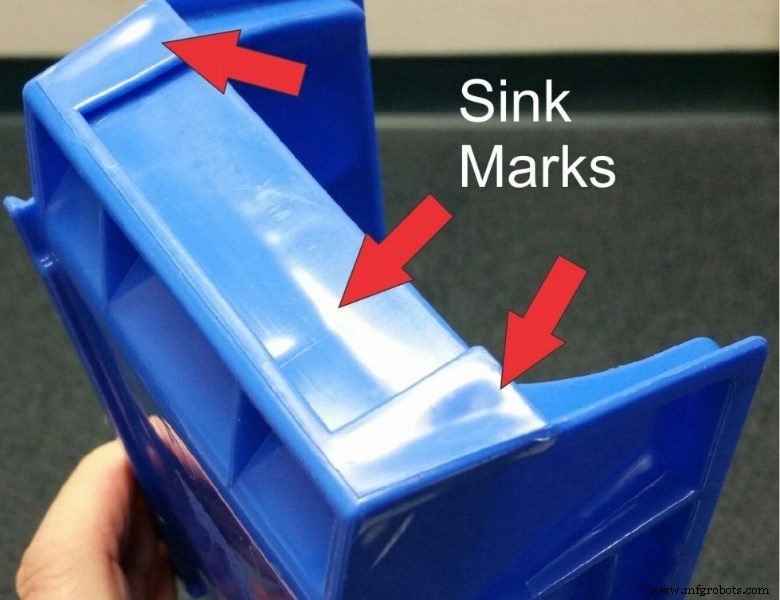
A moldagem por injeção é um ótimo processo de fabricação para fazer prototipagem rápida estética e peças de produção de plástico. Mas se não houver um sistema rigoroso de controle do processo de produção, pode haver defeitos nas peças plásticas moldadas, como marcas de rebaixo.
Então, o que é uma marca de rebaixo na moldagem por injeção? Por que isso ocorre e como você as previne como fabricante? Continue lendo enquanto fornecemos respostas a estas perguntas e informações importantes sobre marcas de rebaixo.
O que é Marca de Rebaixo na Moldagem por Injeção?
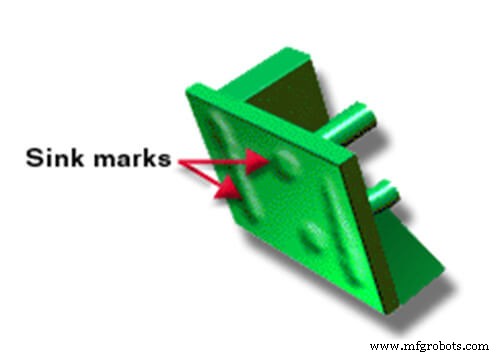
Marca de rebaixo é um defeito na superfície de peças moldadas por injeção com variações na espessura da parede. Em outras palavras, marcas de rebaixo na moldagem por injeção ocorrem em seções mais espessas de peças moldadas e este defeito parece mais um sulco ou depressão em sua superfície. Para uma seção de um produto ser mais espessa, significa que contém mais material. Além disso, essas regiões mais espessas estendem seu tempo de resfriamento. Em contraste, a porção externa da peça plástica em contato com o aço do molde geralmente resfria muito rápido.
Consequentemente, essa diferença no tempo de resfriamento entre a porção externa da peça moldada e seu interior causa o defeito. Como? À medida que as moléculas na parte mais espessa do protótipo começam a esfriar, elas se contraem, resultando na porção externa puxando para dentro, causando uma marca de rebaixo. No entanto, se a porção externa for forte o suficiente, essa contração causa um vazio.
O grau de visibilidade de uma marca de rebaixo depende de sua profundidade, da cor do produto e de sua textura. No entanto, é importante notar que pequenas marcas de rebaixo são frequentemente visíveis devido à sua capacidade de refletir luz em direções diferentes.
Causas e Soluções de Marcas de Rebaixo na Moldagem por Injeção
Produzir peças através de moldagem por injeção envolve a injeção de material derretido em um molde. Dentro do molde, o material solidifica nas peças desejadas. Subsequentemente, ocorre sua ejeção.
Marcas de rebaixo na moldagem por injeção frequentemente ocorrem quando a espessura da peça injetada no molde é muito grande para a resina usada. No entanto, existem outras causas de marcas de rebaixo. Agora, vamos examinar o que as causa e como reduzir marcas de rebaixo na moldagem por injeção.
Causa 1: Temperatura de Fusão Incorreta
Usar uma temperatura incorreta ao derreter uma resina pode levar a marca de rebaixo na superfície do plástico final. Frequentemente, as marcas de rebaixo são devidas à baixa temperatura do inserto; se este for o caso, aumentar a temperatura pode resolver esses problemas.
Para evitar isso, ajuste a temperatura de fusão da resina dentro da faixa recomendada pelo fabricante. Antes de injetar a resina no molde, verifique a temperatura de fusão.
Causa 2: Tempo de Recalque e Retenção Baixo
Quando o tempo de recalque e retenção é muito baixo, também pode causar rebaixos nas superfícies dos produtos. Idealmente, o tempo de recalque e retenção deve ser longo. Isso garante vedação adequada do canal de entrada da peça, impedindo a entrada e saída de resina plástica da cavidade do molde. Se a vedação do canal não ocorrer corretamente, a resina plástica sairá da cavidade quando deixada em repouso.
Para evitar marcas de rebaixo, mantenha tempo suficiente para garantir que o canal solidifique após o preenchimento do molde. Isso ajudaria a evitar que material derretido saia do molde, prevenindo rebaixos. Em outras palavras, onde uma marca ou depressão ocorre perto do canal, prolongar o tempo de recalque e retenção ajuda a eliminá-la.
Causa 3: Pressão de Recalque ou Retenção Improprida
Distribuição inadequada de pressão de retenção é outra razão pela qual rebaixos aparecem nas peças moldadas. Ou seja, aplicar pressão de recalque adequada a diferentes partes do produto ajudaria a mantê-lo em forma.
Para prevenir marcas de rebaixo ou contração, uma pressão típica de cavidade do molde varia de 8000–15.000 psi. A regra é que a pressão de recalque ou retenção deve ser 50–70% da pressão de injeção.
A melhor maneira de aplicar pressão é medindo a espessura. Consequentemente, seções grossas do molde requerem mais plástico e pressão que seções menos grossas para manter a forma.
Como este defeito resulta da contração quando material como resina plástica em áreas grossas contrai durante a secagem, colocar plástico suficiente em áreas grossas com a pressão certa poderia ajudar a eliminá-lo.
Causa 4: Alta Temperatura do Molde
Não usar as temperaturas recomendadas do molde (entre 80–120 °C) pode resultar nessa depressão. Definir a temperatura muito alta pode impedir que o canal vede corretamente e a tempo. Para corrigir, use a faixa de temperatura correta do molde enquanto garante encanamento correto.
Abaixo está a temperatura recomendada de moldagem por injeção para plásticos comuns:
| Material plástico | Temp. Moldagem por Injeção (°C) | Temp. do Molde (°C) |
| PEBD | 160-260 | 50-70 |
| POM | 200-210 | >90 |
| ABS | 210-275 | 50-90 |
| PP | 250-270 | 50-75 |
| PS | 180-280 | 10-40 |
| PVC-rígido | 180-210 | 30-50 |
| PVC-macio | 170-200 | 15-50 |
| PEAD | 260-300 | 30-70 |
| PC | 280-320 | 80-100 |
| TPR | 120-250 | 50-70 |
| PA66 | 260-290 | 70-120 |
| PMMA | 210-240 | 50-70 |
| PA6 | 240-260 | 70-120 |
Causa 5: Geometria da Peça Improprida
Geometrias de peça inadequadas e design do molde também podem causar essas depressões. É importante notar que as costelas e bosses são as áreas mais comuns onde marcas de rebaixo ocorrem. Abaixo estão algumas maneiras de remediar defeitos de moldagem por injeção causados pela geometria.
Equilibre Espessura de Costela e Parede
Criar um equilíbrio entre espessura de costela e parede ajudaria a reduzir a tendência dessas marcas a se formarem. Evite aumentar a altura da costela para a espessura da parede. Fazer isso pode levar a um aumento no número de distorções ou defeitos no plástico.
Além disso, note que plástico derretido, como outros líquidos, flui ao longo do caminho com pouca ou nenhuma resistência. Portanto, áreas menos espessas encheriam primeiro durante a injeção de plástico. Só depois que esta seção estiver cheia o plástico derretido começará a preencher a seção da costela.
Use Inclinação Gradual de 7 Graus na Base da Costela
Para minimizar distorções e imperfeições, incorporar uma inclinação gradual de 7 graus na base da costela é necessário. Usar este método de inclinação só funciona quando o canal está próximo da área. Esta inclinação ajuda a garantir um aumento gradual do material derretido injetado no molde, prevenindo imperfeições e distorções em sua superfície.
Design de Boss
Ao projetar um boss onde o anel passaria por estresse mínimo, o diâmetro externo deve ser o dobro do diâmetro interno. Este tipo de design de boss ajudaria a reduzir marcas de rebaixo. Por outro lado, se o anel do boss passaria por muito estresse com aplicação de cargas mais pesadas, o diâmetro externo deve ser duas vezes e meia o diâmetro interno.
Área da Base Mais Fina ao Redor do Boss
É melhor evitar afinar a área da base ao redor do boss. Esta prática, comum hoje em dia, torna a construção fraca. Como resultado, o boss exigiria costelas fortes para suporte, o que consequentemente interrompe o fluxo de material durante a injeção, resultando em marcas de rebaixo no plástico.
Furo de Bico Pequeno
Se o bico ficar entupido ou o furo do bico da máquina de moldagem for pequeno, a falta de pressão pode causar marca de rebaixo no plástico. Portanto, a melhor maneira de prevenir este tipo de defeito no plástico é limpando ou substituindo o bico da máquina de injeção para obter a velocidade de injeção ideal.
DFM Ajuda a Prevenir Marcas de Rebaixo na Moldagem por Injeção de Plástico
Design para fabricação ou fabricabilidade envolve projetar um componente ou peça para que seja mais fácil produzir mais dessa peça. Este processo inclui um conjunto de diretrizes de design que a indústria recomenda para melhor fabricação e design de peças.
Aplicar design para fabricabilidade na fase de design ajuda a prevenir marcas de rebaixo em peças moldadas. Esta fase de fabricação também é o momento ideal para abordar esses defeitos, pois o faz com custo mínimo. Além disso, este processo envolve o uso de programas especializados de simulação de fluxo de molde. O objetivo de usar este programa é simular o processo de moldagem por injeção. Esta simulação em 3D mostra fluxo, empenamento, fluxo de calor e detalhes do molde completo.
Durante a simulação, os engenheiros que supervisionam o projeto verificam problemas no design, incluindo marcas de rebaixo, usando uma lista de verificação. Se houver problemas, eles fazem as alterações necessárias no design, incluindo material e molde usados. Repetem este processo até que a lista de verificação seja completada e problemas eliminados.
O objetivo geral do DFM é fabricar produtos com erros mínimos e aumentar a qualidade do produto para satisfação ideal do consumidor. Além disso, não seguir este guia de design para moldagem por injeção durante a produção de peças plásticas frequentemente resulta em despesas evitáveis devido a modificação e redesign do molde.
RapidDirect – Seu Melhor Parceiro de Moldagem por Injeção
Você está procurando o melhor lugar para obter seus serviços de moldagem por injeção sem marcas de rebaixo? Pense na RapidDirect! Oferecemos a melhor qualidade tanto na prototipagem quanto na produção em larga escala.
Além disso, oferecemos análise DFM aos nossos clientes sem custo para garantir que defeitos como marca de rebaixo não prejudiquem a aparência do seu produto.
Somos grandes fãs da perfeição, por isso seguimos todas as diretrizes padrão de DFM para garantir que suas peças de produto estejam além do perfeito. Então, o que você está esperando? Visite a RapidDirect hoje para iniciar seu projeto.
Perguntas Frequentes
O Que Causa Vazios na Moldagem por Injeção?Vazio ocorre quando há diferença na taxa de resfriamento entre as partes externa e interna, especialmente quando a camada externa do produto resfria antes da interna. Esta diferença faz com que a camada interna encolha, se desprendendo da outra camada, formando um vazio.
Como Prevenir Marcas de Rebaixo e Vazios?As principais maneiras de prevenir rebaixos e vazios em um design incluem:
a. Garantir que a temperatura de fusão seja ideal.
b. Assegurar que a pressão de recalque e retenção seja ideal.
c. Evitar excesso de temperatura do molde.
d. Garantir o uso do material e design de molde corretos.
Abaixo estão maneiras de remover e prevenir linhas de fluxo:
a. Aumentar a velocidade, pressão ou temperatura do material de injeção.
b. Onde a espessura da parede aumenta, arredondar os cantos do molde nessas regiões.
c. Dar boa distância entre canais do molde e refrigerante do molde.
d. Aumentar velocidade de fluxo aumentando diâmetro do bico.
Conclusão
Saber o que causa marcas de rebaixo é o primeiro passo para preveni-las e corrigi-las. Existem muitas razões pelas quais marcas de rebaixo ocorrem, desde tempo de retenção, pressão até temperatura do molde e de fusão. No entanto, uma maneira de prevenir esta depressão de deformar suas peças moldadas é empregando DFM na fabricação.
Além disso, se você procura uma empresa ideal para suas necessidades de moldagem por injeção a um preço acessível, pense na RapidDirect.
Resina
- Design de Molde para Injeção – Parte 2: Entendendo e Eliminando Marcas de Retração (Sink Marks)
- Moldagem por Injeção de Termofixos: Benefícios, Desvantagens e Orientação Especializada
- Compostos PEEK de alta viscosidade: ideais para injeção e extrusão
- BASF Ultrason PPSU: Material Premium para Injeção e Sopro de Mamadeiras e Garrafas
- TerraVerdae Lança Novas Resinas PHA para Filmes Soprados/Extrudados, Moldagem por Injeção e Termoformagem
- Dominando Moldagem por Injeção: Melhores Práticas de Especialistas no Molding 2019
- 8 Estratégias Comprovadas para Eliminar Downtime e Cortar Custos
- 10 Defeitos Comuns na Injeção de Plástico e Dicas de Prevenção
- Principais Materiais para Moldagem por Injeção de Plástico para Qualidade e Desempenho Superiores
- Serviços de Injeção Plástica Premium e Custo-Eficientes