



Design de Molde para Injeção – Parte 2: Entendendo e Eliminando Marcas de Retração (Sink Marks)
No desenvolvimento de produto, peças moldadas por injeção impecáveis são essenciais tanto para apelo estético quanto para produção eficiente. Uma marca de retração proeminente na superfície A frontal de um artigo inicial pode comprometer um acabamento brilhante e atrasar o lançamento. Em vez de mascarar o defeito com um emblema de logotipo, uma solução mais eficaz reside no design do molde e na geometria da peça.
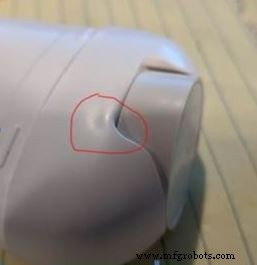
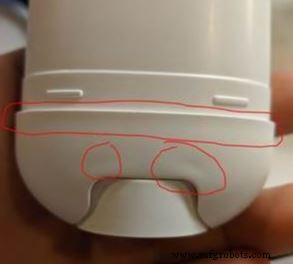
Marcas de retração resultam do resfriamento diferencial em seções espessas da peça, como onde uma nervura ou boss interna encontra a parede. O núcleo da região espessa resfria por último, puxando material para dentro e criando uma covinha no lado oposto. O efeito é mais visível em superfícies lisas, brilhantes e cores de plástico mais escuras.
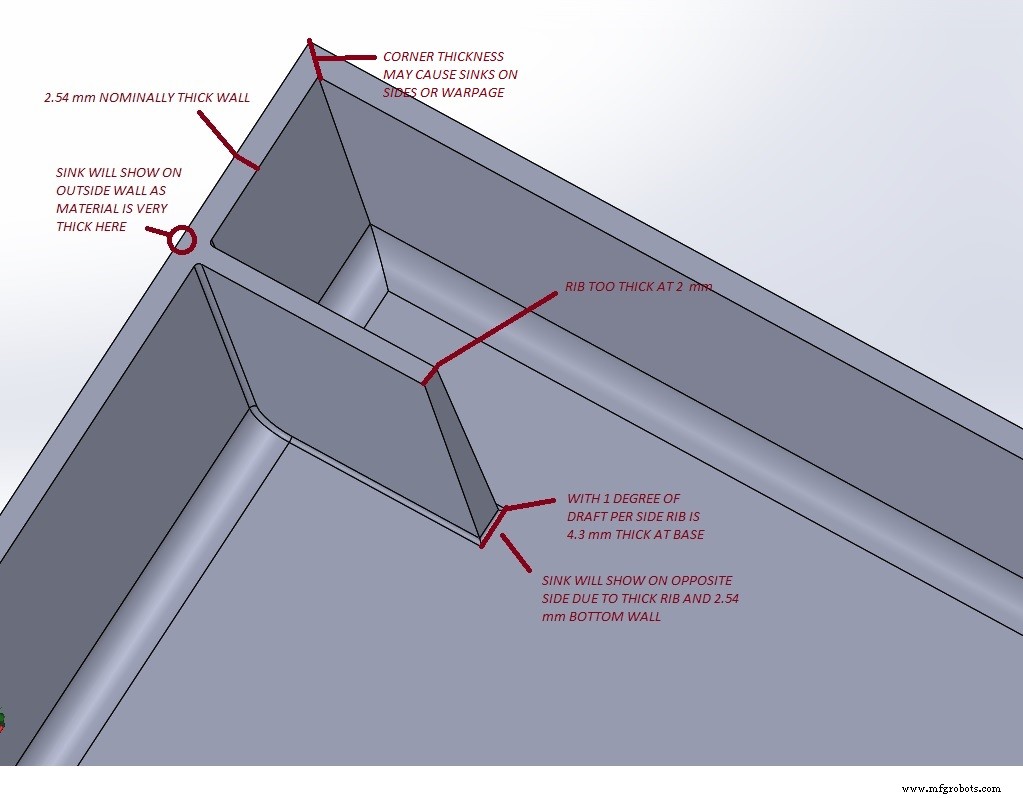
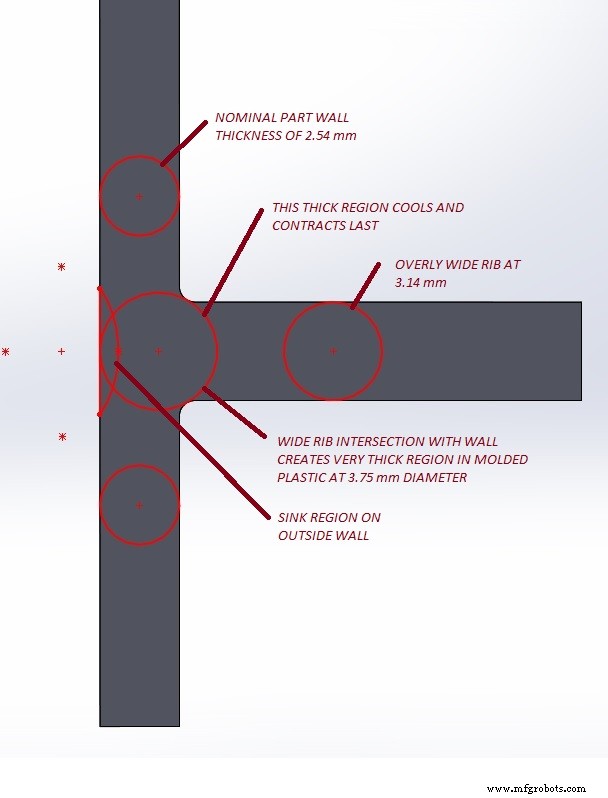
Interseções entre duas paredes externas ou uma superfície angular também podem induzir retrações, especialmente quando uma nervura encontra a parede em um ângulo agudo. Uma regra prática geral é manter a espessura de paredes internas e nervuras em 50‑60% da espessura nominal da parede externa. Isso reduz a probabilidade de pontos espessos e as falhas de retração resultantes.
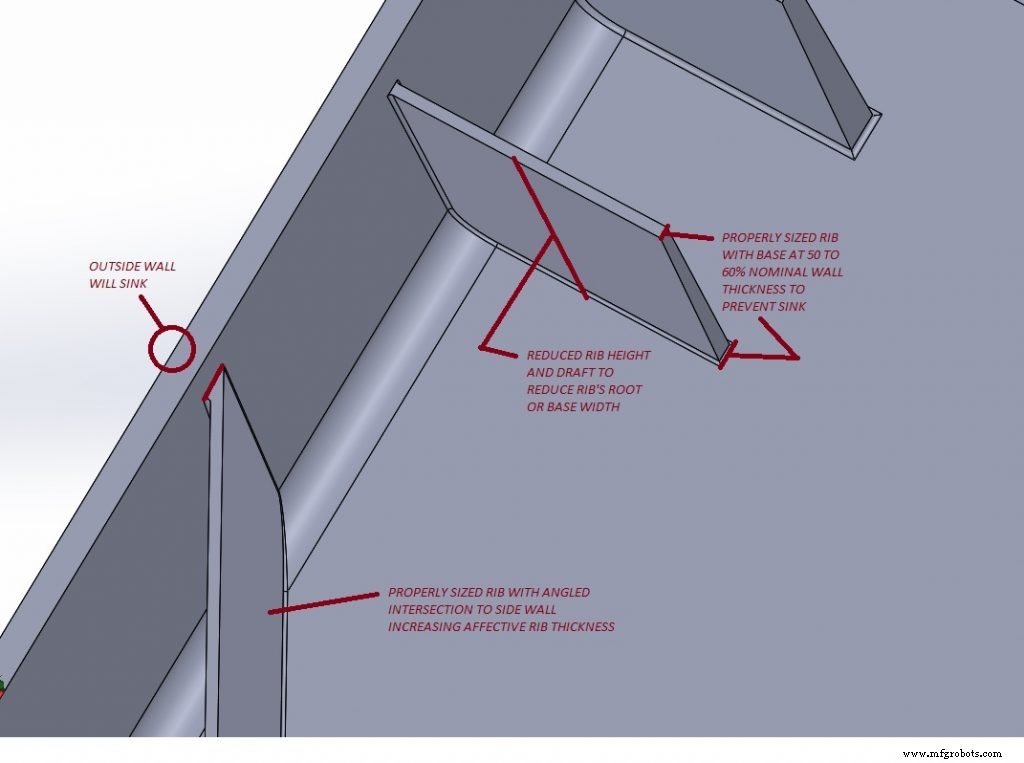
Formas complexas frequentemente escondem transições críticas, tornando seções espessas difíceis de detectar cedo. No caso de uma base de dispensador branca, o design parecia simples, mas o contra-alésio inferior para o parafuso de polegar introduziu interseções de paredes angulares que produziram marcas de retração visíveis. Análise de seção transversal revelou uma convergência de recursos que aumentou a espessura local da parede.
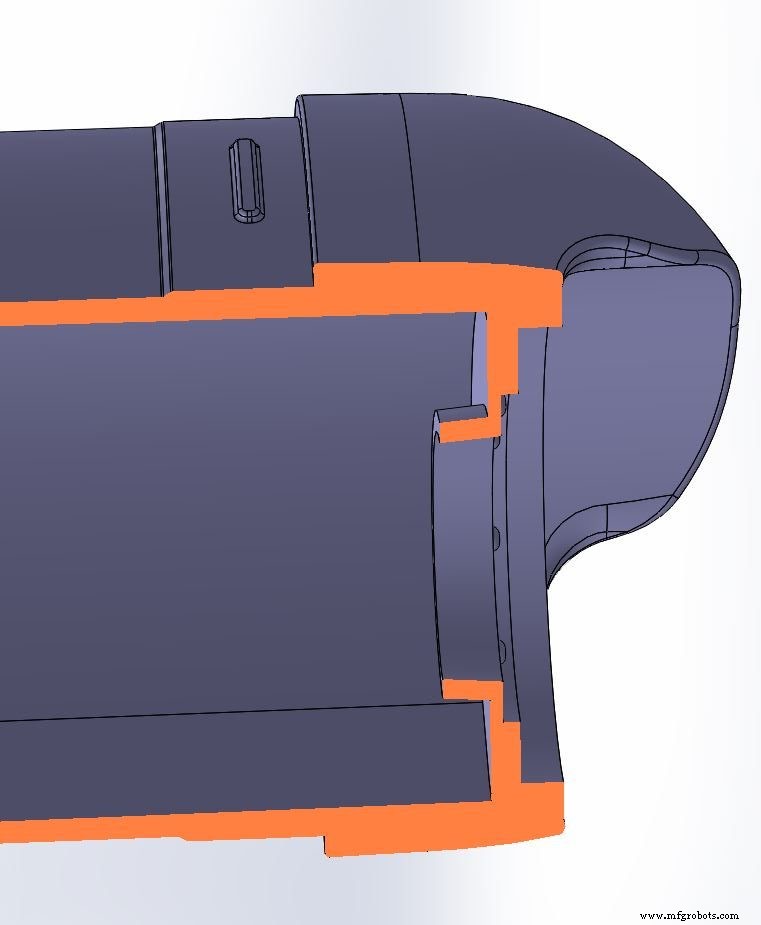
Esses recursos eram difíceis de modificar sem comprometer o tamanho compacto e a funcionalidade do produto. No entanto, adicionar recursos de núcleo sutis — aliviamento leve — aliviou o material nas junções das paredes e reduziu a retração.
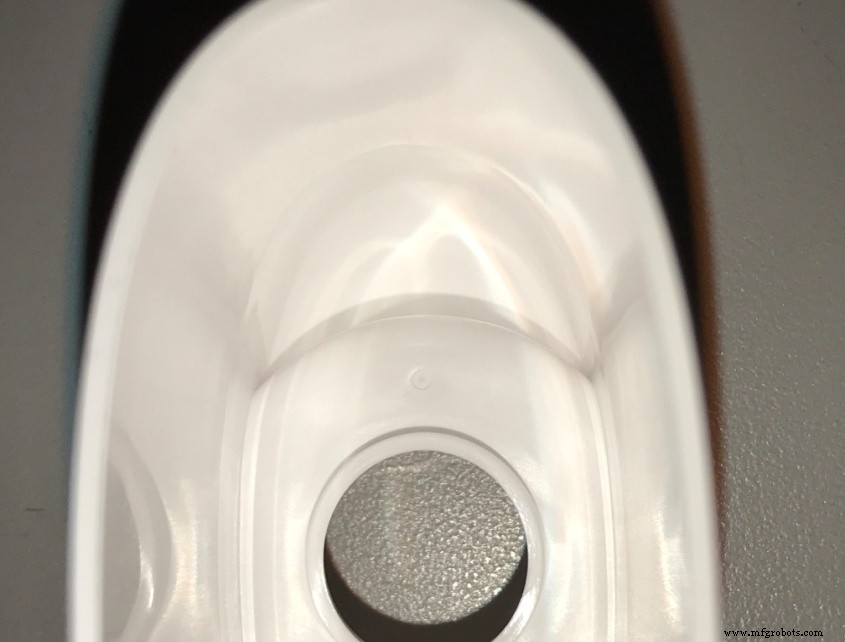
Antes da adição do aliviamento. 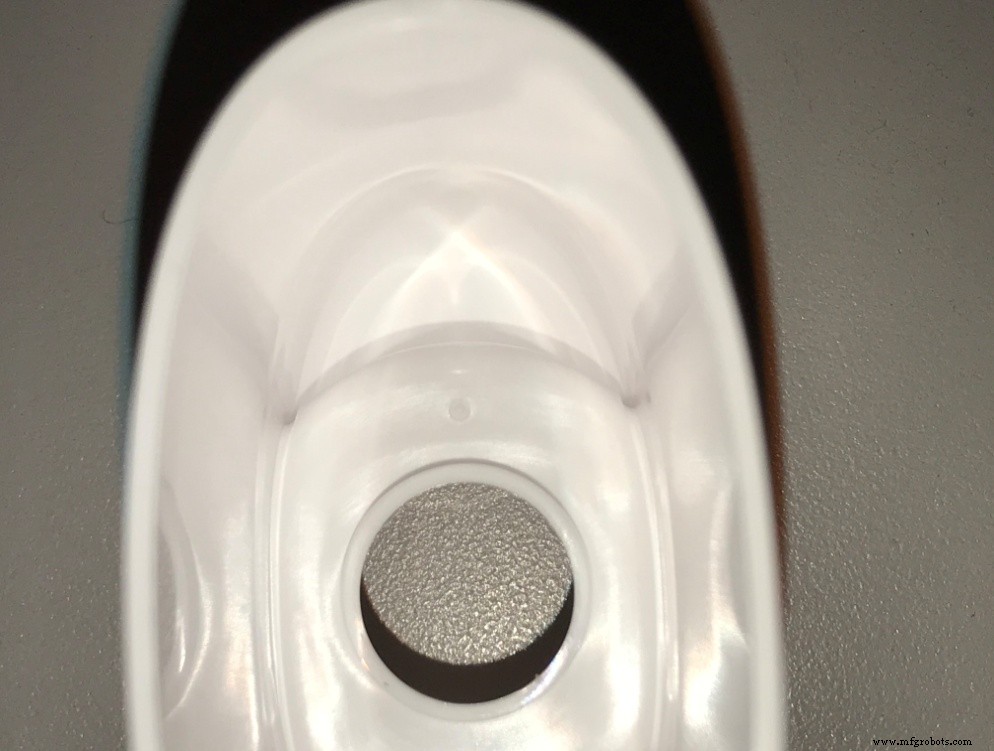
Depois: Redução de material nas junções das paredes.
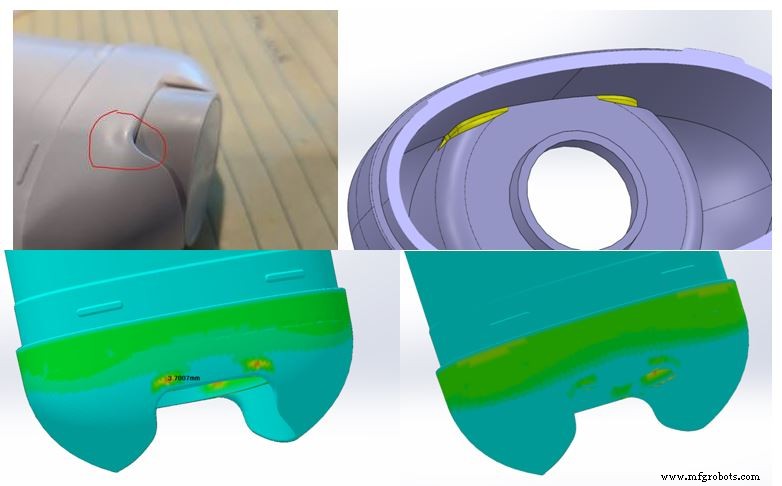
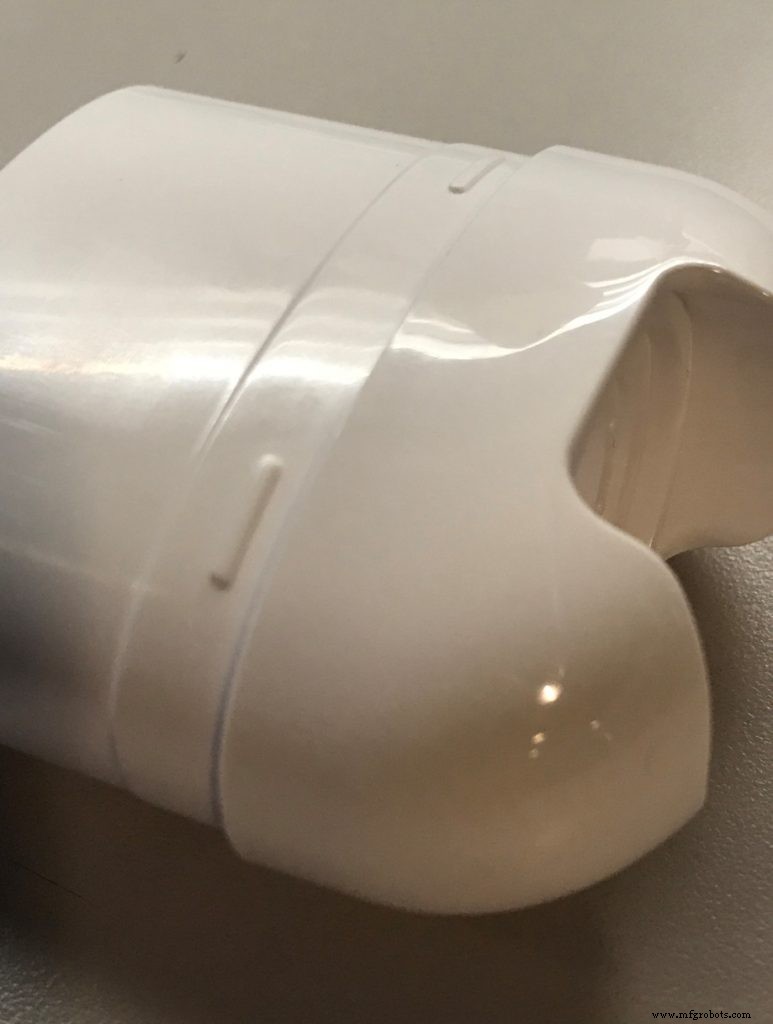
Combinado com tempo de ciclo mais longo para permitir resfriamento completo e ajustes de processo, o resultado foi uma peça impecável e funcional. Colaboração próxima entre engenheiros de design e fabricantes de moldes provou ser essencial para resolver esses problemas rapidamente.
Bosses (ou corpos) apresentam outro desafio. Como nervuras cônicas, eles devem equilibrar resistência, encaixe com fixadores roscados e espessura mínima para evitar retrações. Exploraremos design de bosses em um post futuro.
Empregando práticas sólidas de engenharia de molde por injeção e ferramentas avançadas de CAD 3D, designers podem minimizar o risco de marcas de retração e outros defeitos cosméticos. Trabalhando lado a lado com fabricantes de moldes, garante-se peças de alta qualidade, visualmente atraentes, que atendem requisitos funcionais, encurtando o tempo de mercado.
Principais conclusões: mantenha paredes internas e nervuras dentro de 50‑60% da espessura nominal, minimize interseções angulares, considere leves mudanças de desenho para reduzir variação de espessura, e use ferramentas de análise de espessura de CAD. Colabore com moldadores cedo e itere nas duas primeiras rodadas de artigos para refinar design e processo.
Links para: Parte 1, Parte 3, Parte 4
Processo de manufatura
- Parte 6: Gerenciando Equipes e Fabricantes Contratados no Design de Peças Moldadas por Injeção
- Design de Peças para Injeção: Dominando Ângulos de Desenho para Ejeção Perfeita
- Prevenindo Empenamento em Peças Moldadas por Injeção: Estratégias de Design
- Design de Bosses para Moldagem por Injeção: Equilibrando Resistência e Sucesso na Moldagem
- Princípios-Chave de Design para Otimizar Peças Metálicas Impressas em 3D
- Projetando Peças de Compósitos Termofixos: Guia Prático e Infográfico
- Dominando Design para Manufaturabilidade: Parte 2 – Tolerâncias e Otimização de Recursos
- Design para Manufaturabilidade: Diretrizes Essenciais – Parte 1
- Como Escolher o Acabamento Superficial SPI Ideal para Peças Injetadas
- Diretrizes de Design Especializadas para Injeção de Alta Qualidade