



O Papel Crítico dos Ângulos de Desmoldagem no Sucesso da Injeção de Plástico
Projetar ângulos de desmoldagem (draft angles) para injeção de plástico pode ser um incômodo. Como designers e engenheiros, gostamos de trabalhar com modelos retos e perpendiculares, fáceis e intuitivos de ler, medir e modificar.
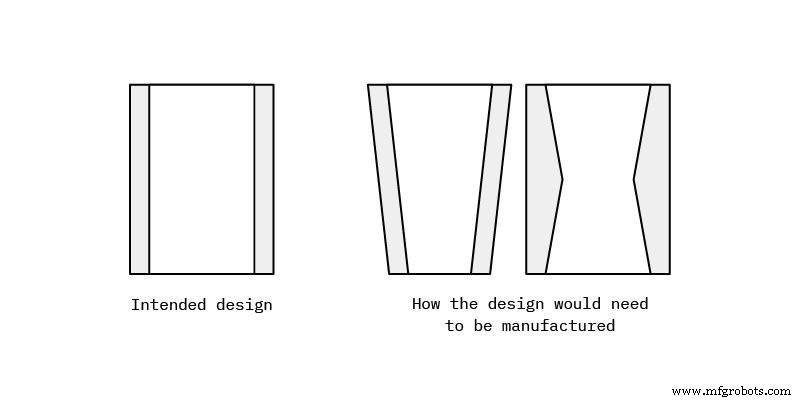
No entanto, quando chega a hora de fabricar componentes baseados em nossos designs, somos obrigados a lidar com formas trapezoidais que podem impactar funcionalidade, encaixe e estética. Essa forma trapezoidal é resultado da exigência da injeção de plástico de projetar peças com ângulos de desmoldagem.
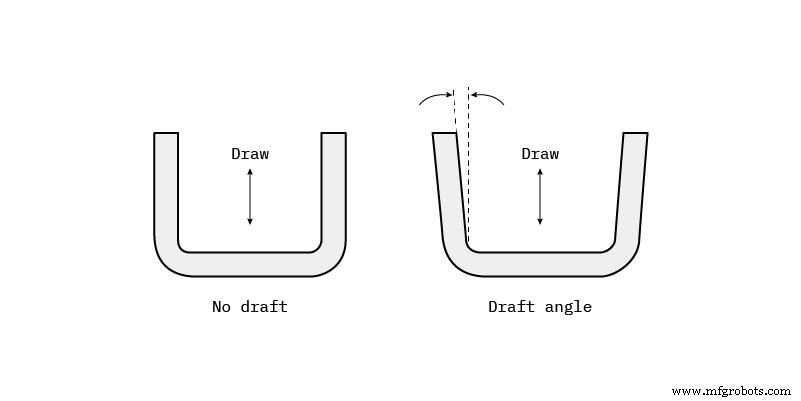
O que é um ângulo de desmoldagem?
Um ângulo de desmoldagem é um afilamento aplicado às paredes verticais do componente injetado para auxiliar na liberação da peça do molde.
Ângulos de desmoldagem são uma característica obrigatória de peças personalizadas para injeção de plástico. Uma peça funcional para injeção deve ter ângulos de desmoldagem voltados tanto para o lado da cavidade quanto para o lado do núcleo. Isso reduz o risco de danos às peças e garante que possam ser ejetadas da máquina.
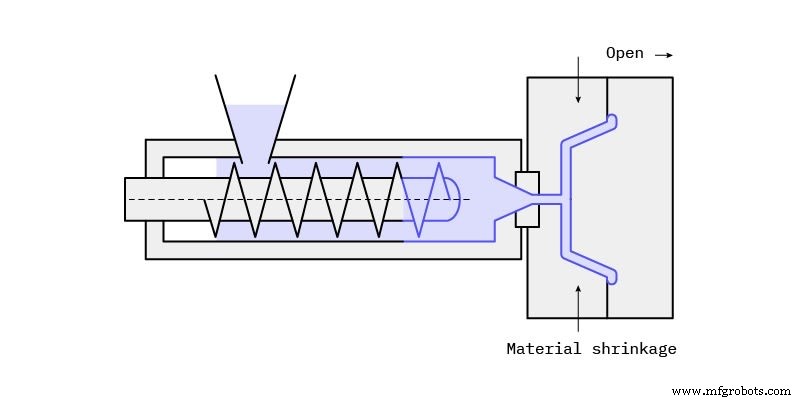
À medida que o plástico fundido flui para o molde fechado e preenche a cavidade, o material encolhe dentro do molde ao resfriar e, como resultado, agarra o núcleo.
Por que os ângulos de desmoldagem são essenciais para injeção de plástico?
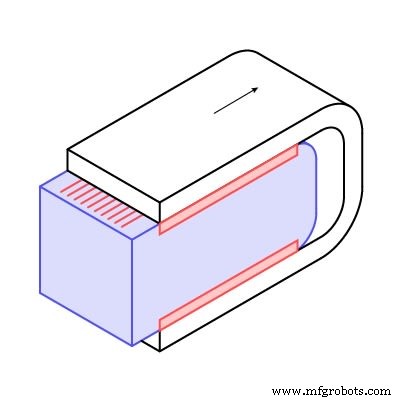
Sem qualquer afilamento, não apenas a peça sairá arranhada, mas o molde sofrerá desgaste indesejado. Isso, por sua vez, encurtará a vida útil da ferramenta. Além de tudo isso, você pode não conseguir ejetar a peça, o que significa que terá que paralisar a produção para remover manualmente a peça do molde.
O que também é importante é superar as forças de vácuo permitindo a entrada de ar entre o metal e o plástico para que a peça se solte adequadamente. Adicionar um ângulo de desmoldagem adequado garante que a deformação (warpage) na ejeção seja evitada, mantendo um acabamento cosmético decente.
Com injeção de plástico, você também tem que lidar com a compensação inerente entre o mecanismo de ejeção e o sistema de resfriamento — ambos competem por espaço dentro do núcleo. Se sua peça for fácil de liberar por design, você facilita a ejeção, dando mais espaço para os canais de resfriamento.
Portanto, em vez de ter diversos pinos ou mangas para empurrar a peça para fora do núcleo, você deixa muito espaço para canais de resfriamento que reduzem significativamente seu tempo de ciclo. Como resultado, você obtém um preço unitário mais competitivo para seu projeto, o que é enormemente benéfico ao atingir altos volumes de produção.
Lembrete útil
Em média, 70% do tempo de ciclo durante a injeção de plástico vai para o resfriamento.
Então, por que é essencial adicionar ângulos de desmoldagem ao seu design?
- Minimiza a deformação (warping) da sua geometria
- Aumenta a vida útil da ferramenta (molde)
- Melhora o acabamento superficial das suas peças plásticas
- Reduz custos diminuindo o tempo de resfriamento
Como projetar melhores ângulos de desmoldagem?
Não existe uma fórmula universal que diga exatamente como implementar ângulos de desmoldagem no seu design, mas há alguns fatores a considerar:
Bolsões e cavidades profundas
Bolsões e cavidades profundas precisam de um ângulo de desmoldagem mais acentuado para ajudar a superar as forças de vácuo e atrito enquanto a peça é empurrada para fora do núcleo.
Dica profissional da Hubs
Textura da peça
A textura da peça dita o desmoldagem mínimo. Uma superfície mais lisa, como acabamento espelhado, é fácil de ejetar e reduz taxas de sucata. Para texturas leves, um desmoldagem de 1-5 graus é apropriado. Texturas complexas como couro ou pele de cobra introduzem micro-rebaixos e exigem desmoldagem de 5-12+ graus.
Dica profissional da Hubs
Quais são os melhores materiais de injeção para ângulos de desmoldagem?
Quanto mais o plástico encolhe termicamente, maior deve ser o desmoldagem. Além disso, materiais fortes, quebradiços e abrasivos naturalmente requerem um afilamento maior que aqueles macios, dúcteis ou autolubrificantes.
O Nylon, por exemplo, é muito tolerante e não necessariamente precisa de um ângulo de desmoldagem, embora um afilamento padrão de 2 graus seja sempre recomendado.
| Material | Ângulo mínimo de desmoldagem* | Ângulo recomendado |
|---|---|---|
| Nylon | 0 | 1 |
| Polietileno | 0,5 | 1,5 |
| PVC | 0,5 | 1,5 |
| PP | 1 | 2 |
| PC | 1,5 | 2 |
*Assumindo condições perfeitas
Quais são as principais dicas e truques da Hubs para projetar ângulos de desmoldagem?
Ângulos de desmoldagem podem não ser sua característica favorita de projetar, mas vale a pena o esforço. Projetá-los corretamente é fundamental para obter um custo competitivo e potencialmente reduzir o lead time.
Aqui estão algumas dicas avançadas para projetar os melhores ângulos de desmoldagem para suas peças personalizadas:
- Integre o desmoldagem ao seu design desde cedo. Se você quiser prototipar a peça com impressão 3D, certifique-se de que ela já contenha o desmoldagem para evitar ter que refazer o trabalho.
- Faça desmoldagem tanto no lado da cavidade quanto no lado do núcleo da sua peça. O núcleo (superfícies internas) requer um desmoldagem ligeiramente maior devido à direção de encolhimento do material.
- Todas as faces verticais precisam ter desmoldagem. Isso inclui nervuras (ribs) e reforços (gussets), bosses e recursos de stand-off.
- Quanto maior o ângulo de desmoldagem, melhor. Mesmo um ângulo de 0,5 grau (o mínimo absoluto para a maioria dos materiais) é melhor que nenhum desmoldagem.
- Esteja atento à face de referência da qual você faz o desmoldagem e se isso impacta a funcionalidade ou encaixe de peças conjugadas.
- A localização da linha de partição nem sempre é óbvia. Certifique-se de consultar seu fornecedor no início do processo para entregar o design final no prazo.
- Faça desmoldagem nas características que exigiriam uma ação lateral (cavidades laterais e bosses).
Para um guia mais detalhado sobre como projetar características para injeção de plástico, temos o guia certo para você.
Perguntas frequentes
Como calcular ângulos de desmoldagem para injeção de plástico?
Em geral, a recomendação é adicionar um mínimo de 1 grau de desmoldagem por polegada (2,54 cm) de profundidade da cavidade do molde. Outros fatores afetarão como você calcula seus ângulos de desmoldagem além da profundidade, então você pode adicionar até dois graus por polegada, mas não é necessário.
Quantos graus meus ângulos de desmoldagem devem ter?
Embora aplicar 1 a 2 graus de desmoldagem por polegada de profundidade da cavidade seja um bom padrão a seguir, certos ângulos são melhores para situações específicas. Por exemplo, aconselhamos aplicar 0,5 graus em cada face vertical dos seus componentes. Para texturas leves (PM-T1), 3 graus de desmoldagem são necessários, enquanto 5 ou mais graus são obrigatórios para texturas pesadas (PM-T2).
Quando adicionar ângulos de desmoldagem no processo de design?
Adicionar ângulos de desmoldagem a designs de impressão 3D e usinagem CNC não é obrigatório, então é comum esquecer desmoldagens na prototipagem (ou em outras etapas iniciais de design). Com impressão 3D e usinagem CNC, você simplesmente não precisa se preocupar em ejetar peças de um molde. Recomendamos projetar suas peças com ângulos de desmoldagem desde cedo para que, quando chegar a hora de iniciar a injeção de plástico em maiores quantidades, você não precise redesenhar os componentes para acomodar o processo de moldagem.
Como o design do ângulo de desmoldagem afeta o acabamento superficial?
Adicionar os ângulos de desmoldagem corretos é essencial para evitar arranhões nas suas peças. Termoplásticos encolhem ao resfriar no molde, criando tensão suficiente para impedir uma ejeção limpa e fácil. Sem os ângulos de desmoldagem certos, sua peça ficará arranhada pela tensão dentro do molde e ao retirá-la após o resfriamento.
Como projetar ângulos de desmoldagem para fabricação ideal?
Seguir nossas diretrizes definitivamente ajudará a melhorar seu design para fabricação. Se você tiver mais perguntas ou quiser conselhos especializados de DfM, não hesite em nos contatar em sales@hubs.com.
Resina
- Design de Peças para Injeção: Dominando Ângulos de Desenho para Ejeção Perfeita
- Prevenindo Empenamento em Peças Moldadas por Injeção: Estratégias de Design
- Design de Bosses para Moldagem por Injeção: Equilibrando Resistência e Sucesso na Moldagem
- Design de Molde para Injeção – Parte 2: Entendendo e Eliminando Marcas de Retração (Sink Marks)
- Por Que Design para Manufatura Aditiva Importa: Seis Benefícios Principais
- Compostos PEEK de alta viscosidade: ideais para injeção e extrusão
- Bakelite FoamSet: Espumas Leves, Termicamente Estáveis, Retardantes de Chama para Moldagem por Injeção e Compressão
- Dominando Design para Manufaturabilidade: Parte 2 – Tolerâncias e Otimização de Recursos
- Diretrizes de Design Especializadas para Injeção de Alta Qualidade
- O Papel Crítico do Design para Manufatura (DFM) no Sucesso do Hardware