



Elimine Rebarbas na Moldagem por Injeção: 9 Causas Raiz e Soluções Comprovadas
Rebarba é um dos defeitos mais comuns na moldagem por injeção. É a fina camada de plástico na linha de separação ou em qualquer outra parte onde duas superfícies dissimilares do molde se encontram e formam uma fronteira. Tais áreas podem criar diferença na expansão e outros parâmetros, o que pode contribuir para aumentar as chances de rebarba.
Lidar com rebarba na moldagem por injeção é simples, mas exige recursos extras e afeta a eficiência geral do processo. Além disso, desrebarbamento – remoção de rebarba manual ou automaticamente – também pode afetar negativamente a qualidade do produto e potencialmente danificar o molde, resultando em custos mais altos e outras perdas. É por isso que é tão importante minimizar o defeito de rebarba em projetos de moldagem por injeção.
Para resolver a rebarba na moldagem por injeção, é importante identificá-las primeiro e depois abordá-las efetivamente com uma abordagem direcionada. Fazer isso garantiria os resultados mais rápidos e ajudaria a apontar na direção certa de otimizar o processo de moldagem por injeção e eliminar todos os defeitos.
O que é Rebarba na Moldagem por Injeção?
Rebarba na moldagem por injeção é uma falha onde a peça tem excesso de plástico na linha de separação, uma fronteira, ou qualquer outra área onde diferentes formas e áreas do molde se encontram. Geralmente, rebarba em moldagem de plástico é mais comum na linha de separação. No entanto, outras áreas também são afetadas. Suas causas e efeitos permanecem os mesmos independentemente da localização.
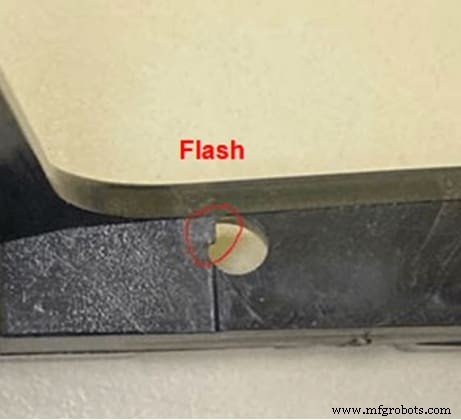
Na indústria hoje, rebarba em peças moldadas é comum e a maioria dos fabricantes a reduz significativamente, mas não a remove totalmente. A principal razão é o custo geral de moldagem por injeção. Moldes livres de rebarba são bastante caros, mas a maioria das empresas encontra um equilíbrio entre custo, qualidade e estética.
As Principais Causas de Rebarba na Moldagem por Injeção
Rebarba na moldagem por injeção pode acontecer por uma série de razões. Às vezes, a fonte do problema pode ser mais de uma. Você pode ter um desalinhamento da linha de separação junto com fluxo errado, levando aos mesmos resultados – um defeito de rebarba em peças de moldagem por injeção.
Uma coisa importante a notar sobre o problema de rebarba na moldagem por injeção é que não se restringe a uma única instância ou sub-processo. Rebarba tem múltiplas causas e pode acontecer por uma infinidade de razões, começando de problemas na fase de injeção a falhas no equipamento de retenção, ou outras razões como viscosidade, pressão ou velocidade.
Aqui estão as causas mais comuns de rebarba em moldagem de plástico e quando elas realmente ocorrem.
Rebarba do Molde Durante a Fase de Injeção
1 – Desalinhamentos da Linha de Separação
Uma das maiores razões por trás do desalinhamento da linha de separação é a presença de contaminantes ambientais como poeira e detritos, que podem manter o molde aberto. Resultantemente, o material excessivo vaza e causa defeito de rebarba. Além disso, falhas no molde também podem causar este problema. Principalmente essas falhas se propagam ao longo do tempo devido ao uso. Ferramentas antigas e desgastadas levam a vazamentos e resultam em rebarba devido a desalinhamento da linha de separação.
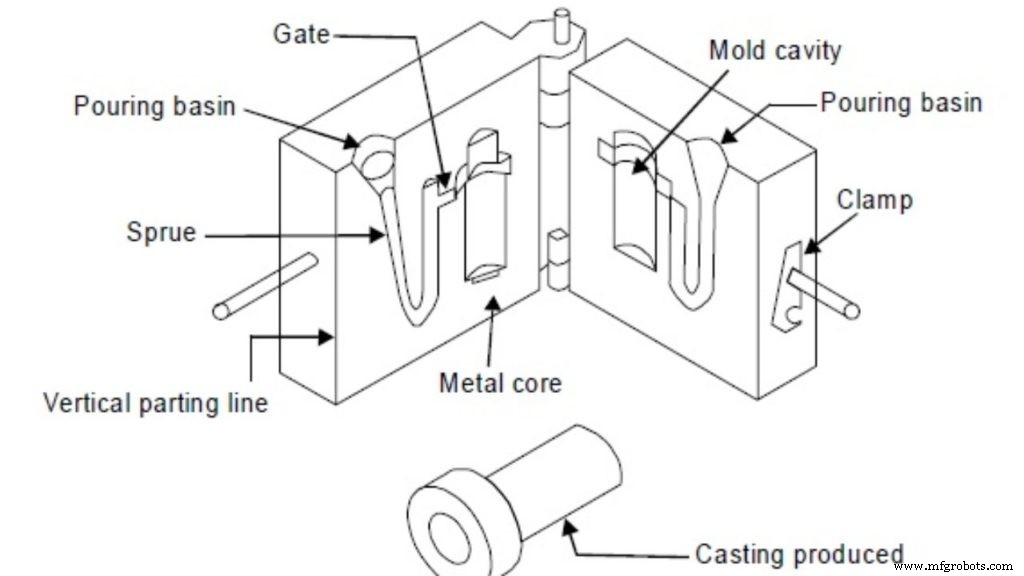
Mesmo se você tiver o molde perfeito e garantir que não há contaminantes, rebarba ainda pode acontecer quando você lida com pressão de fechamento inadequada ou formas extremamente complexas. Cavidades e outros recursos intrincados podem aumentar a pressão geral que seu molde sustenta e causar vazamentos e defeitos em algumas áreas.
2 – Ventilação Improprida
A moldagem por injeção é um processo intrincado onde você precisa cuidar da temperatura geral, pressão, bolsas de ar e outros recursos. Por exemplo, bolhas de ar aprisionadas são uma grande falha em qualquer design de moldagem por injeção que pode afetar as capacidades mecânicas e de carga da peça. Da mesma forma, peças moldadas por injeção têm uma faixa de temperatura específica para excelente formação. Ventos são responsáveis por garantir operações suaves de todos esses componentes. Quaisquer problemas nisso levariam a vários defeitos não limitados apenas a rebarba.
Rebarba do Molde Durante Recalque ou Retenção
3 – Baixa Pressão de Fechamento
Rebarba pode acontecer durante ambos os processos de recalque e retenção. O processo de recalque contabiliza a contração do material durante o resfriamento. A melhor maneira é adicionar o excesso enquanto o processo de retenção mantém todo o sistema em equilíbrio de pressão até o resfriamento.
Em ambos os casos, a pressão de fechamento precisa ser precisa. Força de fechamento incorreta pode perturbar a linha de separação e permitir que o líquido entrante saia e cause rebarba.
4 – Problema no Bico de Injeção
Bicos de injeção são parte do molde e são responsáveis por transferir os plásticos fundidos para a cavidade. Com o tempo, eles podem perder suporte para sustentar a força da pressão de injeção e deteriorar sua função. Em tais casos, suas peças moldadas por injeção terão defeitos e o mais comum deles é rebarba.
Rebarba do Molde Durante o Processo Devido às Características de Fluxo
Além da etapa do processo, existem alguns elementos que podem causar rebarba na moldagem por injeção devido às características do processo e fluxo. Quanta rebarba sua peça plástica terá devido às características do processo depende das seguintes características do processo.
5 – Viscosidade
Viscosidade é a propriedade de qualquer líquido de fluir e é central no processo de moldagem por injeção. Viscosidade mais baixa significa que o líquido fundido fluirá facilmente para fora da forma do molde e terá distorções na forma de rebarba. Geralmente, esta viscosidade é função da temperatura, propriedades do material, pressão e velocidade.
6 – Temperatura do Cilindro e Bico
Pressão não é o único fator que aumenta a viscosidade e resultante rebarba em sua peça de moldagem por injeção. A temperatura do cilindro e bico tem efeito direto nisso também. Temperatura mais alta torna o fluido mais propenso a vazar devido a menor viscosidade e resultante aumenta as chances de rebarba na moldagem por injeção.
7 – Excesso de Preenchimento
Qualquer configuração de moldagem por injeção terá restrições baseadas em tamanho e geometria. Se o plástico fundido for preenchido em excesso, a pressão de injeção naturalmente superará a pressão de fechamento e causará vazamentos. Isso aumentaria as chances de rebarba e outros defeitos. No entanto, você deve ter cuidado ao ajustar as configurações de alimentação, pois o resfriamento encolhe o plástico e você não quer uma peça incompleta devido a um curto tiro na moldagem por injeção.
8 – Alta Pressão
Pressão está entre as características de processo mais comuns que podem aumentar a probabilidade de rebarba. A física básica dita que alta pressão leva a mais temperatura e características de fluxo em um ambiente fechado. O aumento de pressão e o resultante aumento de viscosidade podem causar múltiplos defeitos incluindo rebarba.
9 – Excesso de Recalque
Complexidades no design e caminhos intrincados no molde também podem criar rebarba em peças moldadas por injeção. Em campos estreitos, uma quantidade limitada de líquido fundido pode solidificar e bloquear o fluxo. Criando pressão localizada dentro do molde. Os defeitos resultantes não param apenas na rebarba. Em vez disso, você terá que lidar com outros problemas como empenamento, densidade não uniforme e vários outros problemas relacionados.
5 Maneiras Eficazes de Controlar Rebarba na Moldagem por Injeção
Não há dúvida de que prevenir rebarba é bastante importante porque a rebarba causaria muitos problemas funcionais e estéticos. No entanto, a remoção de rebarba na moldagem por injeção é possível.
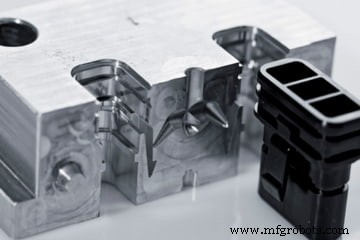
Aqui estão as 5 maneiras mais eficazes que ajudam você a controlar rebarba em suas peças moldadas.
Design para Fabricabilidade
A maneira mais eficaz de garantir que sua peça moldada por injeção esteja livre de rebarba é projetá-la para fabricabilidade. Isso significa garantir características simples e mais eficazes que realizam a função em vez de focar em sistemas intrincados.
Para entender melhor do ponto de vista do processo de moldagem por injeção, considere a linha de separação. Especialistas no campo recomendam usar uma linha de separação na borda em vez da superfície. Isso traz benefícios estéticos e funcionais, pois a linha de separação não ficará visível na borda. O design também reduzirá as chances de rebarba, pois a costura contrabalançaria qualquer desalinhamento da linha de separação.
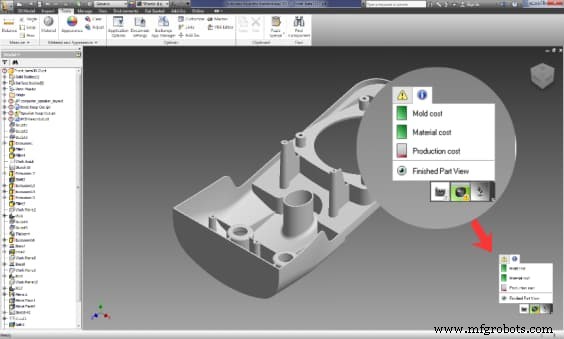
Hoje, usar análise DFM é parte importante de qualquer projeto industrial de moldagem por injeção. Existem ferramentas de software especiais que simulam os resultados efetivamente e mostram as características de fluxo e preveem problemas comuns como empenamento, rebarba e fluxo de calor na moldagem por injeção. Na RapidDirect, por exemplo, você pode fazer upload do arquivo de design da sua peça na plataforma de manufatura online e obter análise DFM gratuita para suas peças.
Reduza a Taxa de Injeção
Outra excelente maneira de reduzir rebarba na moldagem por injeção é controlar as variáveis do processo. A taxa de injeção tem efeito direto na viscosidade, pressão e temperatura que podem causar rebarba. Geralmente, esta é a primeira coisa que muitos especialistas fazem ao lidar com rebarba, pois a maioria das variáveis de processo estão conectadas com a taxa de injeção.
Especifique um Molde Livre de Rebarba
Uma maneira excelente, mas cara, de eliminar completamente a rebarba de suas peças moldadas por injeção é usar um molde livre de rebarba. Garante os melhores resultados, mas vem a um custo exorbitante que não é viável para muitas empresas e aplicações. Para aplicações sensíveis onde estética, funcionalidade e todos os outros elementos são bastante importantes e os custos não são um problema, então esta é talvez a melhor maneira de garantir uma peça livre de defeitos.
Limpeza Adequada do Molde
Uma das principais causas de desalinhamento da linha de separação é o acúmulo de sujeira, detritos e outros contaminantes no molde. Além disso, micropartículas em cavidades estreitas do molde podem até causar excesso de recalque, o que aumenta ainda mais os defeitos gerais na peça. Manter seu molde limpo e mantido pode ajudar a minimizar as chances desses problemas e garantir os melhores resultados.
Manutenção Adequada do Molde e Melhorias no Processo
Finalmente, manutenção do molde e otimizações de processo são essenciais para resultados consistentes e confiáveis. Força de fechamento e pressão podem às vezes danificar o molde e deixar algumas deformações que podem causar múltiplos defeitos na peça.
Um Parceiro Qualificado Pode Ajudar Seu Projeto de Moldagem por Injeção
Rebarba na moldagem por injeção é uma realidade inevitável e a melhor maneira de reduzi-la é através de otimização contínua do processo e mantendo um olho em todos os sinais. Moldes livres de rebarba são uma opção, mas vêm com a desvantagem de custos aumentados. Em vez disso, é mais viável abordar as causas mais comuns melhorando o design, mantendo os moldes e otimizando o processo de moldagem por injeção para garantir os melhores resultados.
O parceiro certo de serviços de moldagem por injeção como a RapidDirect pode ajudar você a fazer tudo isso sem desperdiçar tempo e recursos. Somos um serviço certificado ISO que oferece resultados incomparáveis graças à nossa equipe versátil e rigorosos controles de qualidade. Do design mais complexo ao elemento mais simples, nossa equipe trabalhou com numerosas entidades domésticas para otimizar cada etapa da fase de design e atender a todos os seus requisitos no menor tempo.
O que diferencia a RapidDirect é a plataforma DFM de última geração que fornecemos. Nosso portal online permite acessar nossos inúmeros modelos de design e obter assistência de nossa equipe de especialistas para criar o melhor produto. Começar com a RapidDirect é simples. Basta fazer upload do seu design com as especificações e características necessárias para obter uma cotação instantânea e começar a experimentar o futuro da manufatura.
Resina
- Guia Completo de Moldagem por Injeção: Dos Grãos às Peças Acabadas
- Guia Preciso de Estimativa de Custos de Injeção de Plástico
- Compostos PEEK de alta viscosidade: ideais para injeção e extrusão
- Dominando a Automação na Injeção: Guia Passo a Passo para Aumentar a Produtividade
- Superando os 7 Principais Desafios da Última Milha: Soluções Comprovadas para Entregas Mais Rápidas e Custo-Efetivas
- Top 4 Causas de Falha em Switchgear e Estratégias de Prevenção Comprovadas
- Identificando Causas Principais de Falha de Máquinas e Estratégias para Evitar Tempo de Inatividade
- Principais Riscos de Segurança na Construção e Estratégias Comprovadas de Prevenção
- Principais Riscos de Segurança no Transporte Rodoviário e Estratégias Comprovadas para se Manter Seguro
- 4 Problemas Comuns em Máquinas CNC e Dicas Comprovadas de Solução