



Máquinas de Medição por Coordenadas Expandem Sua Participação de Mercado
A venerável Máquina de Medição por Coordenadas continua forte, com fabricantes explorando suas capacidades de automação para aliviar problemas de mão de obra
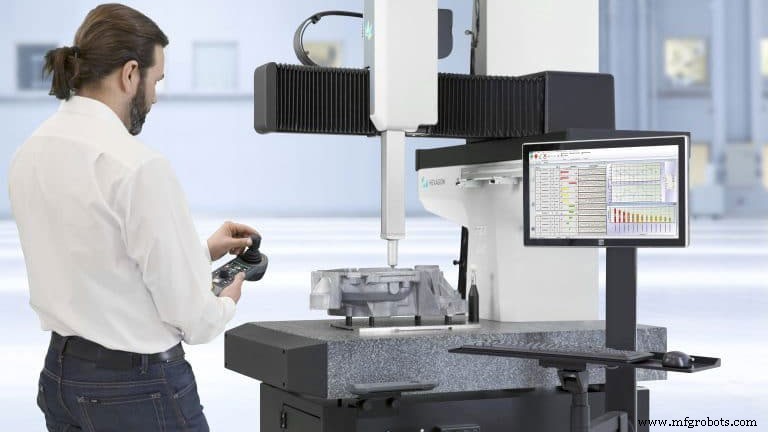
Para MMCs, os bons tempos continuam a rolar. “Uma das coisas surpreendentes que aconteceu nos últimos três a quatro anos é o volume puro de MMCs que estamos enviando”, disse Angus Taylor, presidente da Hexagon Manufacturing Intelligence, América do Norte (North Kingstown, RI). “O mercado parece estar realmente explodindo.”
A pergunta é: por que agora?
Há várias razões. MMCs de hoje toleram uma gama mais ampla de temperaturas e vibrações. São mais robustas, menores e medem com mais precisão. Medem mais rápido do que nunca. Além disso, pisos de fábrica não são mais o que eram. “As próprias plantas de manufatura estão ficando mais limpas”, disse Taylor. A usinagem e manufatura de precisão de hoje demandam ambientes mais limpos. Ao fazer isso, também as torna mais amigáveis para MMCs.
Talvez o mais importante, pode se resumir a pessoas.
“Fabricantes não estão encontrando pessoas qualificadas suficientes, então agora estão olhando para MMCs como um sistema de medição automatizado”, explicou Taylor. “Uma pessoa pode produzir programas de medição para 20 MMCs [controladas por computador].” Isso reduz o conjunto de habilidades do operador para saber como carregar e descarregar peças, talvez usando dispositivos de fixação de precisão, e como puxar o programa de medição correto. A Hexagon oferece três MMCs para o chão de fábrica, a 4.5.4SF, a 7.10.7SF e sua mais nova adição, a TIGO SF.
Com códigos de barras e manuseio robótico de material, até carregamento/descarregamento poderia ser automatizado.
“Há também uma tendência de metrologia como parte da operação [de manufatura]”, disse Michael Mariani, diretor de desenvolvimento estratégico, Hexagon Manufacturing Intelligence. Isso significa dispositivos de metrologia integrados em uma célula de manufatura de malha fechada, como a recentemente demonstrada pela Hexagon. A demonstração mostra peças sendo usinadas e então movidas por um robô para uma MMC. A MMC então fornece automaticamente informações sobre como ajustar a operação de usinagem, se necessário, para manter tolerâncias.
Sensores e Crescimento
MMCs estão se tornando mais úteis à medida que fornecedores oferecem mais sensores. Essa diversidade é refletida na própria suíte de pontas de prova da Hexagon. A empresa fornece pontas de toque, pontas de varredura, medições de rugosidade superficial, bem como seu sensor óptico HP-O baseado em tecnologia de laser interferométrico.
Sensores e pontas de prova são o principal negócio da Renishaw PLC (West Dundee, IL, e New Mills, Gloucestershire, UK), a inventora da ponta de toque que tornou MMCs tão populares em primeiro lugar. Adicionando à sua ponta de três eixos PH10, a empresa inventou as cabeças PH20 e Revo de cinco eixos e movimento rápido para melhorar a produtividade da MMC. A empresa faz isso permitindo movimento local enquanto o mecanismo da MMC permanece estacionário, movendo menos massa enquanto coleta dados mais rápido. Também significa menos rigidez do sistema e mais erro, forçando medições mais lentas.
Pontas de prova e sensores não precisam estar sempre em MMCs. Podem estar em gageamento flexível como o Renishaw Equator ou em máquinas-ferramenta elas mesmas. Ainda assim, uma MMC deve fornecer a garantia de que um produto está sendo manufaturado com precisão. Máquinas-ferramenta podem sair de tolerância, segundo Michael Litwin, gerente de negócios de produtos MMC da Renishaw. “Você quer rastreabilidade a um artefato padrão NIST. Você ainda precisa da MMC como uma verificação independente”, disse ele.
A empresa reconhece que mesmo suas pontas analógicas de toque e varredura padrão da indústria não podem satisfazer todas as necessidades. Em fevereiro de 2018, a Renishaw introduziu sua ponta de medição de acabamento superficial SFP2 para uso com seu sistema de medição de cinco eixos REVO em MMCs. “Isso torna a inspeção de acabamento superficial uma parte integral da medição da MMC e permite alternar entre varredura e medição de acabamento superficial”, disse ele. A SFP2 é uma ponta com patim com ponta de diamante de raio 2 µm. A empresa disse que sua capacidade de medição superficial varia de 6,3 µm a 0,05 µm (250 µin a 2 µin) medido em Ra.
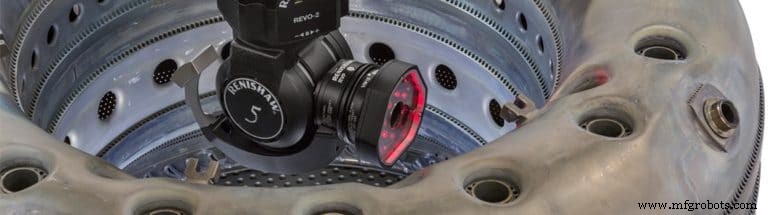
A Renishaw também introduziu um sistema de visão para uso em sua cabeça Revo-2, a ponta de visão RVP. Segundo Litwin, ela mede características a partir de imagens 2D usando detecção de borda. Dados tridimensionais são derivados capturando várias imagens de diferentes ângulos junto com pós-processamento. “Fornece outra via de medir características onde medições táteis não são adequadas”, disse ele. “Isso inclui pequenos furos de refrigeração em pás de turbina ou peças de chapa metálica com geometria 3D complexa.”
“MMCs são tipicamente para características grandes mas não necessariamente volumes maiores. Muitos mercados estão impulsionando características menores e capacidades que requerem tecnologias sem contato”, disse Nate Rose, gerente de desenvolvimento de novo produto, Quality Vision International Inc. (Rochester, NY).
Ele notou que as mais novas máquinas-ferramenta de cinco eixos e sistemas de manufatura aditiva permitem que peças tenham características complexas e intrincadas cujas dimensões e posições precisam ser verificadas. “Às vezes essas características são melhor medidas com um sensor óptico, sem contato, como parte da varredura tátil maior para coletar pontos para análise”, disse ele.
É por isso que a QVI oferece seus sistemas de vídeo, lasers de varredura linear, sensores de luz branca Rainbow e sondas laser TeleStar além das pontas de contato Renishaw TP20, TP200 e SP25 em sua linha de MMCs.
“A cabeça multissensor VersaFlex permite uso simultâneo de até três sensores em um PH10 para que possam alcançar características em virtualmente qualquer orientação”, disse Rose. “Características menores às vezes não são propícias a métodos táteis quando a localização dessa característica não é controlada. Ter o sensor de visão ativo no VersaFlex nos permitiu encontrar a característica primeiro, defini-la como referência, então medir com tátil. Sensores laser de ponto permitem perfis de superfície de alta resolução.”
Como outros OEMs de MMCs, a Wenzel America Ltd. (Wixom, MI) oferece pontas táteis da Renishaw junto com dois sensores próprios. O sensor Phoenix da Wenzel usa luz estruturada — às vezes chamada de tecnologia de luz branca — para capturar uma nuvem de pontos 3D. Este sensor de luz branca é leve o suficiente para ser montado em uma cabeça de sonda de MMC. O outro sensor da empresa é o scanner de linha laser Shapetracer que também monta em uma cabeça de sonda Renishaw padrão.
Máquinas e Integração
MMCs existem em ecossistemas de manufatura. “O que estamos vendo é uma mudança na propriedade do equipamento de metrologia”, disse Drew Shemenski, presidente da Wenzel America. “A verdadeira mudança que vimos é de uma máquina que está no laboratório controlada por um grupo de qualidade para a equipe de manufatura. Eles agora estão no comando do equipamento e são os donos dele.”
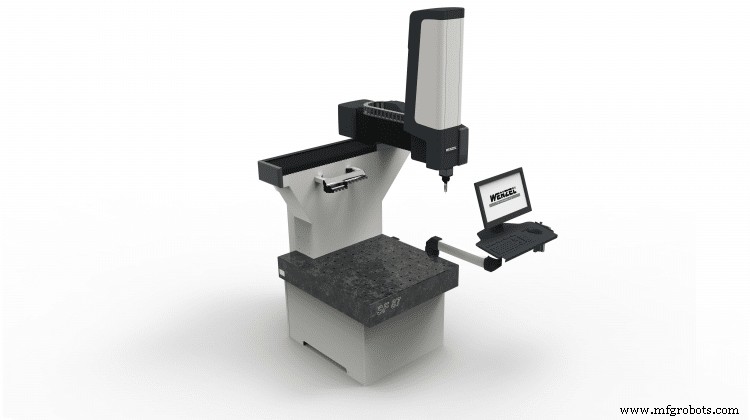
Em maio, a Wenzel introduziu sua MMC para chão de fábrica SF 87. Shemenski enfatizou que esta máquina é capaz de multissensor e pronta para todas as pontas da Wenzel e da Renishaw. A empresa afirma que o volume de medição da MMC de 800 x 700 x 700 mm alinha-se com tamanhos comuns de máquinas de corte e conformação de metal. Também ostenta altas velocidades e acelerações de deslocamento para acelerar a medição, segundo a empresa. Para melhorar ainda mais sua prontidão para chão de fábrica, apresenta estrutura estável em temperatura e guias e escalas resistentes a sujeira. O espaço de medição é acessível de três lados e é integrado com outra automação com a Interface de Automação Wenzel opcional.
“O mercado de MMCs hoje é forte”, concordou Gene Hancz, especialista de produto, MMC para Mitutoyo America Corp. (Aurora, IL). A Mitutoyo oferece MMCs em variedades ponte, braço e horizontal, bem como precisão padrão, alta e ultra-alta. “A MMC ponte de precisão padrão é o cavalo de batalha de nossas máquinas”, disse ele.
Ele viu uma mudança em como MMCs são usadas? “Com certeza, continuando para o chão de fábrica”, afirmou. “Seja uma máquina walk-up [para uso geral] ou integrada em uma célula robótica.” As instalações integradas que ele viu variam do simples com colocação manual ao totalmente automatizado, com células robóticas que alimentam e executam automaticamente programas de medição de peças.
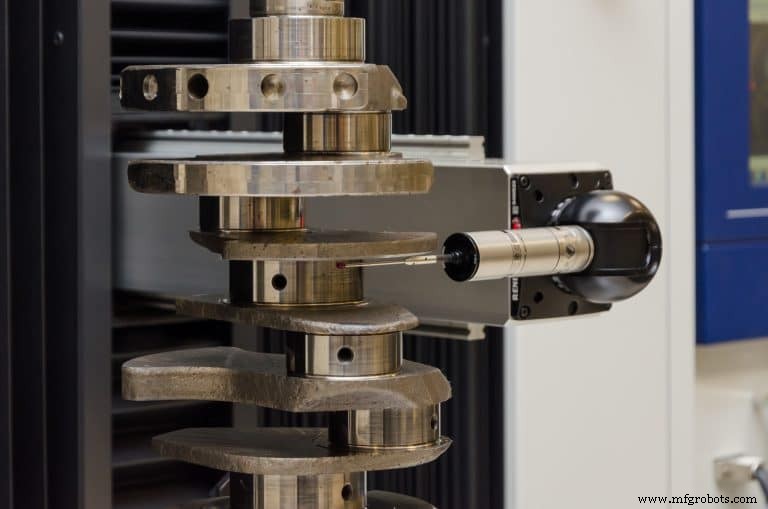
Como outros fornecedores de MMCs, a Mitutoyo oferece MMCs para implantação em chão de fábrica, como a série Mach em três modelos distintos. O Mach-3A é um braço horizontal projetado para medição in-line. Um braço horizontal economiza espaço. A série Mach-V é projetada para ser usada em uma linha de manufatura e fornece feedback pré/pós para uma máquina-ferramenta para ajustes de usinagem.
Uma abordagem interessante para oferecer MMCs é o Mach Ko-Ga-Me, uma MMC montável. “Você pode montá-la em qualquer design de dispositivo de fixação, até mesmo dentro de uma fresadora CNC”, explicou Hancz. Tem uma faixa de medição de apenas 120 x 120 x 80 mm com movimentos tão rápidos quanto 340 mm/segundo com até 2 µm de precisão, tornando a MMC montável ideal para peças pequenas.
“Tecnologia de ponta de prova continua se expandindo, e oferecemos tudo que está disponível”, disse Hancz. “Nossa mais popular é a ponta de varredura analógica Renishaw SP25, coletando dados a até 100 mm/segundo.” A Mitutoyo também oferece uma ponta de medição de rugosidade superficial tipo patim. A ponta CMM Surftest é derivada das séries SJ-210/310 de unidades portáteis de acabamento superficial da Mitutoyo. Cinco pontas diferentes estão disponíveis: padrão, furo pequeno, furo extra pequeno, ranhura profunda e detectores de dente de engrenagem.
“Há demanda crescente nos segmentos médico e aeroespacial, e especialmente para sistemas multissensor”, disse David Wick, gerente de gerenciamento de produto para Carl Zeiss Industrial Metrology LLC (Maple Grove, MN). A Zeiss introduziu uma ponta de medição de rugosidade, o sensor Rotos, em abril. Isso adiciona à sua suíte de sensores de toque, varredura e ópticos sem contato da MMC. Os sensores sem contato incluem sensores de câmera e um sensor de luz branca confocal.
A ponta de medição superficial Rotos é um sensor de textura superficial de contato sem patim com detector LVDT e dois eixos de rotação/inclinação contínuos. Dependendo da máquina de medição e da ponta particular, a Zeiss diz que mede valores de rugosidade Ra até 0,03 µm em velocidades variando de 0,25 a 1,0 mm/s.
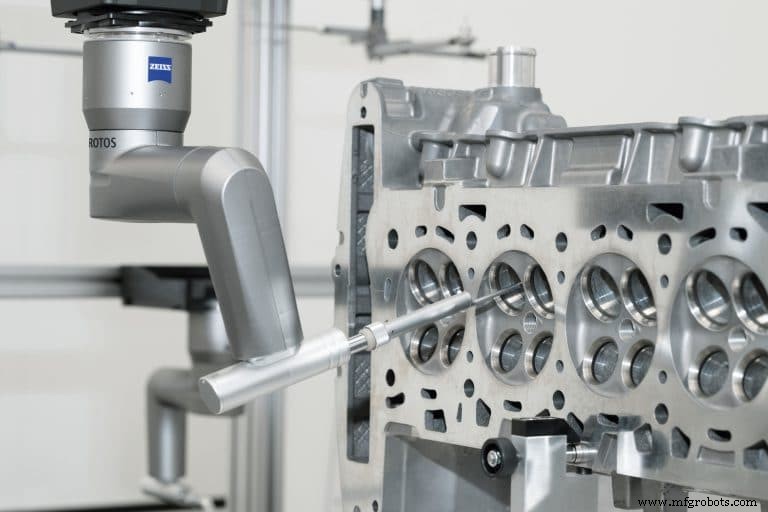
A Zeiss também oferece uma linha de MMCs para produção em chão de fábrica. Estas são a GageMax, a CenterMax e a DuraMax. Wick disse que a DuraMax expandiu para quatro modelos separados — DuraMax LTE, DuraMax CNC, DuraMax CNC com mesa rotativa, e a DuraMax HTG. A HTG é para uso em ambientes que chegam a 38°C (100°F). As MMCs são equipadas com ponta de varredura e apresentam pegadas pequenas e fácil acessibilidade ao volume de medição.
A CenterMax é uma MMC estilo ponte que Wick disse ser especialmente útil em produção de alto volume de peças altamente engenheiradas, como peças de trem de força automotivo e aeroespaciais. “Adicionamos nossa nova ponta de medição de rugosidade superficial [o Rotos] à CenterMax. [Agora] com uma configuração, nossos usuários podem medir características como diâmetros e furos, e então medir rugosidade superficial crítica”, disse ele.
Uma Ponta, Uma Máquina
Com clientes encontrando utilidade em MMCs equipadas com uma combinação de sensores, a Alicona Corp. (Bartlett, IL) adotou uma abordagem ligeiramente diferente — encontrando mais usos para um único sensor. O núcleo da tecnologia da empresa é um sensor sem contato que explora variação de foco.
Esta técnica fornece dados de superfície de alta resolução usando profundidade de foco limitada. A técnica é similar a mas mais avançada que imagem confocal ou seccionamento óptico, já que também fornece dados de cor. Mede tanto forma quanto rugosidade superficial. É especialmente útil em configurações de produção, segundo a empresa.
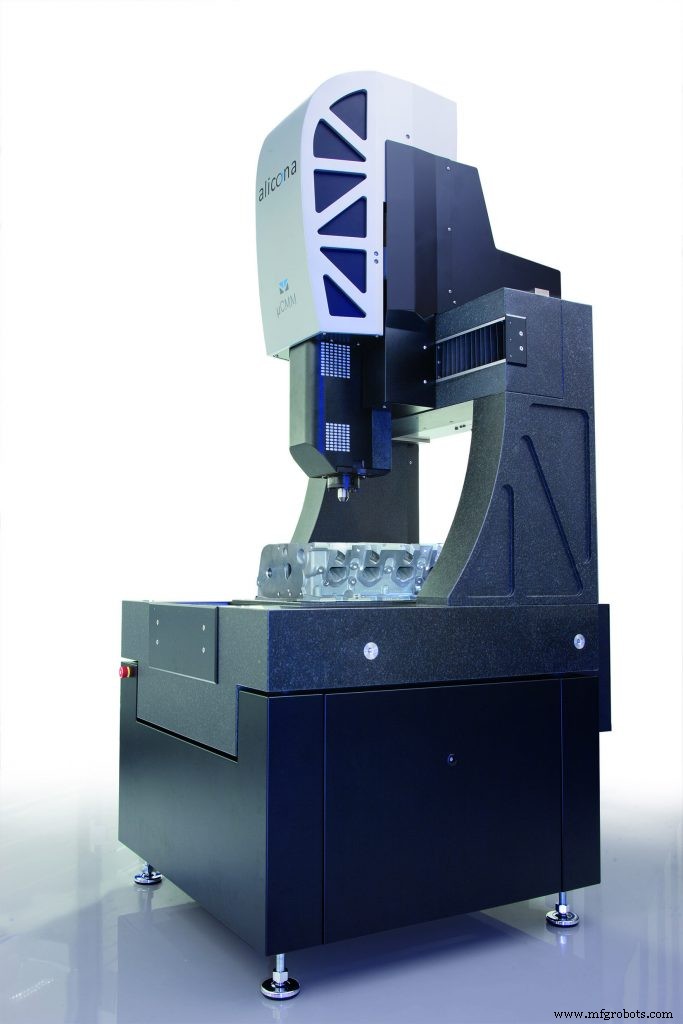
A Alicona adaptou isso como um meio alternativo de medir forma e geometria, expandindo seu uso. Como lhe falta alcance, a empresa precisava ser capaz de movê-lo precisamente sobre um objeto grande para medir forma. É por isso que a Alicona montou seu instrumento de medição 3D Focus-Variation em um estágio de precisão de três eixos chamado de máquina de medição por coordenadas µCMM. A adição de uma unidade de rotação motorizada, a unidade avançada Real3D Rotation, fornece um sistema de cinco eixos, se desejado. A empresa publica dados de precisão de EMPE = (0,8 + L/600) µm de acordo com as especificações ISO10360:8.
“Com as características únicas do nosso sensor, podemos nos abster de seguir uma estratégia que está se tornando muito comum no mundo das MMCs, ou seja, integrar múltiplos sensores em um quadro de MMC. As características de variação de foco nos permitem usar um único sensor. [Também fornece] um dispositivo mais robusto, menos frágil, mais amigável ao usuário do que se você tiver que mexer com múltiplos sensores”, disse Scherer.
MMCs em Contexto
Wick da Zeiss vê um futuro maior para MMCs. “Novas ferramentas e capacidades multissensor expandidas crescerão, claro, mas como elas se encaixam no ecossistema está se tornando importante”, disse ele. “Especialmente na Europa há muitos exemplos onde clientes estão trabalhando suas MMCs junto com máquinas-ferramenta próximas para trocar informações.”
Enquanto uma MMC que pode fornecer compensações a um centro de usinagem é útil, ele também acha que há oportunidades adicionais para integração adicional e colaboração de máquinas. Mundialmente, ele não está vendo muitas implementações completas de Fábrica Inteligente que incorporem MMCs em algo que se possa chamar de Indústria 4.0.
“Nos EUA estamos ainda mais atrasados”, disse ele. Mas isso pode mudar em breve. “O que eu esperaria que acontecesse no próximo ano ou dois é que fornecedores de MMCs ofereçam mais opções de automação em suas máquinas. Talvez uma caixa adicional para deixar você falar com um ProfiNet ou ProfiBus”, disse ele. Com essa troca de informação no nível da máquina virá a Fábrica Inteligente.
Shemenski da Wenzel vê que a integração upstream de como MMCs são programadas também se tornará mais importante. “Tecnologia de design baseada em modelo que incorpora anexar GD&T a modelos CAD no início do programa está se tornando real. Há arestas a serem aparadas, e designers upstream precisam reconhecer isso como um crescimento em suas responsabilidades, mas é uma tendência a observar”, disse ele.
O que isso abrirá é a automação da criação de programas de medição — desde que GD&T válido esteja anexado a modelos CAD válidos. “Uma tendência empolgante é criar programas de medição automaticamente a partir de modelos CAD com GD&T anexado”, concordou Hancz. Todo fornecedor OEM entrevistado para este artigo tem software de metrologia para criar programas de peças para suas MMCs. Embora no momento seja uma capacidade não frequentemente usada, a próxima tendência poderia bem ser como designers começam a pensar diferente de GD&T em processos de design upstream. Fique atento.
Sistema de controle de automação
- Expandindo a Integração de Robótica: Aproveitando Robôs Autônomos para Crescimento do Negócio
- Demonstrando Relevância de TI no Gartner IOSS: Visão da AppNeta para Visibilidade na Nuvem
- Giroscópios: Do Brinquedo Clássico à Obra-Prima da Navegação Moderna
- A Arte e os Padrões por Trás de Cada Bola Oficial da MLB
- Faça Seu Negócio de Manufatura Crescer Ouvindo Seus Clientes
- Mercado de robôs colaborativos deve atingir US$ 8 bi até 2030 — Principais impulsionadores e tendências de investimento
- FlexArm Inicia Construção de Nova Sede em Wapakoneta, Ohio
- OnRobot Abre Sede nos EUA em Dallas, Expandindo Inovação em Robótica
- EAM vs CMMS: Entendendo Diferenças-Chave e Funções Principais
- Indústria 4.0: Aumentando Eficiência e Rentabilidade