



Técnicas Inovadoras de Fabricação de Peças Transformam a Indústria de Petróleo e Gás
O fraturamento hidráulico trouxe grandes mudanças no setor de petróleo e na usinagem de peças.
Rod Zimmerman, da fabricante de ferramentas de corte Iscar Metals, vive em uma agradável área verde em um subúrbio de Fort Worth. No entanto, a menos de 800 metros de sua casa, uma empresa de petróleo perfurou um poço vertical de 2.286 metros de profundidade, do qual se ramificam nove linhas laterais, cada uma com cerca de 800 metros. Está sendo bombeado fluido de fraturamento a 620 bar para extrair o gás natural. É um exemplo perfeito da onipresença da revolução do fraturamento e da tecnologia impressionante envolvida.
E embora a revolução não seja literalmente "em todo lugar", Salvatore Deluca, gerente de produto de outra fabricante de ferramentas de corte, a Allied Machine & Engineering, disse que as gigantescas instalações de fraturamento em seu condado são chamadas de "cidades". Exceto que, diferentemente de Dallas-Fort Worth, essas "cidades" ficam no longínquo Ohio, um estado não conhecido anteriormente por petróleo. Não é surpresa, então, que grandes mudanças no campo de petróleo tenham levado a grandes mudanças na usinagem de peças para o setor.
Enfrentando o Bloco de Fraturamento
Como mencionado acima, o fraturamento hidráulico (comumente chamado de fracking) recupera gás e petróleo de formações de xisto perfurando a terra e injetando uma mistura de água, areia e produtos químicos na rocha a pressões extremamente altas. Gerar essa pressão requer bombas gigantes, um componente-chave das quais é a "extremidade de fluido" ou "bloco de fraturamento" e suas válvulas, pistões e camisas.
A alta pressão e a abrasividade da lama bombeada através desses blocos causam desgaste rápido e trincas. E como os operadores de campos de petróleo precisam manter alta pressão, são forçados a substituir as extremidades de fluido a cada poucos dias, segundo Paul Best, especialista de produto da Allied Machine, em Dover, Ohio. Best disse que as extremidades de fluido são usinadas a partir de blocos sólidos de aço e geralmente medem cerca de 76 mm de altura, 102 mm de largura e 610-914 mm de espessura. Com contornos complexos, numerosos canais, três a cinco furos passantes (cada um com até 203,2 mm de diâmetro) e três a cinco furos transversais intersectantes, as extremidades de fluido exigem enormes quantidades de fresamento, furação e rosqueamento.
Zimmerman, vice-presidente de vendas da zona oeste da Iscar, disse que as extremidades de fluido tradicionalmente eram feitas de aço liga da série 4000, mas para combater o desgaste, os usuários estão experimentando "ligas mais exóticas como aço inoxidável 17-4 PH, super duplex inoxidável e aço inoxidável 15-5". Deluca estimou que cerca de metade das extremidades de fluido que ele vê agora são uma variante de aço inoxidável pré-endurecido e a proporção continua a crescer.
Gayle Vollmer, serviços de engenharia da Hartwig em Houston (revendedora da Okuma na região), disse que também há uma mudança para usar materiais mais duros nas partes de um bloco de fraturamento mais suscetíveis ao desgaste, e uma tentativa de redesenhar os blocos de fraturamento para que mais componentes sejam facilmente substituíveis. Mas ele suspeitou que a demanda atual por alta produção colocou essa pesquisa "em segundo plano".
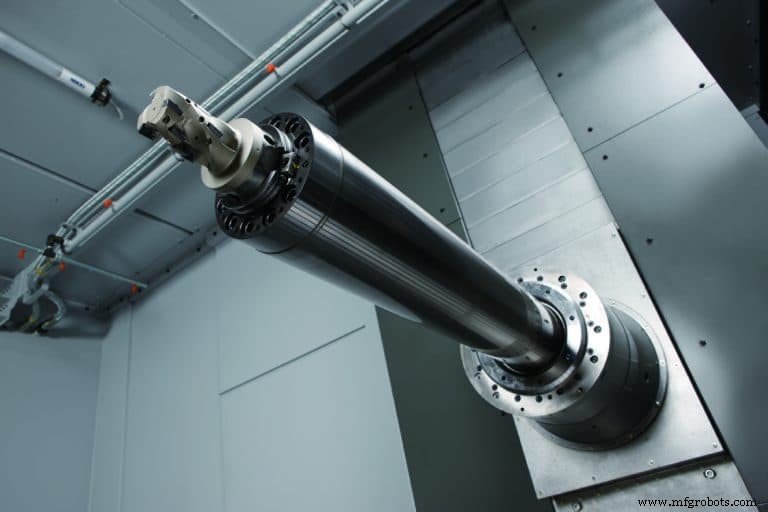
Seja feito de 4340 ou de um aço inoxidável mais duro, enfrentar uma extremidade de fluido praticamente exige uma grande fresadora-alesadora ou centro de usinagem horizontal. Jason Schooley, gerente regional de vendas da JTEKT Toyoda Americas, em Arlington Heights, Illinois, disse que o objetivo é realizar o máximo de operações possível em uma única máquina, o que é duplamente importante em uma peça tão grande e difícil de mover.
Schooley disse que, embora as fresadoras-alesadoras normalmente tenham mesas maiores para peças ainda maiores, os horizontais como o FH1250SX da Toyoda são quase quatro vezes mais rápidos. Isso se deve em parte a um fuso acionado por engrenagens de 6.000 rpm (opcionalmente 8.000 rpm ou um fuso de alto torque de 15.000 rpm) e uma taxa de avanço rápido de 42 m/min. A máquina é construída sobre uma base de ferro fundido Meehanite para máxima rigidez com guias de rolos cilíndricos para maior velocidade, enquanto o acionamento de fuso de esferas duplo nos eixos Y e Z aumenta a estabilidade de usinagem durante cortes pesados.
O FH1250SW também possui um fuso W para operações de furação e alésagem profunda. Ele acrescentou que nos últimos anos "vários fabricantes de máquinas-ferramenta optaram por uma cabeça U embutida" ou um eixo W, que andam paralelos ao eixo X ou Z, respectivamente. Isso permite alterar o centro de rotação para uma ferramenta de torneamento fixa, um recurso útil ao cortar grandes alésagens ou outros contornos grandes. Isso porque não apenas as extremidades de fluido têm grandes alésagens, mas as alésagens costumam ser "em forma de garrafa" por dentro, então não podem ser simplesmente furadas. Para máquinas que não têm um eixo U embutido, os usuários podem adicionar uma cabeça de "avanço" que realiza a mesma função, sendo a D'Andrea um desses fornecedores.
Existem desvantagens em montar uma grande cabeça em um fuso rotativo, incluindo possível interferência na peça e incompatibilidade com fornecimento de refrigerante através do fuso. A opção de reposição também precisa de seu próprio acionamento externo e pode não ser possível trocar automaticamente o equipamento como faria com outras trocas de ferramenta.
Mas Schooley disse que a interferência não é um problema em aplicações de bloco de fraturamento se o curso do eixo Z da máquina for longo o suficiente para manter a cabeça adicional de se estender além da linha de bitola. Com 1.850 mm de curso no eixo Z e 200 mm do nariz do fuso ao centro da mesa na zona morta, a máquina 1250 enfrenta blocos de fraturamento sem interferência. Ele acrescentou que a Toyoda desenvolveu ainda mais a capacidade de troca automática para suas cabeças de contorno para "ajudar nossos clientes a se manterem à frente da curva em uma indústria tão volátil quanto a de petróleo".
Na experiência de Schooley, as ferramentas de alésagem modulares disponíveis da Innovative Tooling Solutions e outras vêm com refrigerante através do fuso como recurso padrão e muitas oficinas que fabricam blocos de fraturamento usam uma fresadora-alesadora horizontal dedicada com uma cabeça de contorno para finalizar as alésagens. A Toyoda também oferece centros de usinagem horizontais com fuso de canhão com 2.115 Nm de torque para operações pesadas. Schooley disse que o fuso de canhão de 4.000 rpm combina o alcance e a força necessários na alésagem e furação profunda, permitindo que peças que anteriormente exigiam duas operações sejam concluídas em uma única máquina. O palete rotativo de 360.000 posições da máquina fornece flexibilidade máxima para usinagem pesada em uma variedade de peças.
A Okuma America Inc., em Charlotte, Carolina do Norte, desenvolveu uma opção de programação chamada Turn-Cut que permite a um centro de usinagem horizontal imitar um torno no corte de características circulares e angulares em peças grandes e desbalanceadas sem usar uma cabeça U. Como explicou Ted Winkle, coordenador do centro técnico da Okuma em Houston: "Em vez de girar a peça, o que seria difícil ou impossível para algumas peças enormes, você gira a ferramenta ao redor da peça. E em vez de uma cabeça U movendo a ferramenta para fora do centro do eixo de rotação, o Turn-Cut interpola esses eixos em X e Y enquanto também avança uma ferramenta de torneamento de ponta única em Z."
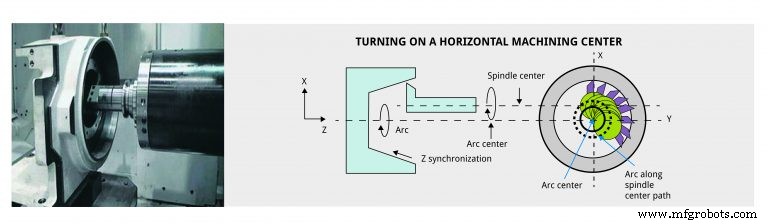
Winkle acredita que o Turn-Cut desempenhará um papel maior na indústria de petróleo e gás para peças como blocos de fraturamento porque "à medida que as alésagens aumentam de diâmetro, é necessário muito torque para executar uma ferramenta sólida para fazer um furo desse tamanho. Ter capacidade de turn-cut, em vez de uma cabeça U e todo o ferramental caro associado a isso, é um benefício."
Por outro lado, o Turn-Cut não é barato porque requer software adicional para aceleração, desaceleração e sincronização especializadas, além de escalas de vidro e resfriamento do fuso de esferas. Mas você obterá melhor precisão para uma variedade de peças com esses recursos e aumenta a probabilidade de conseguir finalizar peças em um único setup.
Schooley contestou que a técnica requer muito movimento repetitivo na mesma área dos fusos de esferas e guias (quanto menor o diâmetro, mais isso ocorreria) e isso pode diminuir a vida útil da máquina.
Por outro lado, Winkle disse que, a menos que você use essa capacidade frequentemente nas mesmas peças de mesmo tamanho, não teria movimento excessivo na mesma área. E se você não precisa da capacidade frequentemente, não conseguiria justificar a grande despesa de um eixo U, então o Turn-Cut seria uma opção mais lógica. Como qualquer recurso de máquina-ferramenta, existem compensações.
Paraíso de Potência
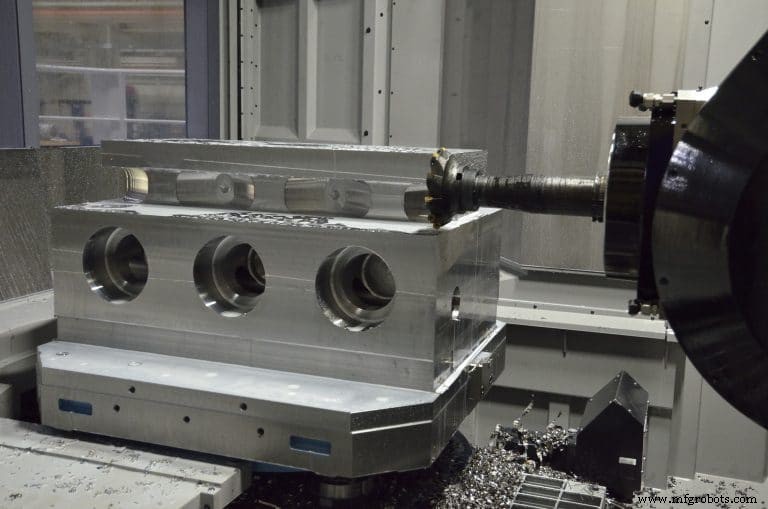
Para a Makino Inc., em Mason, Ohio, as plataformas "preferidas" para peças como blocos de fraturamento são seus centros de usinagem horizontais de cinco eixos T1 e T2. David Ward, gerente de marketing de produto, disse que ambas as máquinas têm fusos de acionamento direto que são "ideais para os aços inoxidáveis e de alta liga desafiadores usados nesta indústria".
O T1 tem um fuso HSK100 de 12.000 rpm com 143 hp e 1.003 Nm de torque nominal. O fuso maior do T2 utiliza uma interface HSK125 para rigidez radial. O fuso T2 de 4.000 rpm fornece 200 HP e 1.501 Nm de potência e torque nominais.
Ward acrescentou que ambos os fusos mantêm seus valores máximos de torque até 1.000 rpm. "Ao manter os valores máximos de torque até este ponto, garante que o fuso será capaz de aproveitar novos avanços em tecnologia de ferramentas de corte, como revestimentos de insertos para alta temperatura."
Winkle observou que o campo de petróleo é dominado por máquinas CAT 50, mas concordou que o contato frontal fornecido pelas interfaces HSK e BIG Plus seria uma vantagem "se você tiver uma grande projeção. Mas como a maioria das forças de usinagem são axiais, não faz muita diferença qual tipo de fuso você escolher. Desde que seja robusto. 'Abordar um bloco de fraturamento com uma máquina de fuso ISO 40 seria um exercício de futilidade', disse ele."
As fontes concordaram que refrigerante de alta pressão é essencial para remoção de calor e cavacos em muitas aplicações de petróleo e gás, ou como Zimmerman da Iscar colocou, "quase independentemente da aplicação. Ao trabalhar no fundo de uma alésagem em uma extremidade de fluido, é crítico expelir os cavacos e difícil de fazer. Uma ferramenta de fresamento refrigerada é de longe o caminho a seguir para tais aplicações."
Portanto, se a máquina não veio com essa capacidade, os usuários a adicionam com unidades de fornecedores como ChipBLASTER. "Eu nem consideraria comprar uma fresadora hoje sem refrigerante de alta pressão através do fuso", disse Zimmerman. "É um divisor de águas tanto para fresamento quanto para furação." A única exceção é uma situação em que você não pode direcionar o refrigerante à aresta de corte. Nesse caso, o refrigerante "às vezes trabalha contra você e é melhor usinar a seco para evitar trincas térmicas nos insertos", disse ele.
Deluca disse que os fabricantes de máquinas-ferramenta responderam a essa demanda de forma que agora ele comumente encontra máquinas com uma bomba fornecida pelo OEM entregando 1.000 psi a 75,7 l/min. Ward disse que o T1 da Makino fornece 98,4 l/min a 1.000 psi, enquanto o T2 fornece a mesma pressão a 200,6 l/min.
Avanços em Ferramentas de Corte
Embora você possa adorar ter um monstro de alta potência para seus blocos de fraturamento, Deluca da Allied Machine disse que eles enfrentaram cada vez mais o desafio oposto: a necessidade de furar furos grandes com máquinas focadas em fresamento onde as velocidades do fuso são maiores, mas a potência máxima fica em 40 a 50 hp.
"As empresas que fabricam essas peças geralmente são de pequeno a médio porte e normalmente não são dedicadas à fabricação de blocos de fraturamento", disse ele. "E muitas pessoas têm receio de focar neste mercado e gastar meio milhão de dólares em uma máquina para uma indústria que funciona como uma montanha-russa. Então tivemos que desenvolver uma ferramenta que possa cortar um furo de 101,6 mm de diâmetro em velocidades de fuso muito mais altas e taxas de avanço muito mais baixas do que nossos produtos de furação tradicionais."
O desafio na furação de blocos de fraturamento vai além do tamanho dos furos necessários. "Cortes interrompidos são inerentes à fabricação de blocos de extremidade de fluido, pois os furos transversais são furados perpendicularmente aos furos existentes", disse Best da Allied Machine. "Devido à forma resultante dos furos intersectantes, as arestas externas da broca continuarão engajadas no corte, enquanto a aresta interna não. Isso pode desestabilizar a broca, o que pode destruir a ferramenta e danificar a integridade do bloco de fraturamento."
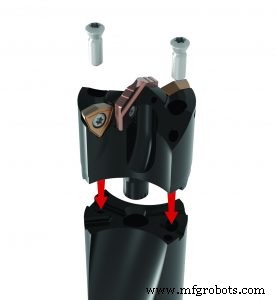
Além disso, se o cliente está economizando usando material que não foi tratado termicamente, a broca pode encontrar variações significativas. Deluca da Allied disse que normalmente isso significa que um operador deve monitorar constantemente o processo ou arriscar uma falha catastrófica da broca dentro de segundos ao atingir uma bolsa na fundição, o que pode arruinar uma peça na qual você investiu horas. As oficinas também experimentam variações de material de bloco para bloco, dificultando a escolha da broca e parâmetros operacionais perfeitos.
A Allied enfrentou esses desafios com uma ferramenta de "próxima geração" chamada APX. Ela apresenta um substrato de carboneto mais resistente e um revestimento proprietário para suportar o choque de atingir uma bolsa. "Você pode lascar a ferramenta e ouvirá um chiado", disse Deluca, "mas ainda conseguirá terminar o furo."
Ele acrescentou que a Allied abordou as dificuldades da furação de furos transversais adicionando um limpador ao inserto para melhorar a estabilidade, além de pastilhas de desgaste para fornecer estabilidade adicional quando o piloto sai para o espaço vazio ou um furo transversal. "Também recomendamos aliviar o avanço e manter a mesma velocidade ao furar furos de saída angulares para que a ferramenta não queira empurrar ou desviar. Geralmente não é necessário ao furar a linha principal ou os furos transversais, mas há apenas tanta engenharia que você pode colocar em uma ferramenta para compensar o corte interrompido extremo dos furos angulares."
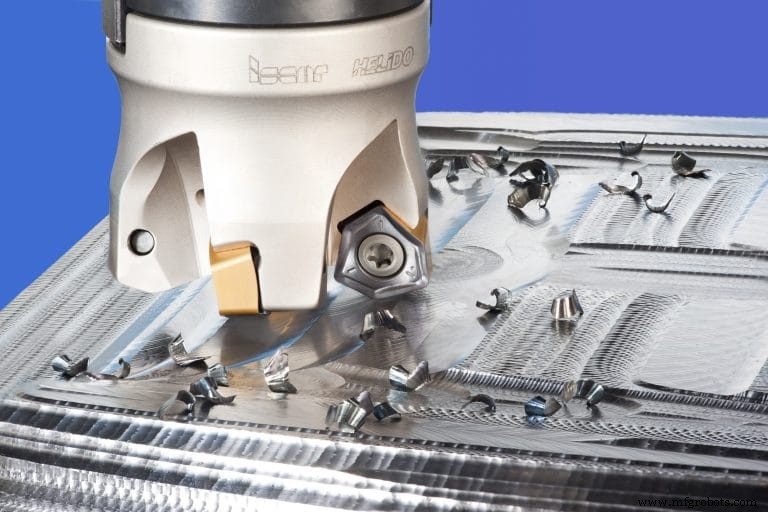
Para fresamento, Zimmerman disse que o inserto HeliDo H600 de dupla face e seis cantos da Iscar funciona extremamente bem para este tipo de material. "Também oferecemos o Mill 4 Feed, um inserto quadrado de face única com geometria mais positiva para um corte mais suave que requer menos potência."
Sua mensagem principal é que, como a Iscar há muito está comprometida com a indústria de petróleo e gás e contrata apenas torneiros experientes, ela pode desenvolver o processo ideal para um cliente e escolher entre uma ampla variedade de ferramentas. "Temos muitos estilos de fresas de avanço e podemos otimizar uma fresa de avanço com base na aplicação, material e máquina, considerando sua rigidez, potência e torque."
Multitarefa e Automação
É provável que blocos de fraturamento de 4.300 kg não levem a pensar em "automação", mas a Makino e outros fabricantes oferecem soluções que permitem a um operador operar várias máquinas. Para blocos de fraturamento, isso geralmente significa um trocador de paletes rotativo que alterna entre uma fundição bruta e uma peça acabada em menos de um minuto. Depois disso, o operador tem bastante tempo para remover a peça acabada.
Com tempos de ciclo de alguns minutos, os tubos de canhão de fraturamento estão no outro extremo do espectro. E como são "itens de uso único", Vollmer disse, "as taxas de produção são astronômicas. Milhares são feitos todos os dias."
Como resultado, a peça é ideal para automação, e a Hartwig e a Okuma trabalharam juntas para oferecer várias opções. Estas incluem robôs para carga/descarga e sistemas de alimentação de barras como os usados para peças pequenas em tornos tipo suíço, exceto que aqui eles lidam com diâmetros de 50-100 mm. A abordagem mais rápida alimenta o material em uma máquina de fuso duplo, usinando uma extremidade e depois alimentando a peça diretamente no sub-fuso para trabalho na outra extremidade.
Vollmer disse que as peças requerem torneamento, rosqueamento e algum fresamento, idealmente usando ferramentas vivas para este último, um recurso que Winkle chamou de "uma das maiores mudanças na indústria nos últimos anos". O fraturamento e a perfuração direcional são novamente uma grande razão para essa transição.
No entanto, para muitas das peças amplamente cilíndricas necessárias nas atuais operações "down-hole", o torno ideal tem mais do que ferramentas vivas e uma ou duas torres. Ele tem uma cabeçote basculante e capacidade de fresamento multieixo como a série MULTUS mill-turn da Okuma.
"As peças necessárias tanto para perfuração quanto para a fase de completação são muito mais complexas do que com poços verticais tradicionais", explicou Winkle. "Você tem que ser capaz de abrir e fechar válvulas para mudar zonas de produção. As peças têm encanamento hidráulico através delas, bem como equipamento de monitoramento eletrônico."
Isso requer furos transversais e características fresadas intrincadas no DI e DE, então as máquinas precisam de posicionamento de cinco eixos e nove ou mais eixos de movimento da máquina para cortar uma peça em uma extremidade e trocar de fuso para trabalhar a outra.
Rosca é outro desafio. Winkle disse que existem literalmente centenas de tipos e as tolerâncias são apertadas: "Mais 0,038 mm, menos zero." Isso porque em petróleo e gás, as roscas não apenas prendem peças juntas, "elas têm que vedar perfeitamente e suportar enorme tensão de tração da gigantesca coluna de peças que vai a quilômetros de profundidade no poço", disse Winkle. "E elas têm que lidar com expansão térmica e carga de choque. Este componente de vedação e suporte de carga não existe em nenhuma outra indústria."
Cortar essas roscas requer uma máquina rígida e um setup que resista a vibrações. Kyle Downs, diretor de gerenciamento de projetos e marketing da SMW Autoblok, em Wheeling, Illinois, disse que tudo isso é complicado pelo fato de que "o material de entrada é muito inconsistente. Automatizar o centramento de tubos curvados, empenados e/ou ovais pode ser alcançado com dois cenários, ou um mandril auto-centrante e compensador 3+3, ou um mandril compensador e uma solução de centramento montada no contraponto, que normalmente também é um mandril."
Finalmente, a adição de capacidade de deposição de metal a laser a máquinas de remoção de metal adiciona novas possibilidades, como exemplificado pela nova série LASER EX da Okuma. Se, por exemplo, você tivesse uma peça com apenas algumas características salientes, poderia adicionar essas características ao corpo principal, em vez de cortar as características de um estoque maior. Isso é uma economia potencialmente enorme no tempo de usinagem.
Winkle acrescentou que você também pode fundir materiais diferentes, combinando, digamos, Inconel e aço inoxidável, o que "nunca é possível com tecnologia puramente subtrativa. A junta é tão forte ou mais forte do que se fosse usinada do sólido", disse ele.
Isso tem potencial imediato em petróleo e gás para adicionar as pastilhas de desgaste necessárias em conjuntos de perfuração ou adicionar as aletas laterais usadas para evitar que o tubo raspe o DI de um revestimento de poço enquanto se move através de uma curva em um poço direcional. A Okuma também oferece a capacidade de endurecer uma zona de material até cerca de 50 Rockwell usando o mesmo laser com uma abertura diferente.
Sistema de controle de automação
- Apresentando o Engenheiro de Lubrificação de Máquinas Certificado (MLE) — Novo Referencial do Setor
- Chips Neuromórficos: Próxima Fronteira para Performance IA
- Repensando Manufatura Inteligente para o Novo Normal: Estratégias Data-Driven para Resiliência
- Dados: O Novo Petróleo — Como Refinarias Transformam Informação Bruta em Valor de Negócio
- Transformando Cadeias de Suprimentos: Experiência do Cliente como Nova Vantagem Competitiva
- Construindo Cadeias de Suprimentos Resilientes para os Desafios de Amanhã
- O Impacto da Pandemia na Tomada de Decisão da Cadeia de Suprimentos: Um Novo Paradigma
- Navegando Desafios Emergentes na Fabricação de Equipamentos Industriais
- Componentes Essenciais Stromag que Toda Sonda de Petróleo Deve Ter
- Guia Especializado para Engenheiros: Seleção Eficiente de Peças de Máquinas Confiáveis