



Maquinação vs. Retificação: Diferenças-Chave Explicadas
Fabricar produtos de forma complexa com bom acabamento de superfície por fundição nem sempre é viável e económico. Várias operações secundárias podem ser realizadas nos produtos fundidos para finalmente produzir o objeto desejado. Tais operações incluem união (como soldadura), remoção de material ou maquinação, tratamento térmico ou alteração de propriedades, coloração e revestimento, etc. Processos de remoção de material basicamente removem material da superfície da peça de trabalho para fornecer dimensão e tolerância pretendidas. Um grande número de tais processos existe para atender à necessidade de processar variedade de materiais de várias formas e acabar as suas superfícies em diferentes níveis. Entre eles, processos de maquinação convencional são antigos e ao mesmo tempo fiáveis; no entanto, vários processos de corte abrasivo e chamados processos de maquinação não tradicionais (MNT) também podem fornecer facilidade similar.
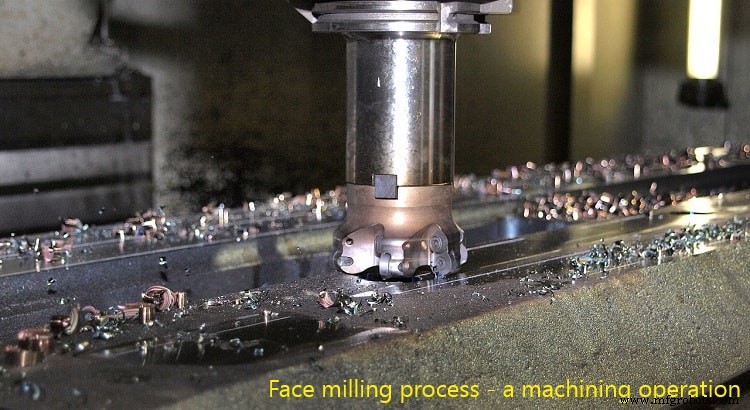
Por definição, maquinação ou corte de metal é um dos processos de fabrico secundários pelo qual camada a camada material é gradualmente removida na forma de aparas de um bruto pré-formado para obter forma, tamanho e acabamento desejados. Para satisfazer esta procura, existem vários processos de maquinação como torneamento, rosqueamento, conicidade, chanframento, fiação, roscagem, estreitamento, filetagem, faceamento, ranhuramento, separação, knurling, furação, fresagem, plainamento, planificação, ranhuramento, alargamento, hobbing, broaching, etc. Tais processos podem fornecer maior taxa de remoção de material (TRM) e assim são adequados, produtivos e económicos para remoção em massa de material de trabalho. Uma ferramenta de corte dura e afiada ou ferramenta é mandatoriamente empregue para remover material por corte. Esta ferramenta de corte deve também possuir uma especificação definida e material compatível para maquinação ininterrupta e eficiente. A maioria destes processos convencionais pode maquinar uma grande variedade de materiais; no entanto, certos materiais de trabalho não fornecem maquinação aceitável e portanto outros processos de remoção de material (como corte abrasivo ou MNT) são recomendados nesses casos.
Retificação, um tipo de processo de corte abrasivo, pode satisfazer várias limitações da maquinação convencional. Aqui um rebolo é utilizado em vez da chamada ferramenta de corte. A roda é basicamente feita de pequenas partículas abrasivas mais duras, como alumina, sílica, diamante, etc., que são ligadas num meio adequado. Tais abrasivos têm forma arbitrária e assim carecem de geometria definida; embora a roda em si tenha configuração específica. Embora o material seja removido na forma de aparas, aqui as aparas são de tamanho micro. Este processo não é adequado para remoção em massa de materiais; em vez disso, é preferido para acabamento de superfície em nível de mícron (0,5 – 2,0 µm). Também pode retificar eficientemente materiais duros e tenazes. Várias diferenças entre maquinação convencional e retificação são dadas abaixo em forma de tabela.
Tabela: Diferenças entre maquinação e retificação
| Maquinação | Retificação |
|---|---|
| Maquinação é primariamente um processo de remoção em massa (alta TRM). Também pode semi-acabamento de superfícies. | Retificação é primariamente um processo de acabamento de superfície. Dá baixa TRM. |
| Precisão dimensional e tolerância alcançadas por estes processos não são muito boas. Alcançar tolerância abaixo de 2 µm é muito difícil. | Retificação oferece melhor precisão dimensional e tolerância apertada. Alcançar tolerância tão baixa quanto 0,5 µm é facilmente viável. |
| Emprega uma ferramenta de corte (ferramenta) para remover material. Esta ferramenta é comumente feita de metais; no entanto, cerâmica, diamante e cBN também estão disponíveis. | Emprega um rebolo para remover material. A roda é feita de minúsculos abrasivos afiados (como alumina, sílica, etc.) ligados noutro meio (como resina, metal, etc.). |
| Cada ferramenta tem uma geometria específica. Isso significa que várias características como ângulos em diferentes direções, orientação de diferentes planos, raio de ponta e várias arestas, etc. são bem definidas. | Embora o rebolo tenha certa especificação, partículas abrasivas têm características aleatórias. Assim, ângulos, orientação, raio, etc. dos abrasivos não são definidos. |
| Ângulo de ataque de uma ferramenta pode ser negativo ou positivo. O seu valor geralmente varia de +15° a –15°. | Abrasivos têm ângulos de ataque abruptos que podem variar de +60° a –60°, até além disso. |
| Ângulo de folga da ferramenta não pode ser zero ou negativo. O seu valor geralmente varia de +3° a +15°. | Abrasivos têm ângulos de folga abruptos também. Pode ser zero ou negativo também. |
| Cada aresta de corte da ferramenta participa igualmente na ação de corte durante a maquinação. | Apenas poucos (abaixo de 1%) entre todos os abrasivos disponíveis na periferia da roda participam na ação de corte. |
| Principalmente corte ocorre durante o processo. | Operação de retificação está associada a esfregação, riscamento, sulcagem e também corte. |
| Consumo de energia específico (potência requerida por unidade de TRM) é comparativamente baixo. | Devido à alta perda de energia por esfregação, sulcagem e riscamento, consumo de energia específico é muito alto. |
| Entre o calor de corte gerado, apenas uma pequena parte vai para dentro do material de trabalho (70 – 80% do calor é levado pelas aparas em movimento). | Quantidade substancial de calor gerado vai para dentro do material de trabalho causando danos térmicos severos da superfície acabada. |
| Materiais endurecidos e inerentemente muito frágeis e tenazes não podem ser suavemente maquinados por estes processos. | Dureza, ductilidade e tenacidade do material de trabalho geralmente não representam problema na retificação. |
Processo de remoção em massa vs. acabamento: Taxa de remoção de material (TRM) é definida como a taxa de volume de material de trabalho removido da superfície de trabalho durante qualquer processo de corte. A maioria dos processos de maquinação convencional (exceto poucos como knurling) são usados para remover maior quantidade de material para impartir forma e tamanho básicos. Fornece maior TRM e assim mais produtivo. Também pode semi-acabamento da superfície do produto ao nível de 1 – 50 µm baseado na operação e parâmetros de processo correspondentes. Retificação, por outro lado, é primariamente empregue para acabamento de superfície em nível muito melhor. Rugosidade de superfície na ordem de 0,5 – 2 µm é facilmente viável com retificação. Então pode fornecer alta precisão dimensional e tolerância apertada.
Ferramenta de corte – seu material e geometria: Cada processo de maquinação convencional mandatoriamente emprega uma ferramenta de corte (também chamada ferramenta) tendo geometria específica e material. Esta ferramenta contém uma ou mais arestas de corte afiadas para cortar eficientemente material da superfície de trabalho. Material desta ferramenta é também fator importante para decidir desempenho de maquinação. Mais importante, dureza do material da ferramenta deve ser significativamente maior que a do material de trabalho. Começando de aço de alta velocidade (HSS), carboneto e cerâmica, agora diamante e nitreto de boro cúbico (cBN) estão prontamente disponíveis. Retificação utiliza a roda em vez de ferramenta e os abrasivos na roda realmente removem material. Ao contrário da ferramenta, tais abrasivos não têm geometria definida (vários ângulos, raio de aresta, raio de ponta, comprimento de aresta de corte, etc. variam arbitrariamente); no entanto, material abrasivo pode ser fixo como alumina, sílica ou diamante.
Ângulo de ataque e ângulo de folga: Ângulo de ataque de uma ferramenta de corte indica inclinação da superfície de ataque do plano de referência. É um fator importante que influencia deformação de corte, direção de fluxo de apara, espessura de apara, força de corte, tensão de corte, consumo de potência, etc. Ferramentas, usadas em maquinação convencional, podem ter ângulo de ataque positivo, negativo ou até zero e o seu valor geralmente varia entre +15° a –15°. Abrasivos da roda de retificação têm ângulo de ataque abrupto e podem variar de +60° a –60°, às vezes mesmo além deste limite. Tal alto ângulo de ataque é geralmente indesejável porque causa desequilíbrio no corte e aumenta quer consumo de potência de corte (alto positivo) quer falha de ferramenta (alto negativo). Ao contrário do ângulo de ataque, ângulo de folga de uma ferramenta não pode ser negativo ou zero — deve ter valor positivo. Qualidade e tolerância da superfície acabada depende deste ângulo. Para ferramentas, ângulo de folga geralmente está entre +3° a +15°; enquanto para abrasivos pode ser arbitrário (pode ser zero ou tão alto quanto +90°).
Corte e participação de arestas de corte: Uma ferramenta pode consistir uma ou mais arestas de corte e consequentemente podem ser ferramenta de ponto único ou múltiplos pontos. Independentemente do número, cada uma das arestas de corte participa igualmente na ação de remoção de material. Além disso, na maquinação, material é removido por corte de uma camada fina de material quando força compressiva suficiente é aplicada pela ferramenta. Na roda de retificação, apenas alguns abrasivos expostos (às vezes mesmo abaixo de 1%) participam na ação de remoção de material. O resto dos abrasivos ou não tocam a superfície de trabalho (nota que avanço é muito baixo, mesmo abaixo de 10 µm) ou causam riscamento, sulcagem ou esfregação em vez de corte. No entanto, material é removido apenas por corte; outros apenas aumentam força normal indesejavelmente.
Consumo de energia específico: Energia de corte requerida para remover volume unitário de material é denominada energia específica, medida em J/mm³. Matematicamente potência dividida por TRM dá energia específica. Maquinação convencional fornece alta taxa de remoção de material (TRM) e assim energia específica é comparativamente baixa. Por outro lado, na retificação, TRM é baixa e a maior parte da energia é desperdiçada devido a riscamento, sulcagem ou esfregação em vez de corte. Consequentemente, energia específica aumenta acentuadamente; mesmo pode ser 5 – 20 vezes maior.
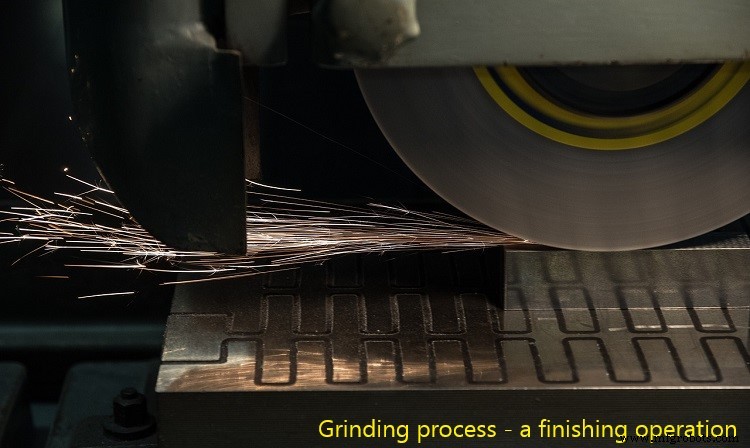
Dano de superfície por geração de calor: Na maquinação convencional, a maioria do calor de corte é gerada na zona de deformação secundária onde intensa esfregação entre apara e superfície de ataque ocorre. Zona de corte primária também contribui até certo ponto. No entanto, a maior parte do calor gerado (70 – 80%) é levado pelas aparas a fluir continuamente e apenas pequena parte vai para dentro da ferramenta ou peça de trabalho. Assim, dano térmico da peça de trabalho e ferramenta é geralmente insignificante, especialmente quando fluido de corte apropriado é aplicado. Na retificação, geração de calor ocorre principalmente devido a riscamento, sulcagem e esfregação. Tal calor acumula-se dentro da peça de trabalho porque abrasivos são isolantes térmicos e volume muito pequeno de micro-apara forma. Acúmulo extremo de calor pode levar a vários danos térmicos na superfície acabada incluindo queimadura de superfície, mudanças em propriedades mecânicas, imprecisão dimensional devido a expansão térmica, etc.
Maquinação de materiais duros e tenazes: Tais materiais possuem muitos desafios quando processados por processos de maquinação convencional como alto desgaste de ferramenta, aparas fragmentadas, etc., que ultimamente levam a maquinação pobre. Retificação pode ser vantajosamente aplicada independentemente de tenacidade e dureza do material de trabalho.
Comparação científica entre maquinação convencional e retificação é apresentada neste artigo. O autor também sugere que consulte as seguintes referências para melhor compreensão do tópico.
- Maquinação e Ferramentas de Máquina por A. B. Chattopadhyay (1ª edição, Wiley).
- Engenharia de Fabrico e Tecnologia: Edição SI por S. Kalpakjian e S. R. Schmid (7ª edição, Pearson Ed Asia).
- Diferença Entre Maquinação e Retificação por difference.minaprem.com.
Tecnologia industrial
- Structs vs. Unions em C: Guia Prático
- C vs. C++: Principais Diferenças e Quando Escolher Cada Um
- C vs Java: Comparação Abrangente de Recursos, História e Aplicações
- Python vs JavaScript: Principais Diferenças, Recursos e Quando Escolher Cada Um
- Acionamento por Corrente vs. Acionamento por Engrenagens: Uma Comparação Abrangente
- Transmissão por Correia vs. Transmissão por Corrente: Principais Diferenças Explicadas
- Indústria 4.0 vs Indústria 5.0: O Que Muda e Por Que Importa
- Usinagem Convencional vs. Não Convencional: Diferenças-Chave Explicadas
- Usinagem Tradicional vs. Não Tradicional: Principais Diferenças Explicadas
- Compensado de Madeira Macia vs. Madeira Dura: Diferenças Essenciais Explicadas