



Ferramentas de Corte vs. Rebolos: Entendendo as Suas Diferenças-Chave
Maquinação ou corte de metal é um dos processos de fabrico pelo qual material em excesso é gradualmente removido de um bruto pré-formado para fornecer forma, tamanho e acabamento desejados. É um processo de fabrico subtrativo que é principalmente usado para melhorar a precisão dimensional e nível de tolerância. Para processar eficientemente e economicamente vários materiais de várias formas, existem vários processos de maquinação, cada um com diferente capacidade em termos de taxa de remoção de material (TRM), precisão de maquinação, tamanho de característica, característica viável, material viável, custo de maquinação, etc. Tais processos podem ser amplamente classificados em três grupos — maquinação convencional, corte abrasivo e processos de maquinação não tradicionais (MNT).
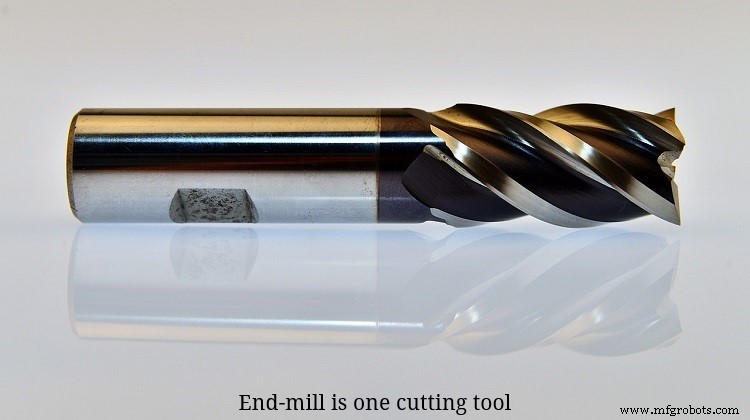
Processos de maquinação convencional utilizam uma ferramenta de corte (ou ferramenta) em forma de cunha para remover gradualmente material em excesso da peça de trabalho na forma de aparas. Tais processos incluem torneamento, rosqueamento, faceamento, furação, roscagem, alargamento, fresagem, plainamento, planificação, reaming, knurling, etc. Ferramenta metálica era proeminente nos primeiros dias; mas agora muitas ferramentas não metálicas estão prontamente disponíveis. Função de uma ferramenta é comprimir uma camada de material à sua frente e gradualmente cortá-la para realizar remoção de material. Geralmente a peça de trabalho e a ferramenta são rigidamente montadas na ferramenta de máquina em questão e velocidades relativas necessárias (velocidade, avanço e profundidade de corte) são impartidas nelas para facilitar remoção de material. Cada operação de maquinação é realizada usando um tipo específico de ferramenta; no entanto, várias características de uma ferramenta particular podem variar dentro de certo limite. Ferramentas devem ter uma geometria e material definidos.
Processos de corte abrasivo também realizam tarefa similar, ou seja, remover material na forma de aparas, mas nenhuma ferramenta metálica é empregue. Ferramentas abrasivas são principalmente feitas de materiais cerâmicos refratários, principalmente abrasivos. Estes minúsculos abrasivos afiados realmente removem material da peça de trabalho. Embora tal ferramenta como um todo tenha certas especificações, abrasivos têm geometria aleatória. Exemplos típicos de tais processos incluem retificação, brunimento, lapidação, etc. Todos estes processos são adequados para acabamento em vez de remoção em massa. Retificação utiliza uma roda cilíndrica, chamada rebolo, feita de abrasivos como sua ferramenta de corte. Material abrasivo, tamanho do abrasivo, material ligante, e outros parâmetros relevantes do rebolo são pré-definidos; no entanto, geometria dos abrasivos não é definida. Várias diferenças entre ferramenta de corte e rebolo são dadas abaixo em formato de tabela.
Tabela: Diferenças entre ferramenta de corte e rebolo
| Ferramenta de Corte | Rebolo |
|---|---|
| Uma ferramenta de corte pode ser de ponto único ou múltiplos pontos. | Rebolo é sempre ferramenta de corte de múltiplos pontos. |
| Pode ser feita de metais, cerâmicas, diamante, ou cBN. | Rebolo é composto de abrasivos, que são ligados noutro meio como resina ou metal. |
| Cada ferramenta de corte tem geometria bem definida. | Rebolo como um todo pode ter certa especificação mas abrasivos têm geometria aleatória. |
Ferramenta de ponto único e múltiplos pontos: Uma ferramenta de corte pode consistir de uma ou mais arestas de corte ativas dentro do corpo da ferramenta. Uma ferramenta de corte de ponto único é aquela que tem apenas uma aresta de corte principal para participar na ação de remoção de material a um tempo. Se mais do que uma aresta de corte participa simultaneamente na ação de corte, então essa ferramenta é denominada como ferramenta de múltiplos pontos. Uma ferramenta de ponto único é mais barata e fácil de fabricar mas não pode suportar alta carga de apara e assim o processo torna-se menos produtivo. Torneamento, plainamento, planificação, alargamento, corte por voo, etc. utilizam ferramenta de ponto único; enquanto, fresagem, furação, reaming, broaching, hobbing, retificação, etc. empregam ferramenta de múltiplos pontos. Portanto, uma ferramenta de corte pode ser de ponto único ou múltiplos pontos; mas rebolo é sempre ferramenta de múltiplos pontos.
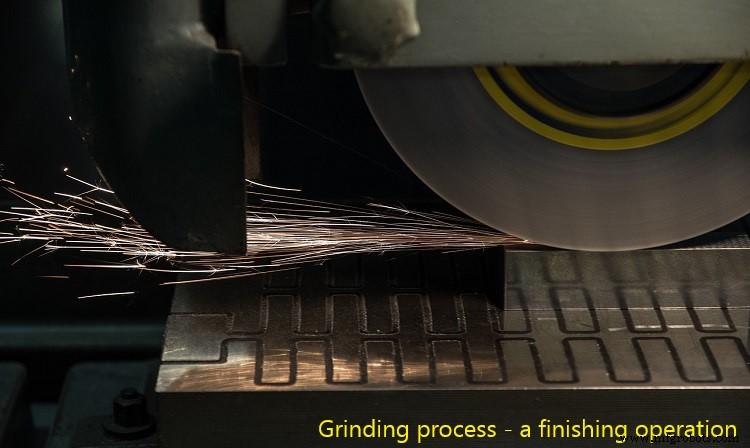
Material das ferramentas: Uma ferramenta de corte pode ser feita de vários materiais como aço carbono, aço de alta velocidade (HSS), carboneto de tungsténio, cerâmicas, diamante, nitreto de boro cúbico (cBN), etc. Diferentes materiais exibem capacidade variável e assim um compatível é geralmente selecionado baseado no material de trabalho, processo de maquinação e outros parâmetros concernentes para alcançar melhor desempenho. Rebolo é feito de abrasivos como alumina, sílica e diamante. Tais grãos abrasivos são ligados noutro meio mole ou duro como resina, metal, etc. Vale mencionar que remoção de material é realizada apenas por partículas abrasivas; no entanto, apenas um pequeno número de abrasivos (cerca de 1% entre todos os expostos na periferia da roda) participa na ação de corte de material numa passagem.
Geometria da ferramenta: Geometria, orientação e material são três parâmetros importantes que governam o desempenho global de maquinação em cada maquinação. Ferramenta de corte deve ter uma geometria bem definida; de facto, a ferramenta é selecionada baseada em tal geometria. Características geométricas incluem ângulos de ataque, ângulos de folga, ângulos de corte, raio de ponta, etc. Rebolo geralmente tem especificação definida, mas abrasivos não têm geometria específica. Vários ângulos de ferramenta são aleatórios e variam muito entre abrasivos. Tal geometria aleatória às vezes afeta desempenho de maquinação (como aumento de força ou temperatura).
Comparação científica entre ferramenta de corte e rebolo é apresentada neste artigo. O autor também sugere que consulte as seguintes referências para melhor compreensão do tópico.
- Maquinação e Ferramentas de Máquina por A. B. Chattopadhyay (1ª edição, Wiley).
- Engenharia de Fabrico e Tecnologia: Edição SI por S. Kalpakjian e S. R. Schmid (7ª edição, Pearson Ed Asia).
Tecnologia industrial
- Acionamento por Corrente vs. Acionamento por Engrenagens: Uma Comparação Abrangente
- Transmissão por Correia vs. Transmissão por Corrente: Principais Diferenças Explicadas
- Ferramentas de Corte de Ponto Único vs. Múltiplos Pontos: Principais Diferenças Explicadas
- Superfície de Saída vs. Flanco: Entendendo as Diferenças das Superfícies da Ferramenta de Corte para Usinagem Otimizada
- Ângulo de Saída vs. Ângulo de Folga: Como Moldam o Desempenho da Ferramenta de Corte
- Torneamento vs Fresagem: Diferenças-Chave Explicadas
- Ferramentas de Corte vs. Rebolos: Entendendo as Suas Diferenças-Chave
- Maquinação vs. Retificação: Diferenças-Chave Explicadas
- Indústria 4.0 vs Indústria 5.0: O Que Muda e Por Que Importa
- Compensado de Madeira Macia vs. Madeira Dura: Diferenças Essenciais Explicadas